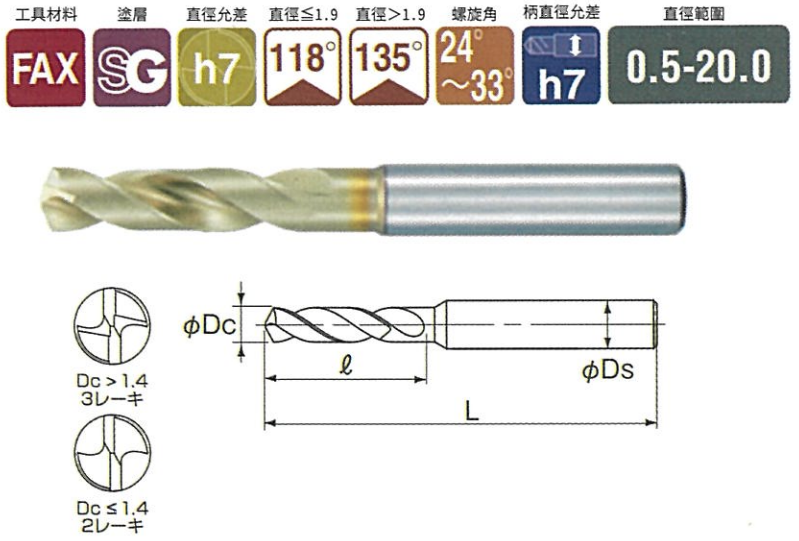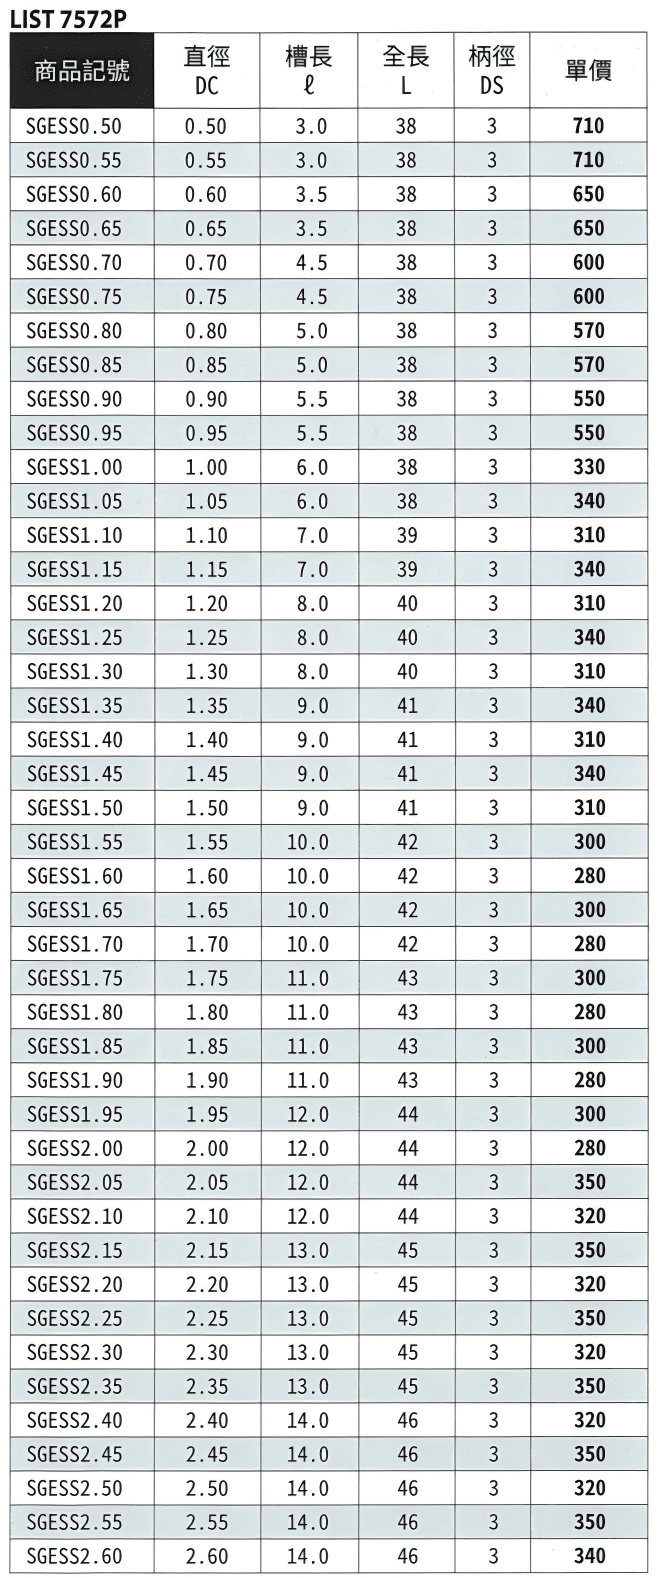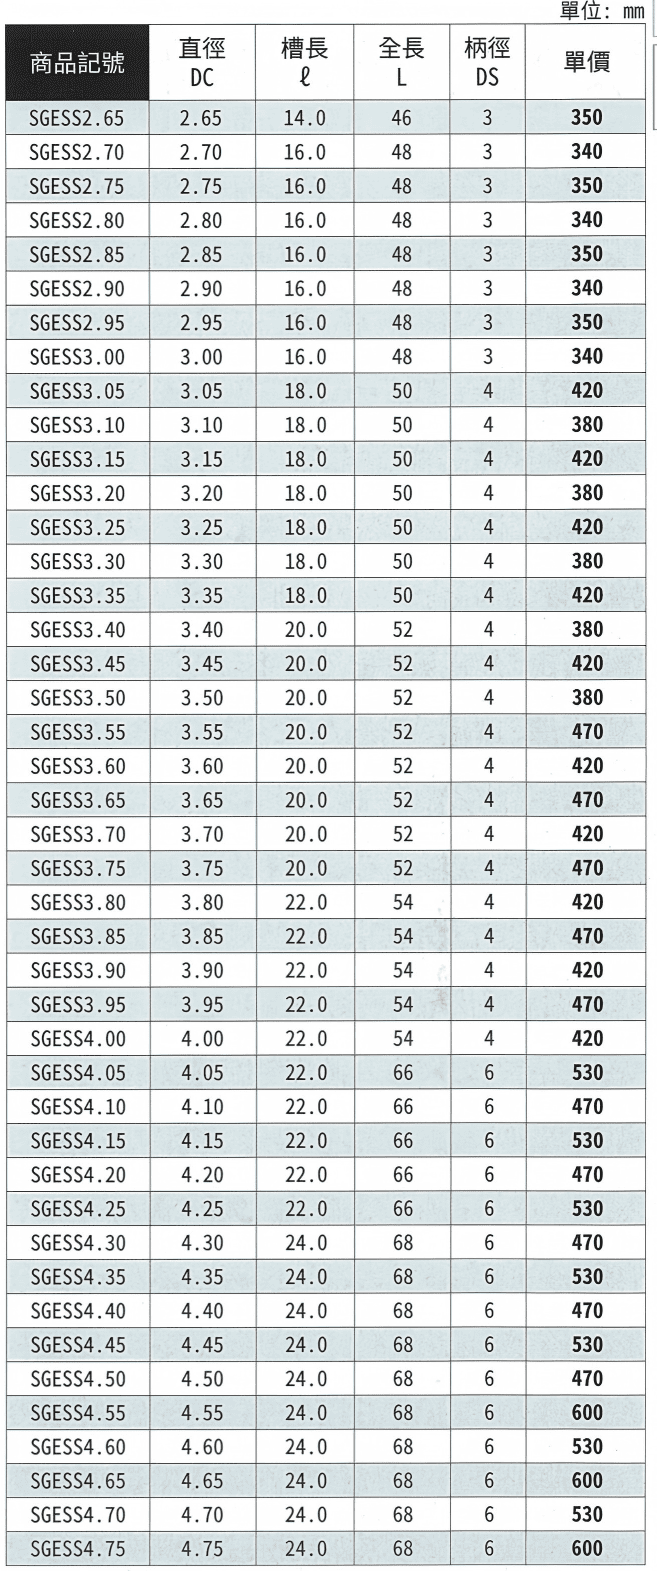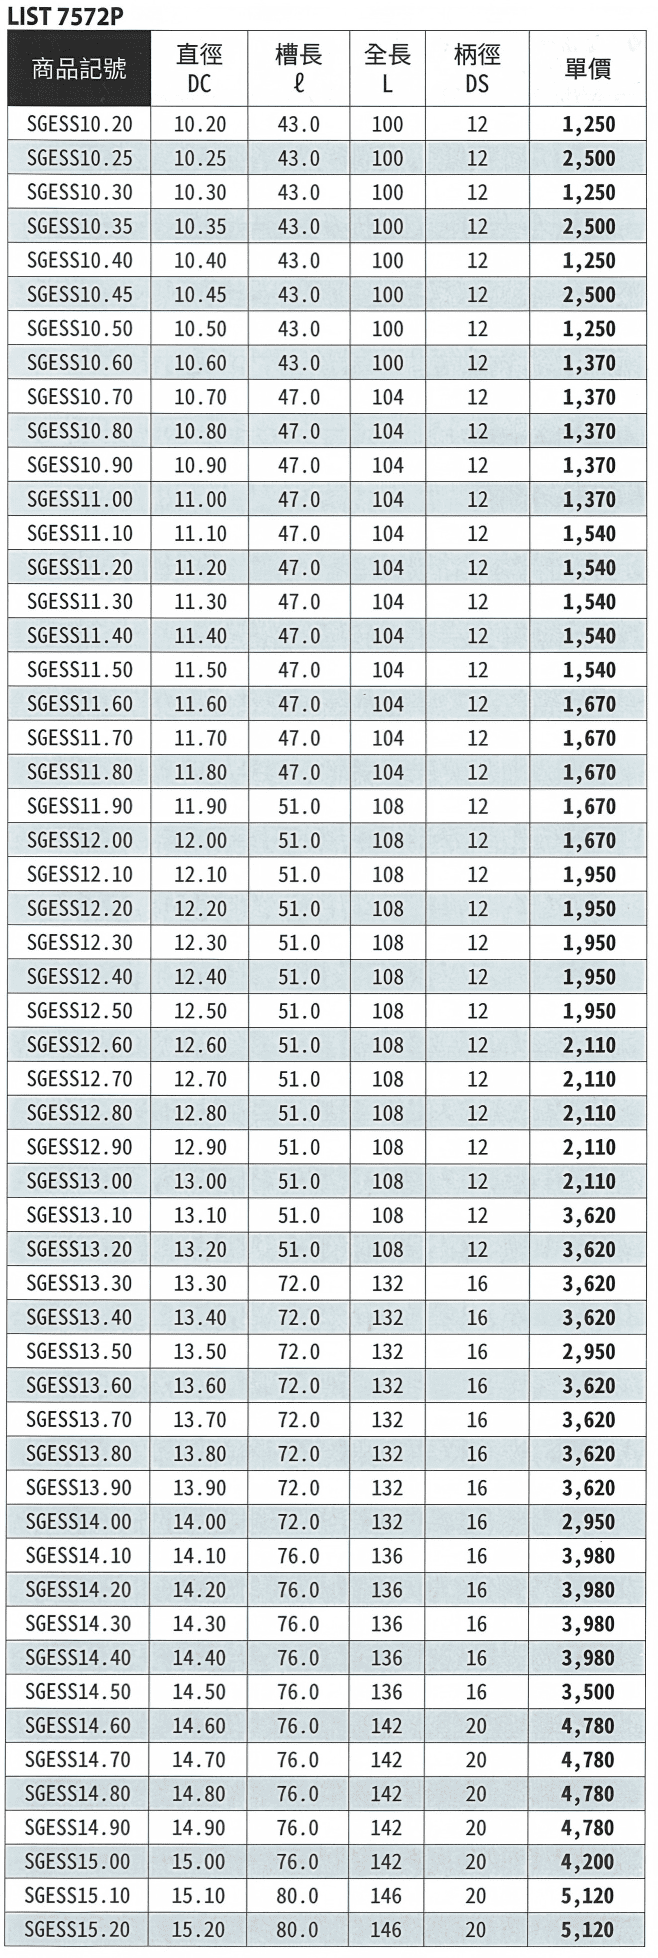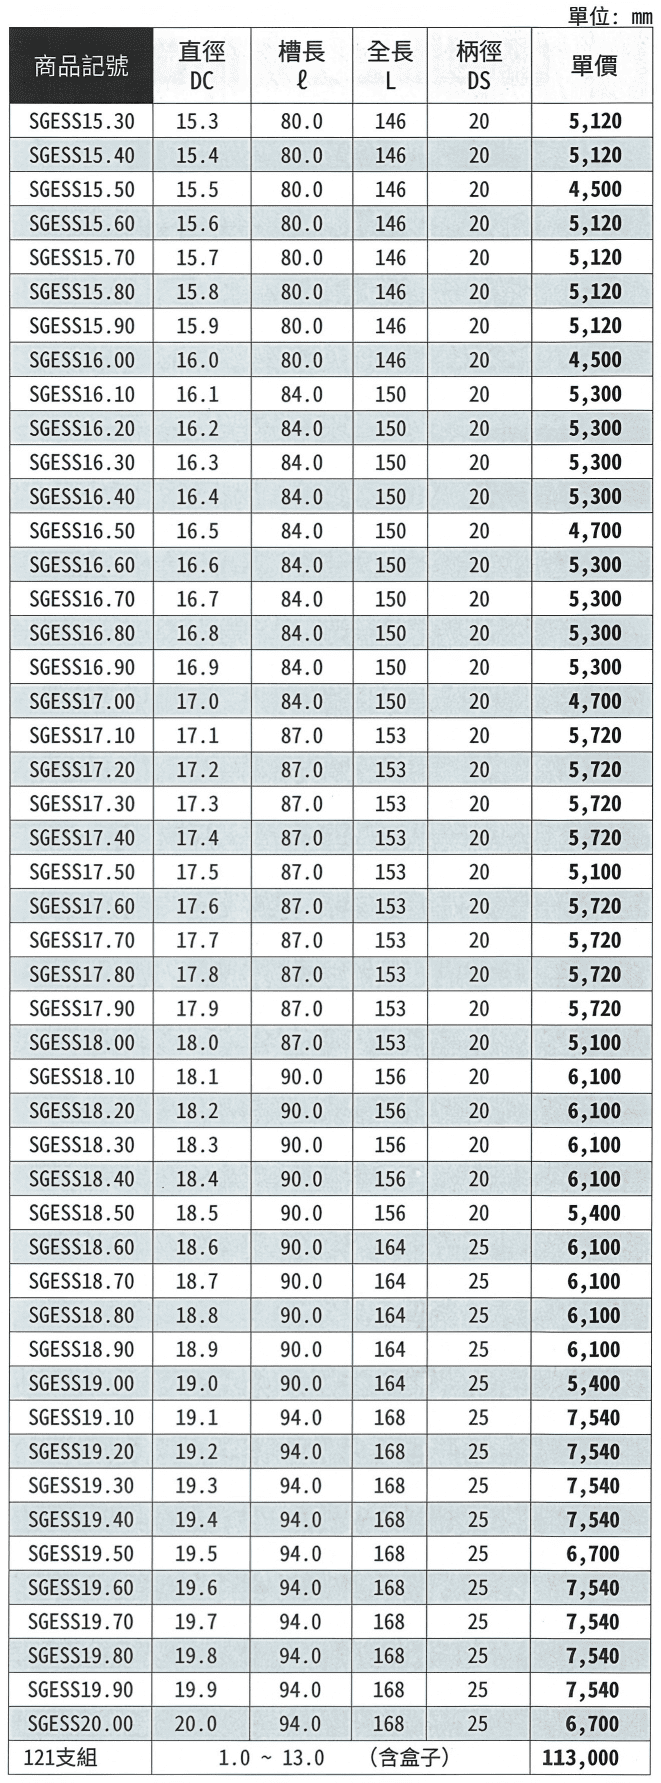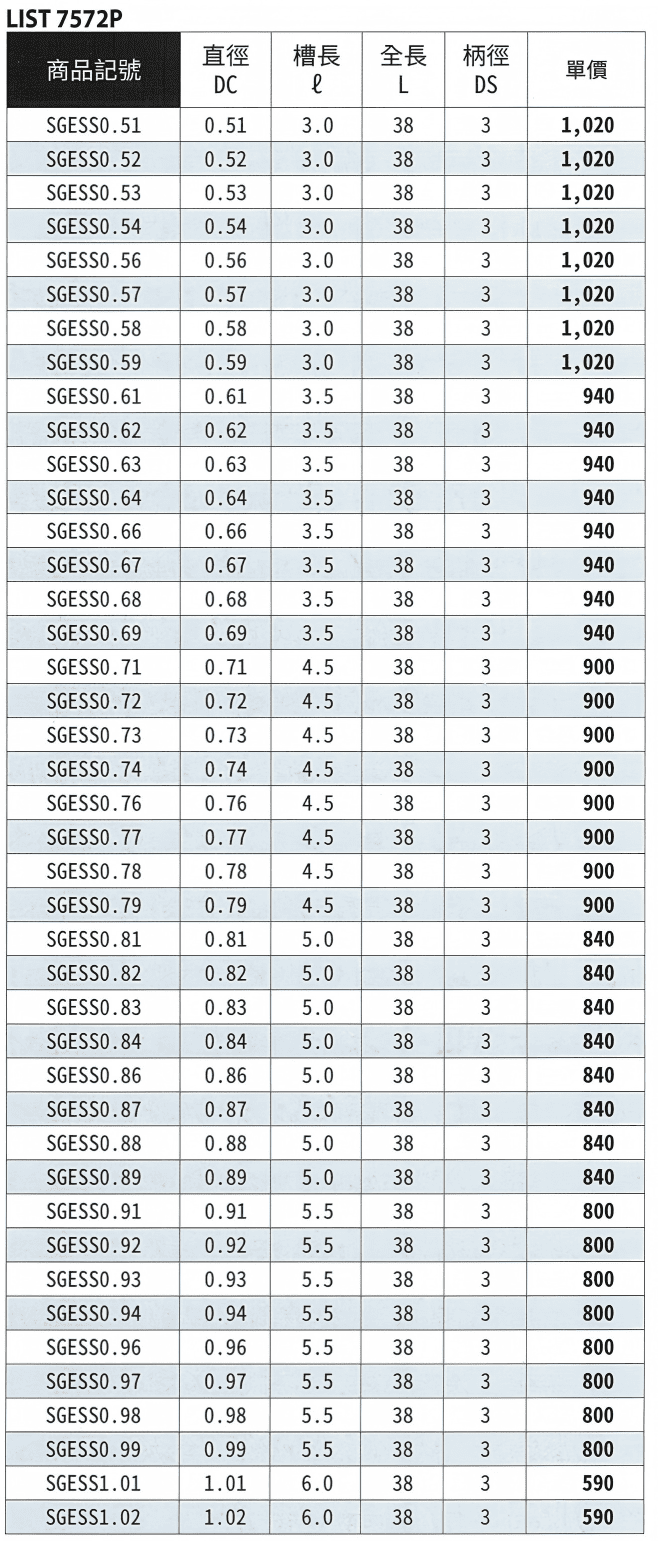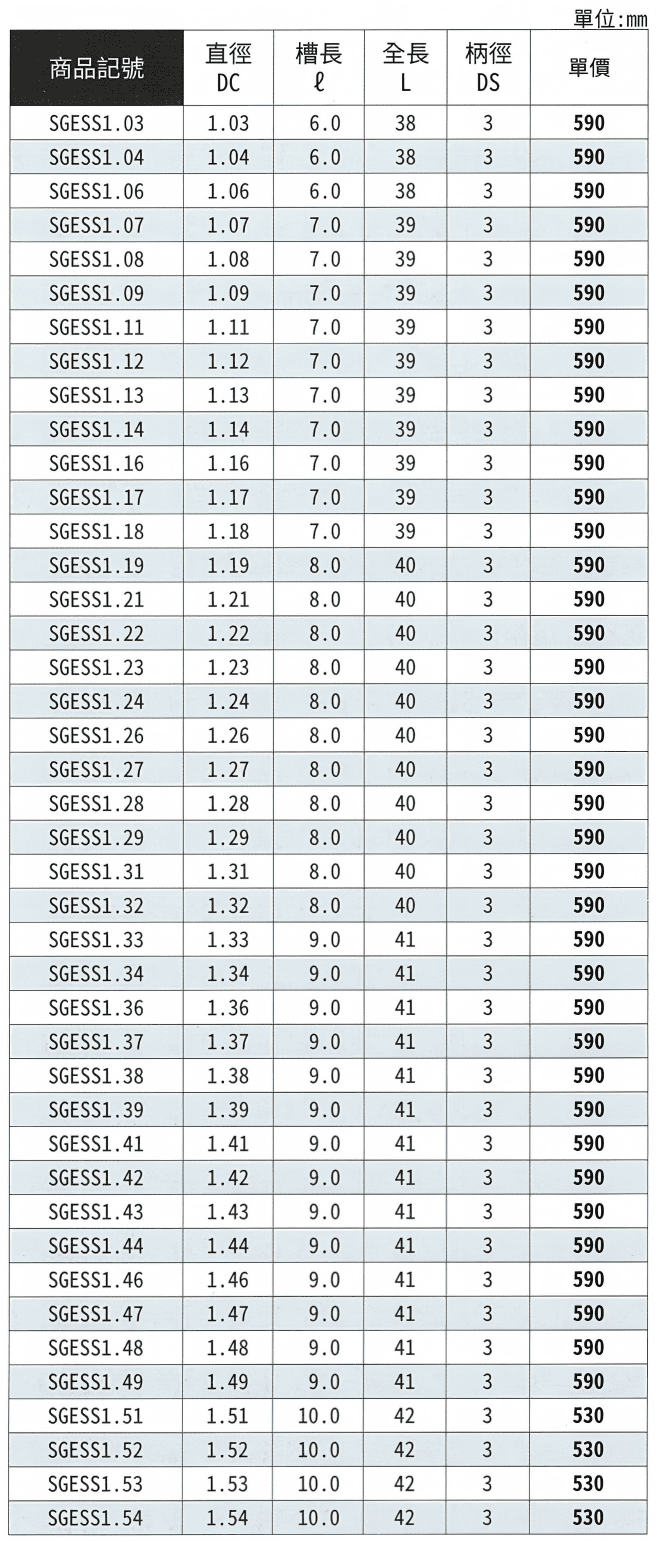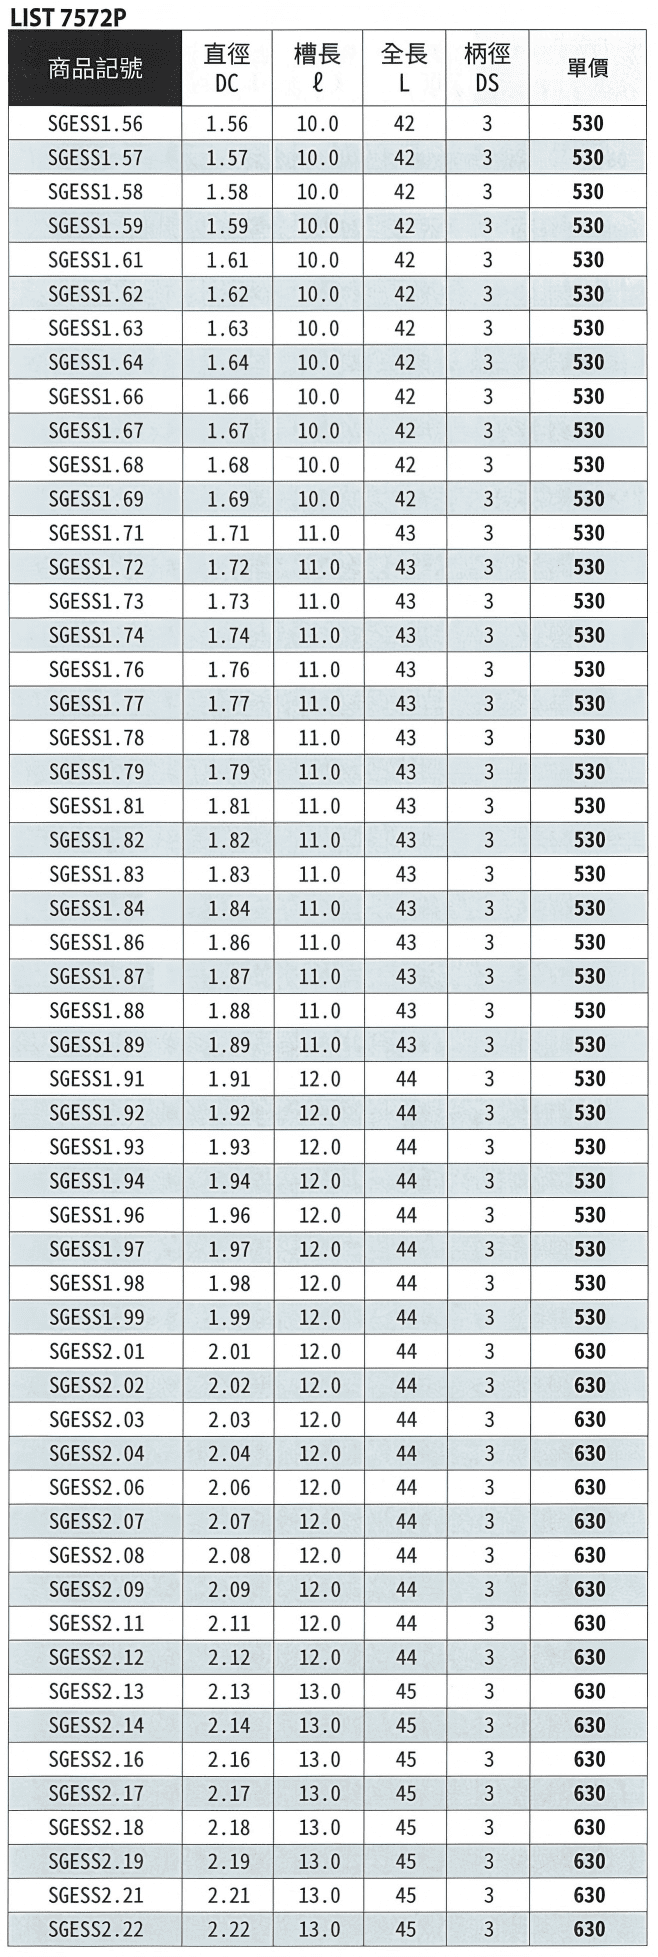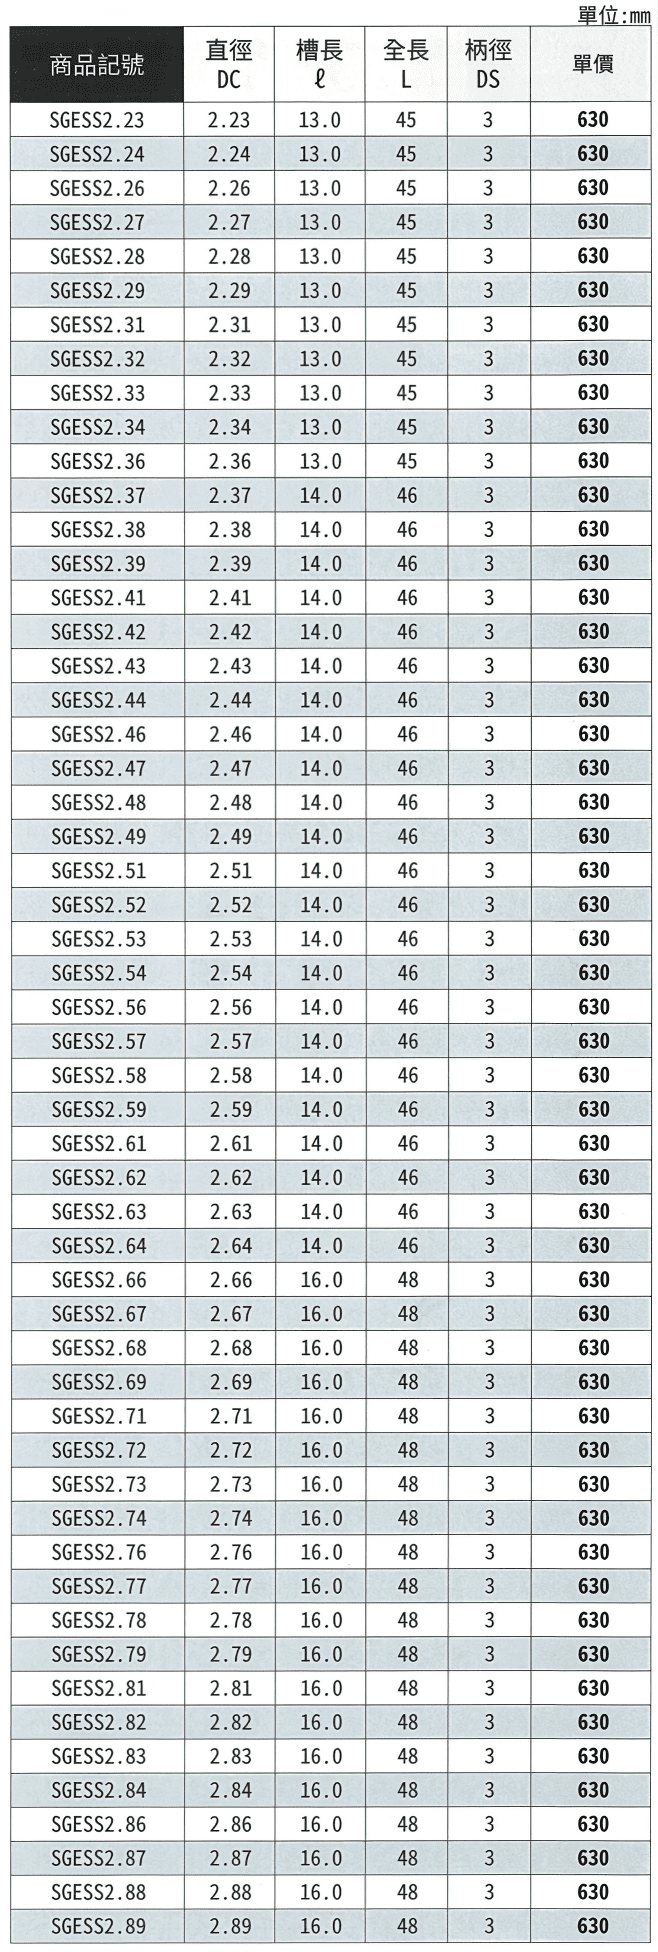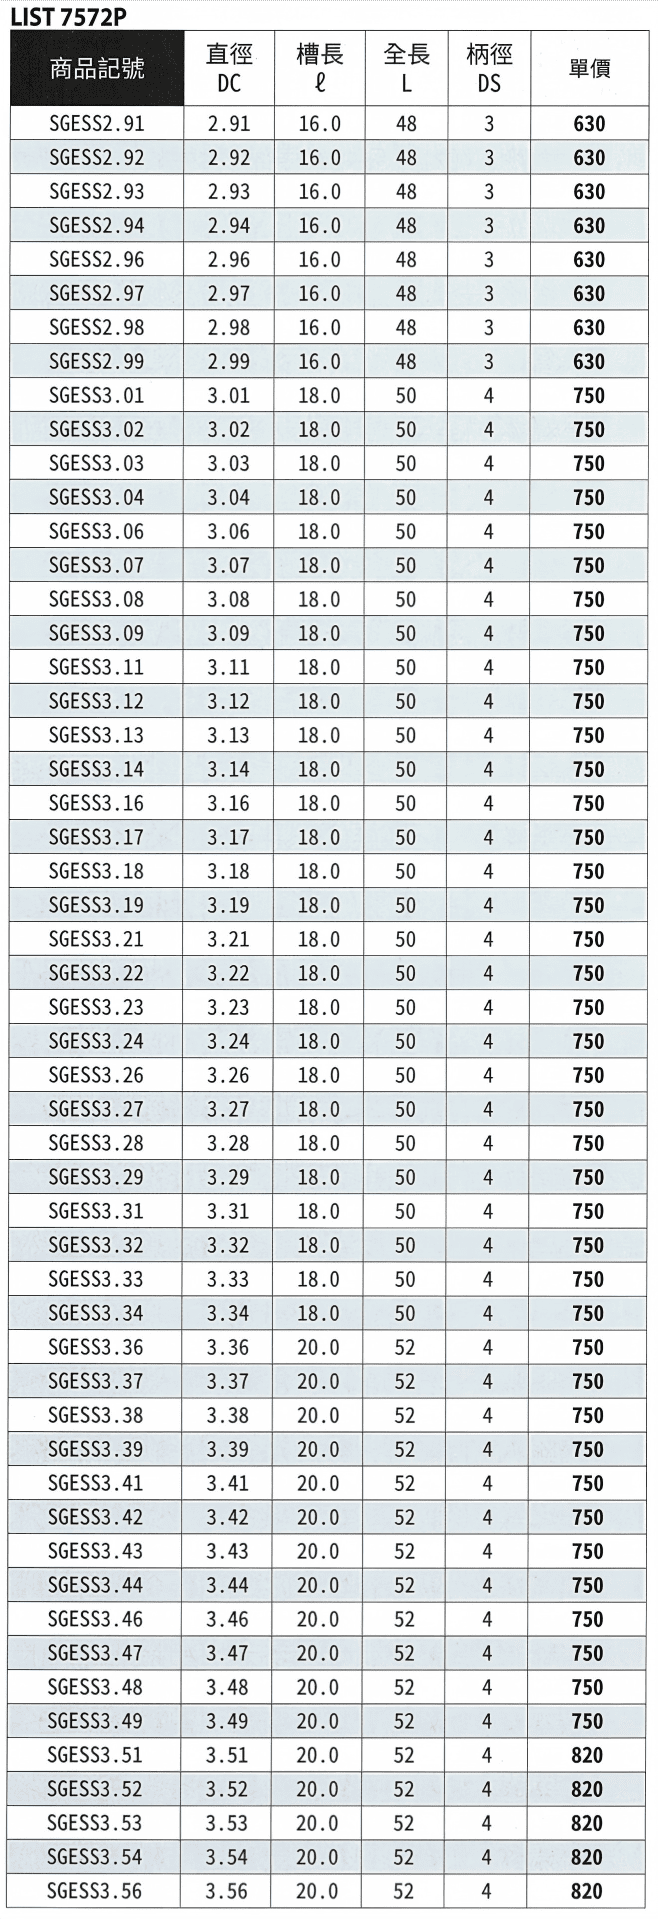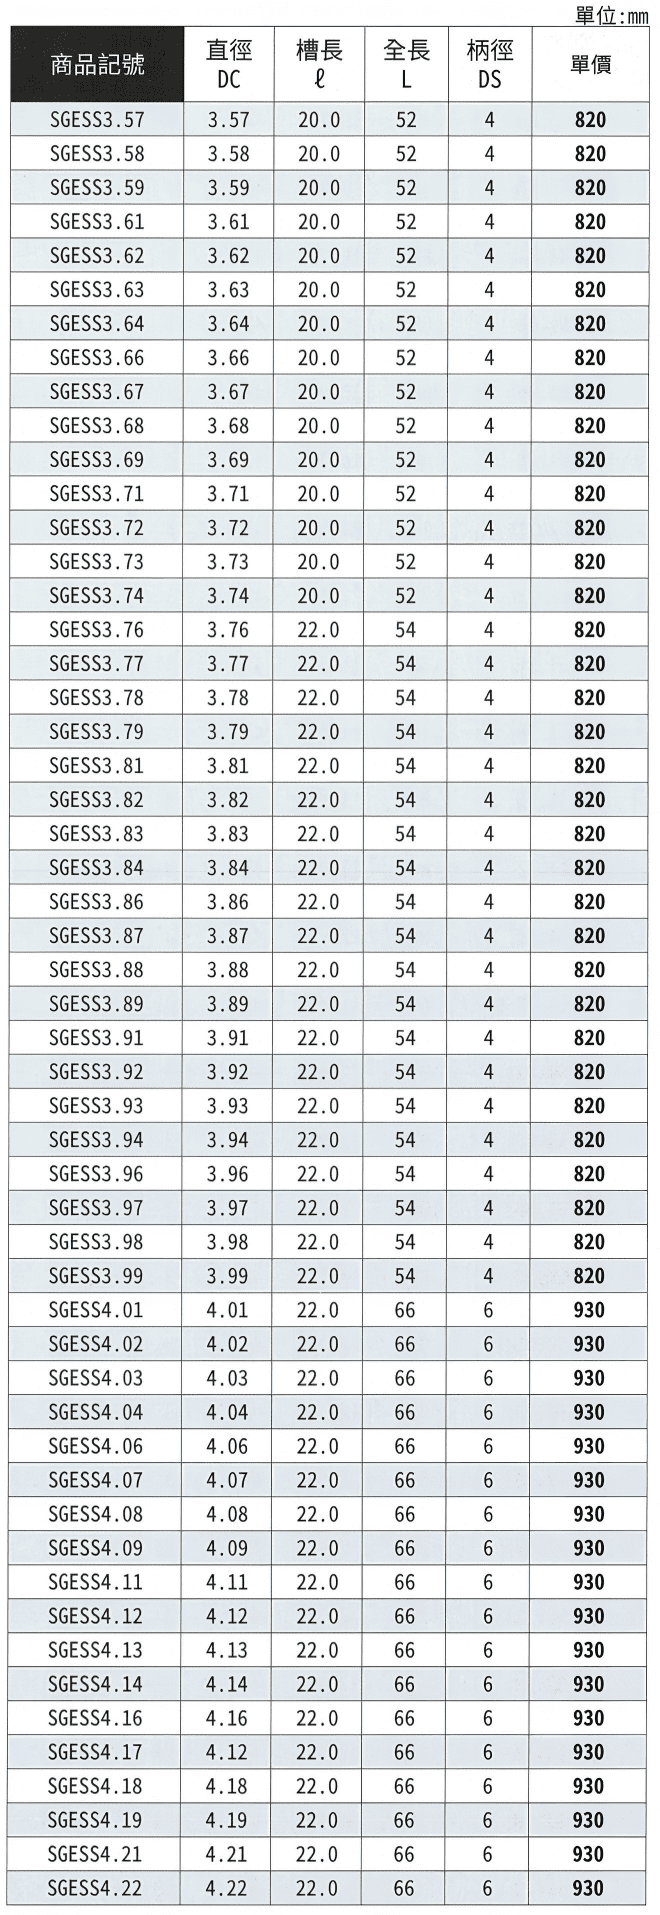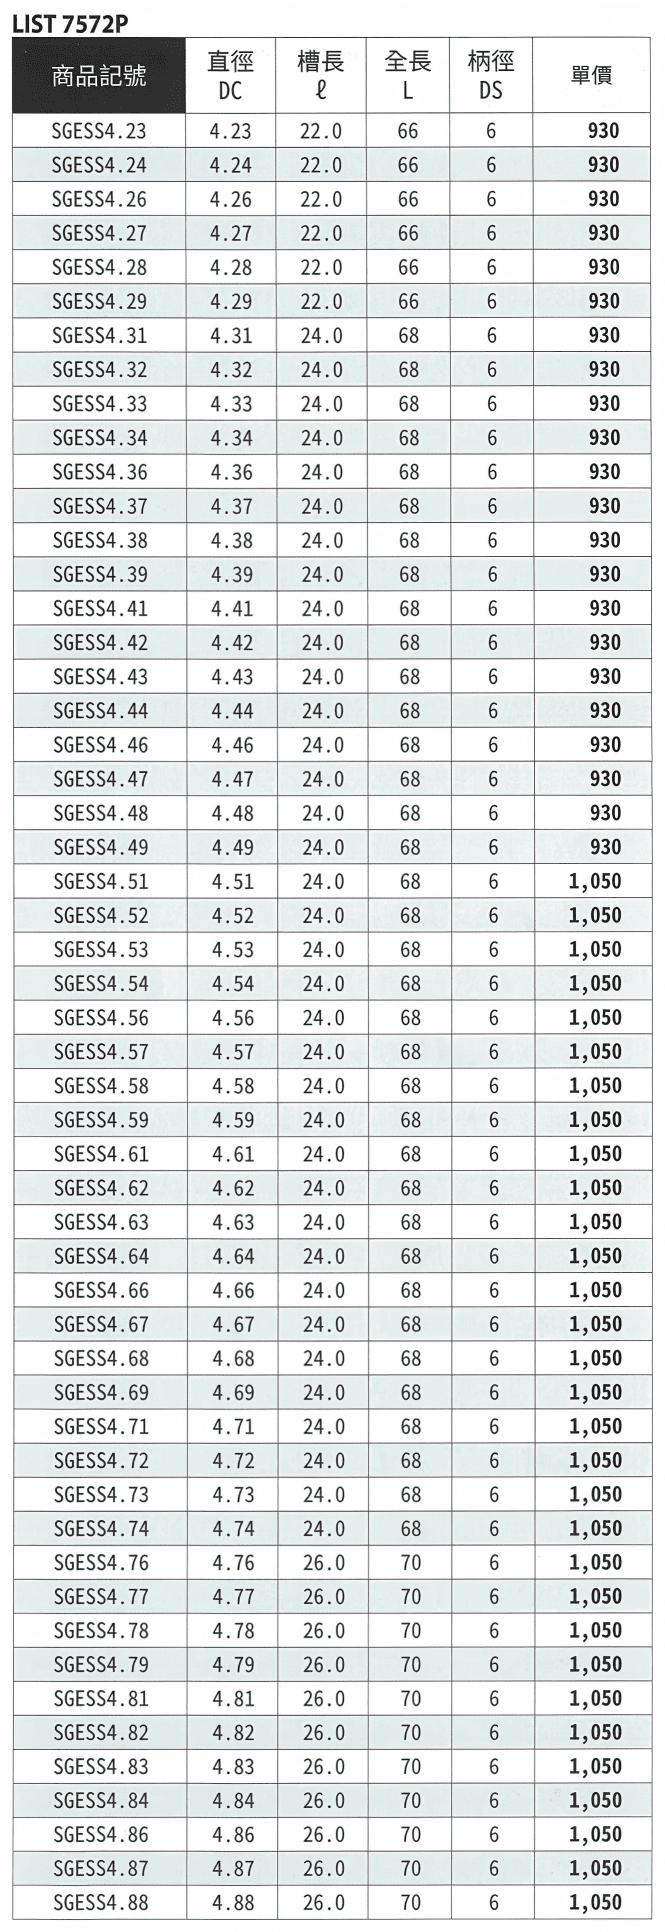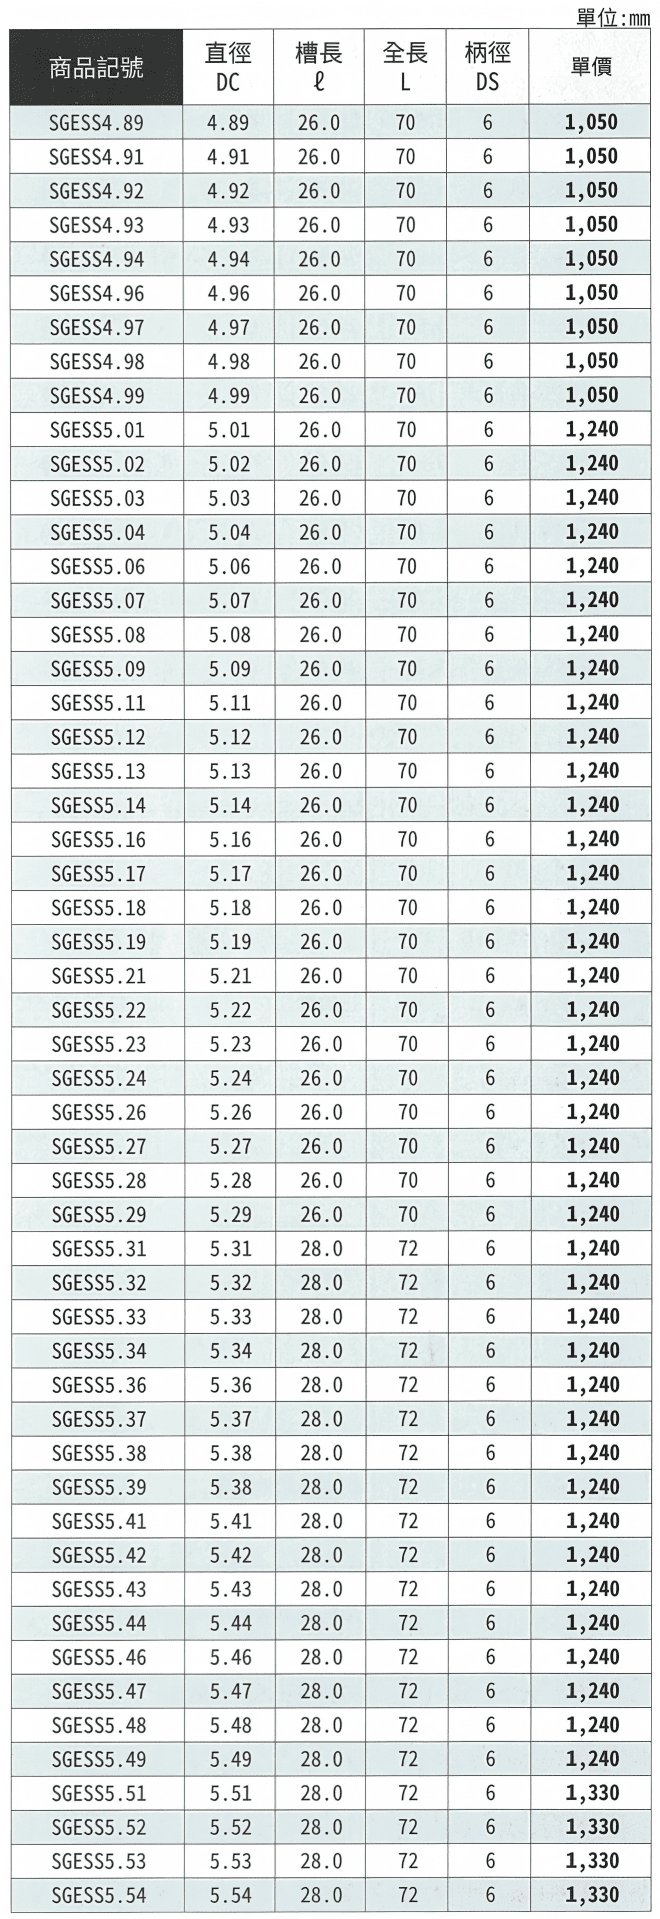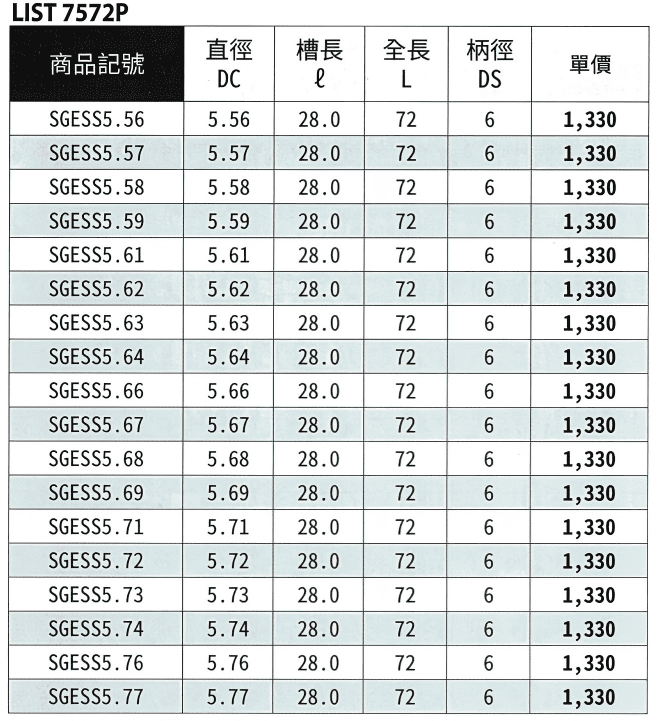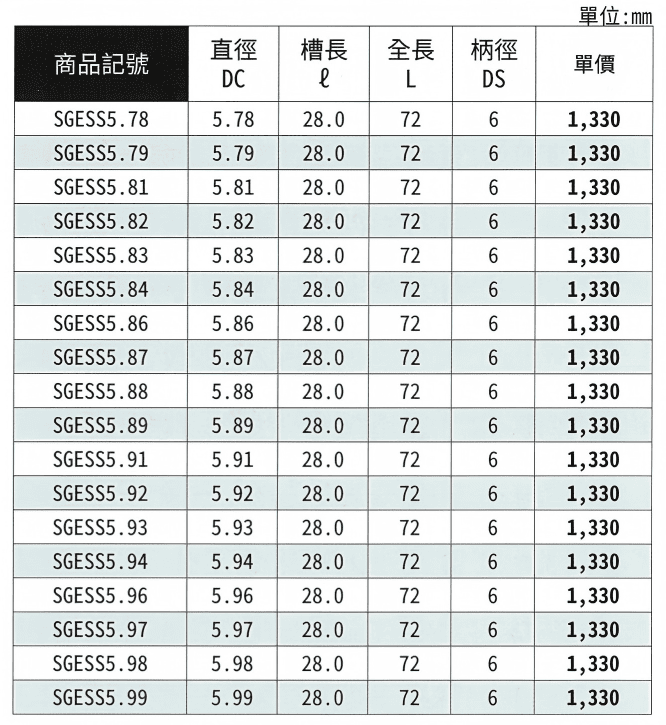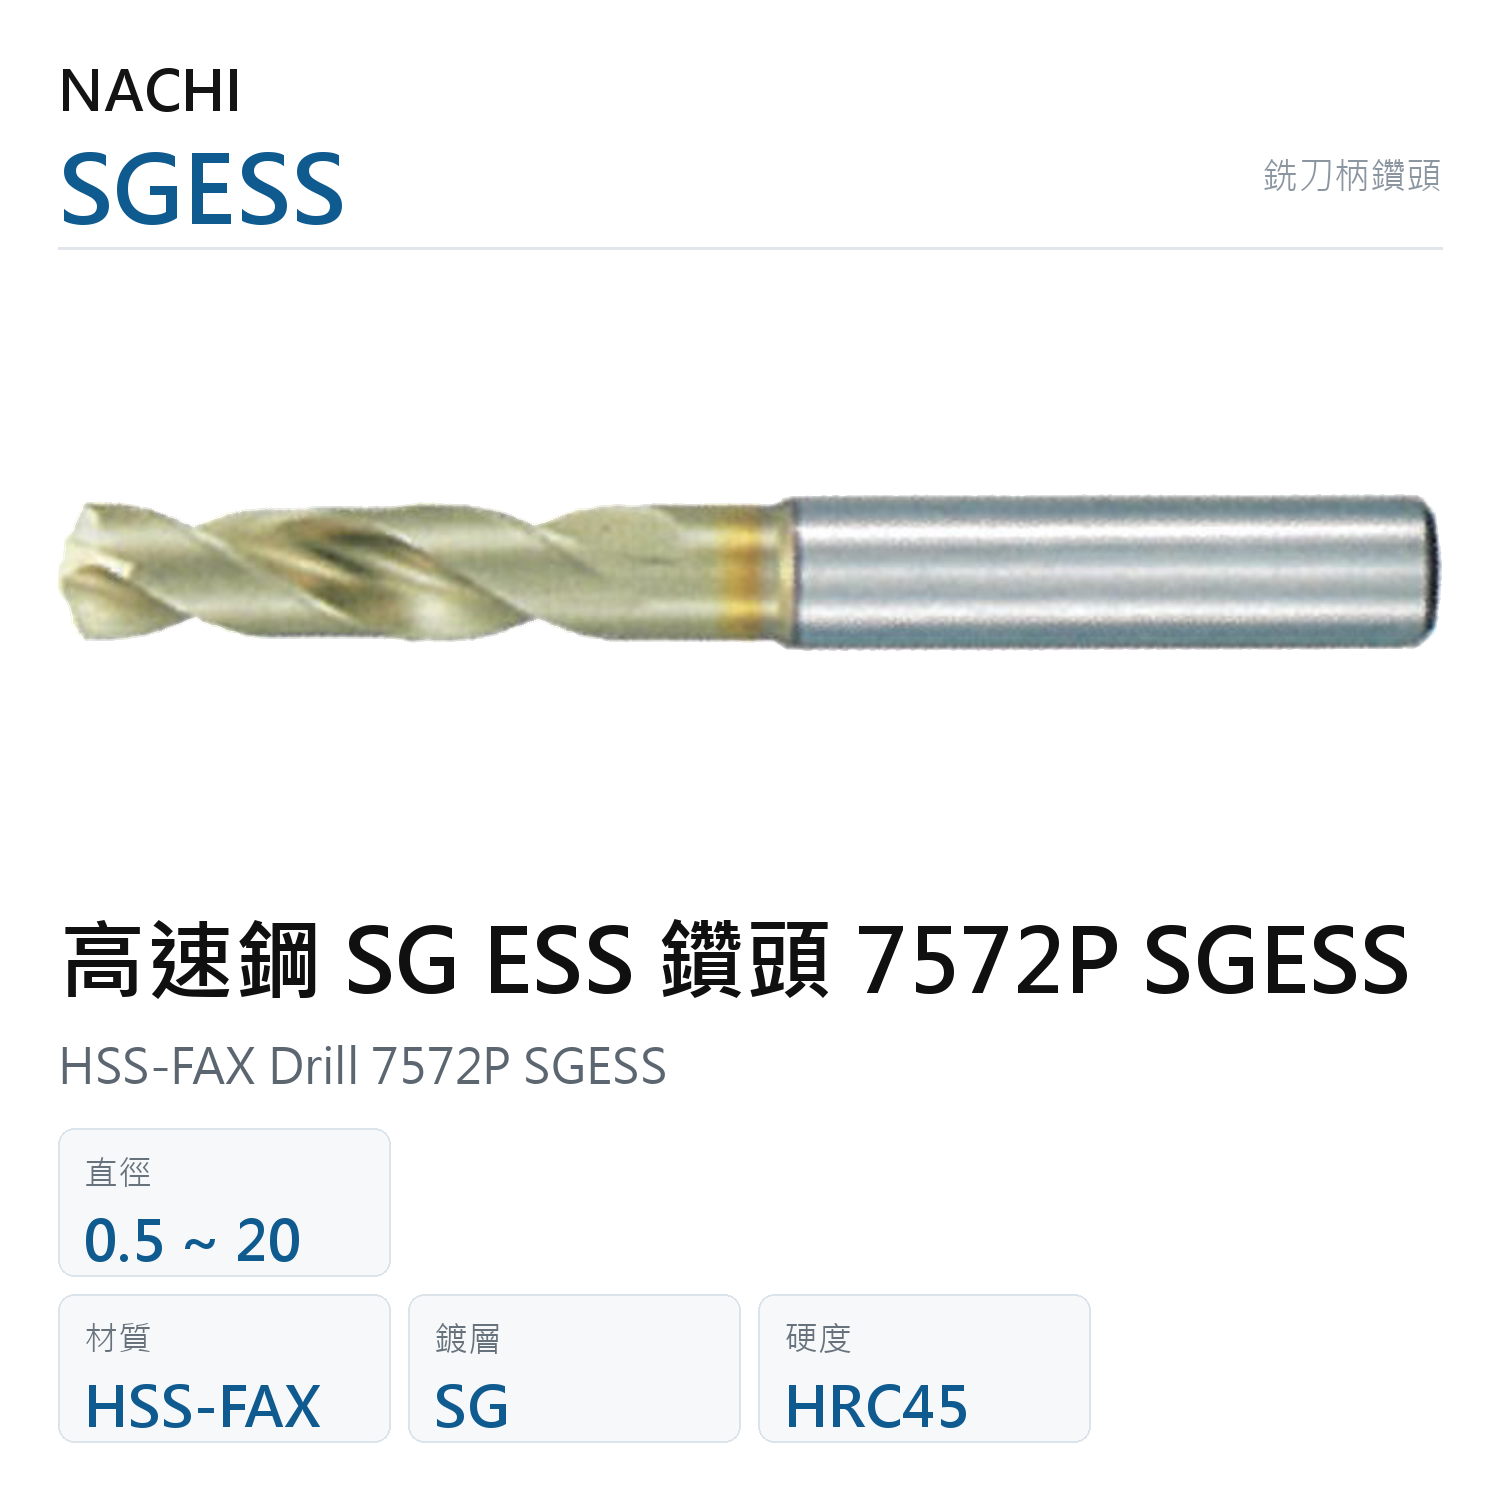
AYCNASGESS高速鋼 SG ESS 鑽頭 7572P SGESS已售出4個高速鋼 SG ESS 鑽頭 7572P SGESS(業界也常寫作鑽尾) 是 SG 系列銑刀柄鑽頭的短刃款,深徑比 4~7D。短刃高剛性、偏擺最小,孔徑精度與孔壁光潔度是家族中最好的;要鑽更深改 7574 SGESR,標準刃長選 7570P SGES。材質為高鈷高速鋼(HSS-FAX),表面 SG 鍍層,耐磨耐熱,是本型錄中最能對應高硬度材料的鍍層。規格涵蓋直徑 0.5~20mm、刃長 3~94mm、全長 38~168mm、柄徑 3~25mm,共 736 種尺寸,日本 NACHI 不二越原廠製造。規格有多齊?是本表規格最齊的鑽頭系列,直徑從 0.5mm 起就有。適用加工材料涵蓋碳鋼與合金鋼、不鏽鋼、鈦合金等高溫合金,最高可加工硬度 HRC45。適用情境:不鏽鋼與鈦合金精密鑽孔、需要孔徑公差穩定的量產鑽削、薄板與淺孔。同家族還有標準刃長的 7570P SGES(直徑 2~32mm)與長刃的 7574 SGESR(刃長 24~185mm、深徑比 6~13D);若只鎖定不鏽鋼、硬度需求較低,改 AG SUS 的 6596P AGSUSS(最高加工硬度 HRC30)。
【產品名稱】NACHI SG 高高速鋼標準鑽頭(代碼:AYCNASGESS)是一款專為「ISO M、S 類材料」設計的高效率切削工具。主要解決不鏽鋼與鈦合金在鑽孔時常見的因材料韌性高導致的排屑困難,以及因導熱性差導致的刃口高溫失效問題。
【產品特色與推薦理由】
-
HSS-FAX 粉末高速鋼基材: 採用組織極其細緻的 粉末高速鋼 (FAX),在硬度與韌性之間達到了絕佳平衡。這對於處理容易產生振動與應力的難削材至關重要,能有效防止崩刃。
-
SG 專利複合鍍層: 搭載多層複合 SG 鍍層,顯著提升了表面的抗熱性與耐磨耗性,最高加工硬度可達 HRC40。在高溫切削環境下,仍能維持刃口的穩定性與潤滑度。
-
118° 經典端面角與高剛性: 118 度端面角結合優化的螺旋設計(24~33°),提供了優異的切屑排除路徑與刃口強度。銑刀柄設計確保了在高負載加工下的夾持穩定性。
-
廣泛的材料適用性:
-
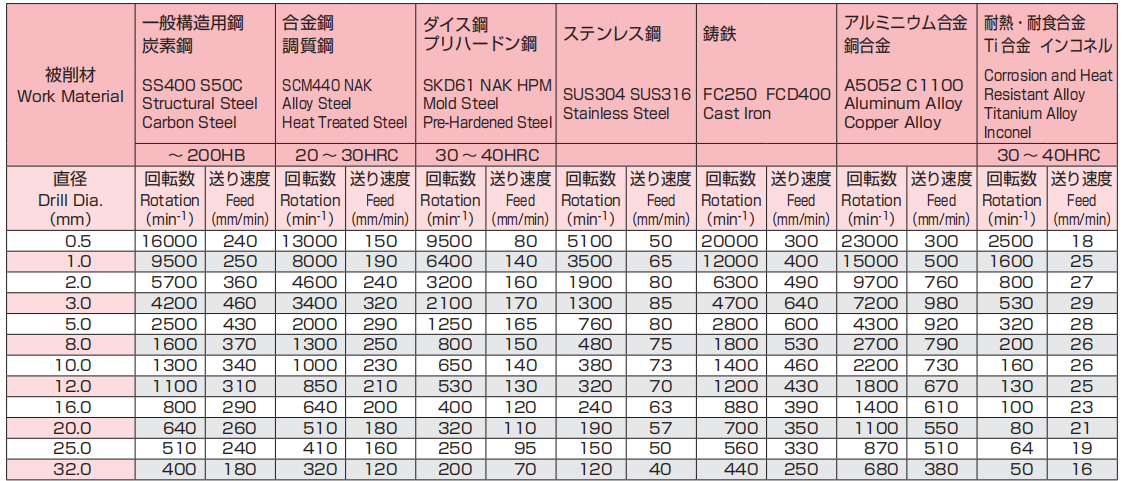
S 類(難削材): 針對 64 鈦合金、鎳基合金 (Inconel) 等高溫合金,展現極強的抗沾黏能力。
-
M 類(不鏽鋼): 對於 SUS304、SUS316 等高韌性材料,能有效抑制積屑瘤產生,確保孔徑精度。
-
P 類(鋼材): 針對結構鋼與合金鋼,提供極高的切削速度與長壽命表現。
-
【加工用途】
-
主要用途: 航太零件、醫療器材、高硬度零件精密鑽孔、以及各類難削材的不退刀高效鑽孔作業。