
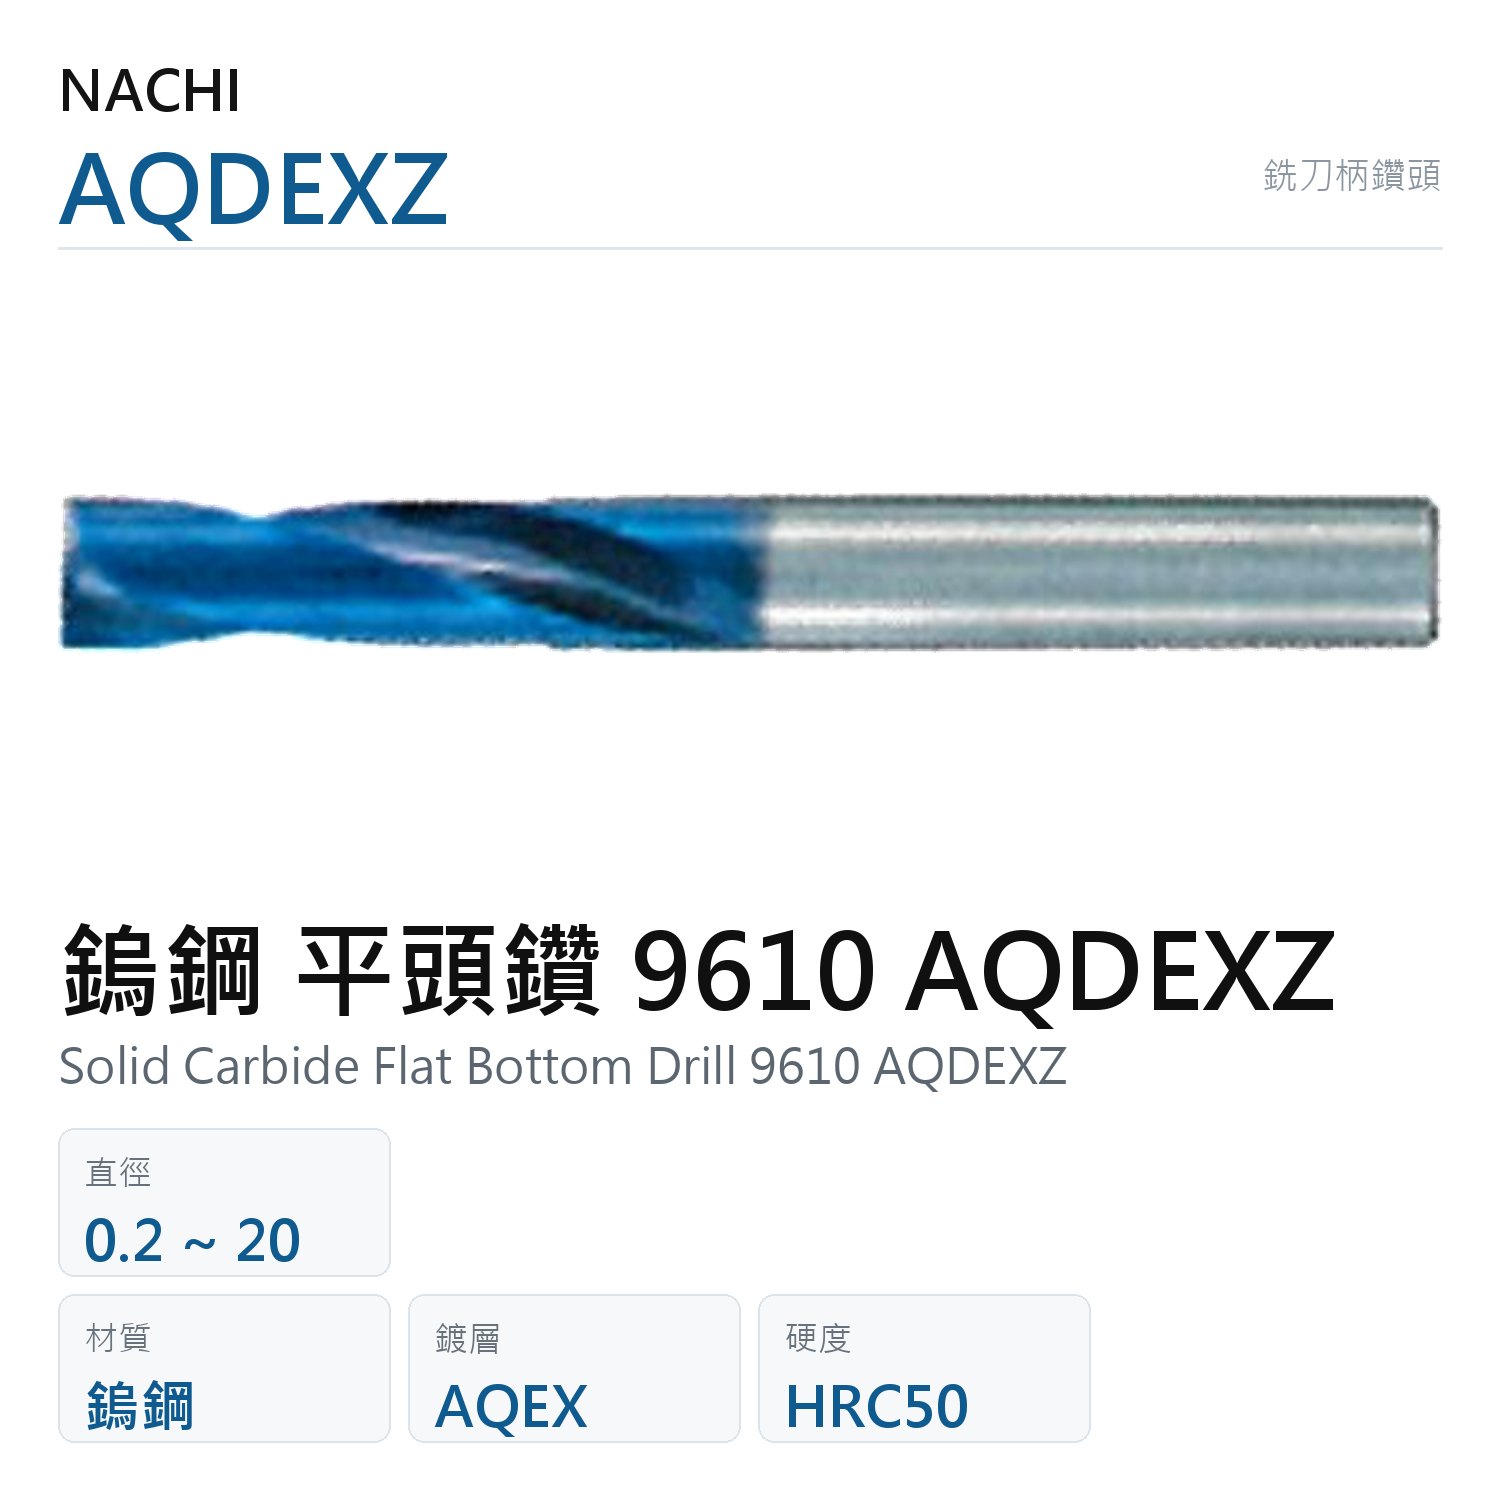
鎢鋼 平頭鑽 9610 AQDEXZ
$ 2,250 ~ $ 19,730
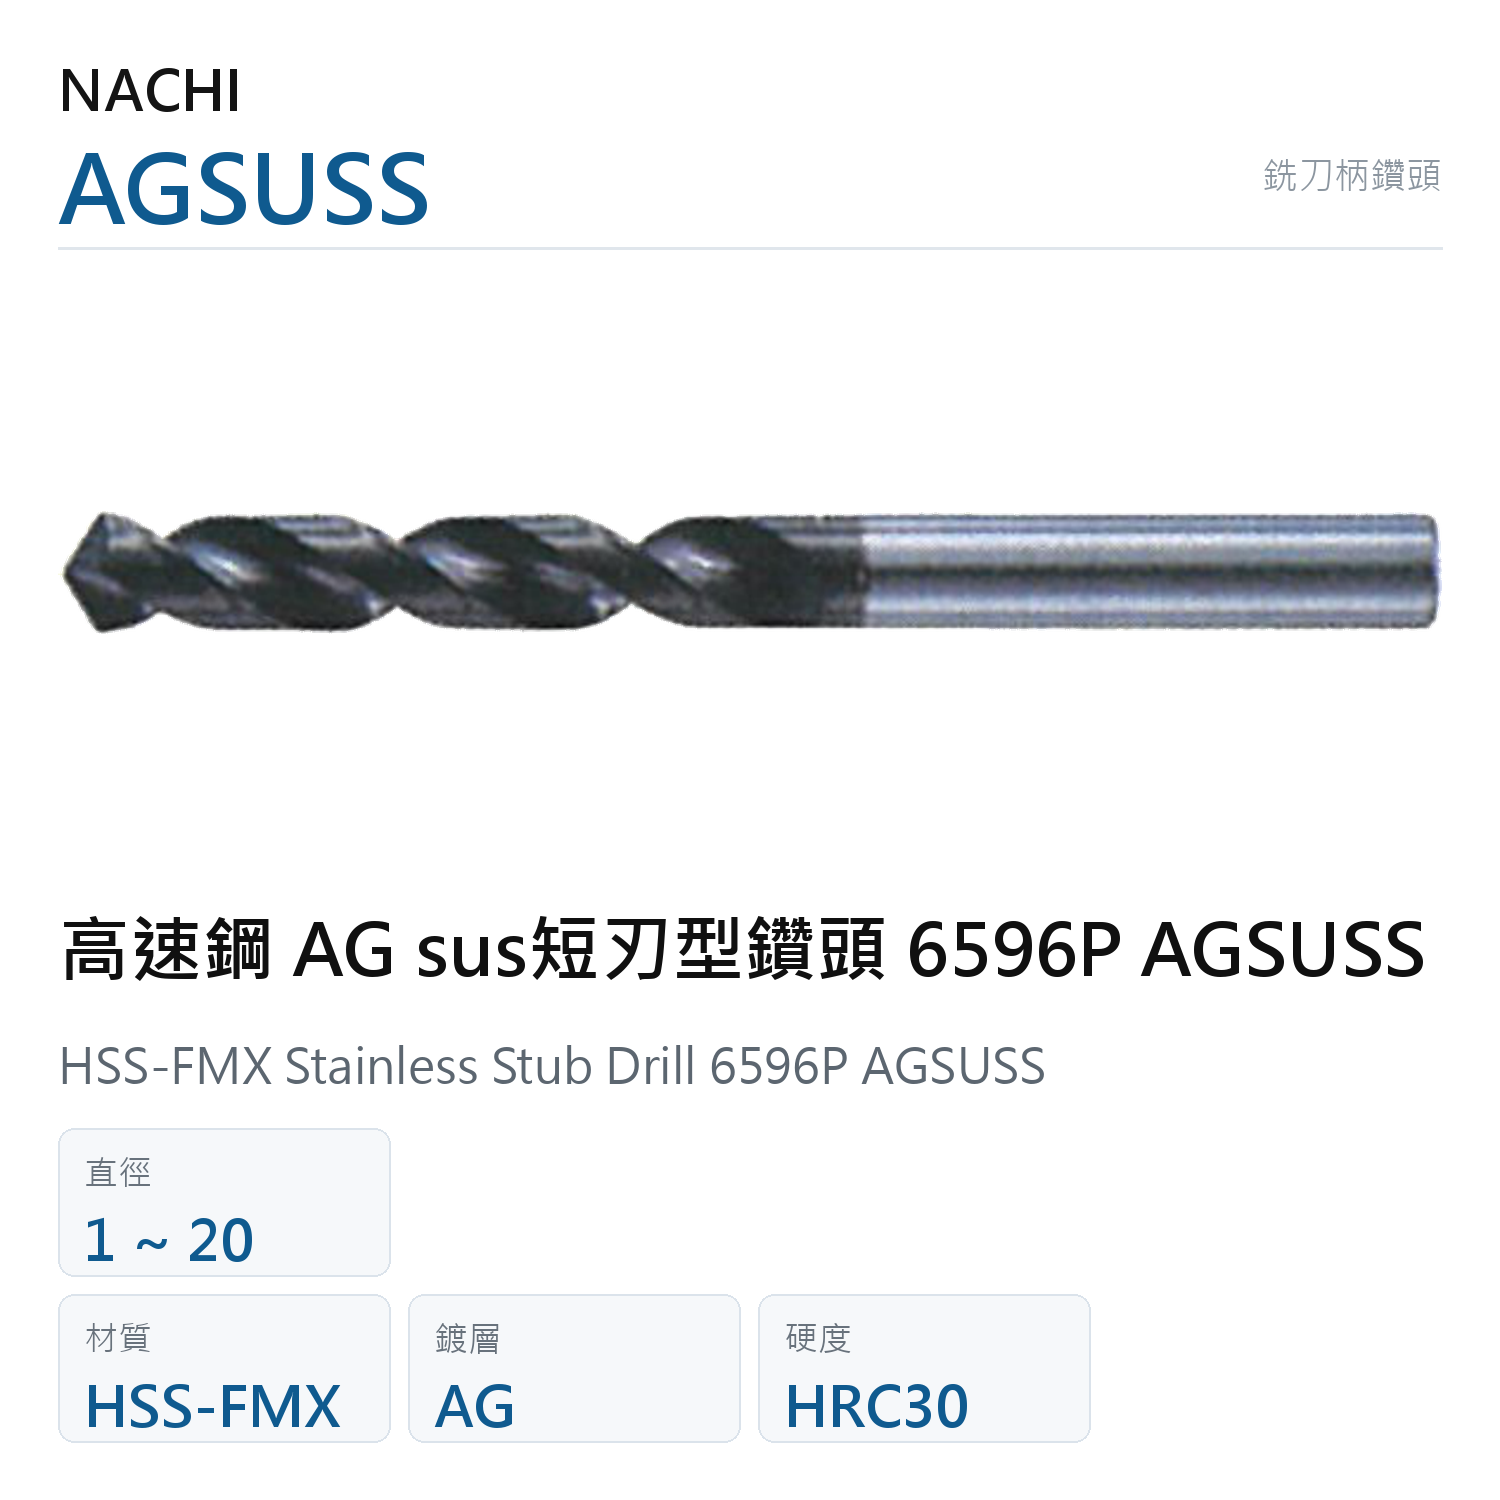
高速鋼 AG sus短刃型鑽頭 6596P AGSUSS
$ 280 ~ $ 5,500
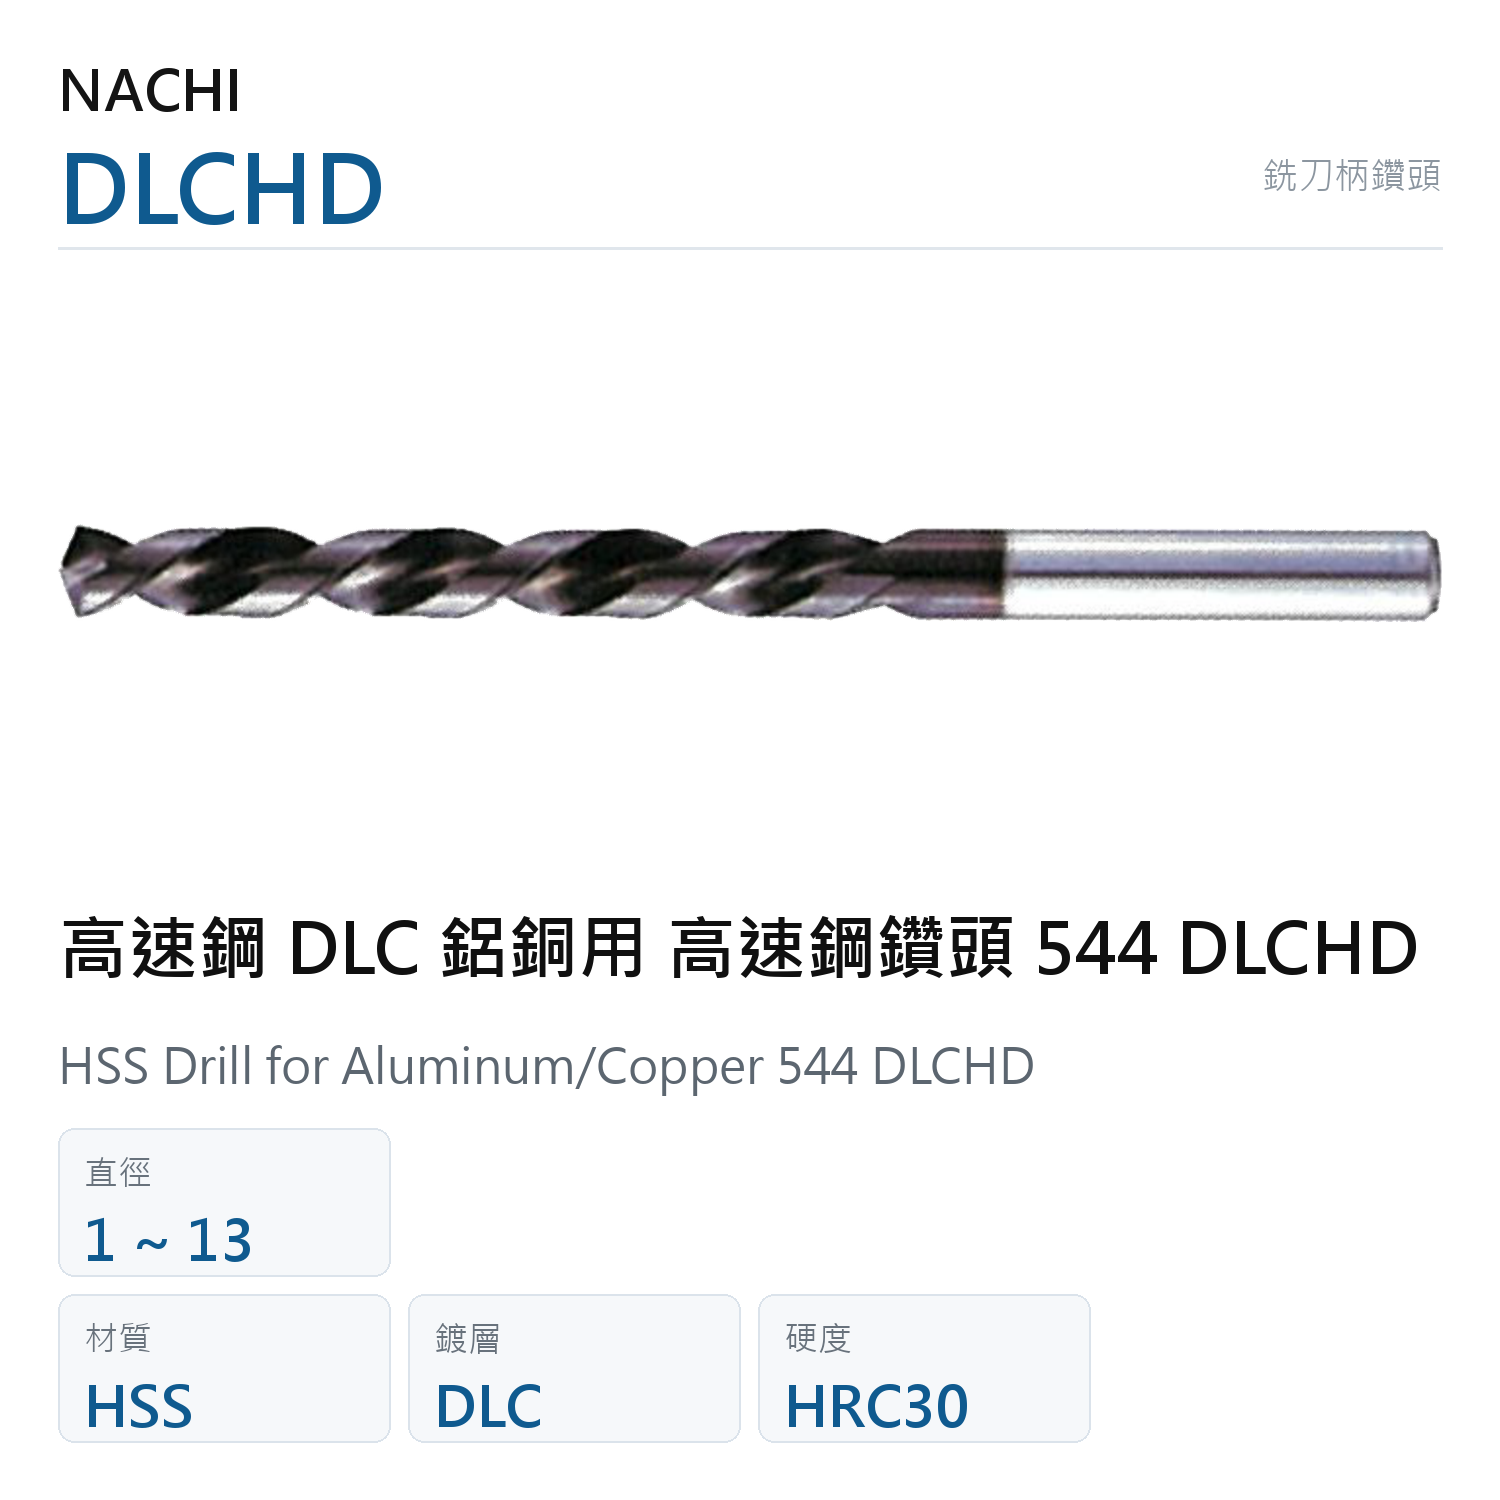
高速鋼 DLC 鋁銅用 高速鋼鑽頭 544 DLCHD
$ 270 ~ $ 2,700
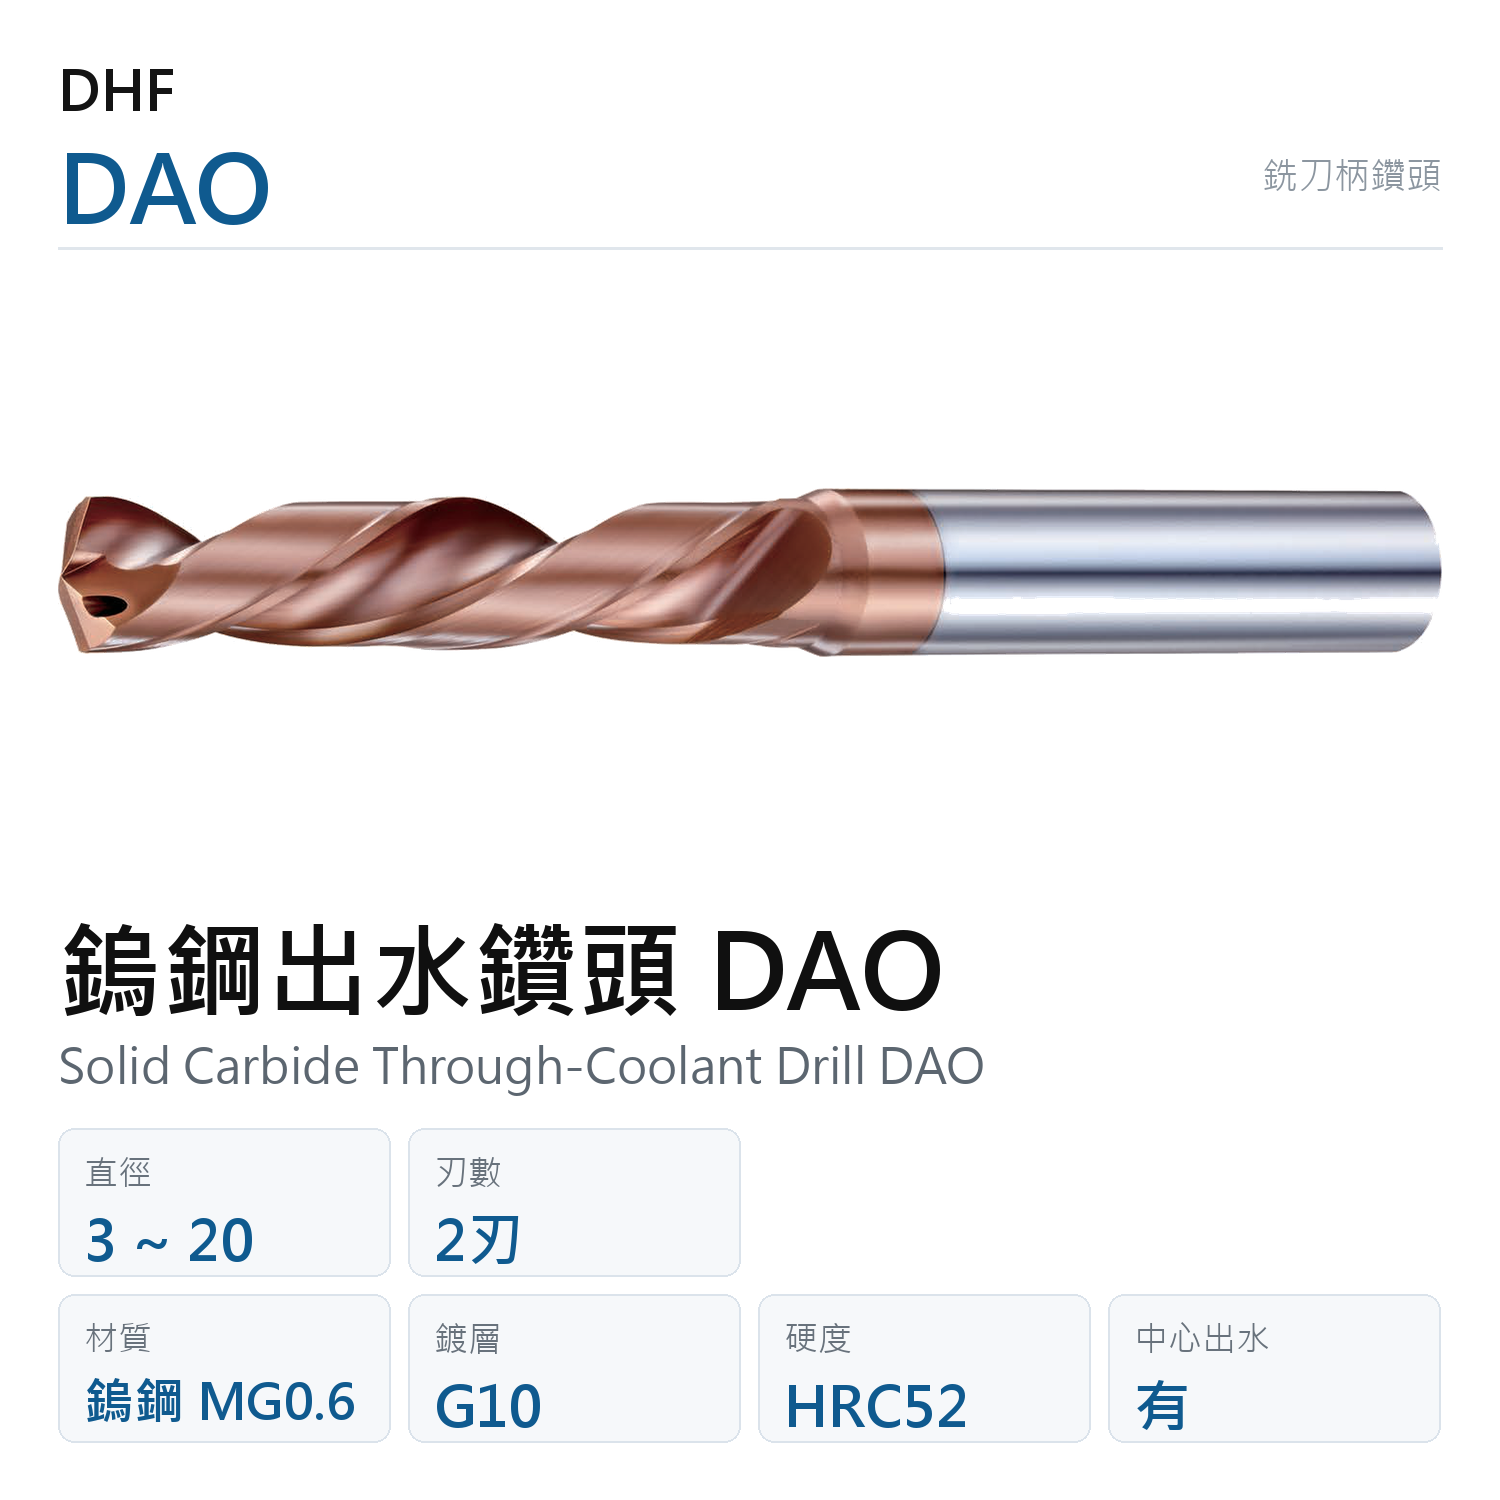
鎢鋼出水鑽頭 DAO
$ 1,579 ~ $ 12,632
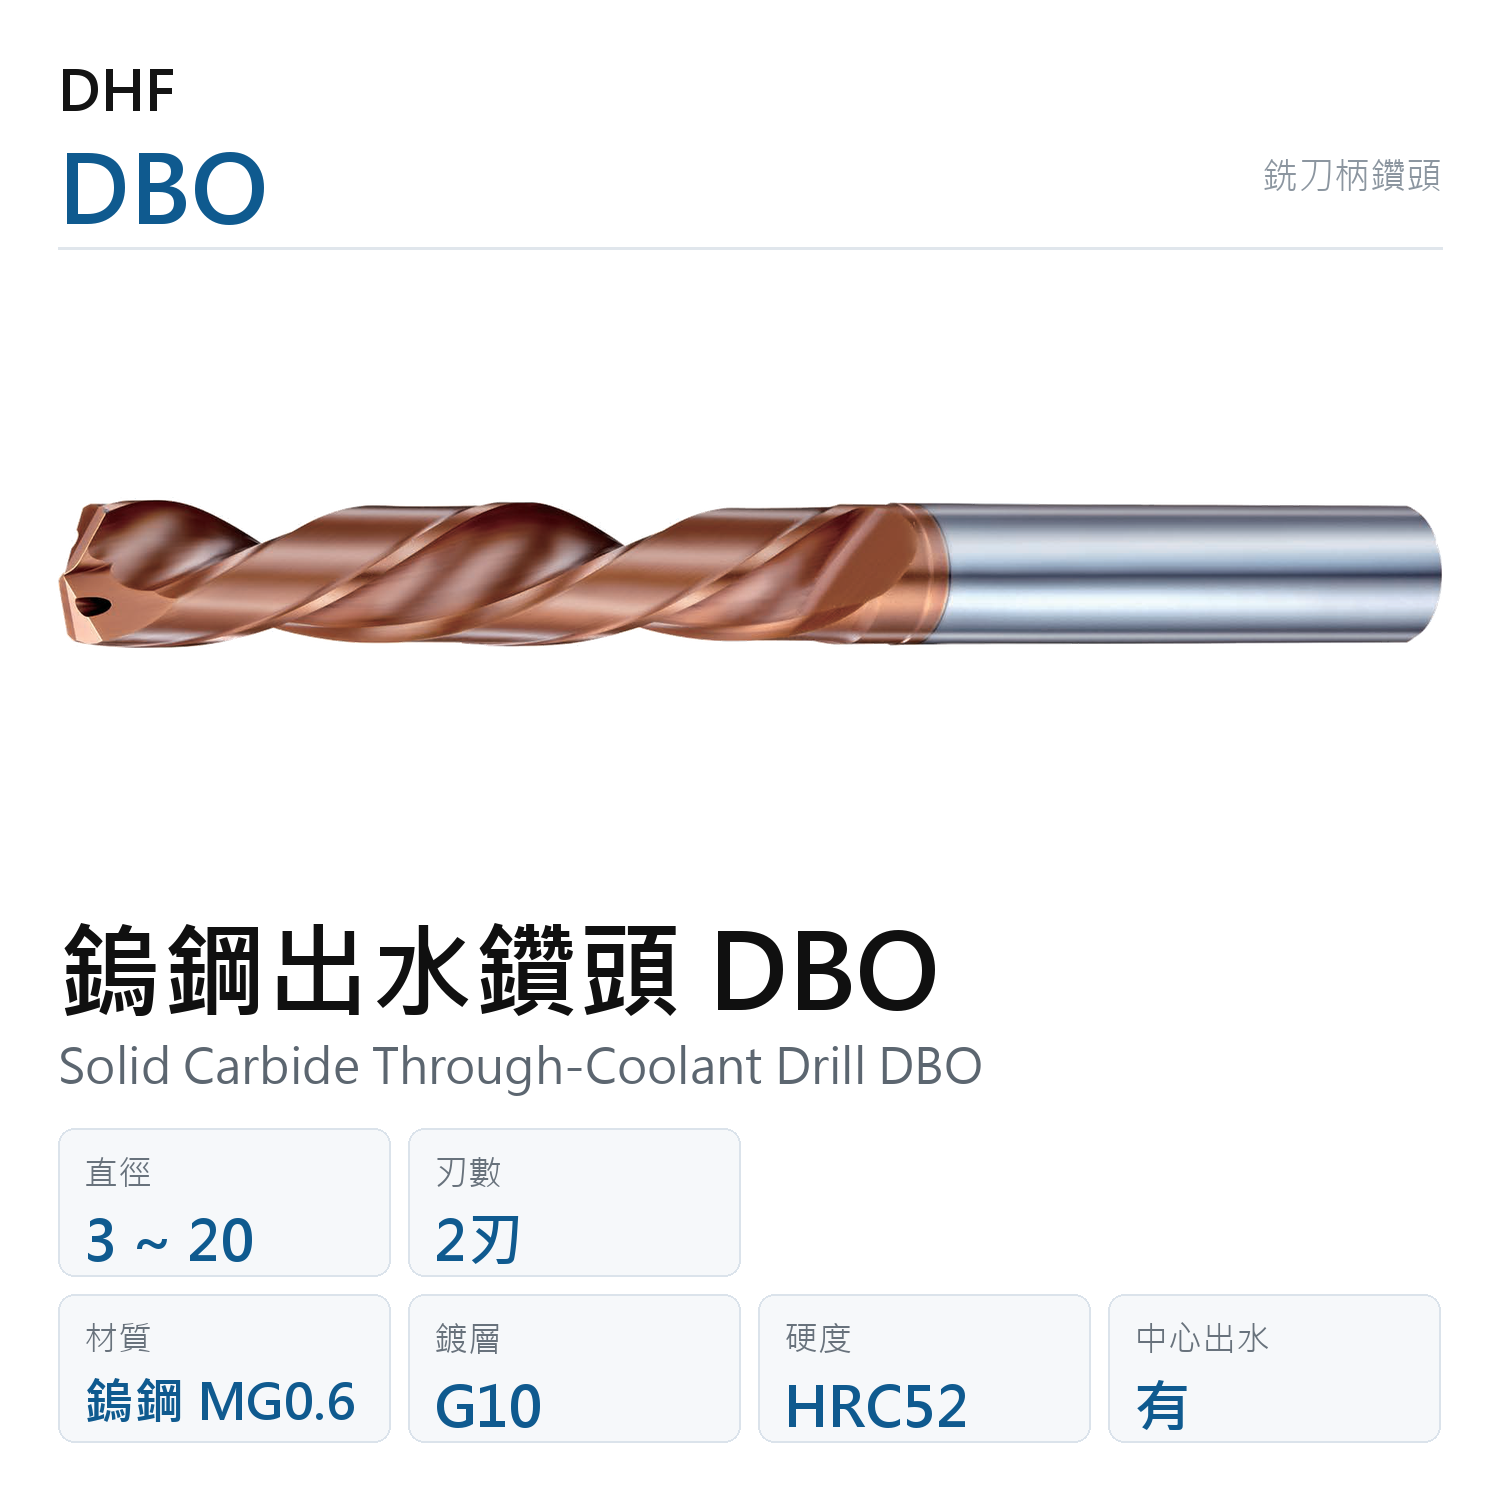
鎢鋼出水鑽頭 DBO
$ 1,895 ~ $ 13,684
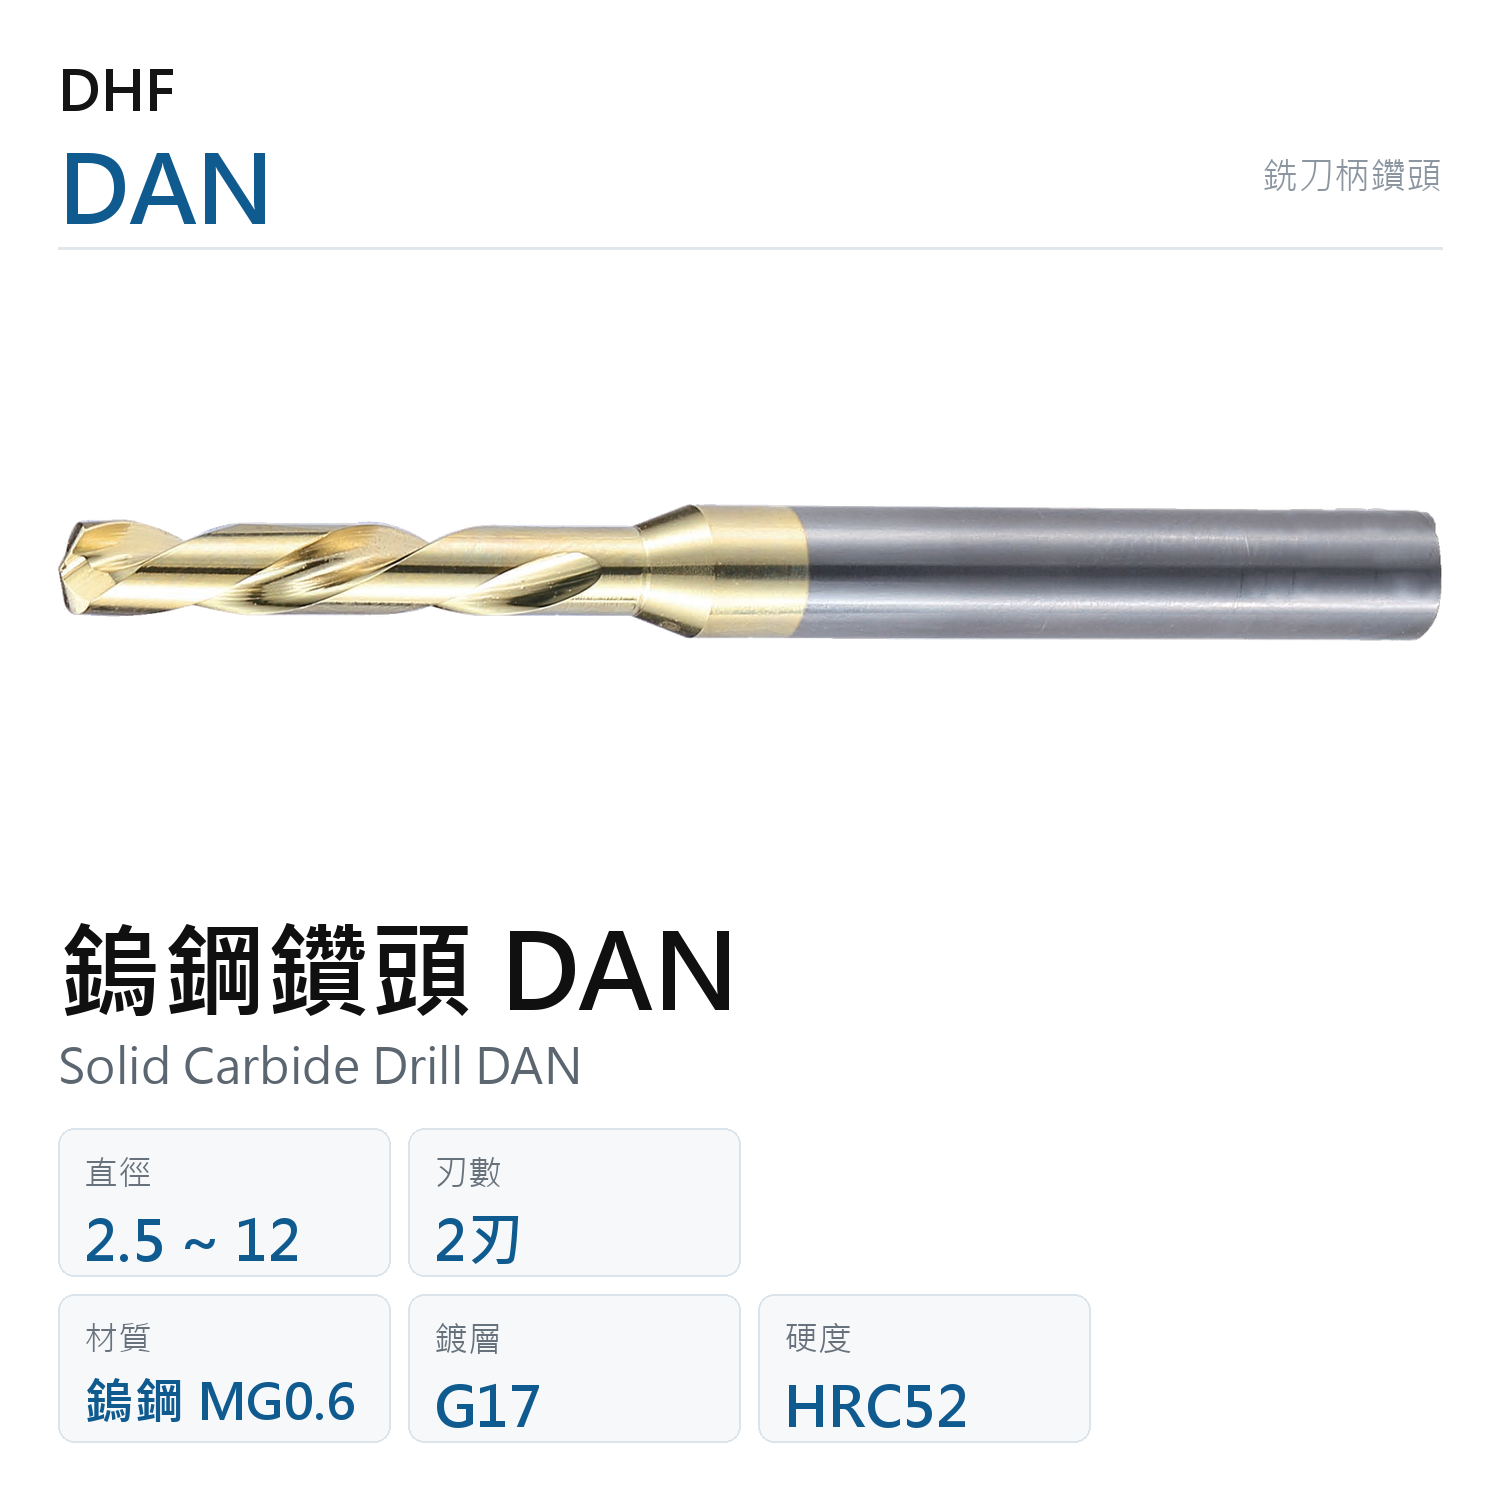
鎢鋼鑽頭 DAN
$ 1,362 ~ $ 3,715
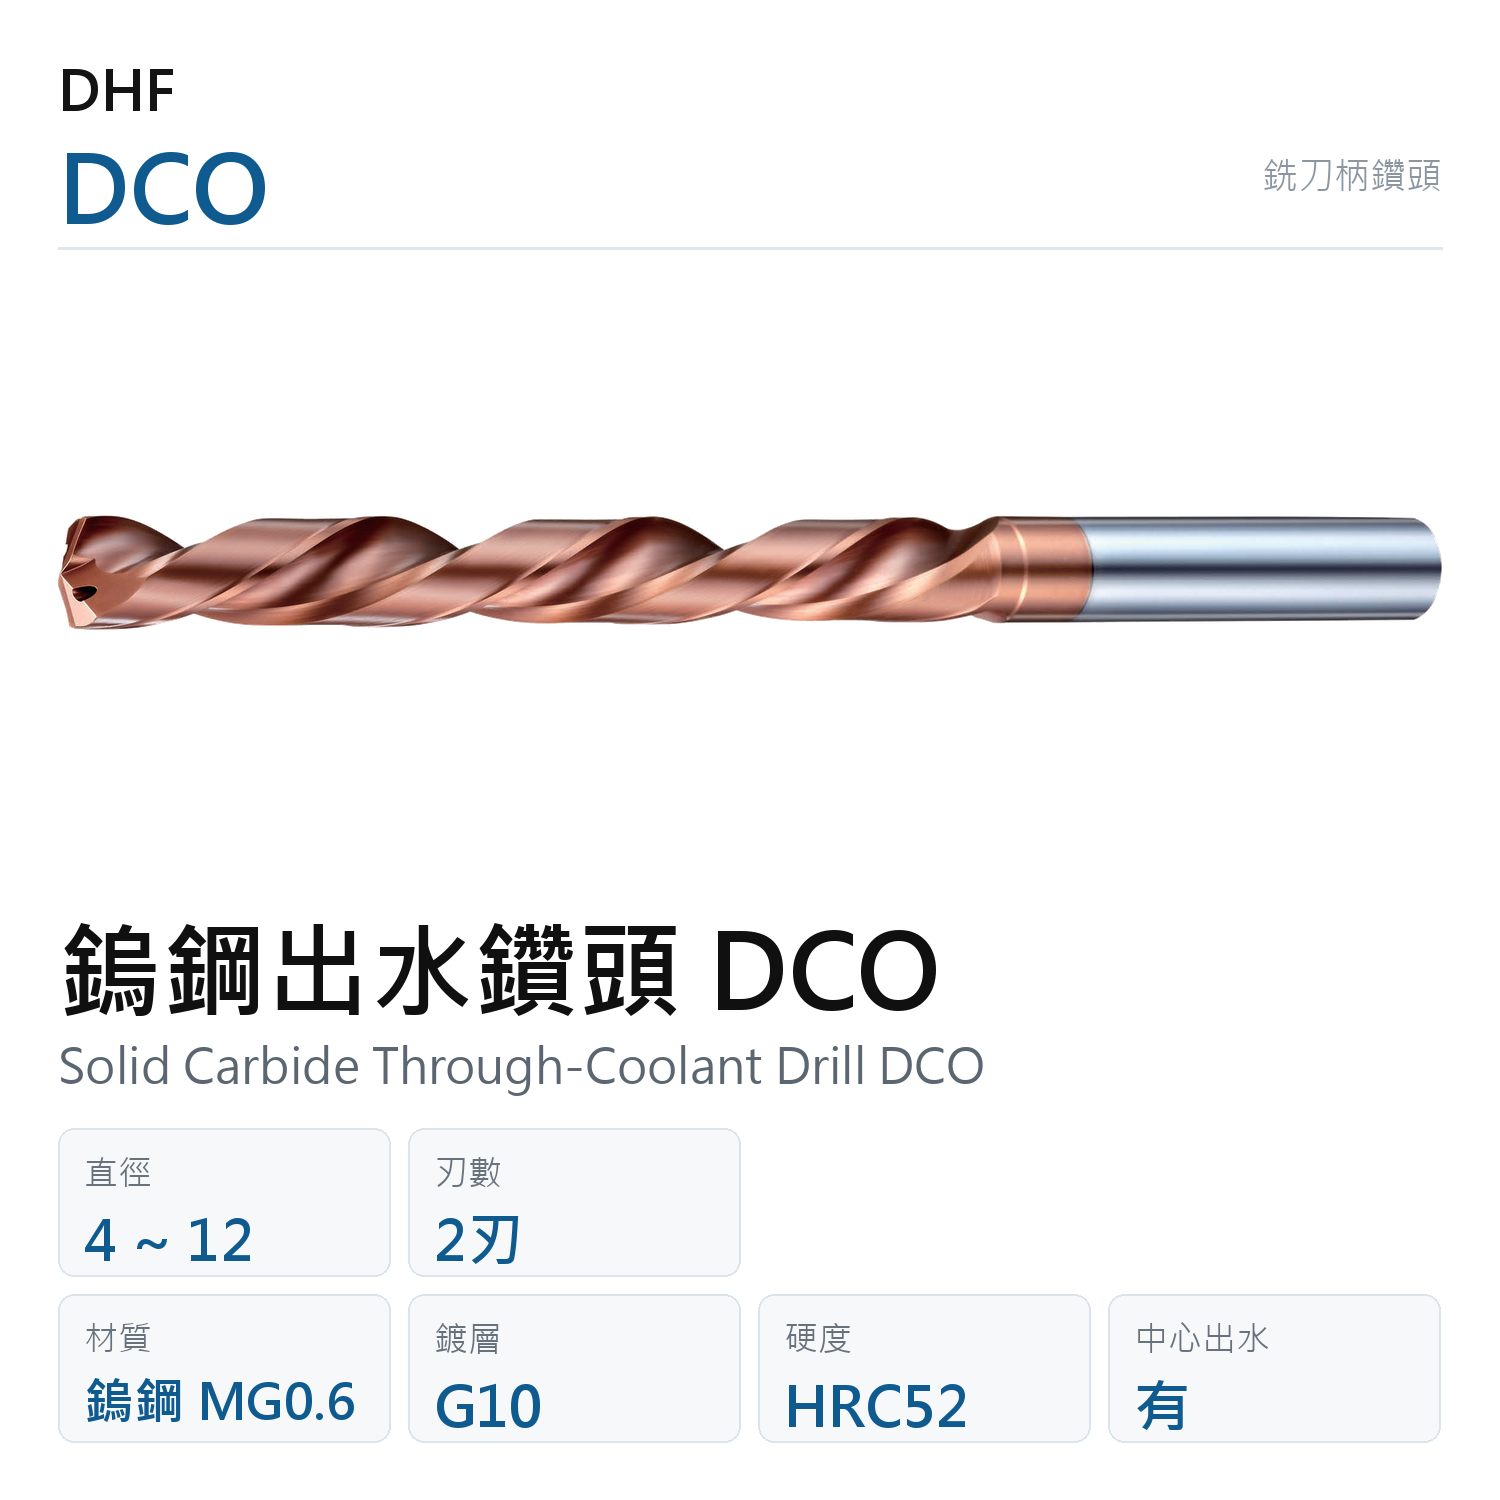
鎢鋼出水鑽頭 DCO
$ 3,789 ~ $ 7,895
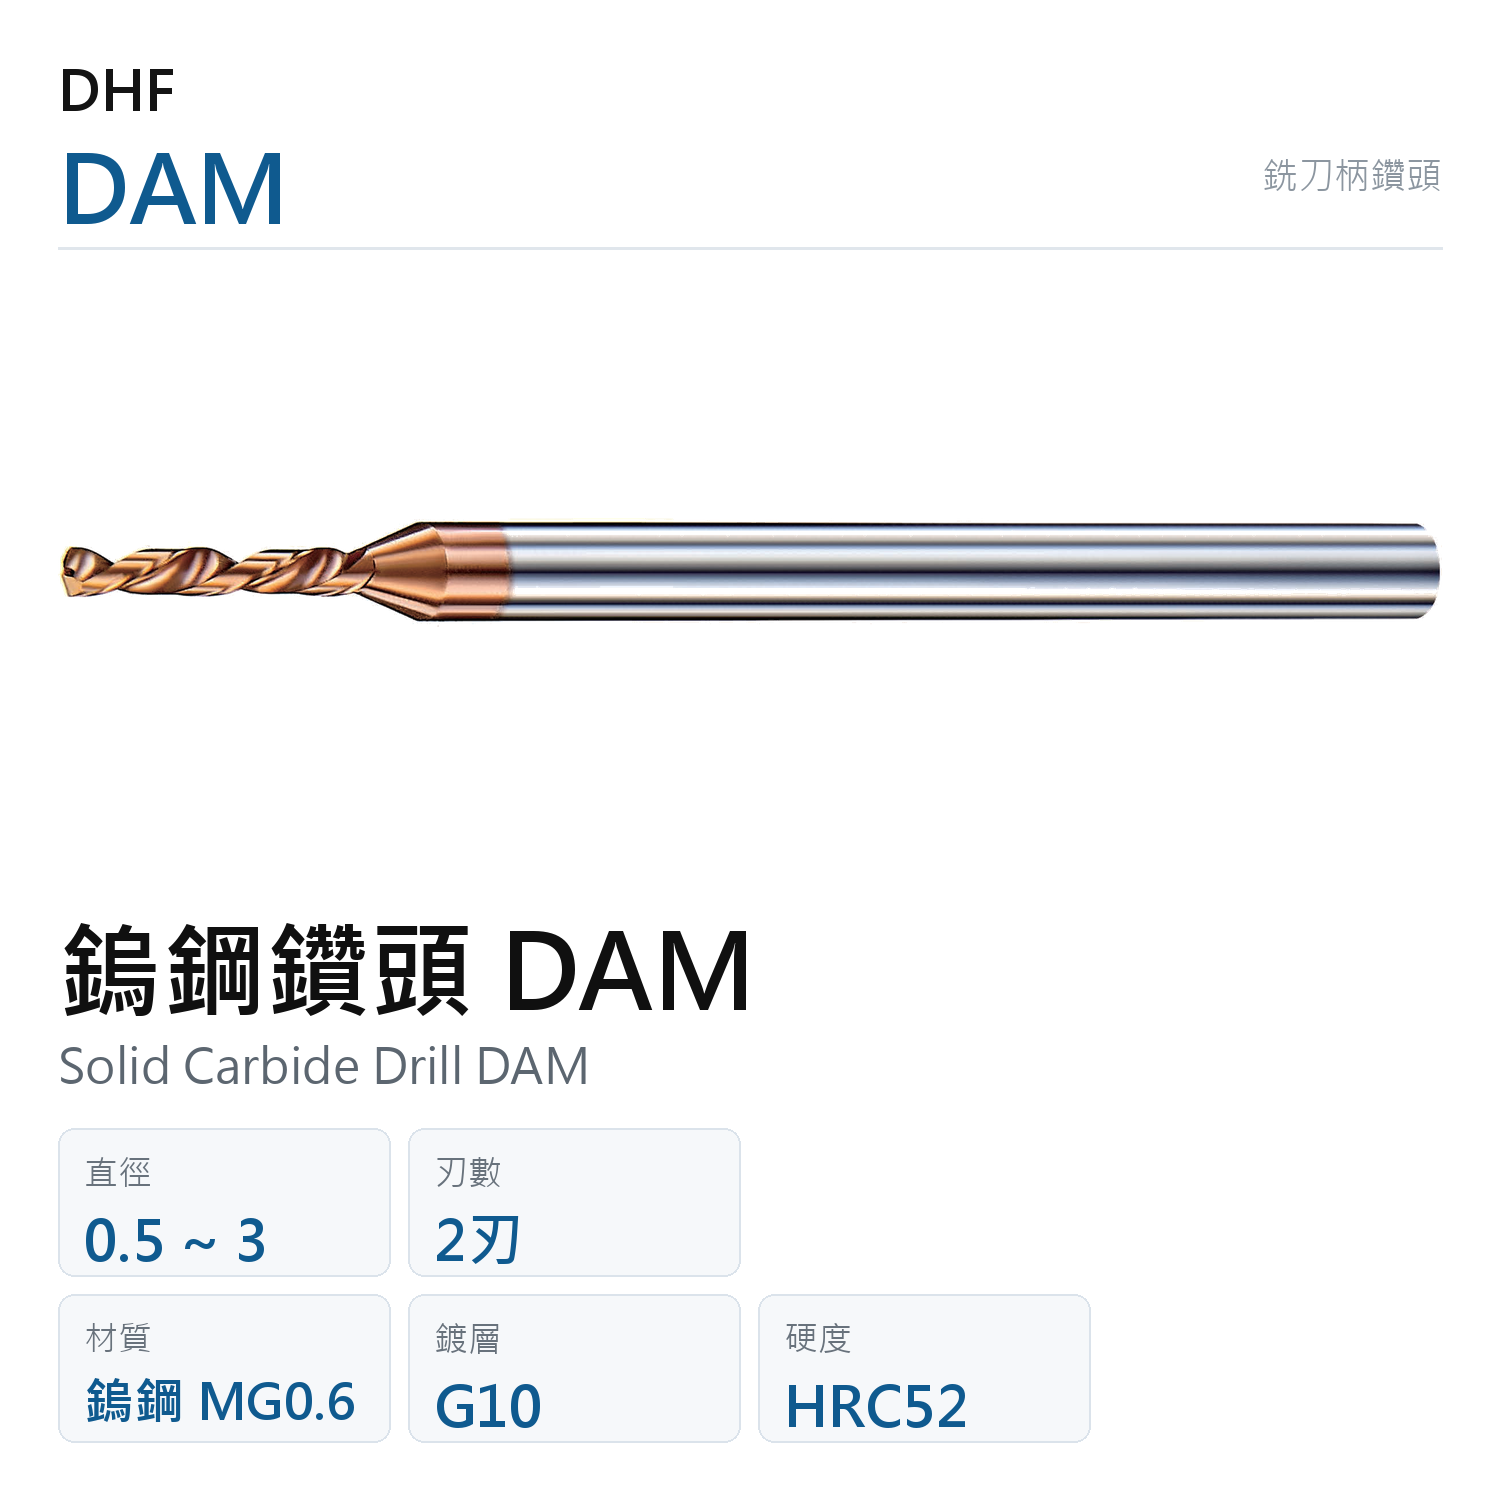
鎢鋼鑽頭 DAM
$ 632 ~ $ 789
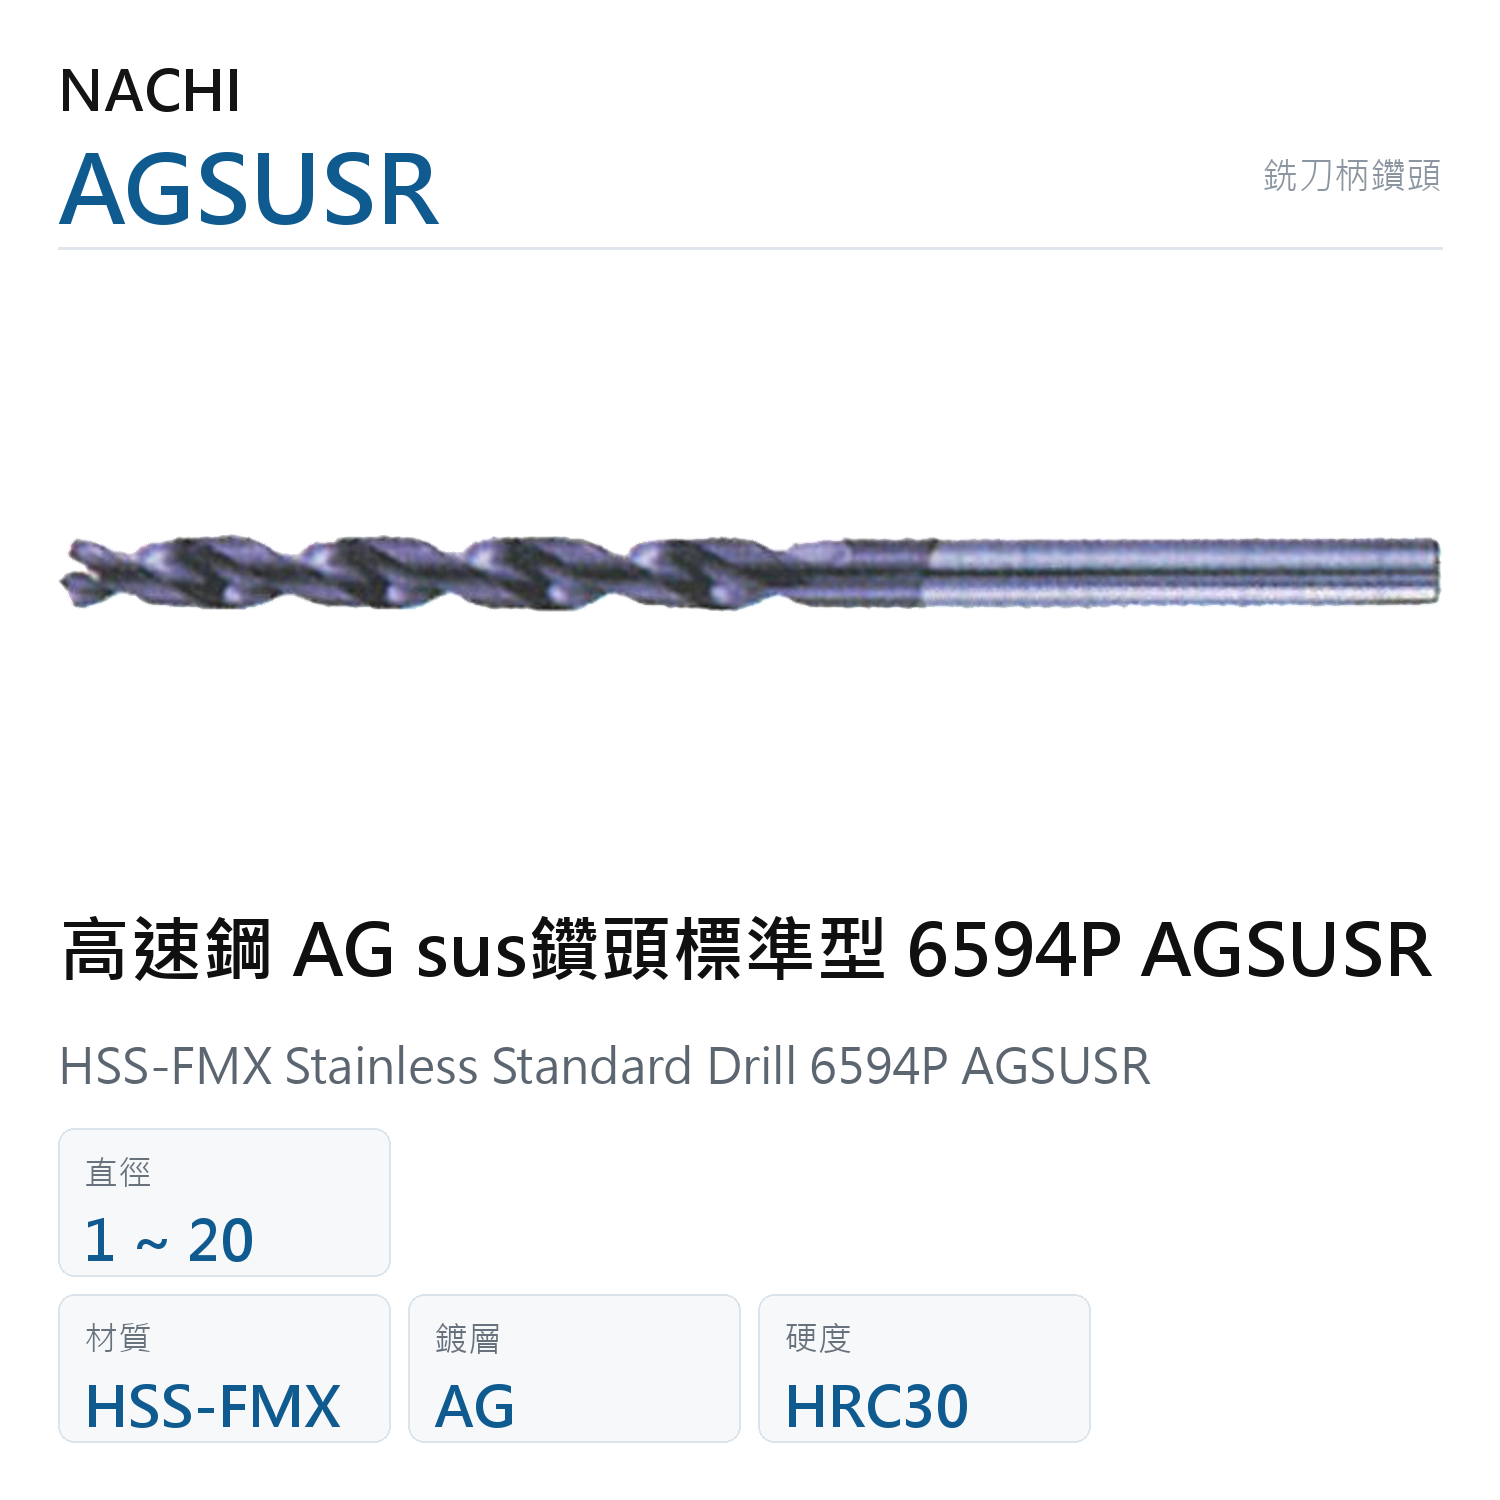
高速鋼 AG sus鑽頭標準型 6594P AGSUSR
$ 320 ~ $ 5,300
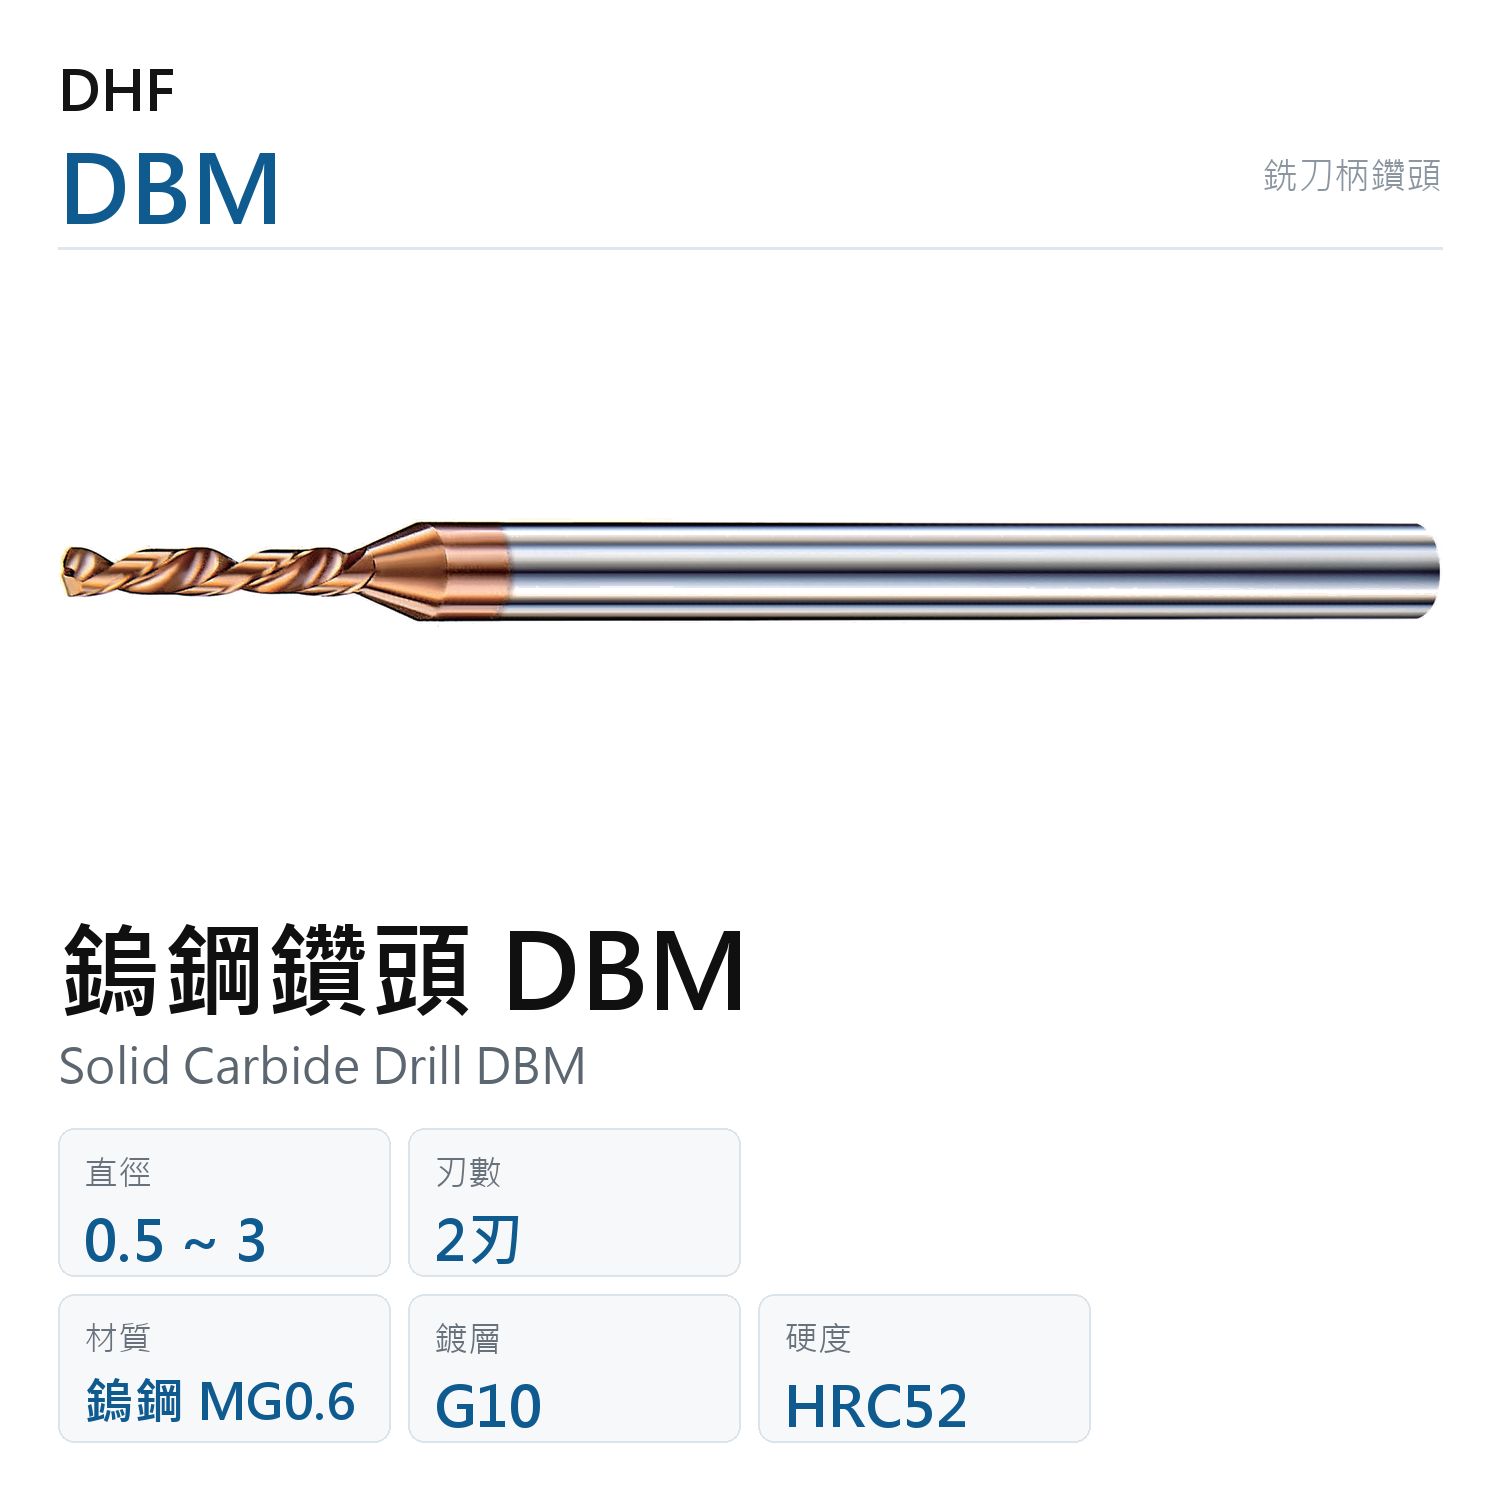
鎢鋼鑽頭 DBM
$ 793 ~ $ 969
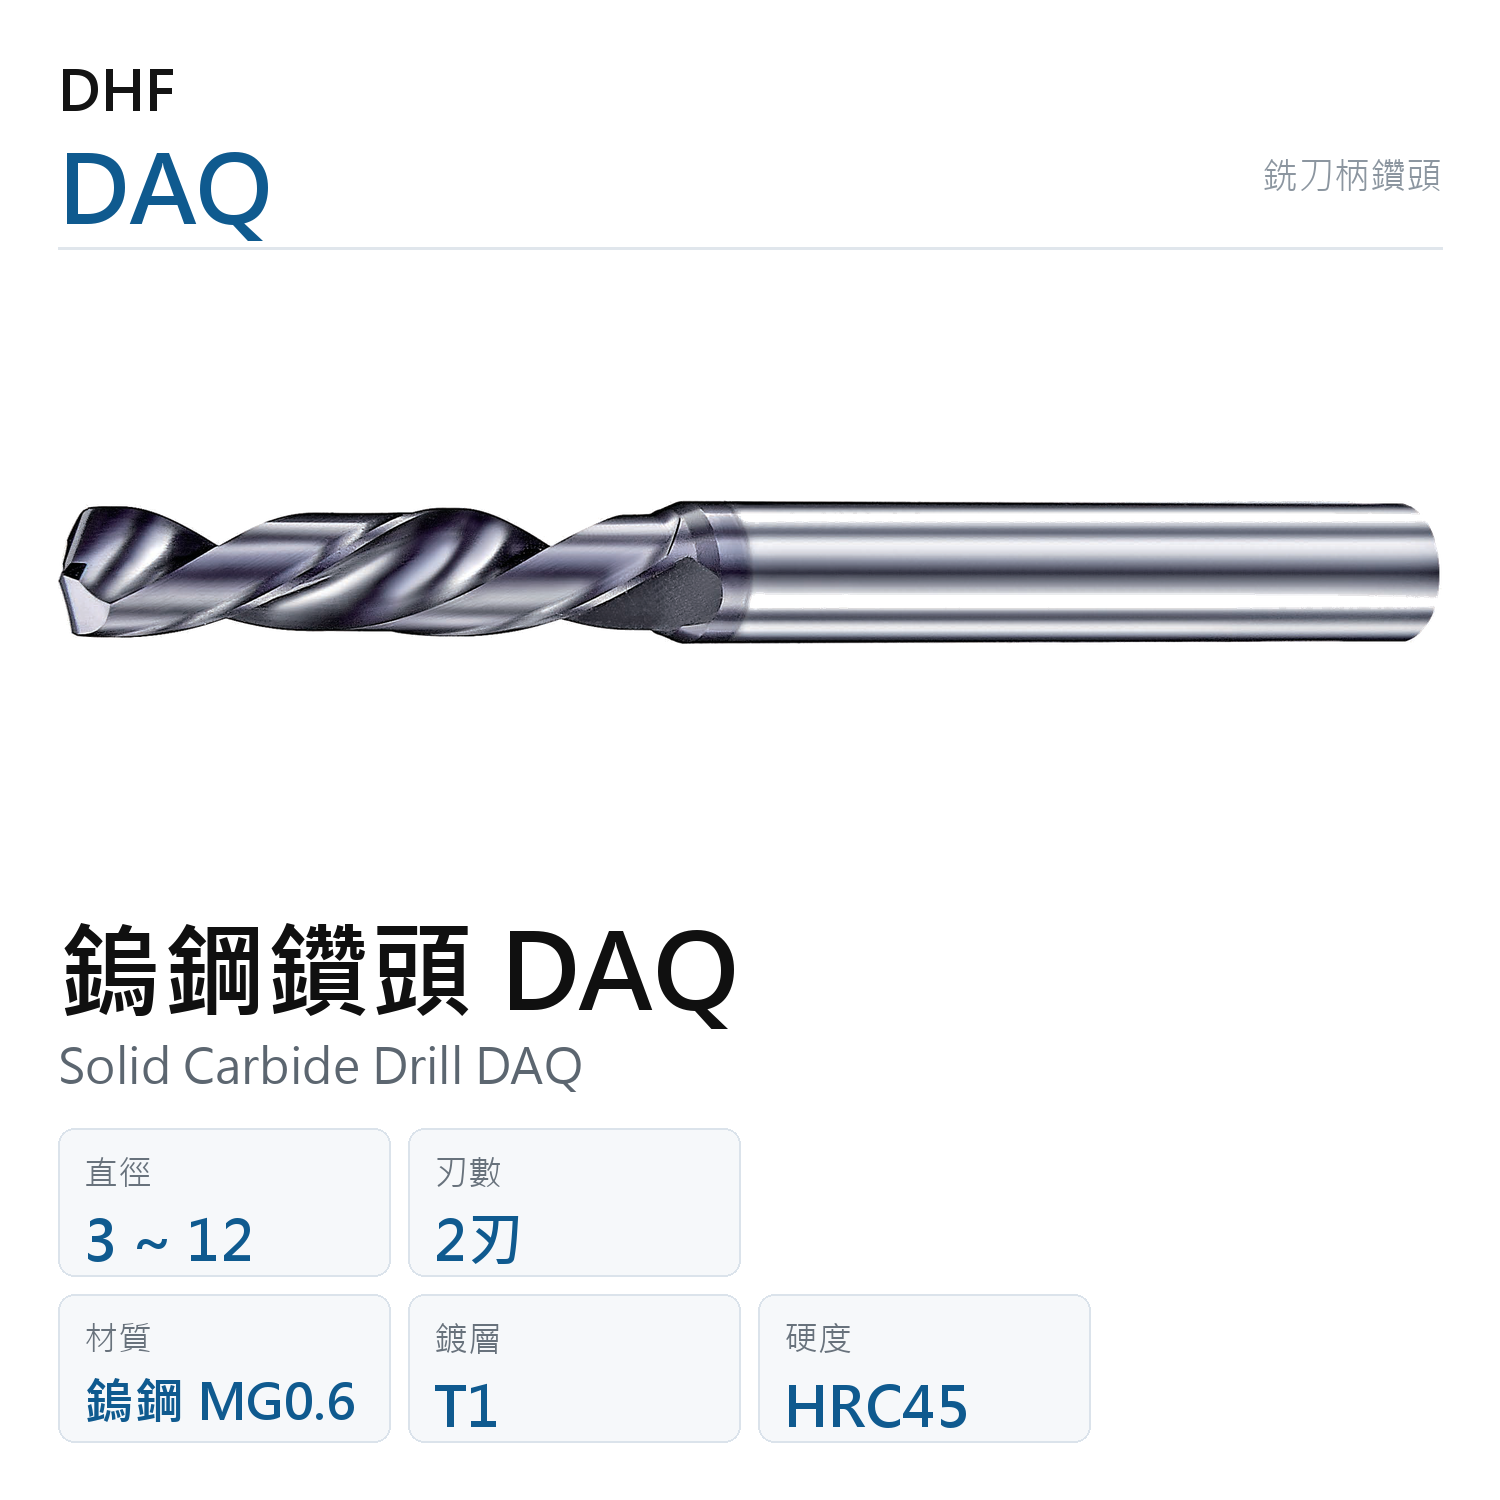
鎢鋼鑽頭 DAQ
$ 842 ~ $ 2,947
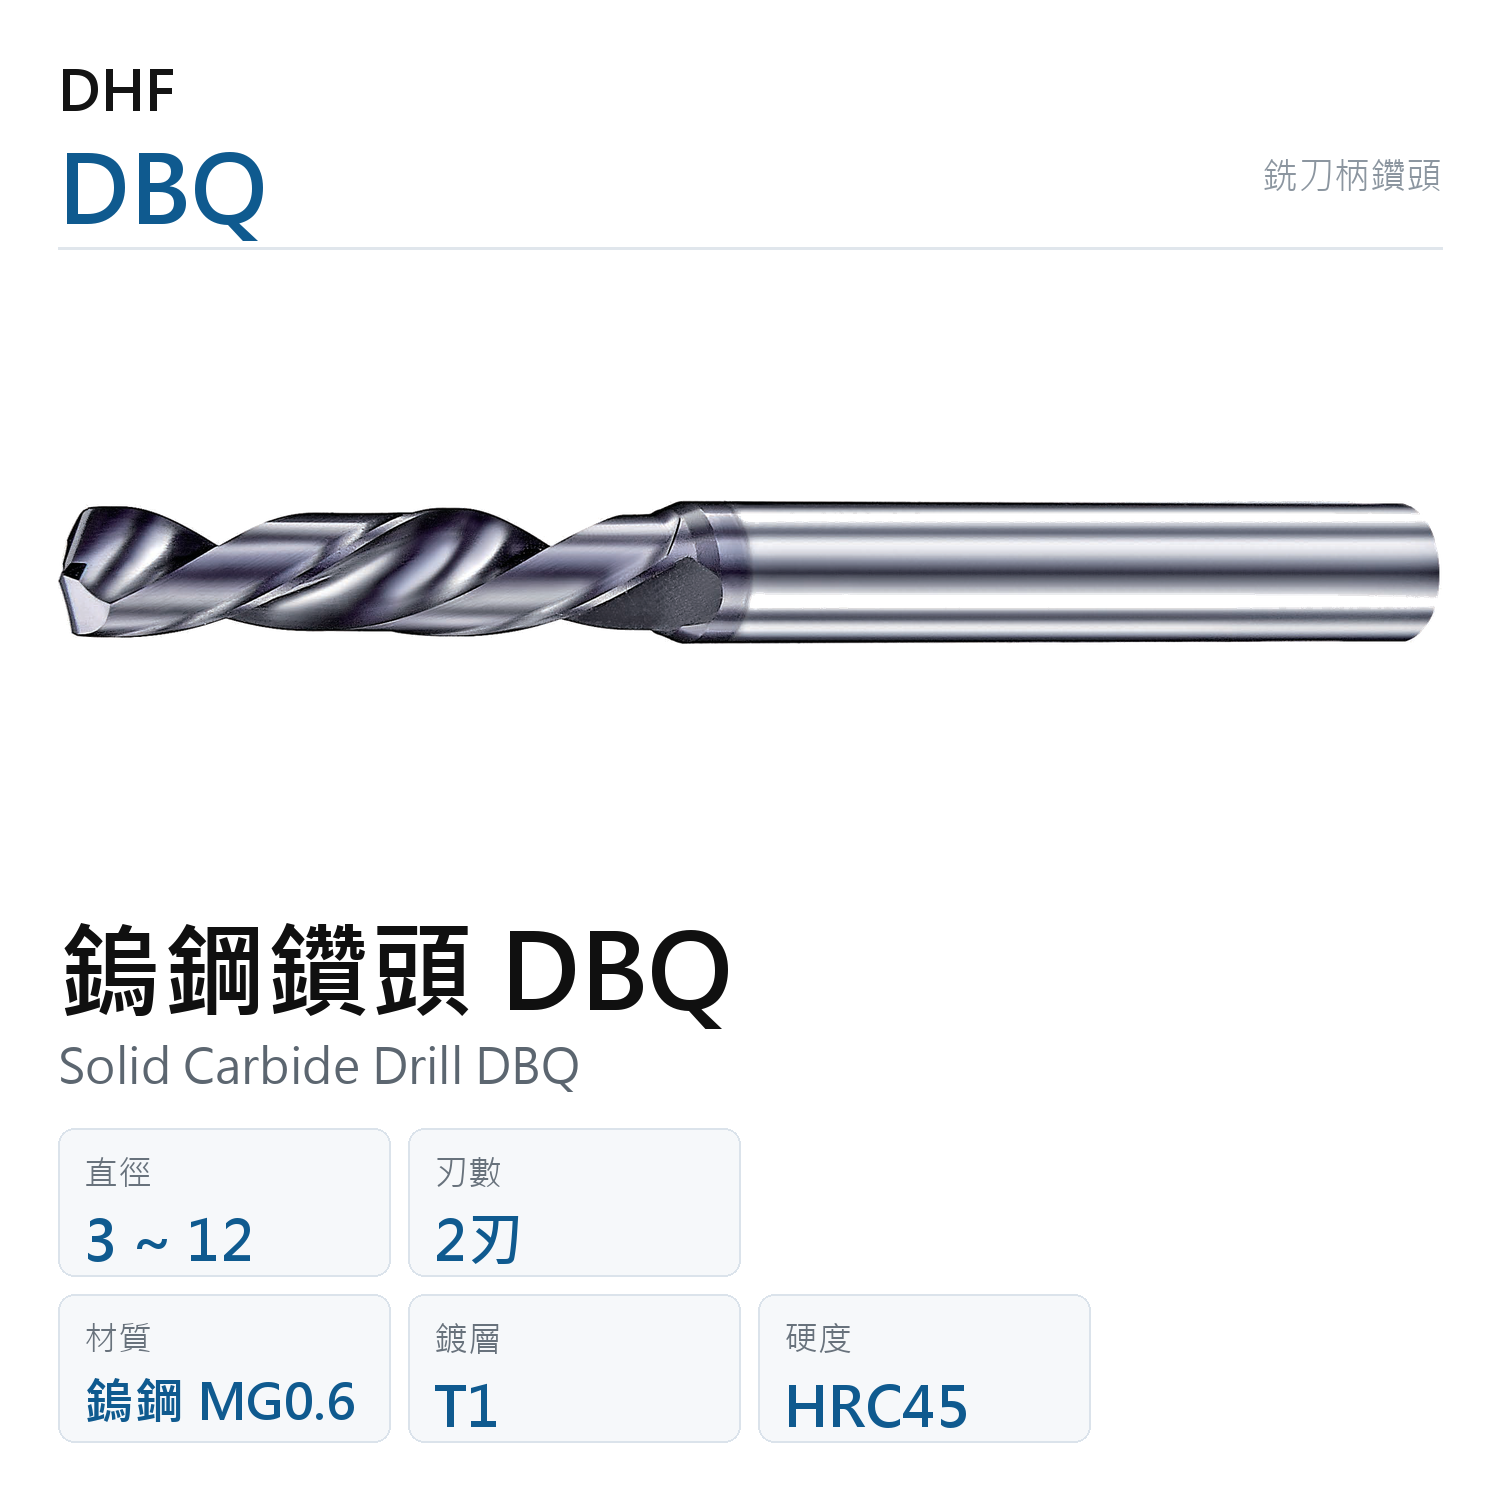
鎢鋼鑽頭 DBQ
$ 1,053 ~ $ 3,579
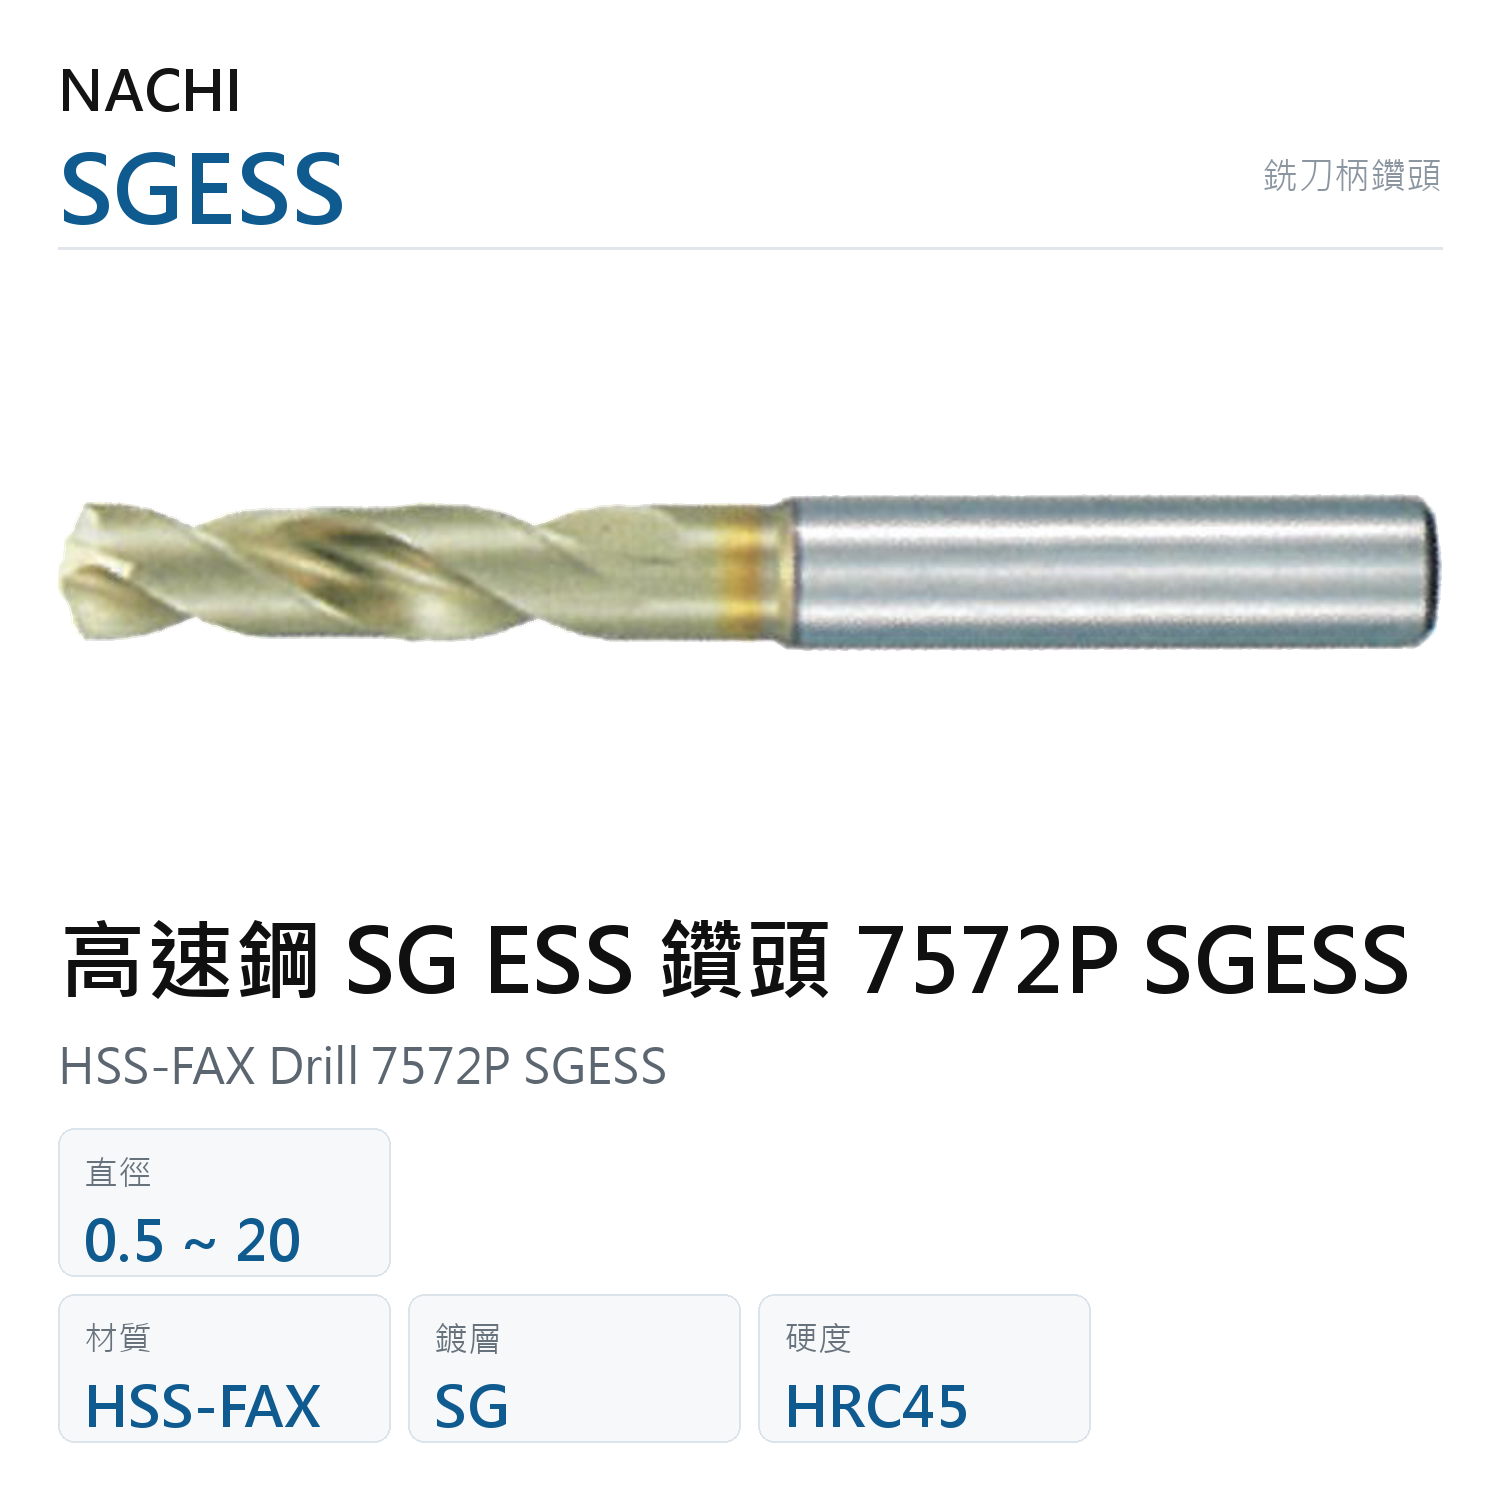
高速鋼 SG ESS 鑽頭 7572P SGESS
$ 280 ~ $ 7,540
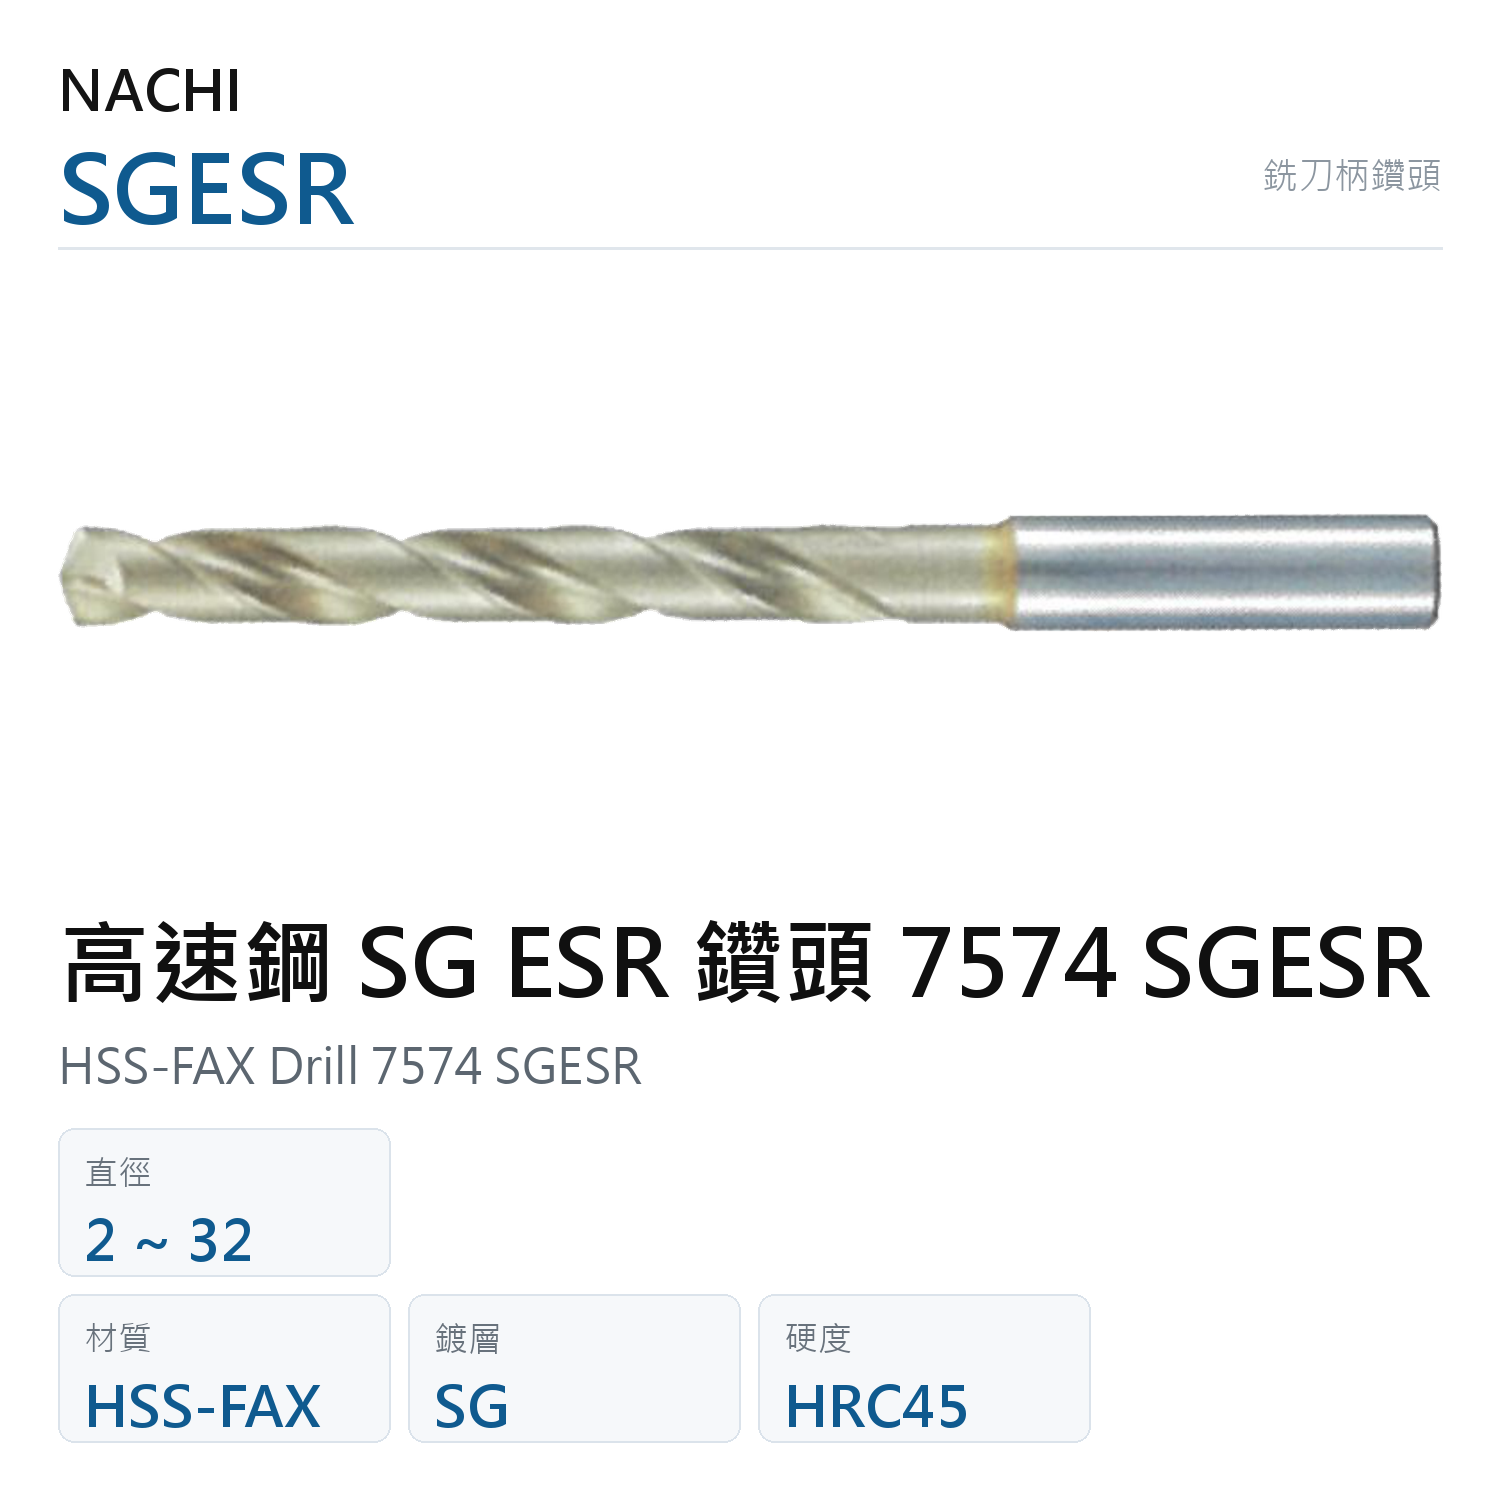
高速鋼 SG ESR 鑽頭 7574 SGESR
$ 360 ~ $ 14,000
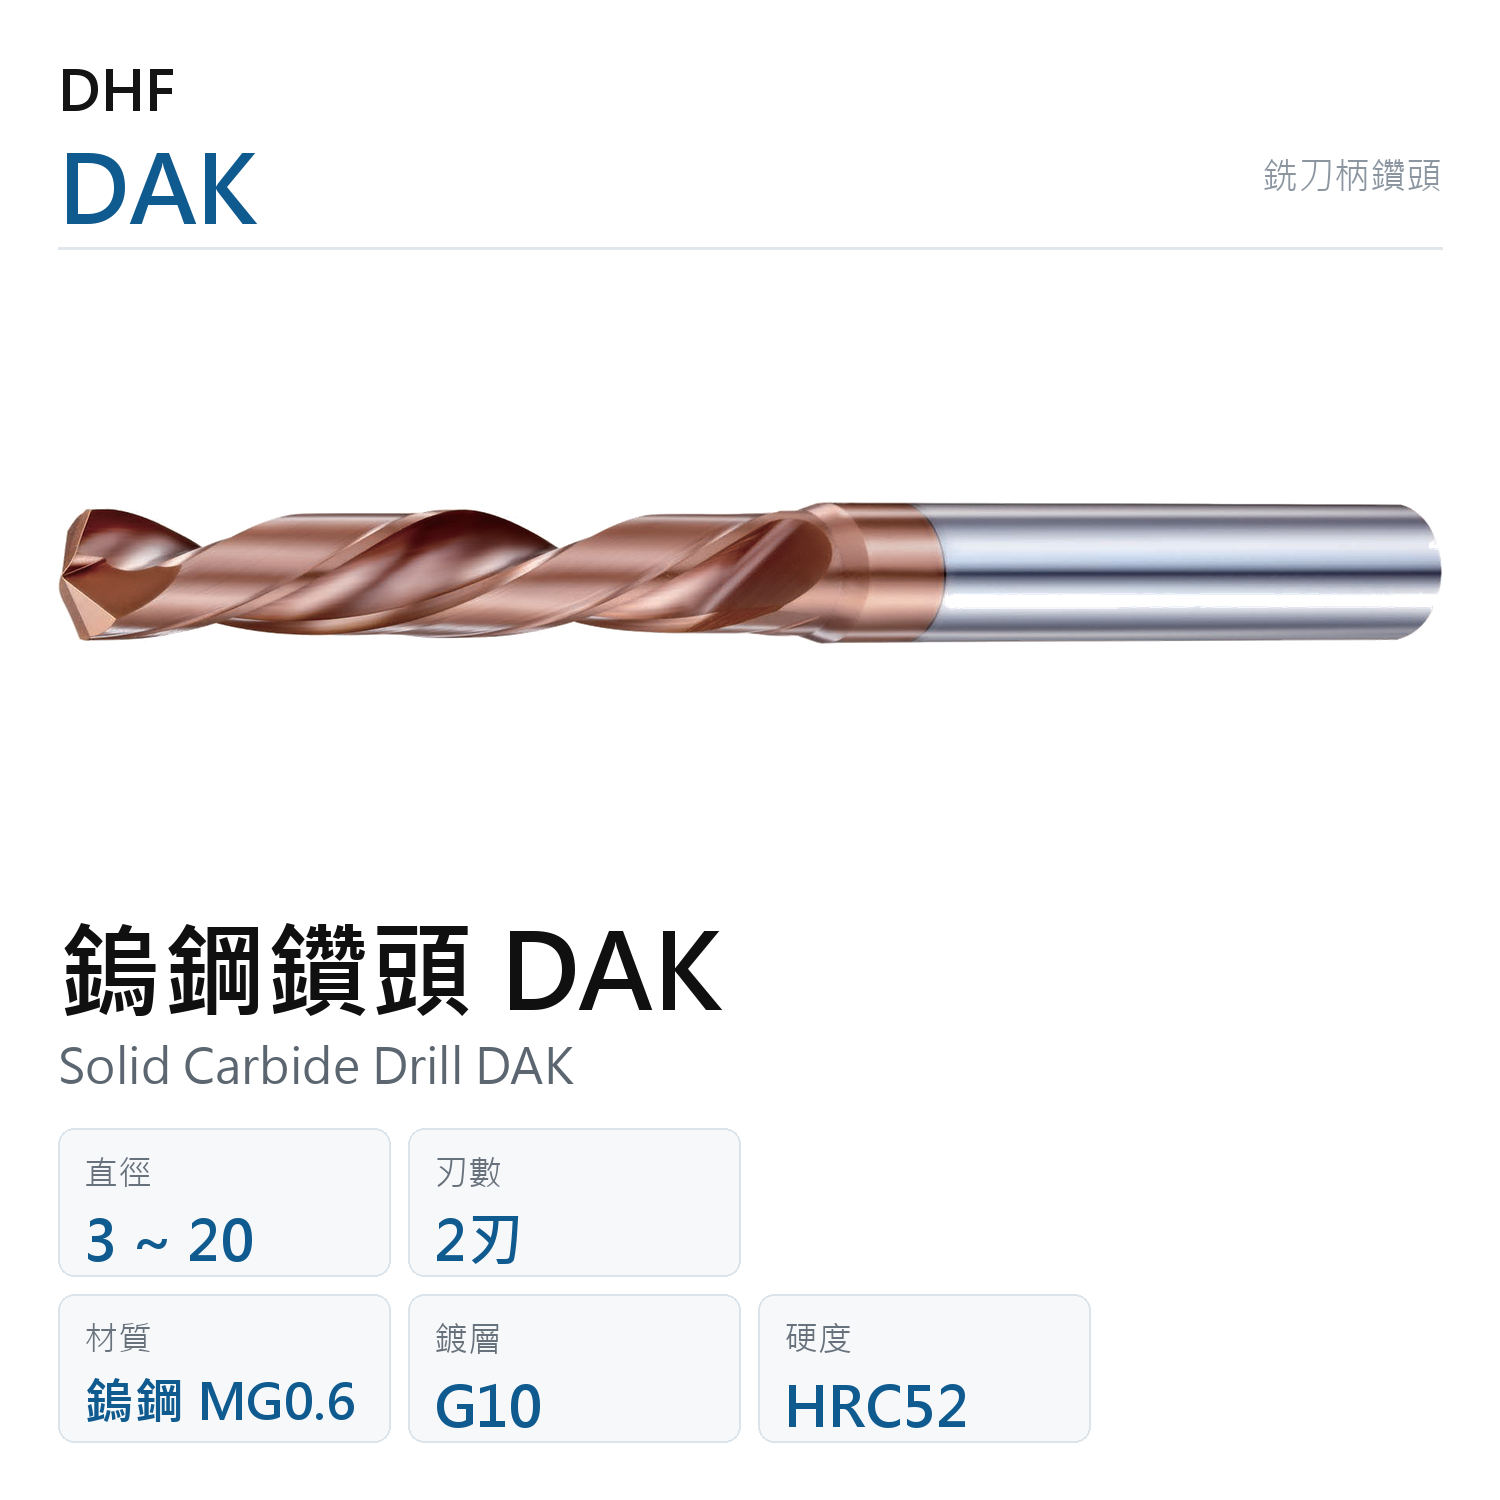
鎢鋼鑽頭 DAK
$ 1,158 ~ $ 8,421
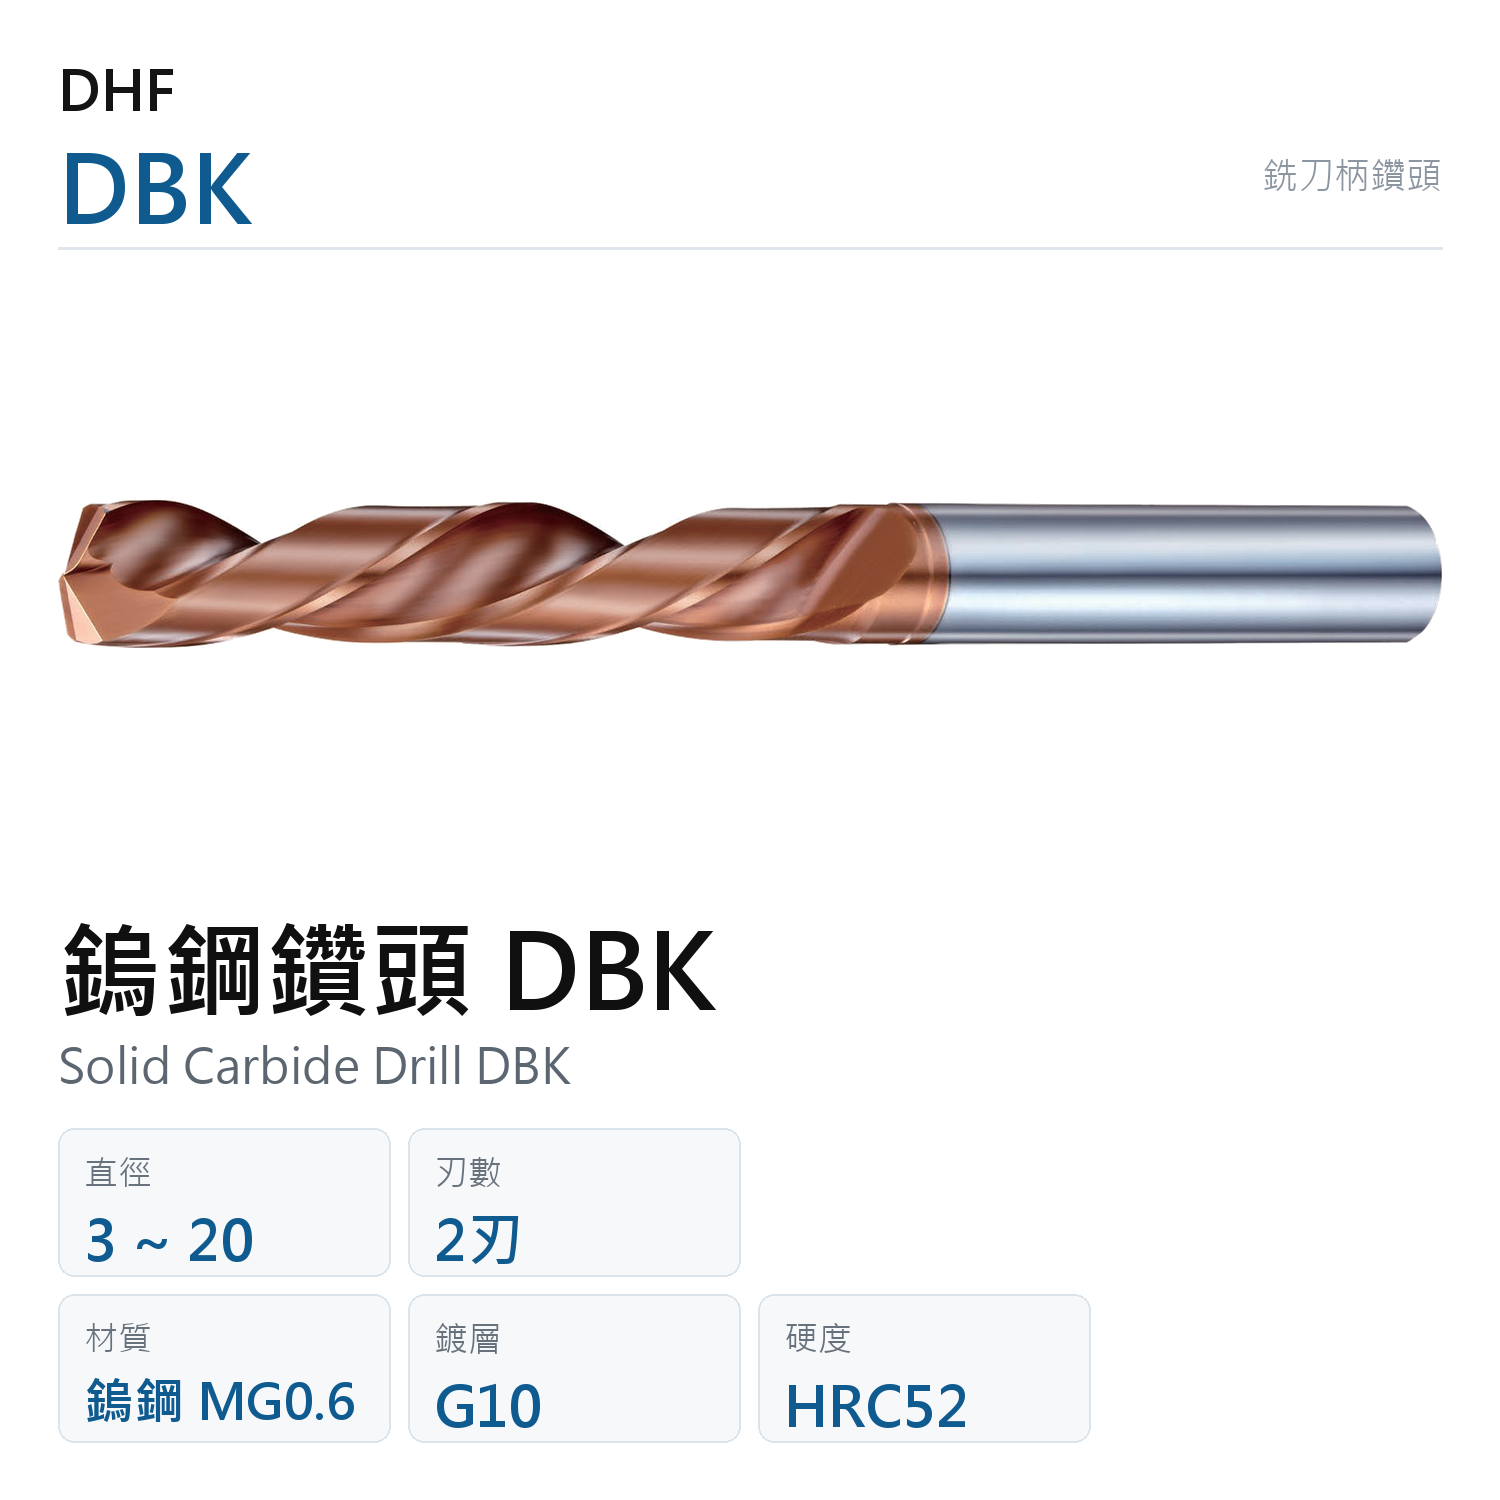
鎢鋼鑽頭 DBK
$ 1,368 ~ $ 9,474
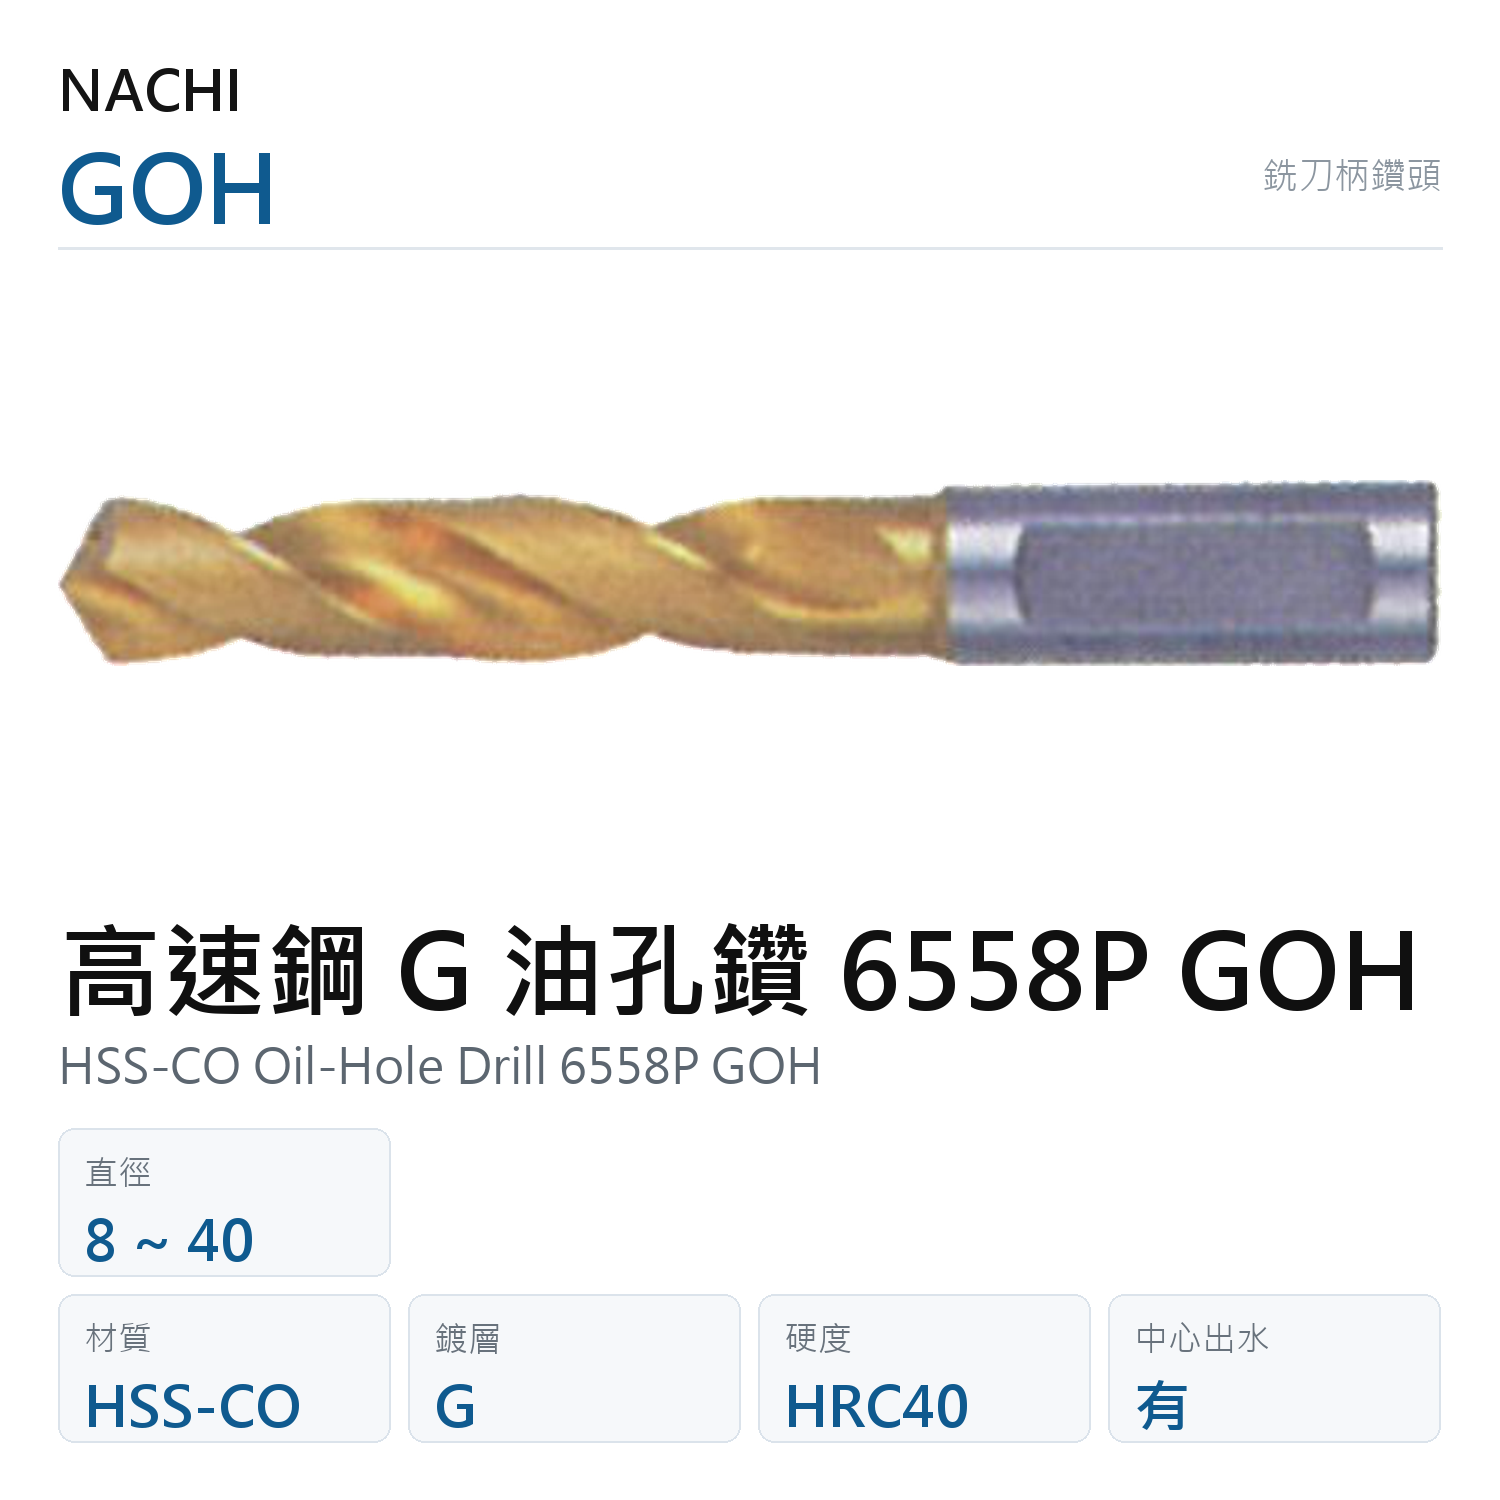
高速鋼 G 油孔鑽 6558P GOH
$ 0 ~ $ 16,100
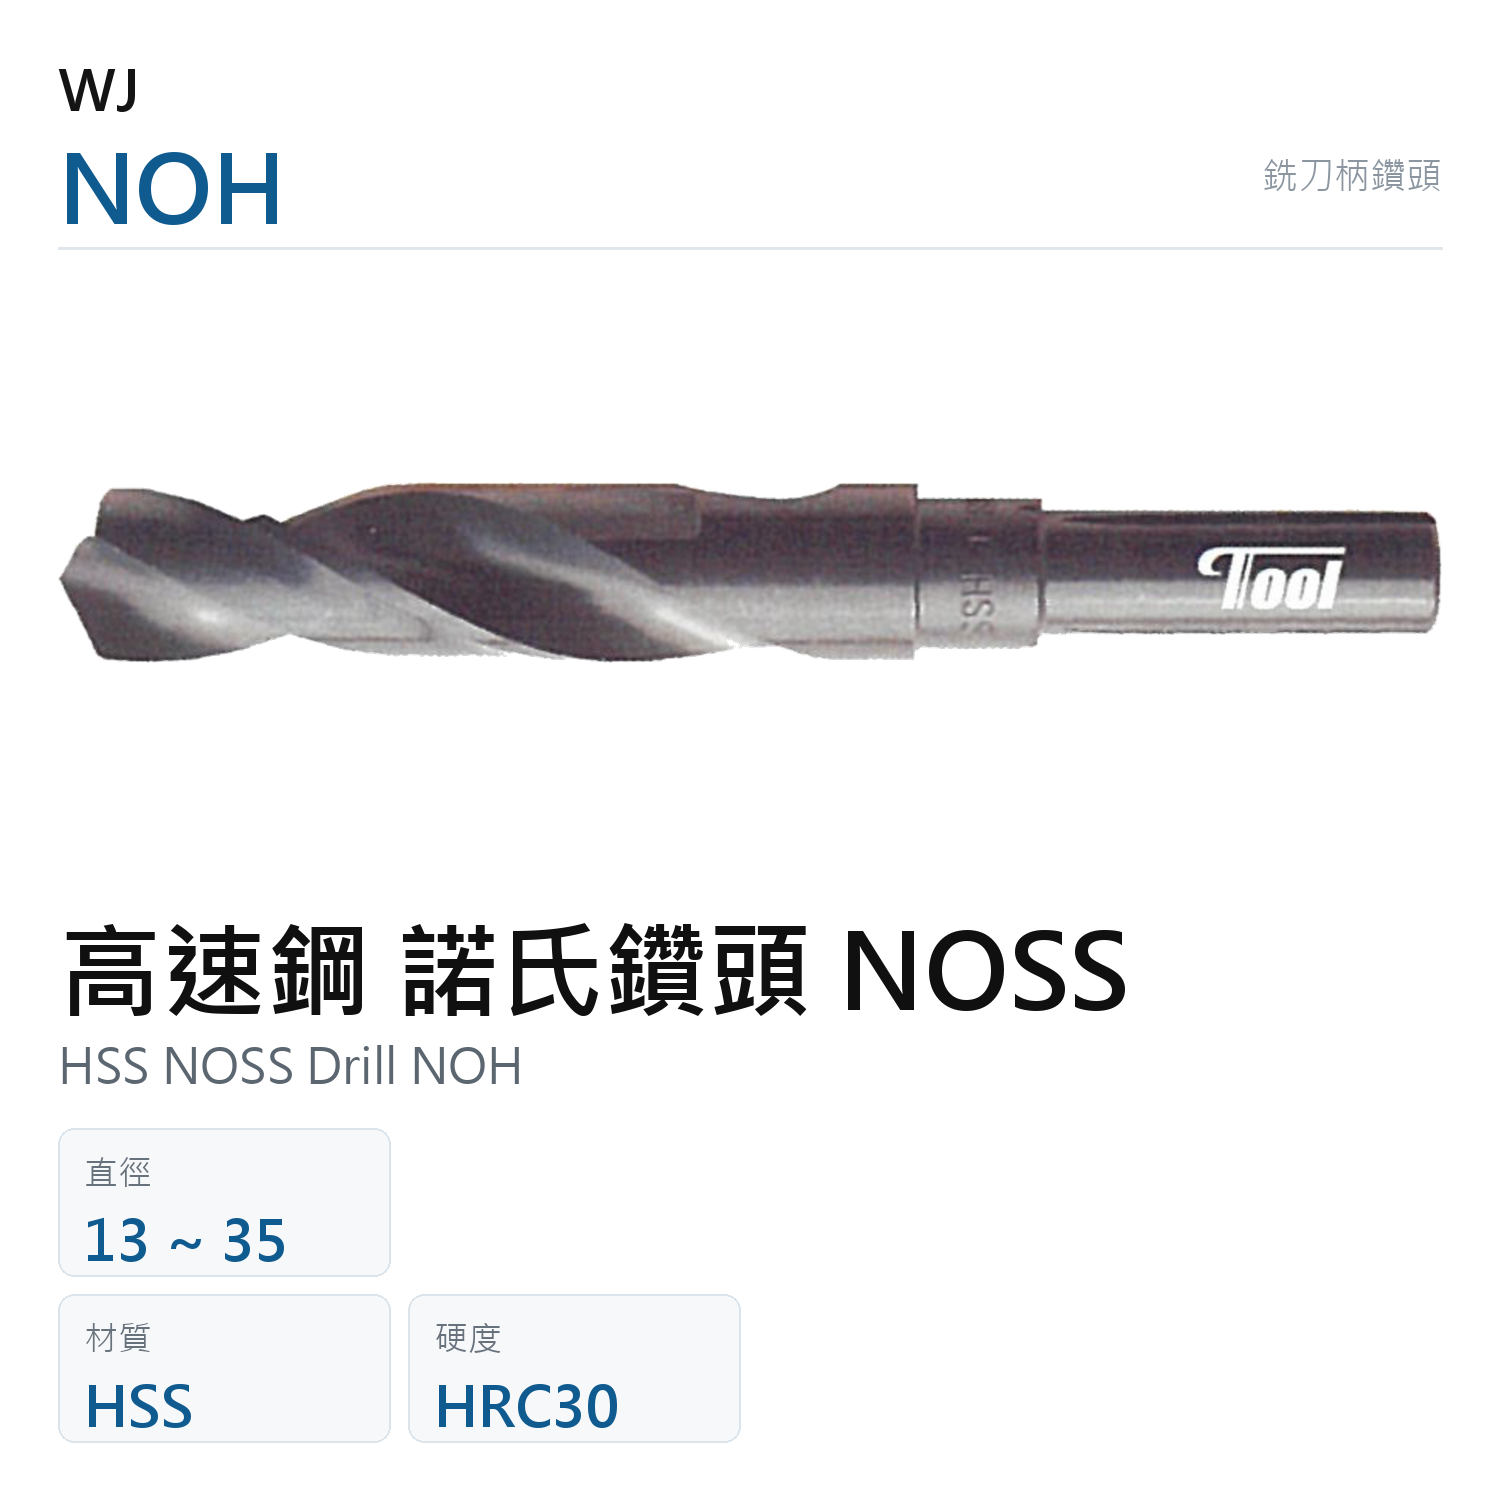
高速鋼 諾氏鑽頭 NOSS
$ 0 ~ $ 4,850
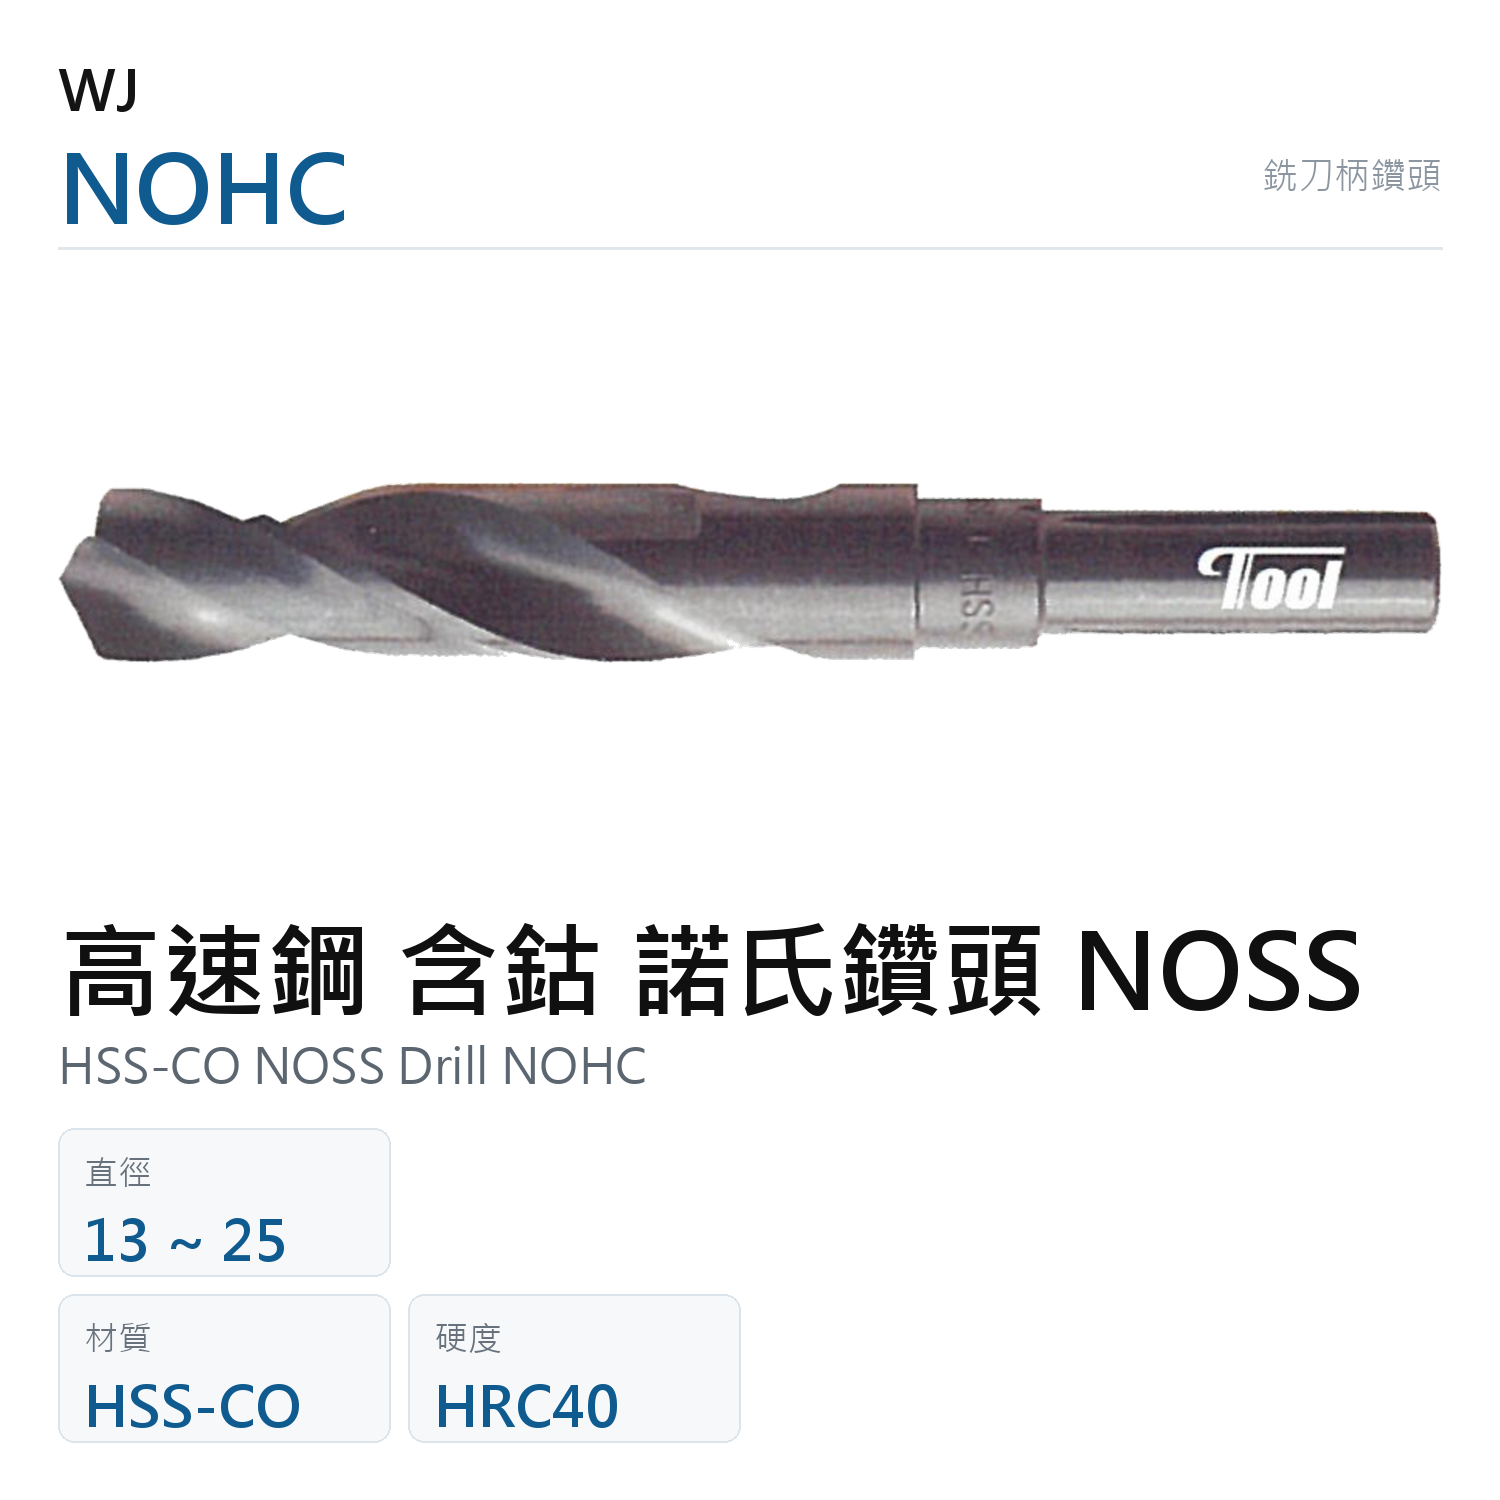
高速鋼 含鈷 諾氏鑽頭 NOSS
$ 0 ~ $ 3,460
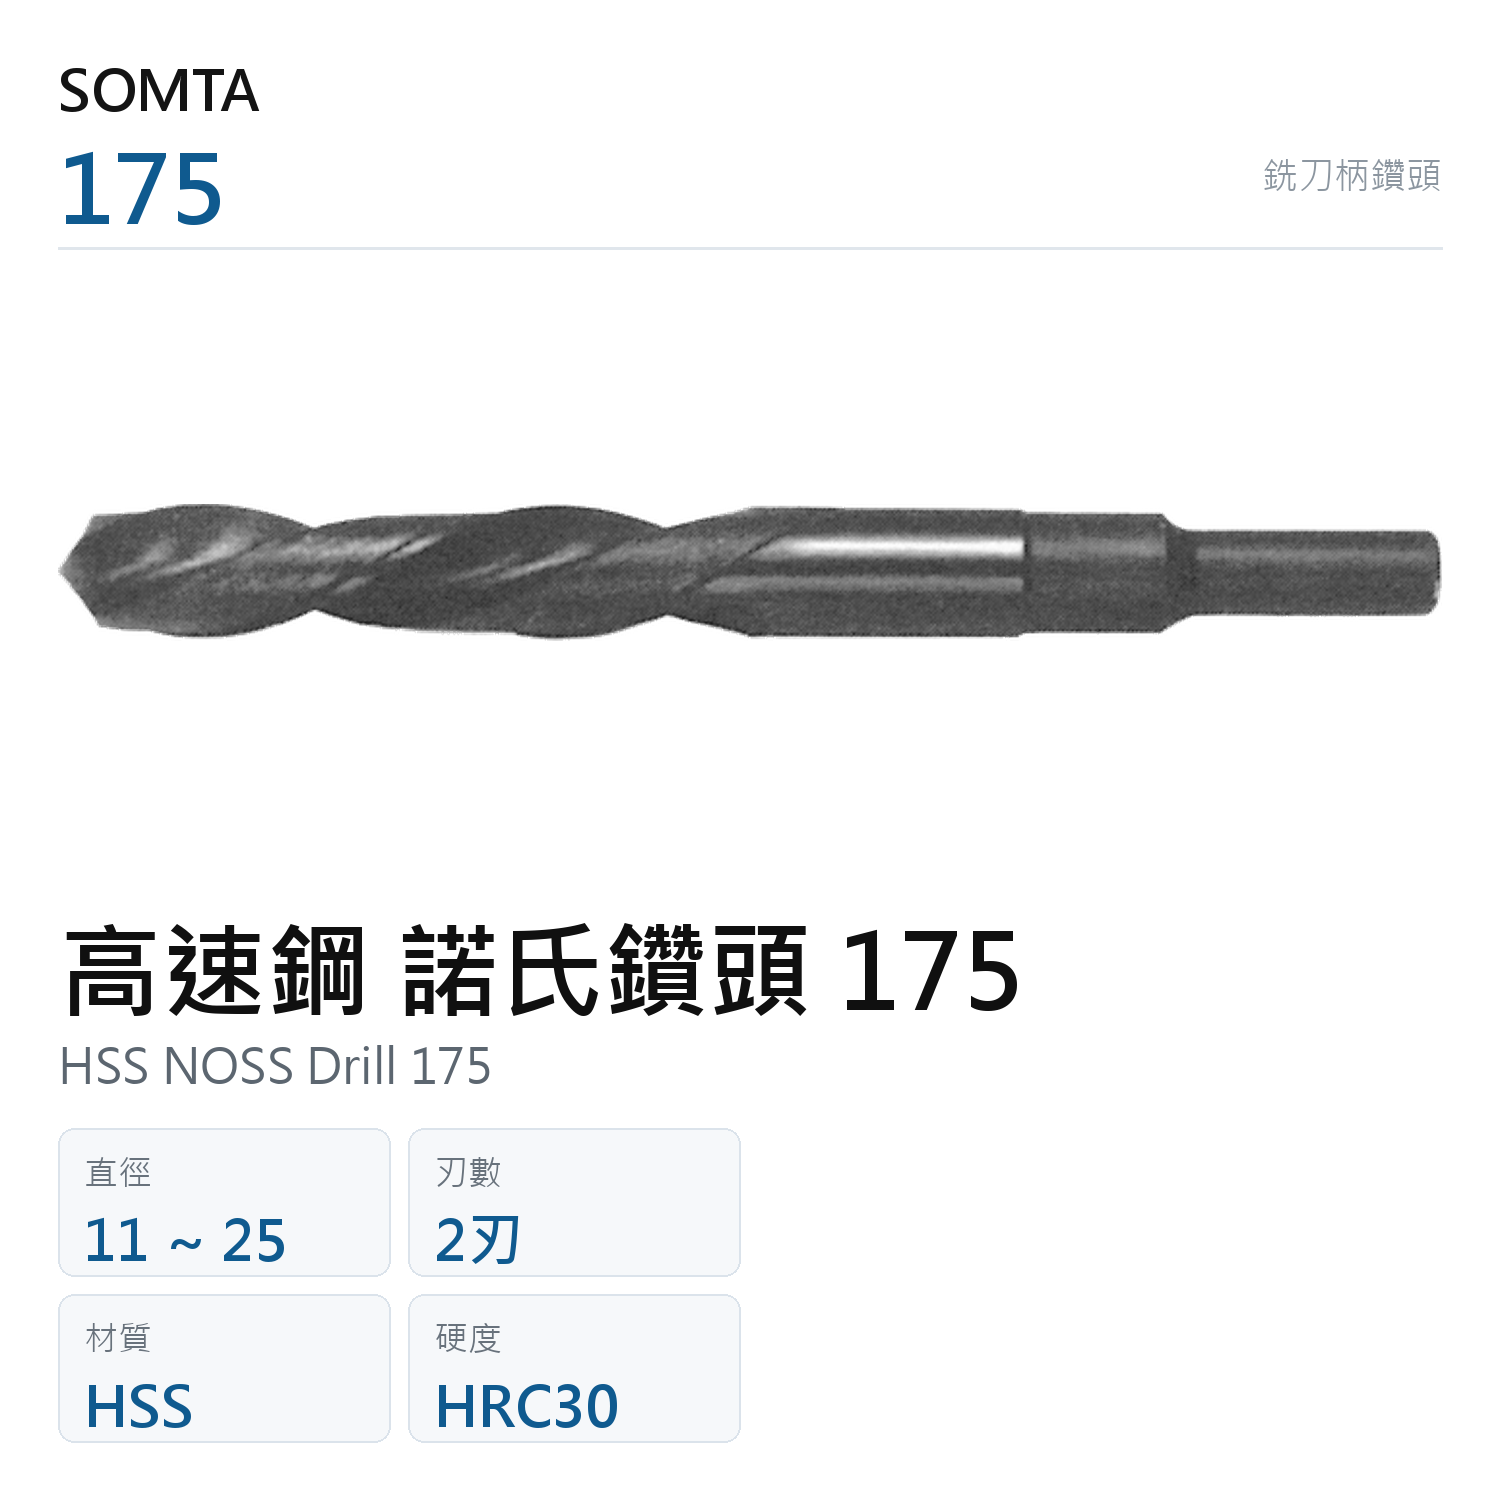
高速鋼 諾氏鑽頭 175
$ 470 ~ $ 1,320
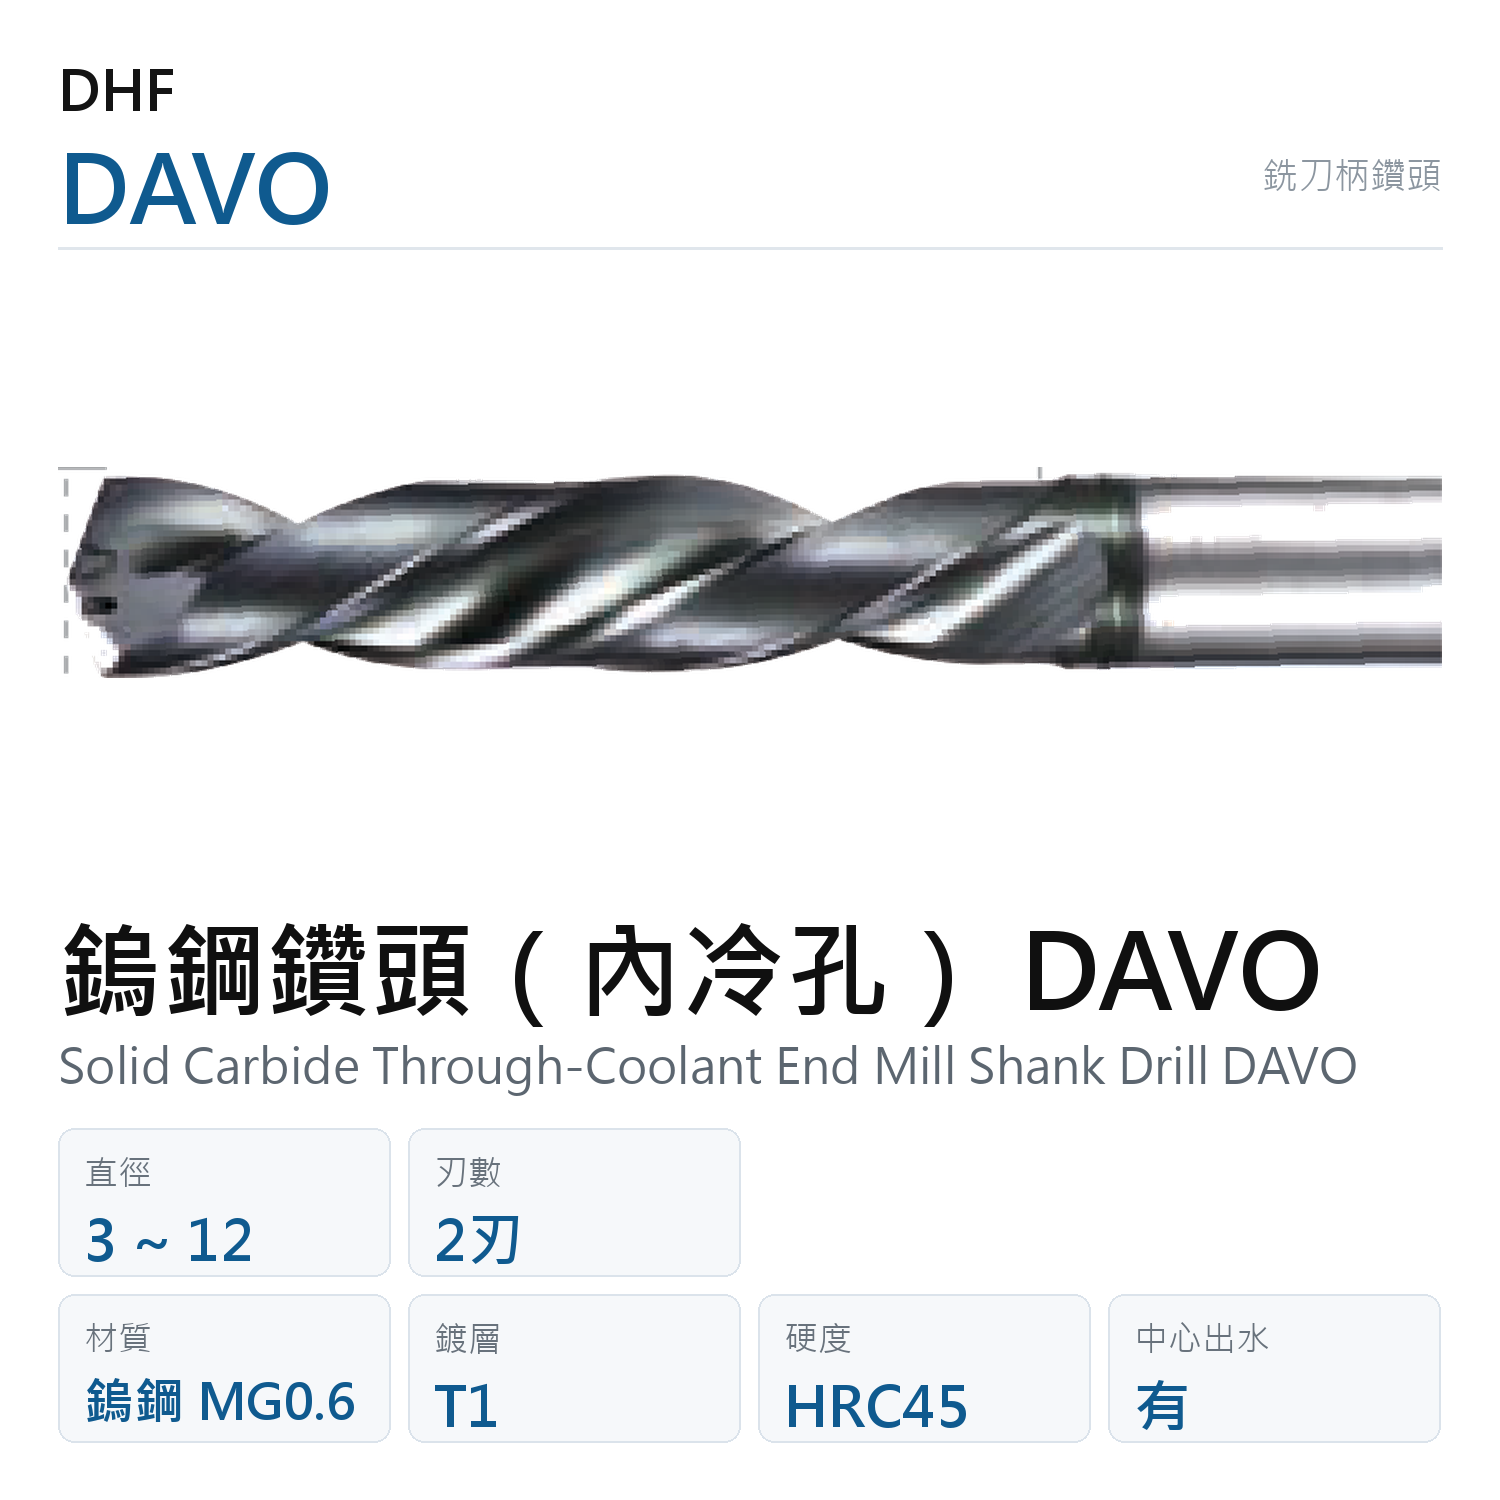
鎢鋼鑽頭(內冷孔) DAVO
$ 0 ~ $ 0
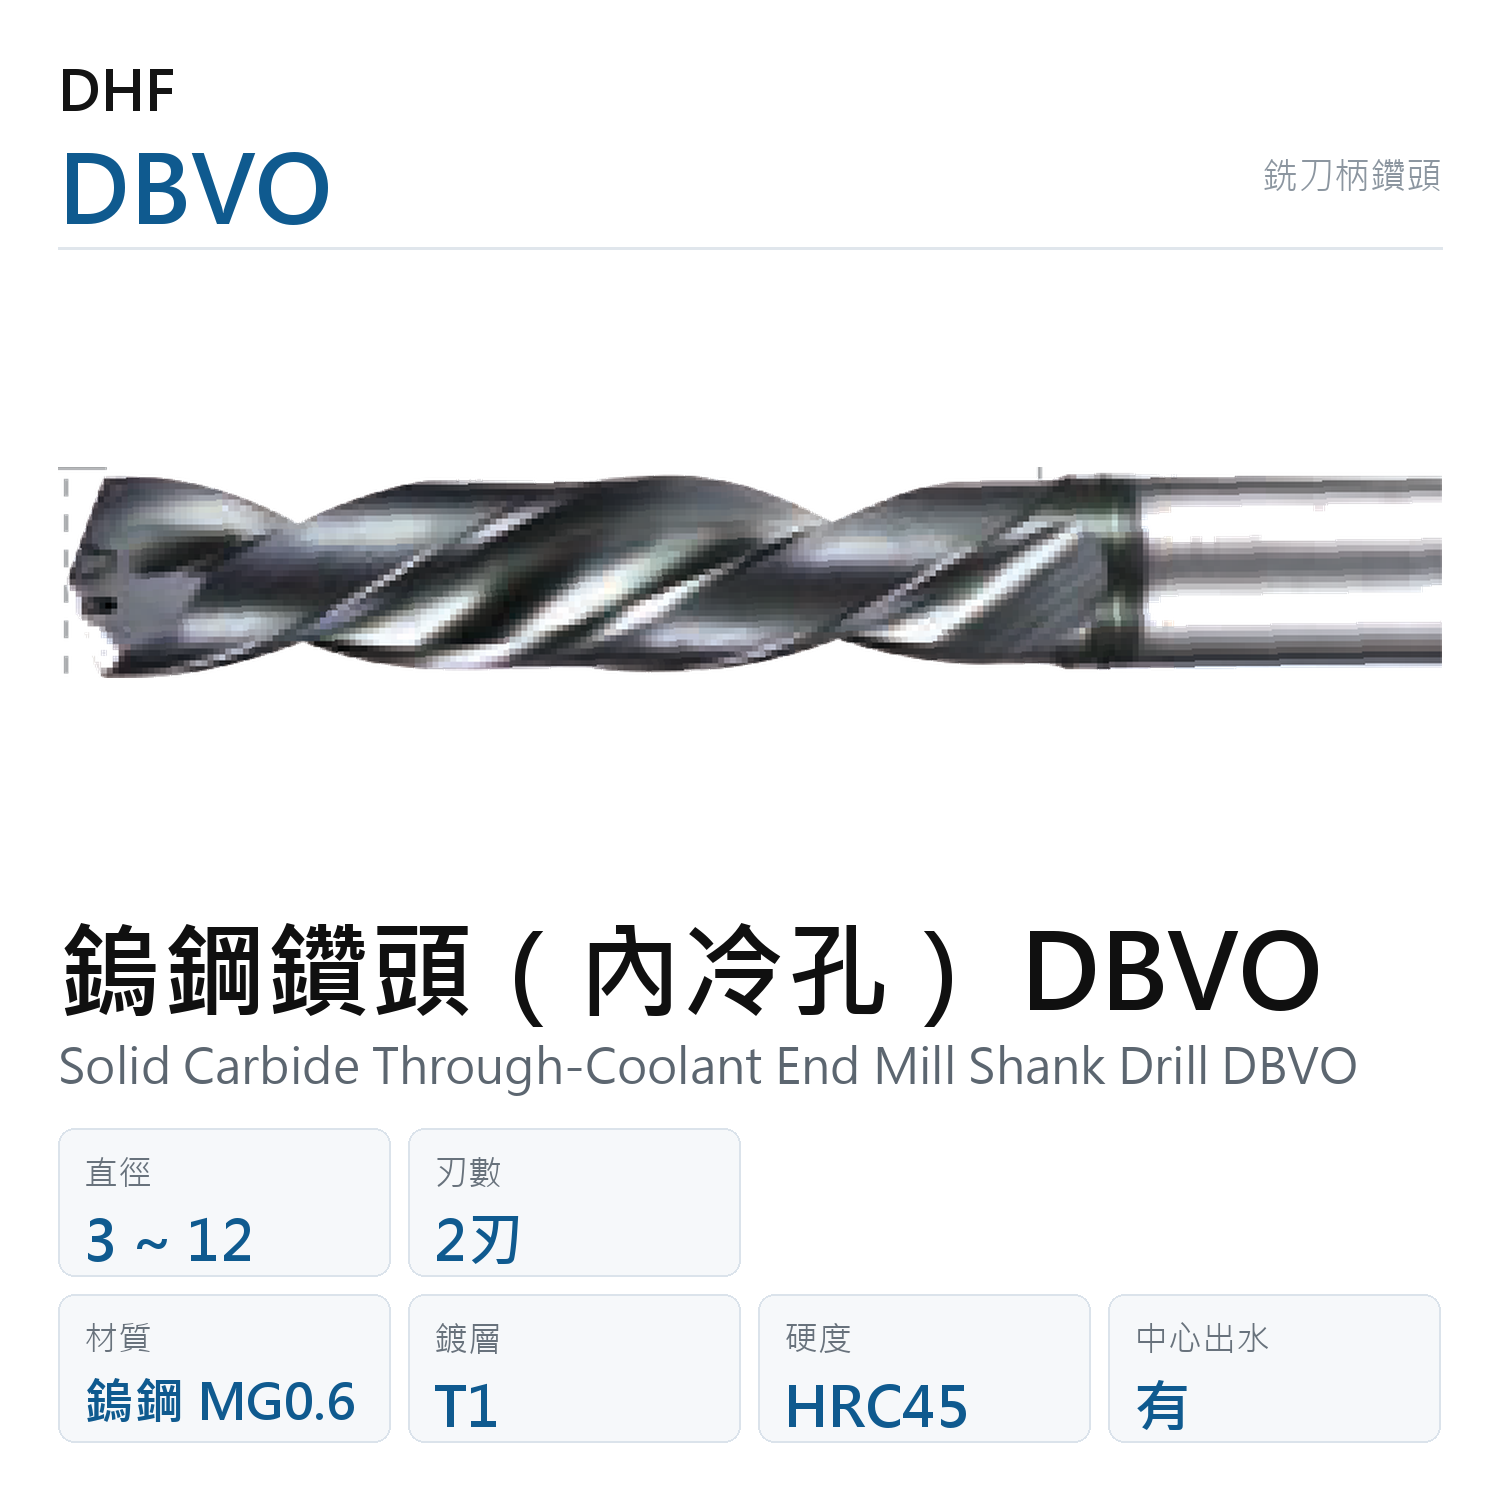
鎢鋼鑽頭(內冷孔) DBVO
$ 0 ~ $ 0
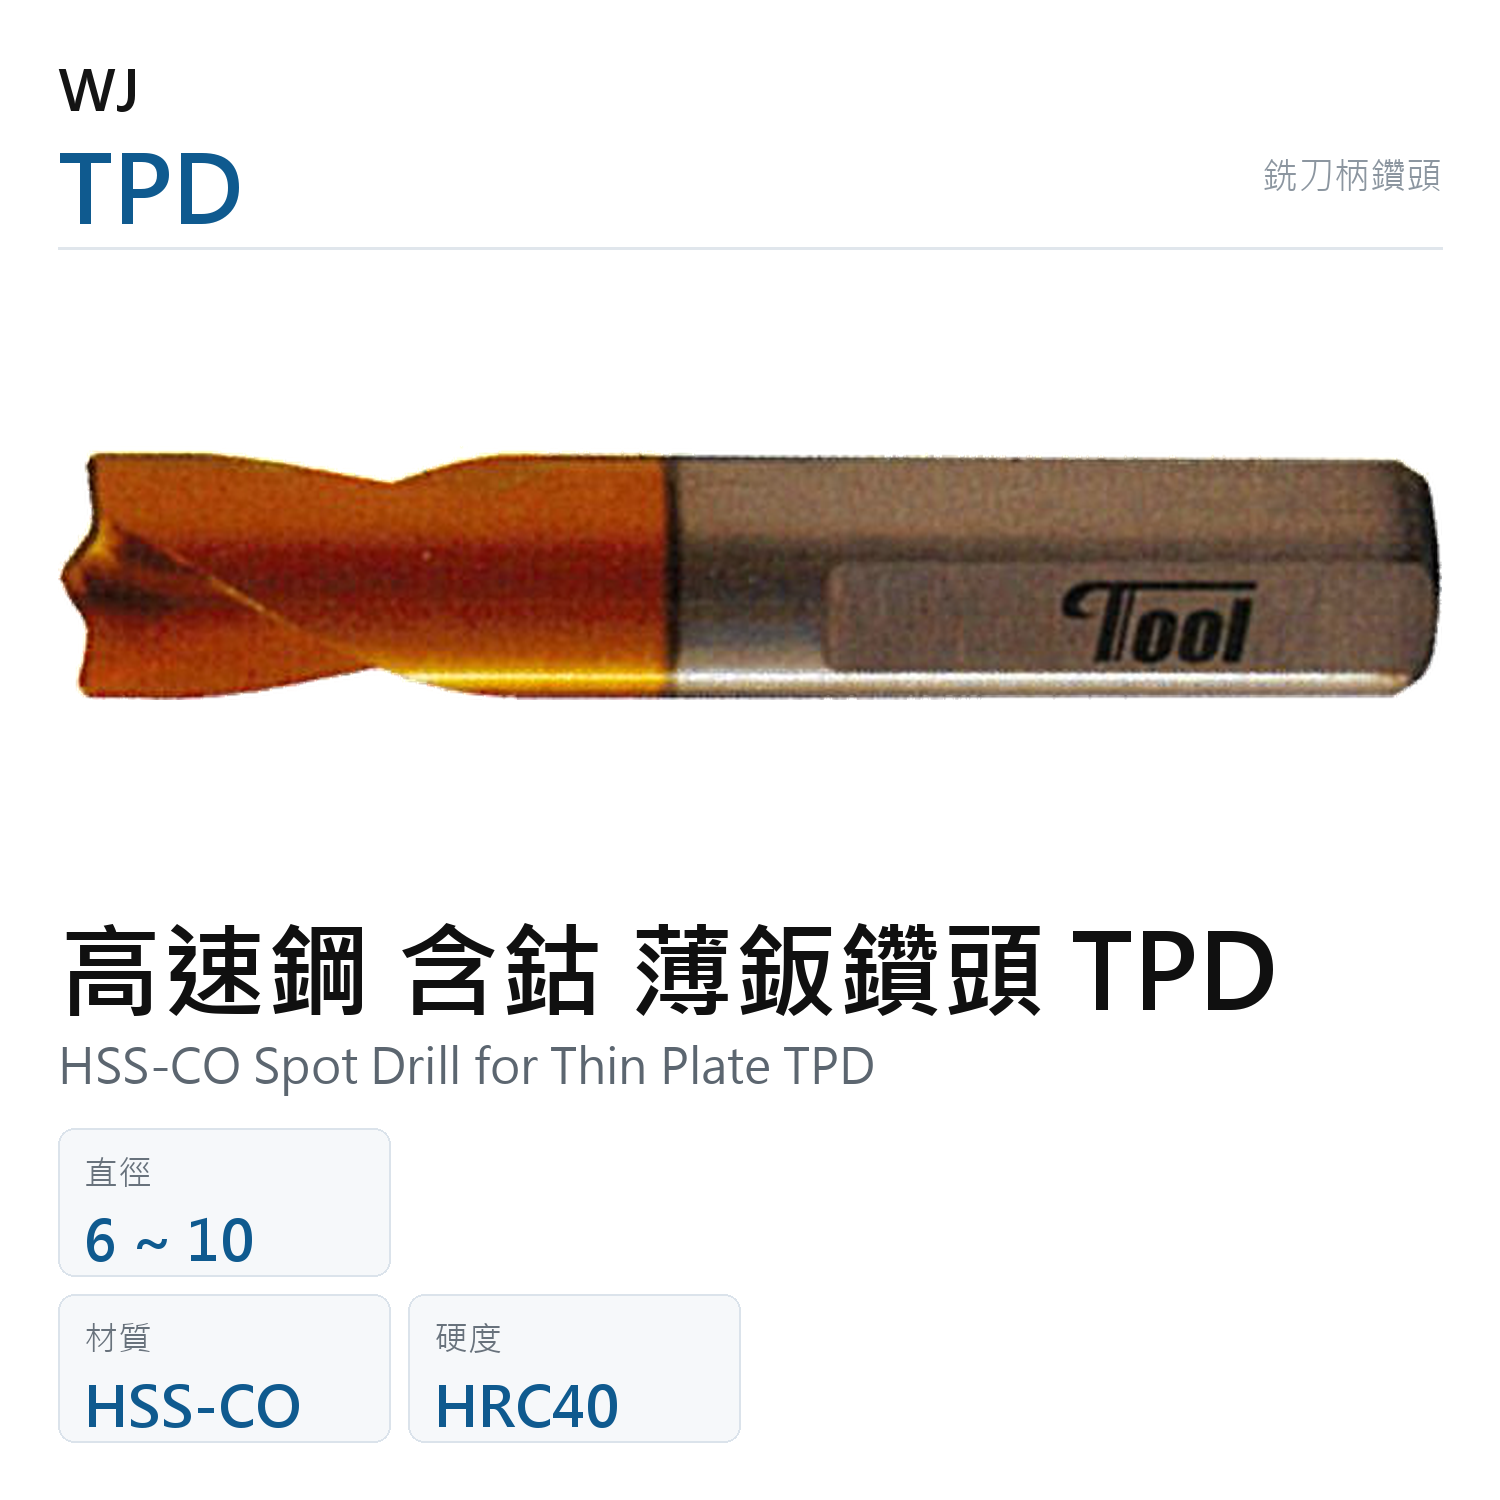
高速鋼 含鈷 薄鈑鑽頭 TPD
$ 0 ~ $ 0
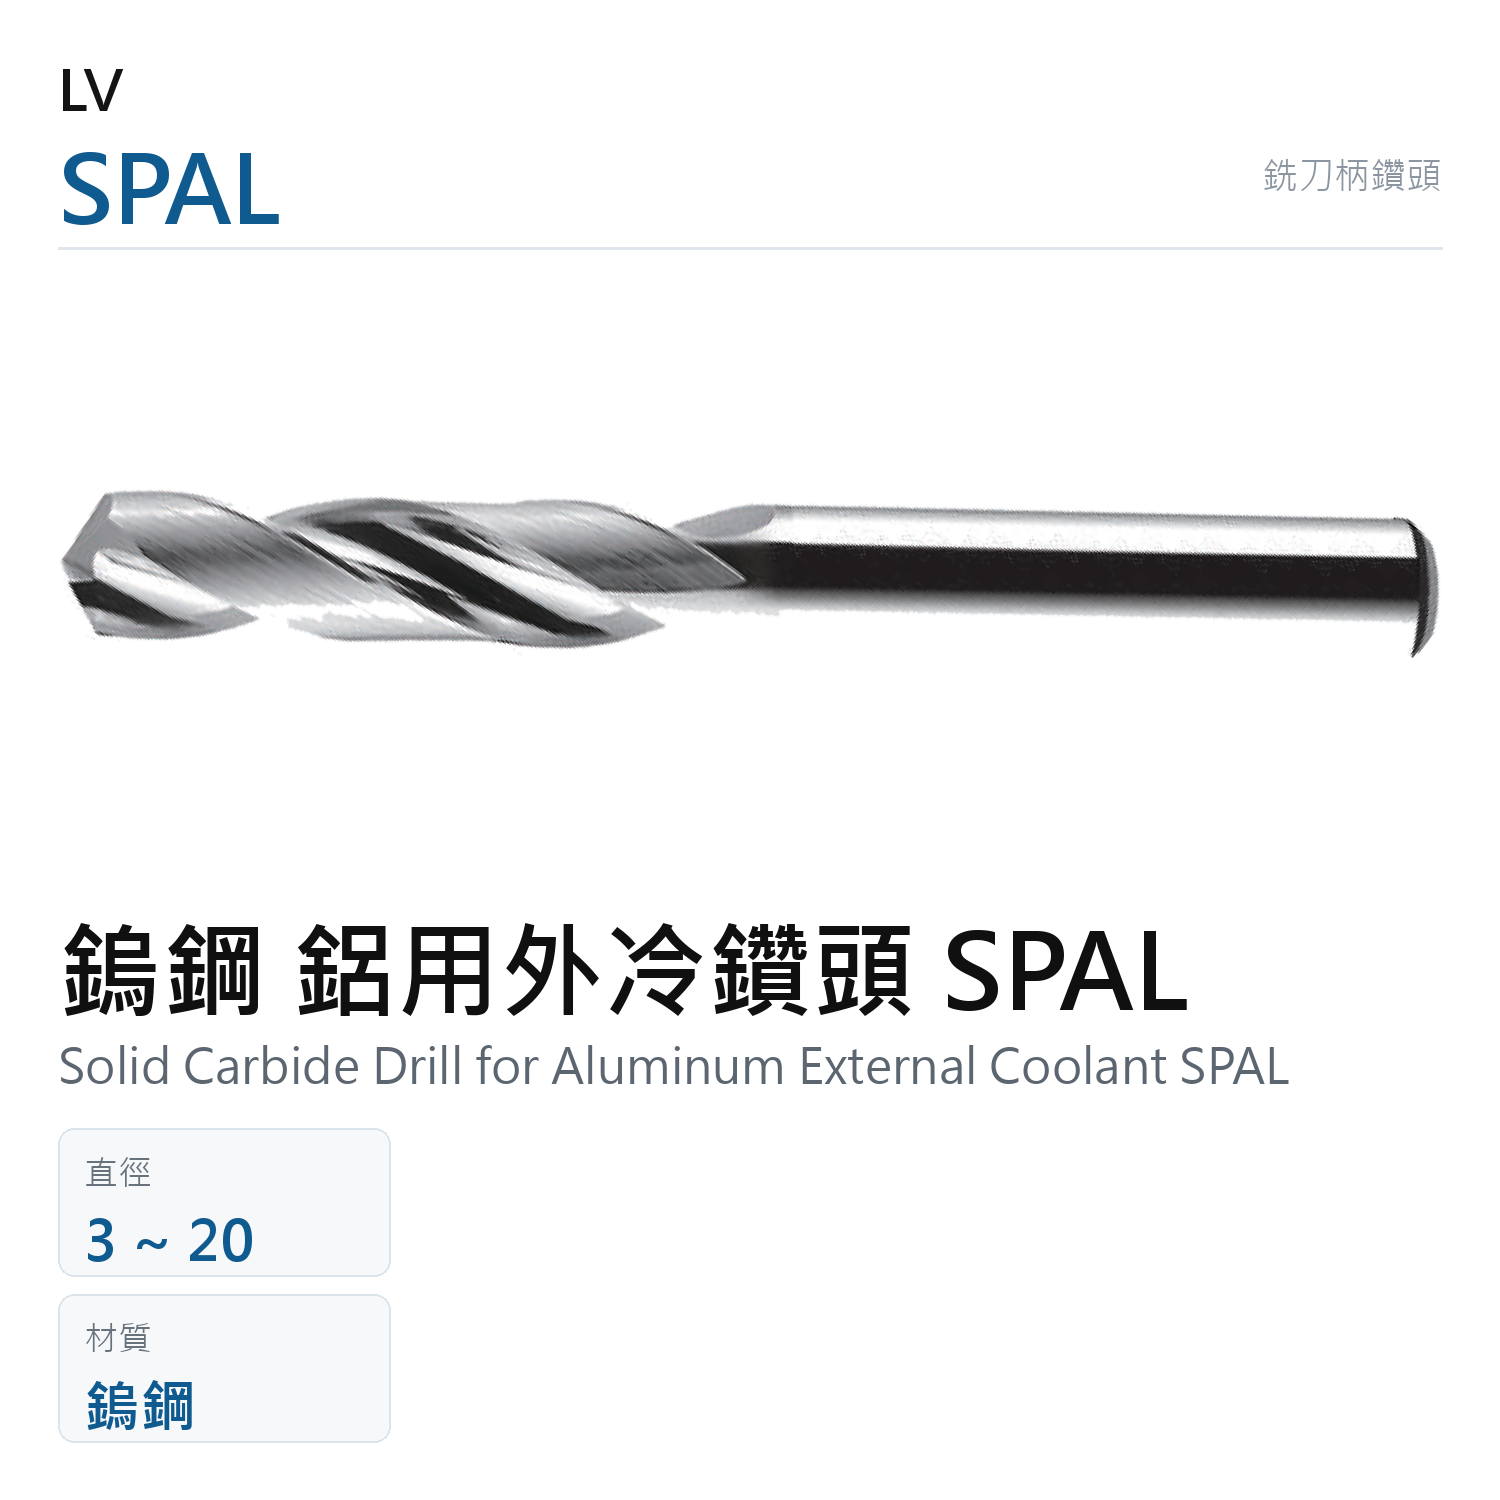
鎢鋼 鋁用外冷鑽頭 SPAL
$ 0 ~ $ 0
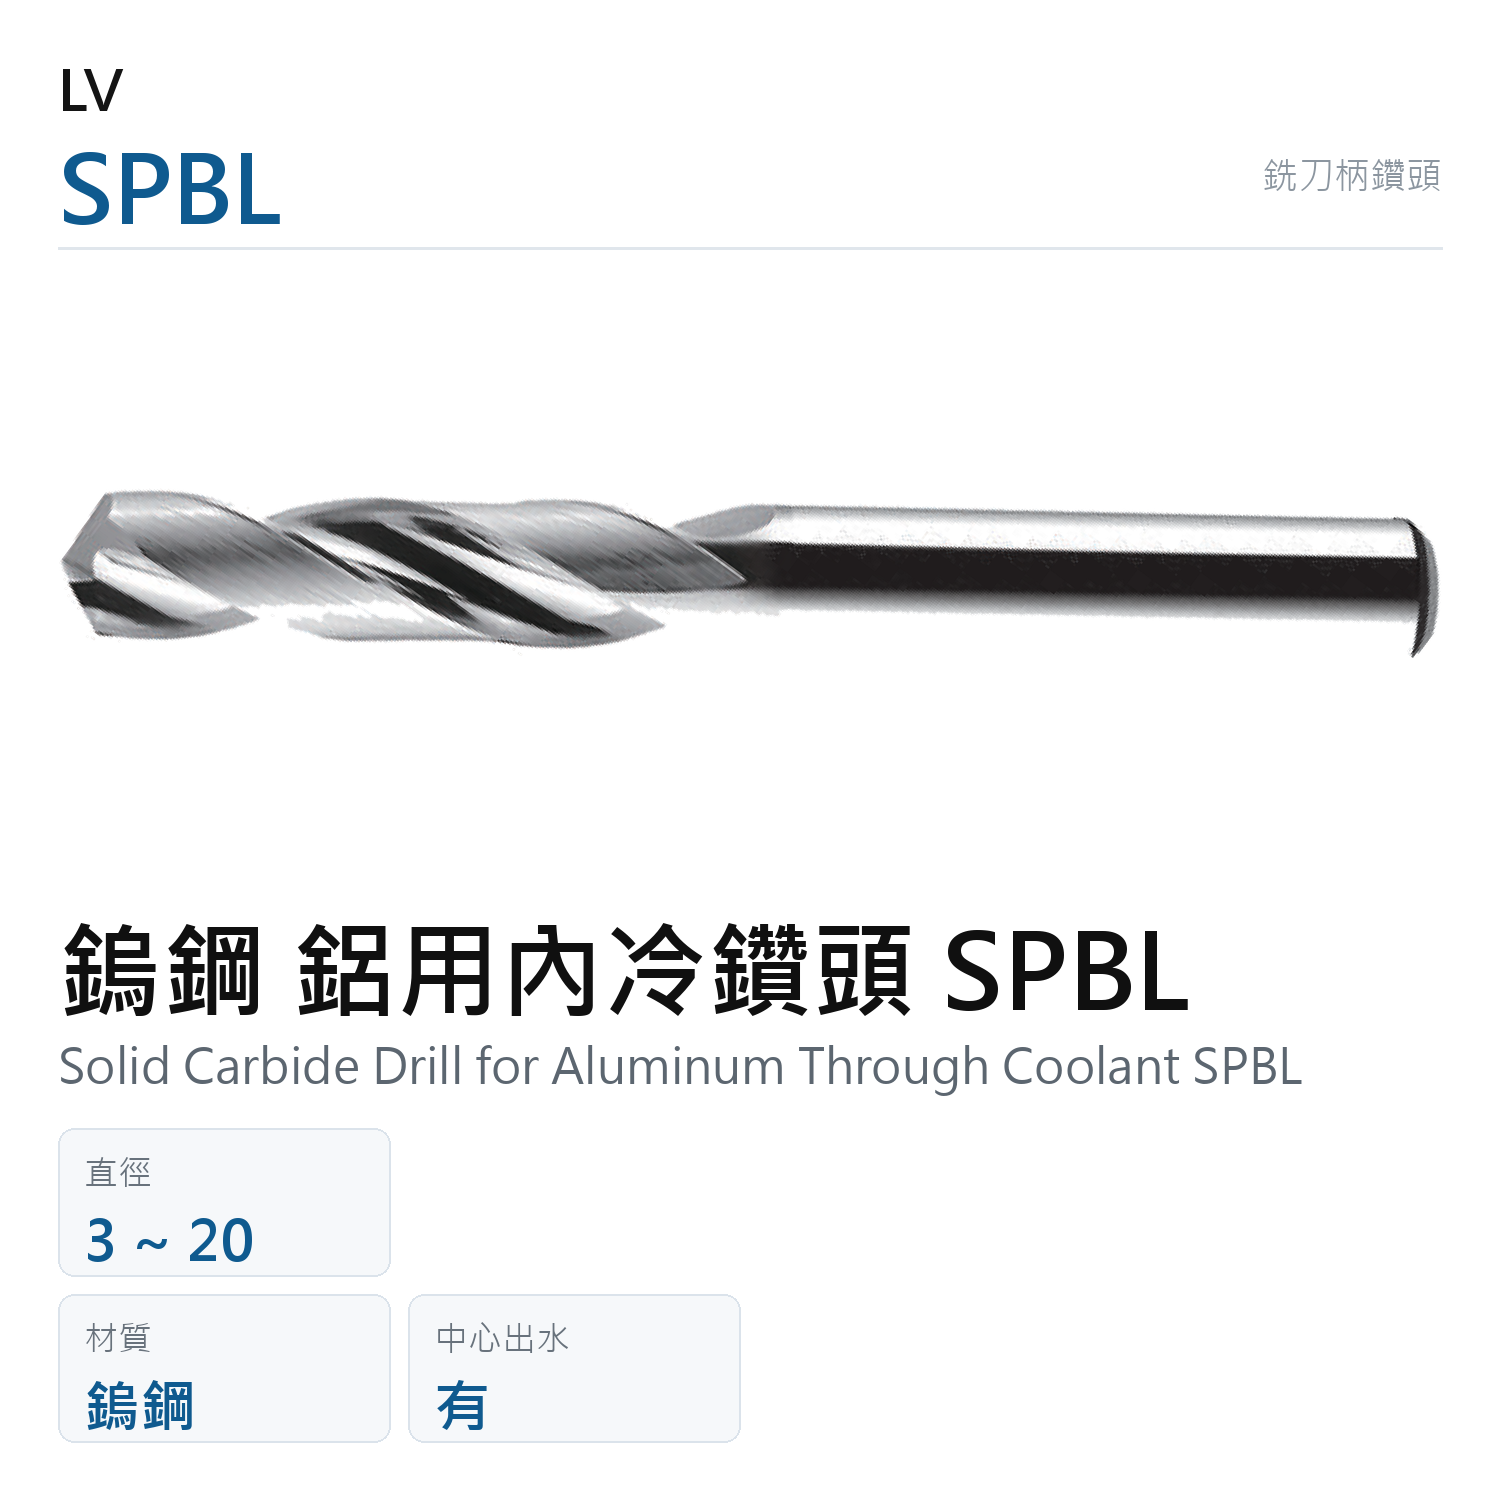
鎢鋼 鋁用內冷鑽頭 SPBL
$ 0 ~ $ 0
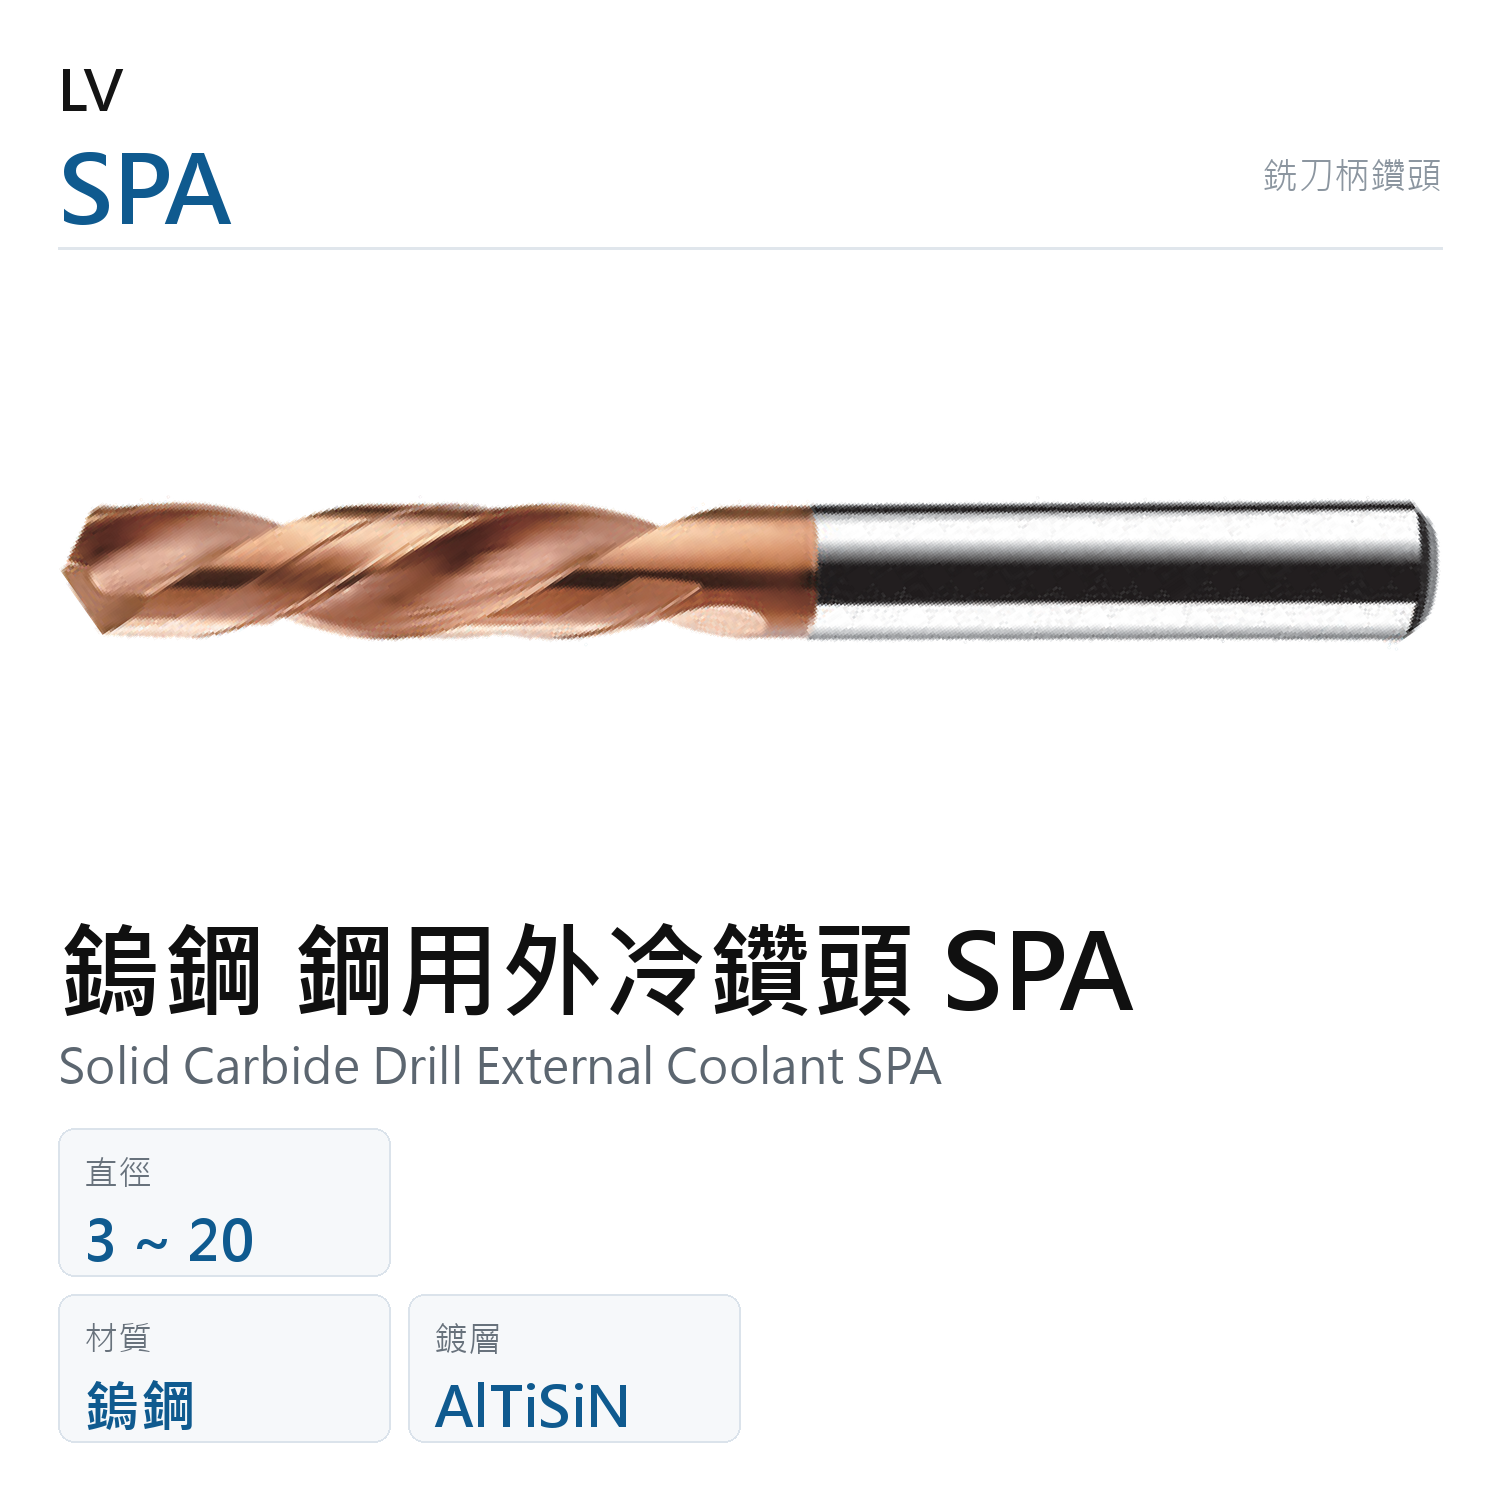
鎢鋼 鋼用外冷鑽頭 SPA
$ 0 ~ $ 0
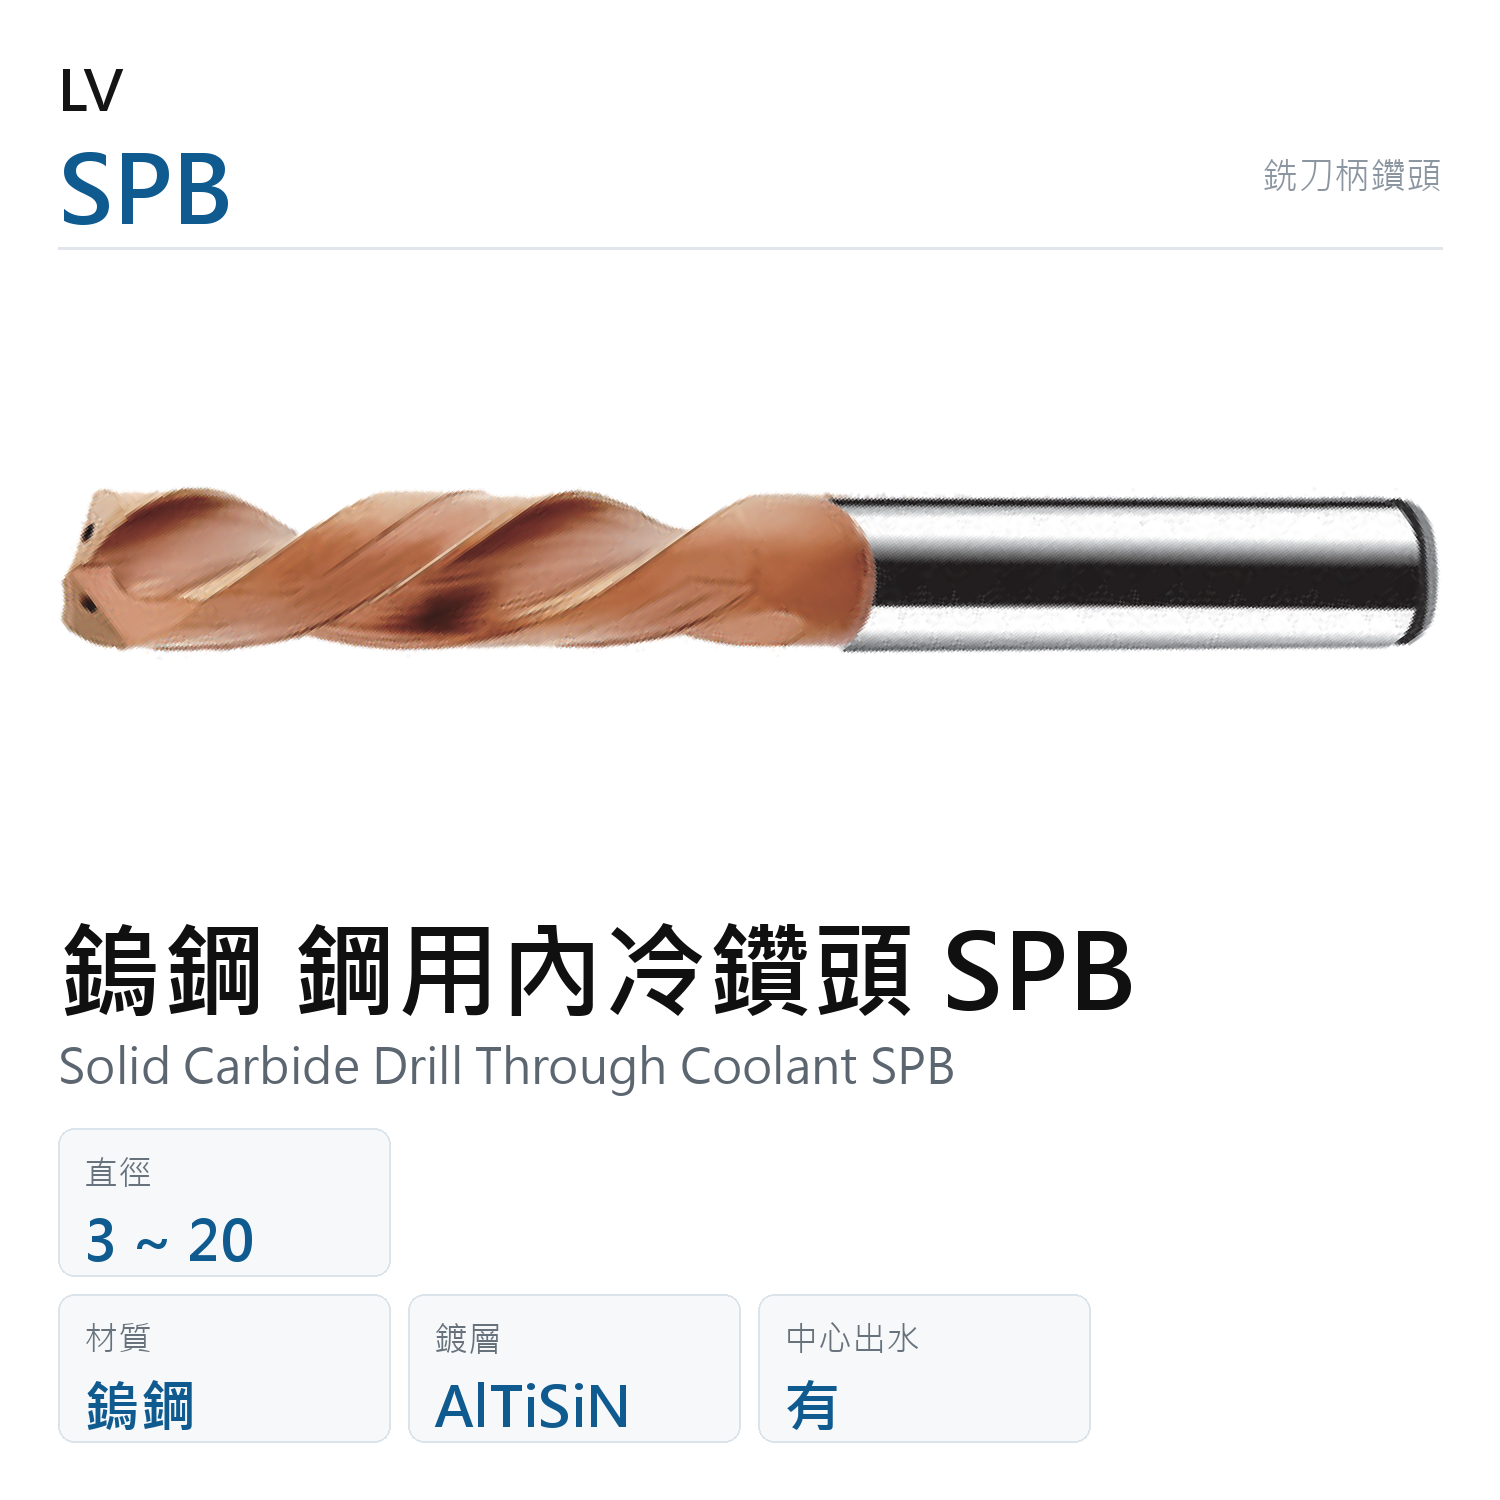
鎢鋼 鋼用內冷鑽頭 SPB
$ 0 ~ $ 0
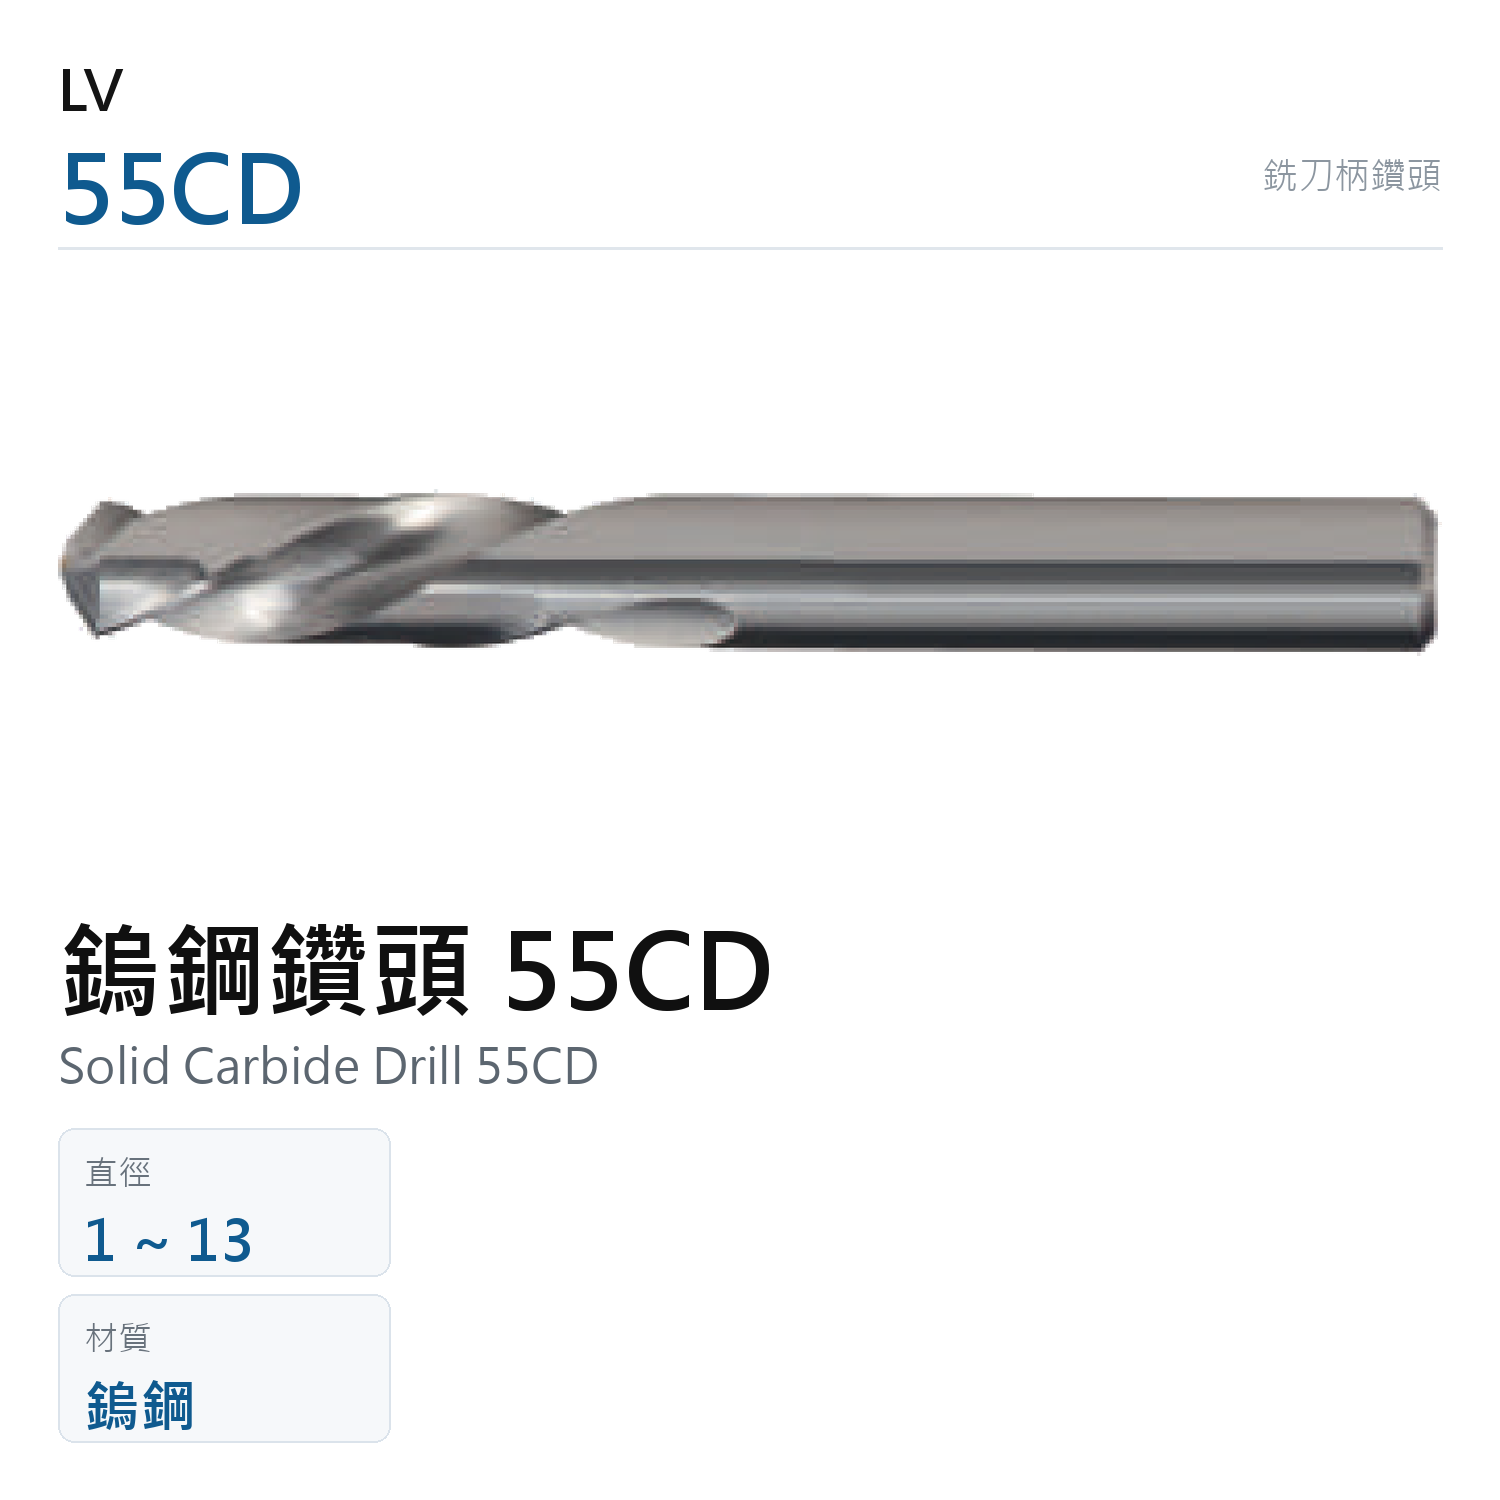
鎢鋼鑽頭 55CD
$ 0 ~ $ 0
1
銑刀柄鑽頭採用與立銑刀相同的圓柱直柄規格(如 φ6、φ8、φ10、φ12),可直接以筒夾(ER)、油壓或側鎖刀把夾持,夾持剛性與同心度優於一般鑽夾頭,適合加工中心上的鑽孔與鑽銑複合加工。柄徑標準化便於與既有刀把共用,減少換刀與對刀時間。材質以鎢鋼為主並加塗層,部分具內冷設計。選用時依孔徑、柄徑規格與刀把介面選擇,適合追求剛性與位置精度的孔加工。