
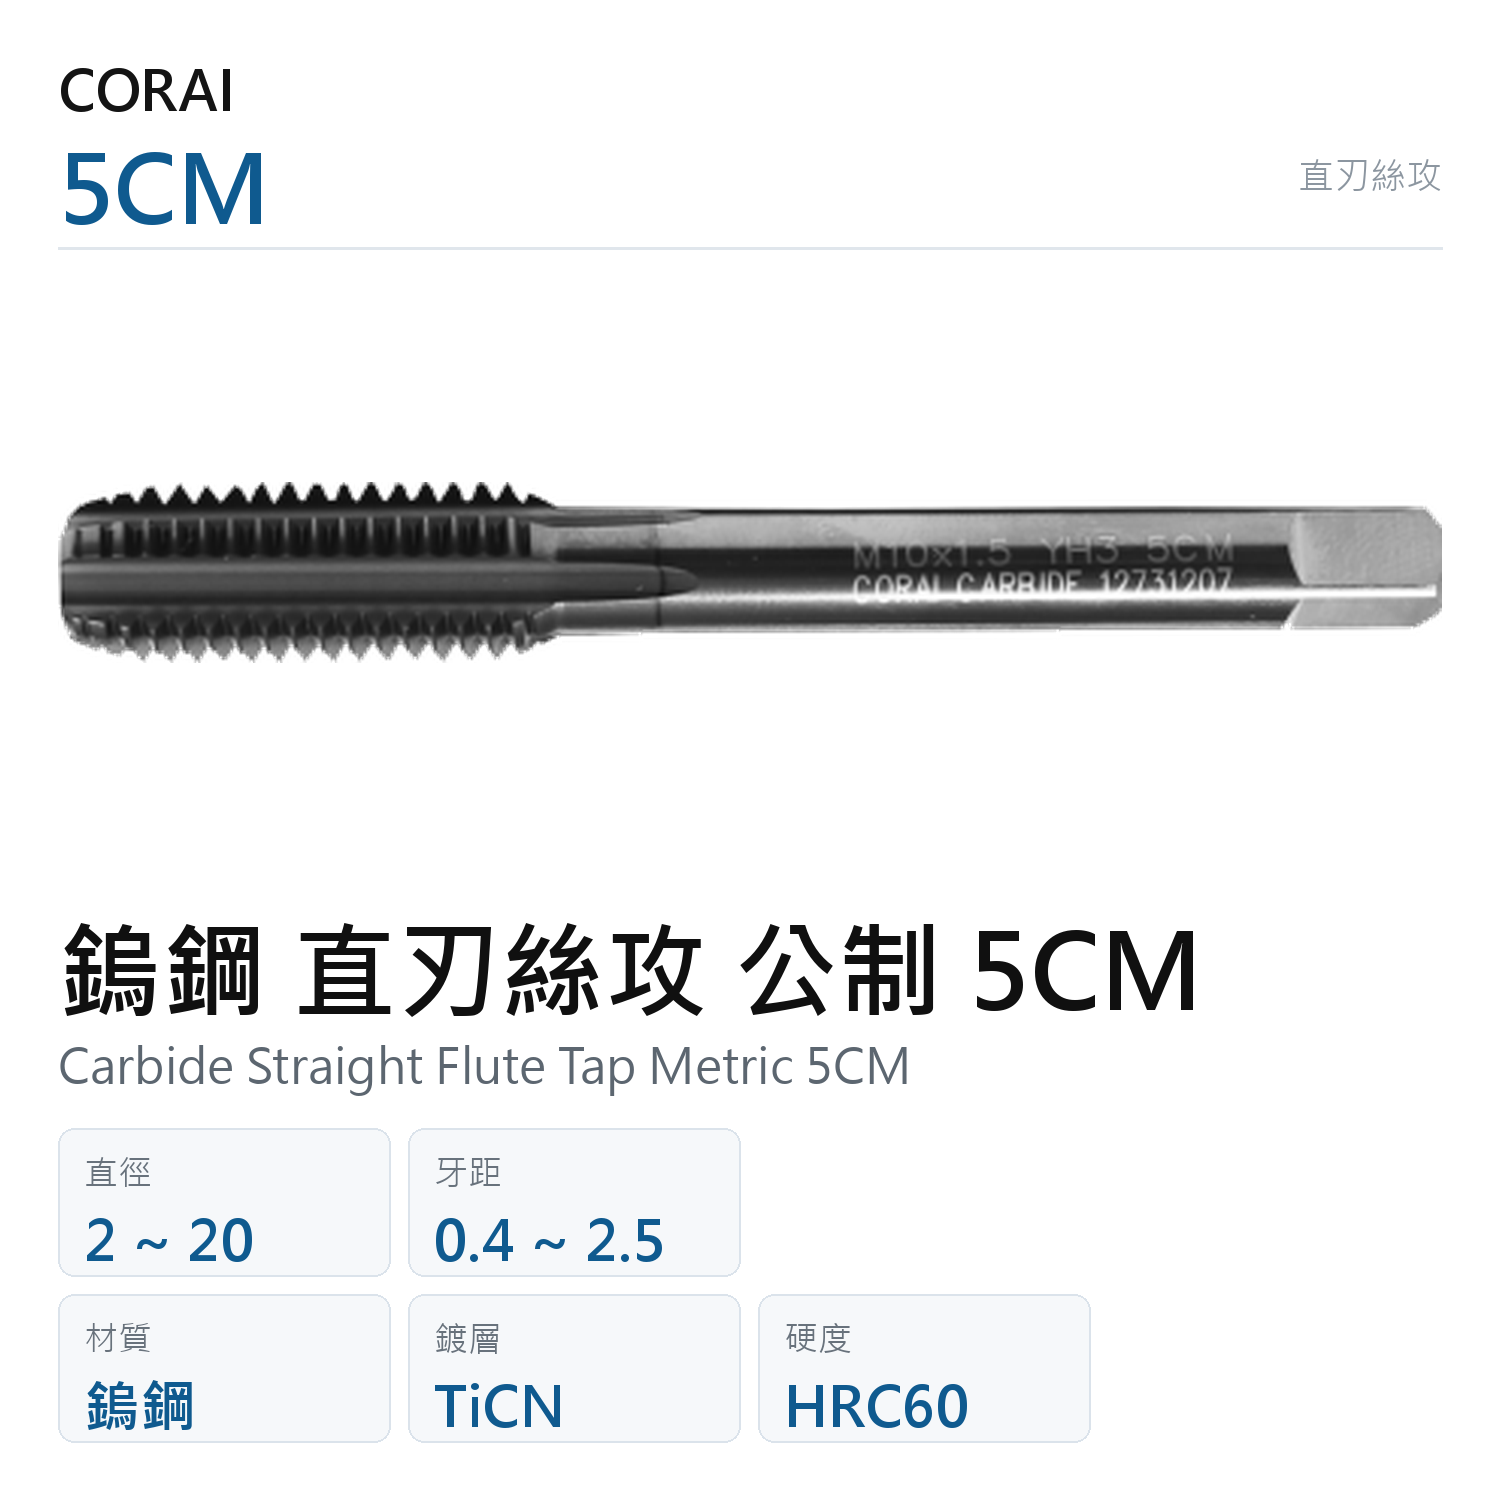
ANSCD5CM鎢鋼 直刃絲攻 公制 5CM已售出0個CORAI 法國 5CM 鎢鋼直刃絲攻,整支實心鎢鋼加 TiCN 鍍層,最高加工硬度 HRC60,是本表能攻最硬材料的絲攻(螺旋型的 5CS 到 HRC50)——高速鋼系列最高只到 HRC45。直刃刃形讓刃口厚度最大化,對脆而硬的鎢鋼特別重要:牙尖愈厚愈不容易崩。它與同家族的差別:同為鎢鋼,螺旋型的 5CS(HRC50)排屑好、適合盲孔與 CNC,5CM 直刃剛性更好、牙徑做到 M20(5CS 只到 M12),但排屑要靠退屑動作;HRC45 以下請改高速鋼的 5HPN(直刃)或 5HS(螺旋),便宜且容錯高得多。規格涵蓋牙徑 M2~M20、牙距 0.4~2.5mm、刃長 9.5~37mm、全長 40~105mm、柄徑 3~15mm,共 12 種尺寸。能攻多硬?最高加工硬度 HRC60,這是本表上限。為什麼牌價這麼高?鎢鋼材料與加工成本高,牌價 2,300 元起,但在熱處理硬材上是少數可行解。要注意什麼?鎢鋼脆,務必確保同軸度、避免振動與中途停頓,並建議使用攻牙夾頭補償。適用材料為碳鋼與合金鋼、鑄鐵、銅鋁等非鐵金屬。適用情境:熱處理後高硬度鋼件攻牙、模具鋼螺孔、硬化層螺紋修復。
鎢鋼 直刃絲攻 公制 5CM
Carbide Straight Flute Tap Metric 5CM
CORAI 法國 5CM 鎢鋼直刃絲攻,整支實心鎢鋼加 TiCN 鍍層,最高加工硬度 HRC60,是本表能攻最硬材料的絲攻(螺旋型的 5CS 到 HRC50)——高速鋼系列最高只到 HRC45。
規格明細(12 種)
| 產品編號 | 規範 | 直徑 | 牙距 | 刃長 | 全長 | 柄徑 | 四角對邊 | 牙精度 |
|---|---|---|---|---|---|---|---|---|
| ANSCD5CMTC_M2-0.4 | 公制 M | 2 | 0.4 | 9.5 | 40 | 3 | 2.5 | YH3 |
| ANSCD5CMTC_M2.5-0.45 | 公制 M | 2.5 | 0.45 | 9.5 | 44 | 3 | 2.5 | YH3 |
| ANSCD5CMTC_M3-0.5 | 公制 M | 3 | 0.5 | 11 | 46 | 4 | 3.2 | YH3 |
| ANSCD5CMTC_M4-0.7 | 公制 M | 4 | 0.7 | 13 | 52 | 5 | 4 | YH3 |
| ANSCD5CMTC_M5-0.8 | 公制 M | 5 | 0.8 | 16 | 60 | 5.5 | 4.5 | YH3 |
| ANSCD5CMTC_M6-1 | 公制 M | 6 | 1 | 19 | 62 | 6 | 4.5 | YH3 |
| ANSCD5CMTC_M8-1.25 | 公制 M | 8 | 1.25 | 22 | 70 | 6.2 | 5 | YH3 |
| ANSCD5CMTC_M10-1.5 | 公制 M | 10 | 1.5 | 24 | 75 | 7 | 5.5 | YH3 |
| ANSCD5CMTC_M12-1.75 | 公制 M | 12 | 1.75 | 18 | 82 | 8.5 | 6.5 | YH3 |
| ANSCD5CMTC_M14-2 | 公制 M | 14 | 2 | 30 | 88 | 10.5 | 8 | YH4 |
| ANSCD5CMTC_M16-2 | 公制 M | 16 | 2 | 32 | 95 | 12.5 | 10 | YH4 |
| ANSCD5CMTC_M20-2.5 | 公制 M | 20 | 2.5 | 37 | 105 | 15 | 12 | YH4 |
規格範圍
| 直徑 | 2~20 |
|---|---|
| 牙距 | 0.4~2.5 |
| 刃長 | 9.5~37 |
| 全長 | 40~105 |
| 柄徑 | 3~15 |
商品說明
CORAI 法國 5CM 鎢鋼直刃絲攻,整支實心鎢鋼加 TiCN 鍍層,最高加工硬度 HRC60,是本表能攻最硬材料的絲攻(螺旋型的 5CS 到 HRC50)——高速鋼系列最高只到 HRC45。直刃刃形讓刃口厚度最大化,對脆而硬的鎢鋼特別重要:牙尖愈厚愈不容易崩。它與同家族的差別:同為鎢鋼,螺旋型的 5CS(HRC50)排屑好、適合盲孔與 CNC,5CM 直刃剛性更好、牙徑做到 M20(5CS 只到 M12),但排屑要靠退屑動作;HRC45 以下請改高速鋼的 5HPN(直刃)或 5HS(螺旋),便宜且容錯高得多。規格涵蓋牙徑 M2~M20、牙距 0.4~2.5mm、刃長 9.5~37mm、全長 40~105mm、柄徑 3~15mm,共 12 種尺寸。能攻多硬?最高加工硬度 HRC60,這是本表上限。為什麼牌價這麼高?鎢鋼材料與加工成本高,牌價 2,300 元起,但在熱處理硬材上是少數可行解。要注意什麼?鎢鋼脆,務必確保同軸度、避免振動與中途停頓,並建議使用攻牙夾頭補償。適用材料為碳鋼與合金鋼、鑄鐵、銅鋁等非鐵金屬。適用情境:熱處理後高硬度鋼件攻牙、模具鋼螺孔、硬化層螺紋修復。
適用材料與硬度
- 鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC60
商品標籤
- 高硬度用
相關資源
技術文章
- 螺絲攻溝槽設計解析:直槽、螺旋與先端槽選擇
- 螺絲攻結構解析:各部位名稱、吃入部與切削角
- 先端絲攻扭力解析:與直槽、螺旋絲攻切削力比較
- 螺紋工具規格表:絲攻、板牙與國際標準對照
- 螺絲攻切削角度解析:前角、背隙角與 A/B/C/D 刃
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。