
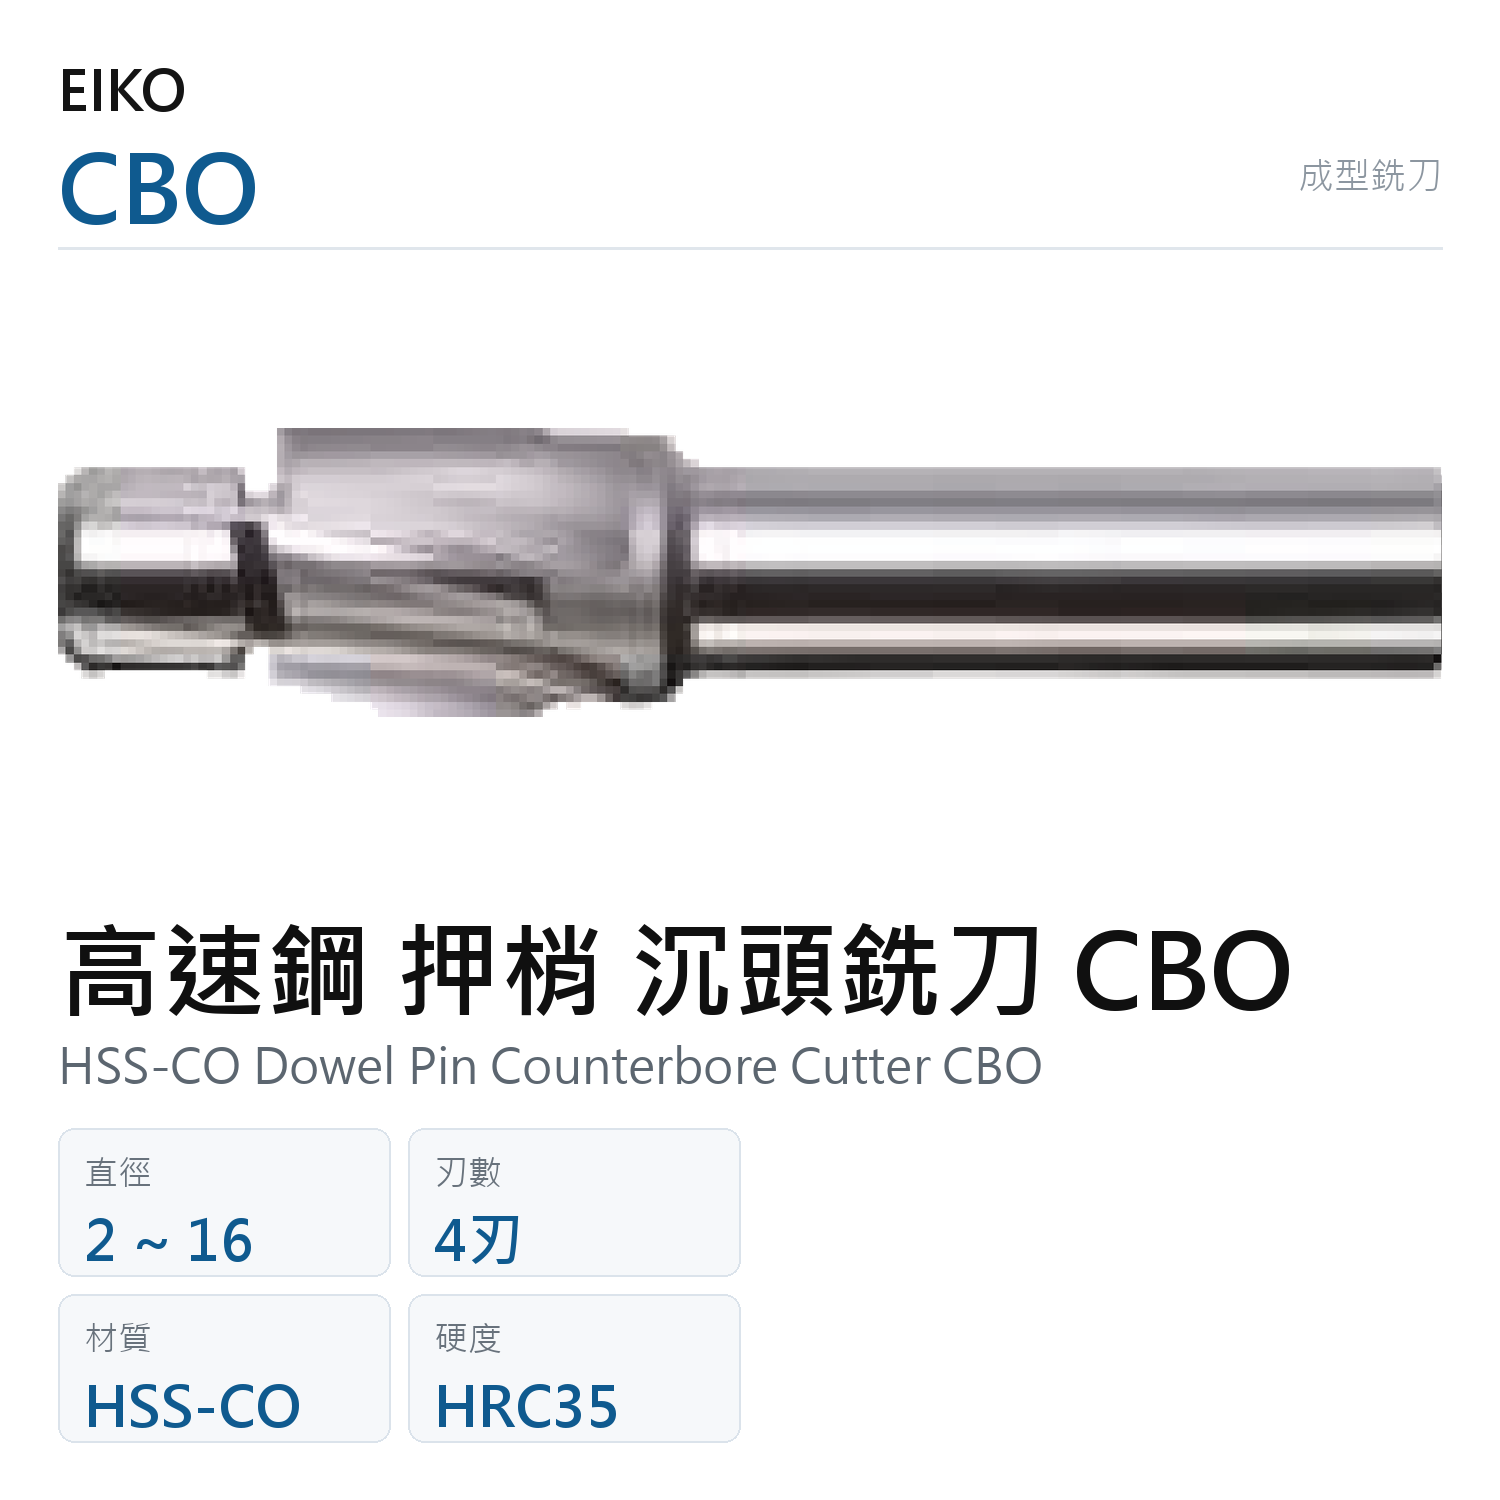
AVTWCCBO高速鋼 押梢 沉頭銑刀 CBO已售出0個高速鋼 押梢 沉頭銑刀 CBO為高速鋼材質之成型銑刀,日本原廠製造。規格範圍涵蓋:適用規格 M2~M16、引導徑 2~16mm、刃長 7~16mm、有效長 3~13mm、全長 36.5~79mm,刃數 4刃。最高可加工硬度達 HRC35。適用加工材料:P類(結構鋼、碳鋼、合金鋼,HRC30以下);M類(白鐵、不鏽鋼、SUS304/316/420,韌性高);N類(非鐵金屬、鋁合金、紅銅、黃銅、塑膠,較軟易沾黏)。主要加工用途:押梢沉頭孔加工。同家族還有沉頭銑刀 CB(內六角頭螺絲沉頭孔)與皿頭銑刀 CBS;CBO 專做押梢(定位銷)沉頭孔,材質為高鈷鋼,型錄建議範圍含不鏽鋼。押梢沉頭銑刀用在哪?模具上安裝押梢(定位銷)的沉頭孔加工。最小規格多少?M2,引導徑 2mm。
高速鋼 押梢 沉頭銑刀 CBO
HSS-CO Dowel Pin Counterbore Cutter CBO
高速鋼 押梢 沉頭銑刀 CBO為高速鋼材質之成型銑刀,日本原廠製造。規格範圍涵蓋:適用規格 M2~M16、引導徑 2~16mm、刃長 7~16mm、有效長 3~13mm、全長 36.5~79mm,刃數 4刃。
規格明細(15 種)
| 產品編號 | 適用螺絲 | 直徑 | 大徑 | 刃長 | 有效長 | 全長 | 柄徑 | 刃數 |
|---|---|---|---|---|---|---|---|---|
| AVTWCCBO0660-M2 | M2 | 2 | 6 | 7 | 3 | 36.5 | 5 | 4 |
| AVTWCCBO0660-M2.5 | M2.5 | 2.5 | 6 | 7 | 3 | 36.5 | 5 | 4 |
| AVTWCCBO0660-M3 | M3 | 3 | 6 | 7 | 3 | 37 | 5 | 4 |
| AVTWCCBO0880-M3.5 | M3.5 | 3.5 | 8 | 8 | 3 | 42 | 6 | 4 |
| AVTWCCBO0880-M4 | M4 | 4 | 8 | 8 | 4 | 43 | 6 | 4 |
| AVTWCCBO0990-M4.5 | M4.5 | 4.5 | 9 | 8 | 4 | 45 | 6 | 4 |
| AVTWCCBO0990-M5 | M5 | 5 | 9 | 10 | 5 | 51 | 6 | 4 |
| AVTWCCBO10100 | M6 | 6 | 10 | 10 | 5 | 55 | 8 | 4 |
| AVTWCCBO11110 | M7 | 7 | 11 | 10 | 6 | 55 | 8 | 4 |
| AVTWCCBO13130 | M8 | 8 | 13 | 12 | 8 | 64 | 8 | 4 |
| AVTWCCBO14140 | M9 | 9 | 14 | 12 | 8 | 64 | 10 | 4 |
| AVTWCCBO15150 | M10 | 10 | 15 | 12 | 10 | 66 | 10 | 4 |
| AVTWCCBO17170 | M12 | 12 | 17 | 14 | 10 | 69 | 10 | 4 |
| AVTWCCBO19190 | M14 | 14 | 19 | 14 | 12 | 76 | 12 | 4 |
| AVTWCCBO21210 | M16 | 16 | 21 | 16 | 13 | 79 | 12 | 4 |
規格範圍
| 直徑 | 2~16mm |
|---|---|
| 大徑 | 6~21mm |
| 刃長 | 7~16mm |
| 有效長 | 3~13mm |
| 全長 | 36.5~79mm |
| 柄徑 | 5~12mm |
商品說明
高速鋼 押梢 沉頭銑刀 CBO為高速鋼材質之成型銑刀,日本原廠製造。規格範圍涵蓋:適用規格 M2~M16、引導徑 2~16mm、刃長 7~16mm、有效長 3~13mm、全長 36.5~79mm,刃數 4刃。最高可加工硬度達 HRC35。適用加工材料:P類(結構鋼、碳鋼、合金鋼,HRC30以下);M類(白鐵、不鏽鋼、SUS304/316/420,韌性高);N類(非鐵金屬、鋁合金、紅銅、黃銅、塑膠,較軟易沾黏)。主要加工用途:押梢沉頭孔加工。同家族還有沉頭銑刀 CB(內六角頭螺絲沉頭孔)與皿頭銑刀 CBS;CBO 專做押梢(定位銷)沉頭孔,材質為高鈷鋼,型錄建議範圍含不鏽鋼。押梢沉頭銑刀用在哪?模具上安裝押梢(定位銷)的沉頭孔加工。最小規格多少?M2,引導徑 2mm。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 銅鋁非鐵金屬用
最高加工硬度 HRC35
商品標籤
- 沉頭孔加工
相關資源
技術文章
- 立銑刀形狀與特長解析
- 成形刀具徒手磨不準:自製輔具,還是乾脆用線切割割出來
- 銑刀怎麼磨:端銑刀的三段順序與鋸片銑刀的夾具法
- 齒輪刀具怎麼磨:滾刀前面的三條路線與插齒刀的外圓磨床法
- 立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。