
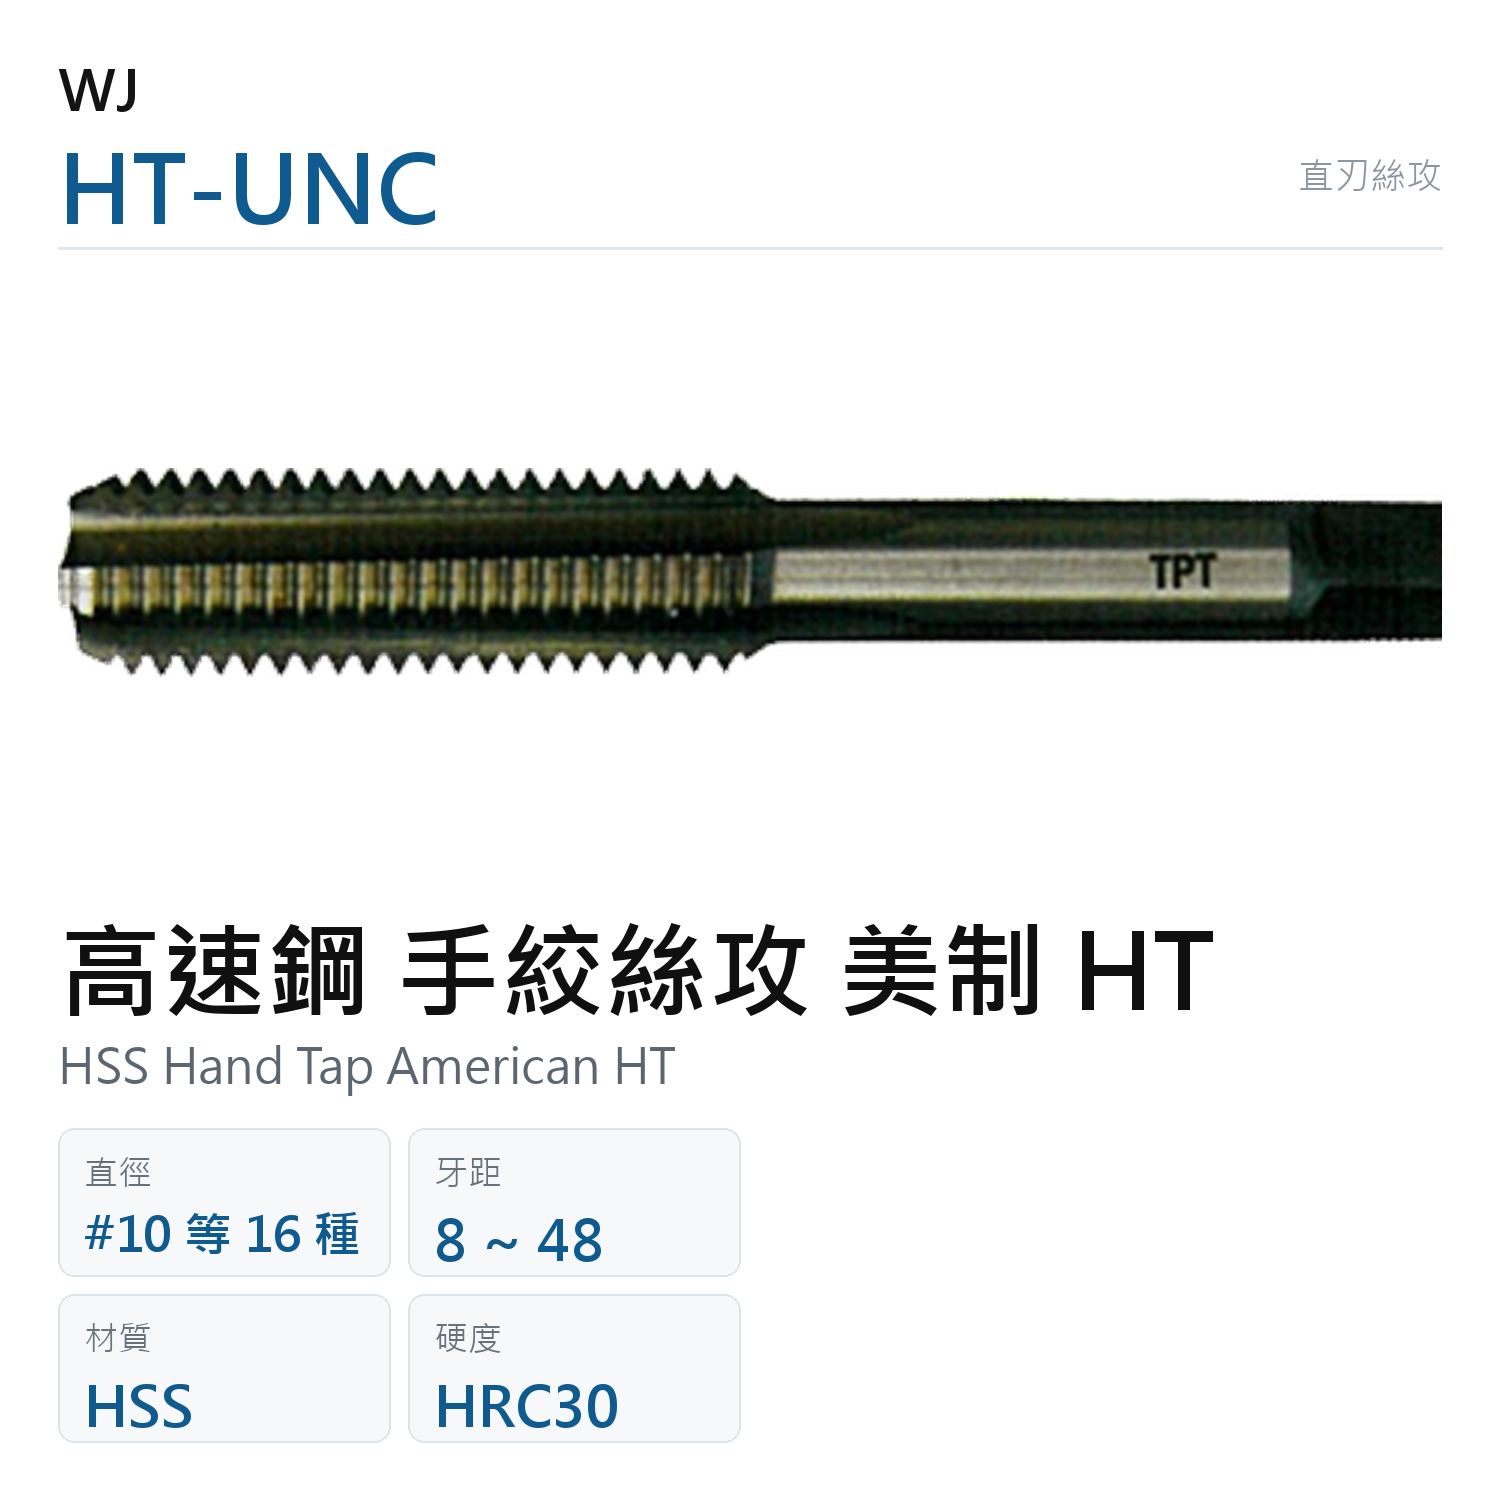
ANSWJHT-UNC高速鋼 手絞絲攻 美制 HT已售出0個高速鋼 手絞絲攻 美制 HT,就是最傳統的直刃絲攻,直槽設計、手動與機用都能上,現場常直接叫手絞牙攻或牙攻。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與螺旋、先端絲攻的差別在排屑方式:直槽不主動把屑推向任何一邊,屑會留在槽裡,所以要靠反轉斷屑、分次進退;換來的是刃部強度高、便宜、通孔盲孔都能用,也最適合手動操作;要成組三支改手絞絲攻 3 支組 HT;機用盲孔改標準型螺旋絲攻 SFT;機用通孔改標準型先端絲攻 POT;工件深、搆不到改(公制另有)長柄直刃絲攻 LHT。材質為 HSS 高速鋼、無鍍層,最高加工硬度 HRC30。牙制涵蓋美制 UNC 粗牙與 UNF 細牙,規格涵蓋呼稱徑 #4~1",共 16 種尺寸,台灣製造。為什麼手動攻牙要用直刃?手動轉速慢、扭力靠手感,直槽的刃部強度高最不容易斷。一支就夠了嗎?單支通常是中間牙(二番),要攻到孔底或從無牙開始,建議用一組三支(先攻、中攻、底攻)依序過。適用情境:手動攻牙與修牙、維修現場的螺孔加工、通孔盲孔皆可的泛用攻牙。
高速鋼 手絞絲攻 美制 HT
HSS Hand Tap American HT
高速鋼 手絞絲攻 美制 HT,就是最傳統的直刃絲攻,直槽設計、手動與機用都能上,現場常直接叫手絞牙攻或牙攻。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。
規格明細(32 種)
| 產品編號 | 規範 | 直徑 | 牙距 |
|---|---|---|---|
| ANSWJHT-N04UNC40 | 美制 UNC | #4 | 40 |
| ANSWJHT-N04UNF48 | 美制 UNF | #4 | 48 |
| ANSWJHT-N05UNC40 | 美制 UNC | #5 | 40 |
| ANSWJHT-N05UNF44 | 美制 UNF | #5 | 44 |
| ANSWJHT-N06UNC32 | 美制 UNC | #6 | 32 |
| ANSWJHT-N06UNF40 | 美制 UNF | #6 | 40 |
| ANSWJHT-N08UNC32 | 美制 UNC | #8 | 32 |
| ANSWJHT-N08UNF36 | 美制 UNF | #8 | 36 |
| ANSWJHT-N10UNC24 | 美制 UNC | #10 | 24 |
| ANSWJHT-N10UNF32 | 美制 UNF | #10 | 32 |
| ANSWJHT-N12UNC24 | 美制 UNC | #12 | 24 |
| ANSWJHT-N12UNF28 | 美制 UNF | #12 | 28 |
| ANSWJHT-1_4UNC20 | 美制 UNC | 1/4 | 20 |
| ANSWJHT-1_4UNF28 | 美制 UNF | 1/4 | 28 |
| ANSWJHT-5_16UNC18 | 美制 UNC | 5/16 | 18 |
| ANSWJHT-5_16UNF24 | 美制 UNF | 5/16 | 24 |
| ANSWJHT-3_8UNC16 | 美制 UNC | 3/8 | 16 |
| ANSWJHT-3_8UNF24 | 美制 UNF | 3/8 | 24 |
| ANSWJHT-7_16UNC14 | 美制 UNC | 7/16 | 14 |
| ANSWJHT-7_16UNF20 | 美制 UNF | 7/16 | 20 |
| ANSWJHT-1_2UNC13 | 美制 UNC | 1/2 | 13 |
| ANSWJHT-1_2UNF20 | 美制 UNF | 1/2 | 20 |
| ANSWJHT-9_16UNC12 | 美制 UNC | 9/16 | 12 |
| ANSWJHT-9_16UNF18 | 美制 UNF | 9/16 | 18 |
| ANSWJHT-5_8UNC11 | 美制 UNC | 5/8 | 11 |
| ANSWJHT-5_8UNF18 | 美制 UNF | 5/8 | 18 |
| ANSWJHT-3_4UNC10 | 美制 UNC | 3/4 | 10 |
| ANSWJHT-3_4UNF16 | 美制 UNF | 3/4 | 16 |
| ANSWJHT-7_8UNC9 | 美制 UNC | 7/8 | 9 |
| ANSWJHT-7_8UNF14 | 美制 UNF | 7/8 | 14 |
| ANSWJHT-1UNC8 | 美制 UNC | 1" | 8 |
| ANSWJHT-1UNF12 | 美制 UNF | 1" | 12 |
規格範圍
| 直徑 | #4~1" |
|---|---|
| 牙距 | 8~48 |
商品說明
高速鋼 手絞絲攻 美制 HT,就是最傳統的直刃絲攻,直槽設計、手動與機用都能上,現場常直接叫手絞牙攻或牙攻。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與螺旋、先端絲攻的差別在排屑方式:直槽不主動把屑推向任何一邊,屑會留在槽裡,所以要靠反轉斷屑、分次進退;換來的是刃部強度高、便宜、通孔盲孔都能用,也最適合手動操作;要成組三支改手絞絲攻 3 支組 HT;機用盲孔改標準型螺旋絲攻 SFT;機用通孔改標準型先端絲攻 POT;工件深、搆不到改(公制另有)長柄直刃絲攻 LHT。材質為 HSS 高速鋼、無鍍層,最高加工硬度 HRC30。牙制涵蓋美制 UNC 粗牙與 UNF 細牙,規格涵蓋呼稱徑 #4~1",共 16 種尺寸,台灣製造。為什麼手動攻牙要用直刃?手動轉速慢、扭力靠手感,直槽的刃部強度高最不容易斷。一支就夠了嗎?單支通常是中間牙(二番),要攻到孔底或從無牙開始,建議用一組三支(先攻、中攻、底攻)依序過。適用情境:手動攻牙與修牙、維修現場的螺孔加工、通孔盲孔皆可的泛用攻牙。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC30
商品標籤
- 手工攻牙
相關資源
技術文章
- 螺絲攻溝槽設計解析:直槽、螺旋與先端槽選擇
- 螺絲攻結構解析:各部位名稱、吃入部與切削角
- 先端絲攻扭力解析:與直槽、螺旋絲攻切削力比較
- 螺紋工具規格表:絲攻、板牙與國際標準對照
- 螺絲攻切削角度解析:前角、背隙角與 A/B/C/D 刃
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。