
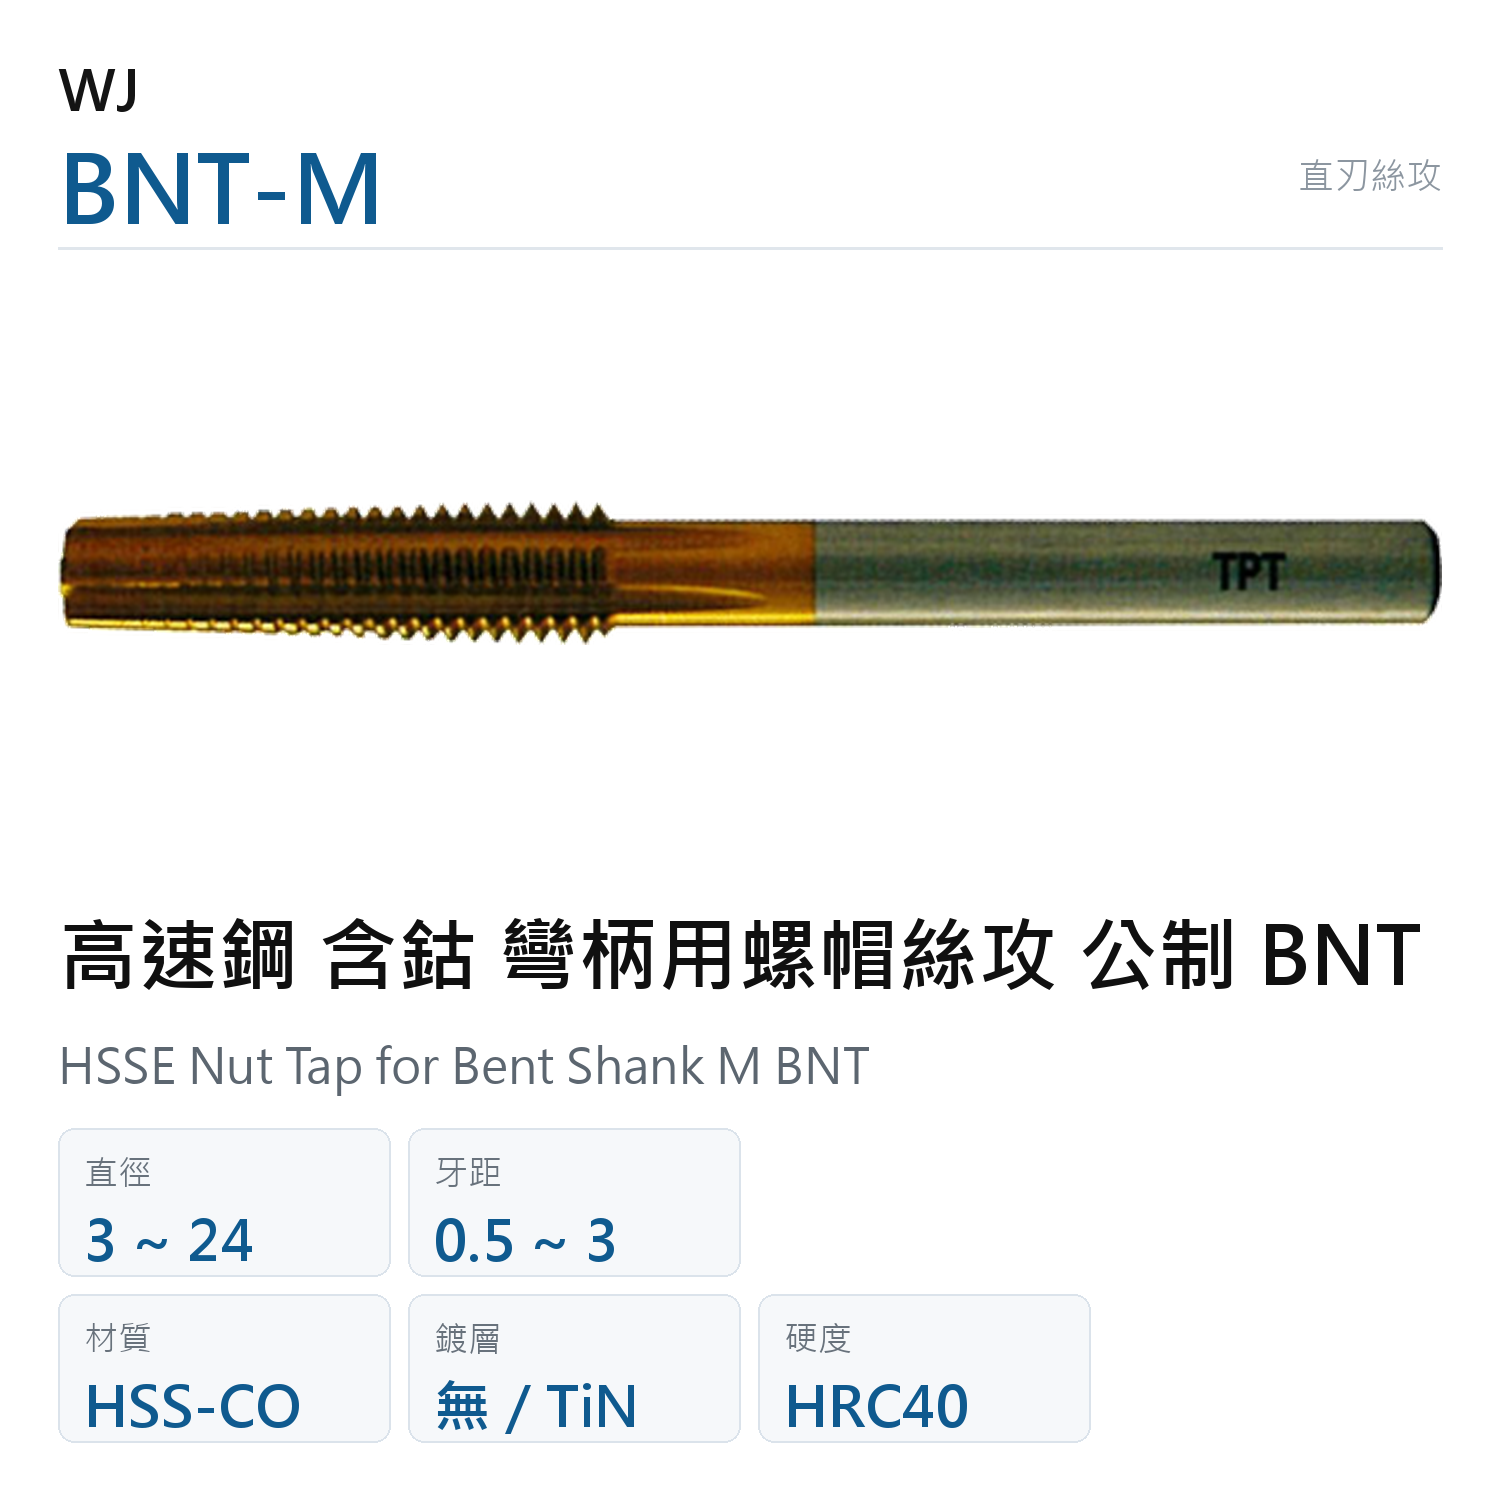
高速鋼 含鈷 彎柄用螺帽絲攻 公制 BNT
HSSE Nut Tap for Bent Shank M BNT
高速鋼 含鈷 彎柄用螺帽絲攻 公制 BNT,是柄部帶彎折的直刃絲攻,專門用來連續攻製螺帽。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。
規格明細(34 種)
| 產品編號 | 規範 | 直徑 | 牙距 | 牙精度 |
|---|---|---|---|---|
| ANSWJBNT-M3x0.5 | 公制 M | 3 | 0.5 | GH |
| ANSWJBNTT-M3x0.5 | 公制 M | 3 | 0.5 | GH |
| ANSWJBNT-M3.5x0.6 | 公制 M | 3.5 | 0.6 | GH |
| ANSWJBNTT-M3.5x0.6 | 公制 M | 3.5 | 0.6 | GH |
| ANSWJBNT-M4x0.7 | 公制 M | 4 | 0.7 | GH |
| ANSWJBNTT-M4x0.7 | 公制 M | 4 | 0.7 | GH |
| ANSWJBNT-M5x0.8 | 公制 M | 5 | 0.8 | GH |
| ANSWJBNTT-M5x0.8 | 公制 M | 5 | 0.8 | GH |
| ANSWJBNT-M6x1 | 公制 M | 6 | 1 | GH |
| ANSWJBNTT-M6x1 | 公制 M | 6 | 1 | GH |
| ANSWJBNT-M8x1.25 | 公制 M | 8 | 1.25 | GH |
| ANSWJBNTT-M8x1.25 | 公制 M | 8 | 1.25 | GH |
| ANSWJBNT-M10x1.25 | 公制 M | 10 | 1.25 | GH |
| ANSWJBNTT-M10x1.25 | 公制 M | 10 | 1.25 | GH |
| ANSWJBNT-M10x1.5 | 公制 M | 10 | 1.5 | GH |
| ANSWJBNTT-M10x1.5 | 公制 M | 10 | 1.5 | GH |
| ANSWJBNT-M12x1.5 | 公制 M | 12 | 1.5 | GH |
| ANSWJBNTT-M12x1.5 | 公制 M | 12 | 1.5 | GH |
| ANSWJBNT-M12x1.75 | 公制 M | 12 | 1.75 | GH |
| ANSWJBNTT-M12x1.75 | 公制 M | 12 | 1.75 | GH |
| ANSWJBNT-M14x1.5 | 公制 M | 14 | 1.5 | GH |
| ANSWJBNTT-M14x1.5 | 公制 M | 14 | 1.5 | GH |
| ANSWJBNT-M14x2 | 公制 M | 14 | 2 | GH |
| ANSWJBNTT-M14x2 | 公制 M | 14 | 2 | GH |
| ANSWJBNT-M16x2 | 公制 M | 16 | 2 | GH |
| ANSWJBNTT-M16x2 | 公制 M | 16 | 2 | GH |
| ANSWJBNT-M18x2.5 | 公制 M | 18 | 2.5 | GH |
| ANSWJBNTT-M18x2.5 | 公制 M | 18 | 2.5 | GH |
| ANSWJBNT-M20x2.5 | 公制 M | 20 | 2.5 | GH |
| ANSWJBNTT-M20x2.5 | 公制 M | 20 | 2.5 | GH |
| ANSWJBNT-M22x2.5 | 公制 M | 22 | 2.5 | GH |
| ANSWJBNTT-M22x2.5 | 公制 M | 22 | 2.5 | GH |
| ANSWJBNT-M24x3 | 公制 M | 24 | 3 | GH |
| ANSWJBNTT-M24x3 | 公制 M | 24 | 3 | GH |
規格範圍
| 直徑 | 3~24mm |
|---|---|
| 牙距 | 0.5~3 |
商品說明
高速鋼 含鈷 彎柄用螺帽絲攻 公制 BNT,是柄部帶彎折的直刃絲攻,專門用來連續攻製螺帽。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。攻好的螺帽會順著彎柄滑出、堆在柄上,不必每攻一顆就反轉退刀,這是螺帽量產最省時的作法。它與手絞絲攻 HT 的差別只在柄型——HT 攻完必須反轉退出,BNT 靠彎柄讓工件自己脫離;刃形同為直槽,排屑與扭矩特性一致。本商品另有鍍鈦規格,是同一支刀的另一種表面處理;無鍍層版價格較低,攻一般碳鋼與鑄鐵已經夠用;材質為 HSSE 含鈷高速鋼,最高加工硬度 HRC40,推薦加工碳鋼與合金鋼、不鏽鋼、鑄鐵、鋁與銅等非鐵金屬。牙制為公制 M 牙,規格涵蓋呼稱徑 3~24mm,共 17 種尺寸,牙精度 GH,台灣製造。為什麼螺帽攻牙要用彎柄而不是直柄?直柄絲攻攻滿一顆就得退刀取件,彎柄可以讓螺帽持續往柄部推、一次連攻十幾顆,換算下來工時差很多。要注意什麼?彎柄段不能夾在夾頭裡,必須用專用的螺帽攻牙機或手工絞桿;柄上螺帽堆到一定數量就要卸下,否則重量會影響同心度。一般手動攻牙回到手絞絲攻 HT;深穴螺孔改長柄直刃絲攻 LHT;機用盲孔改螺旋絲攻 SFT,機用通孔改先端絲攻 POT。適用情境:螺帽與螺母件的連續攻牙、五金零件量產線上的螺紋加工。適用加工材料:鋼用、不鏽鋼用、鑄鐵用、銅鋁非鐵金屬用。同家族還有手絞絲攻 HT(呼稱徑 2.6~48mm、最高加工硬度 HRC30),一般手動攻牙或單顆攻牙用 HT 即可;需要連續攻製螺帽、靠彎柄讓成品自行滑落時才選 BNT(呼稱徑 3~24mm、含鈷、最高加工硬度 HRC40)。深穴螺孔改長柄直刃絲攻 LHT(呼稱徑 3~20mm、全長 100~150mm)。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC40
相關資源
技術文章
- 螺絲攻溝槽設計解析:直槽、螺旋與先端槽選擇
- 螺絲攻結構解析:各部位名稱、吃入部與切削角
- 先端絲攻扭力解析:與直槽、螺旋絲攻切削力比較
- 螺紋工具規格表:絲攻、板牙與國際標準對照
- 螺絲攻切削角度解析:前角、背隙角與 A/B/C/D 刃
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。