
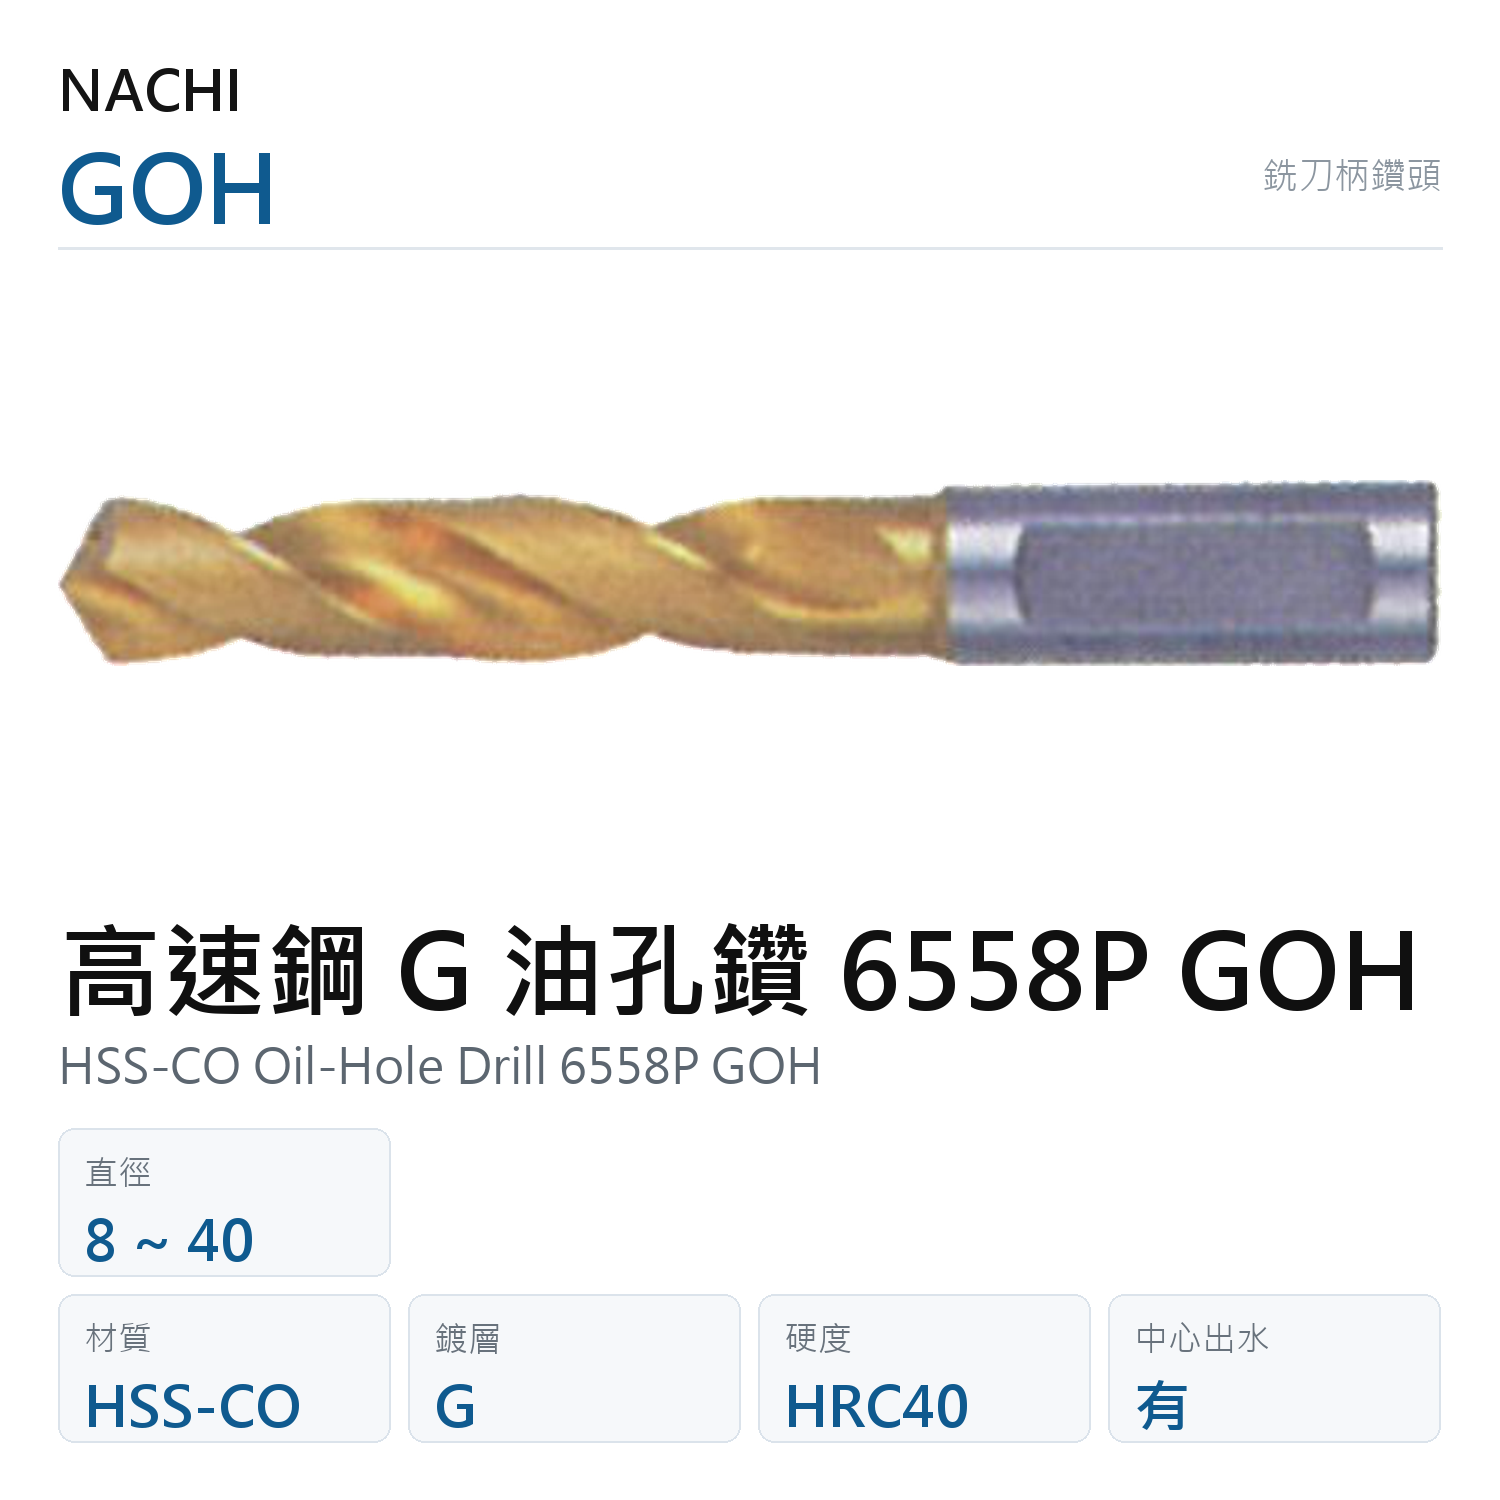
AYCNAGOH高速鋼 G 油孔鑽 6558P GOH已售出0個高速鋼 G 油孔鑽 6558P GOH(業界也常寫作鑽尾) 是內部有冷卻油孔的油孔鑽(中心出水鑽頭)。切削液從刀桿內部直接送到刃口,深孔排屑靠它;沒有內冷卻設備的機台請改一般鑽頭如 6550P GLSD。材質為含鈷高速鋼(HSS-CO),表面 G 鍍層(TiN 系),與高速鋼母材密著性佳,屬泛用型鍍層。規格涵蓋直徑 8~40mm、刃長 33~152mm、全長 83~250mm,共 65 種尺寸,日本 NACHI 不二越原廠製造。機台要具備什麼條件?主軸或夾頭要能供內冷卻(through-coolant),不然這支的油孔用不到。適用加工材料涵蓋碳鋼與合金鋼、不鏽鋼,最高可加工硬度 HRC40。適用情境:深孔鑽削、鋼件連續量產鑽孔、排屑困難的盲孔加工。同家族沒有第二支油孔鑽;沒有內冷卻的機台改 6550P GLSD(直徑 1~13mm、全長 100~300mm)或斜柄的 650 LTD(直徑 7~50mm)。本款直徑 8~40mm,是本表深孔鑽裡孔徑最大的。
高速鋼 G 油孔鑽 6558P GOH
HSS-CO Oil-Hole Drill 6558P GOH
高速鋼 G 油孔鑽 6558P GOH(業界也常寫作鑽尾) 是內部有冷卻油孔的油孔鑽(中心出水鑽頭)。切削液從刀桿內部直接送到刃口,深孔排屑靠它;沒有內冷卻設備的機台請改一般鑽頭如 6550P GLSD。
規格明細(65 種)
| 直徑 | 刃長 | 全長 | 柄徑 | 倍徑 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 8~9.5 | 33~38 | 83~88 | 16 | 3.88~4.22 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(4 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 10~14.5 | 43~63 | 93~113 | 16 | 4.1~4.5 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(10 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 15~19.5 | 70~95 | 125~156 | 20~25 | 4.52~5 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(10 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 20~24.5 | 95~102 | 156~190 | 25~32 | 4.16~4.75 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(10 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 25~29.5 | 102~118 | 190~205 | 32 | 3.93~4.15 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(10 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 30~34.5 | 118~128 | 205~225 | 32~40 | 3.71~3.93 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(10 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 35~40 | 132~152 | 230~250 | 40 | 3.72~3.89 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(11 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
規格範圍
| 直徑 | 8~40mm |
|---|---|
| 刃長 | 33~152mm |
| 全長 | 83~250mm |
| 柄徑 | 16~40mm |
| 倍徑 | 3.71~5 |
商品說明
高速鋼 G 油孔鑽 6558P GOH(業界也常寫作鑽尾) 是內部有冷卻油孔的油孔鑽(中心出水鑽頭)。切削液從刀桿內部直接送到刃口,深孔排屑靠它;沒有內冷卻設備的機台請改一般鑽頭如 6550P GLSD。材質為含鈷高速鋼(HSS-CO),表面 G 鍍層(TiN 系),與高速鋼母材密著性佳,屬泛用型鍍層。規格涵蓋直徑 8~40mm、刃長 33~152mm、全長 83~250mm,共 65 種尺寸,日本 NACHI 不二越原廠製造。機台要具備什麼條件?主軸或夾頭要能供內冷卻(through-coolant),不然這支的油孔用不到。適用加工材料涵蓋碳鋼與合金鋼、不鏽鋼,最高可加工硬度 HRC40。適用情境:深孔鑽削、鋼件連續量產鑽孔、排屑困難的盲孔加工。同家族沒有第二支油孔鑽;沒有內冷卻的機台改 6550P GLSD(直徑 1~13mm、全長 100~300mm)或斜柄的 650 LTD(直徑 7~50mm)。本款直徑 8~40mm,是本表深孔鑽裡孔徑最大的。
適用材料與硬度
- 鋼用
- 不鏽鋼用
最高加工硬度 HRC40
商品標籤
- 中心出水
相關資源
技術文章
- 鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設
- 帶油孔鑽頭冷卻方式解析:Type1/2/3差異與柄型選型
- 油孔鑽深孔加工指南:30D~50D內冷長鑽高效率鑽孔
- 平頭鑽vs鑽頭vs立銑刀差異解析:加工穩定性與應用選擇
- 平頭鑽加工指南:平底孔、傾斜面與高效鑽孔
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。