
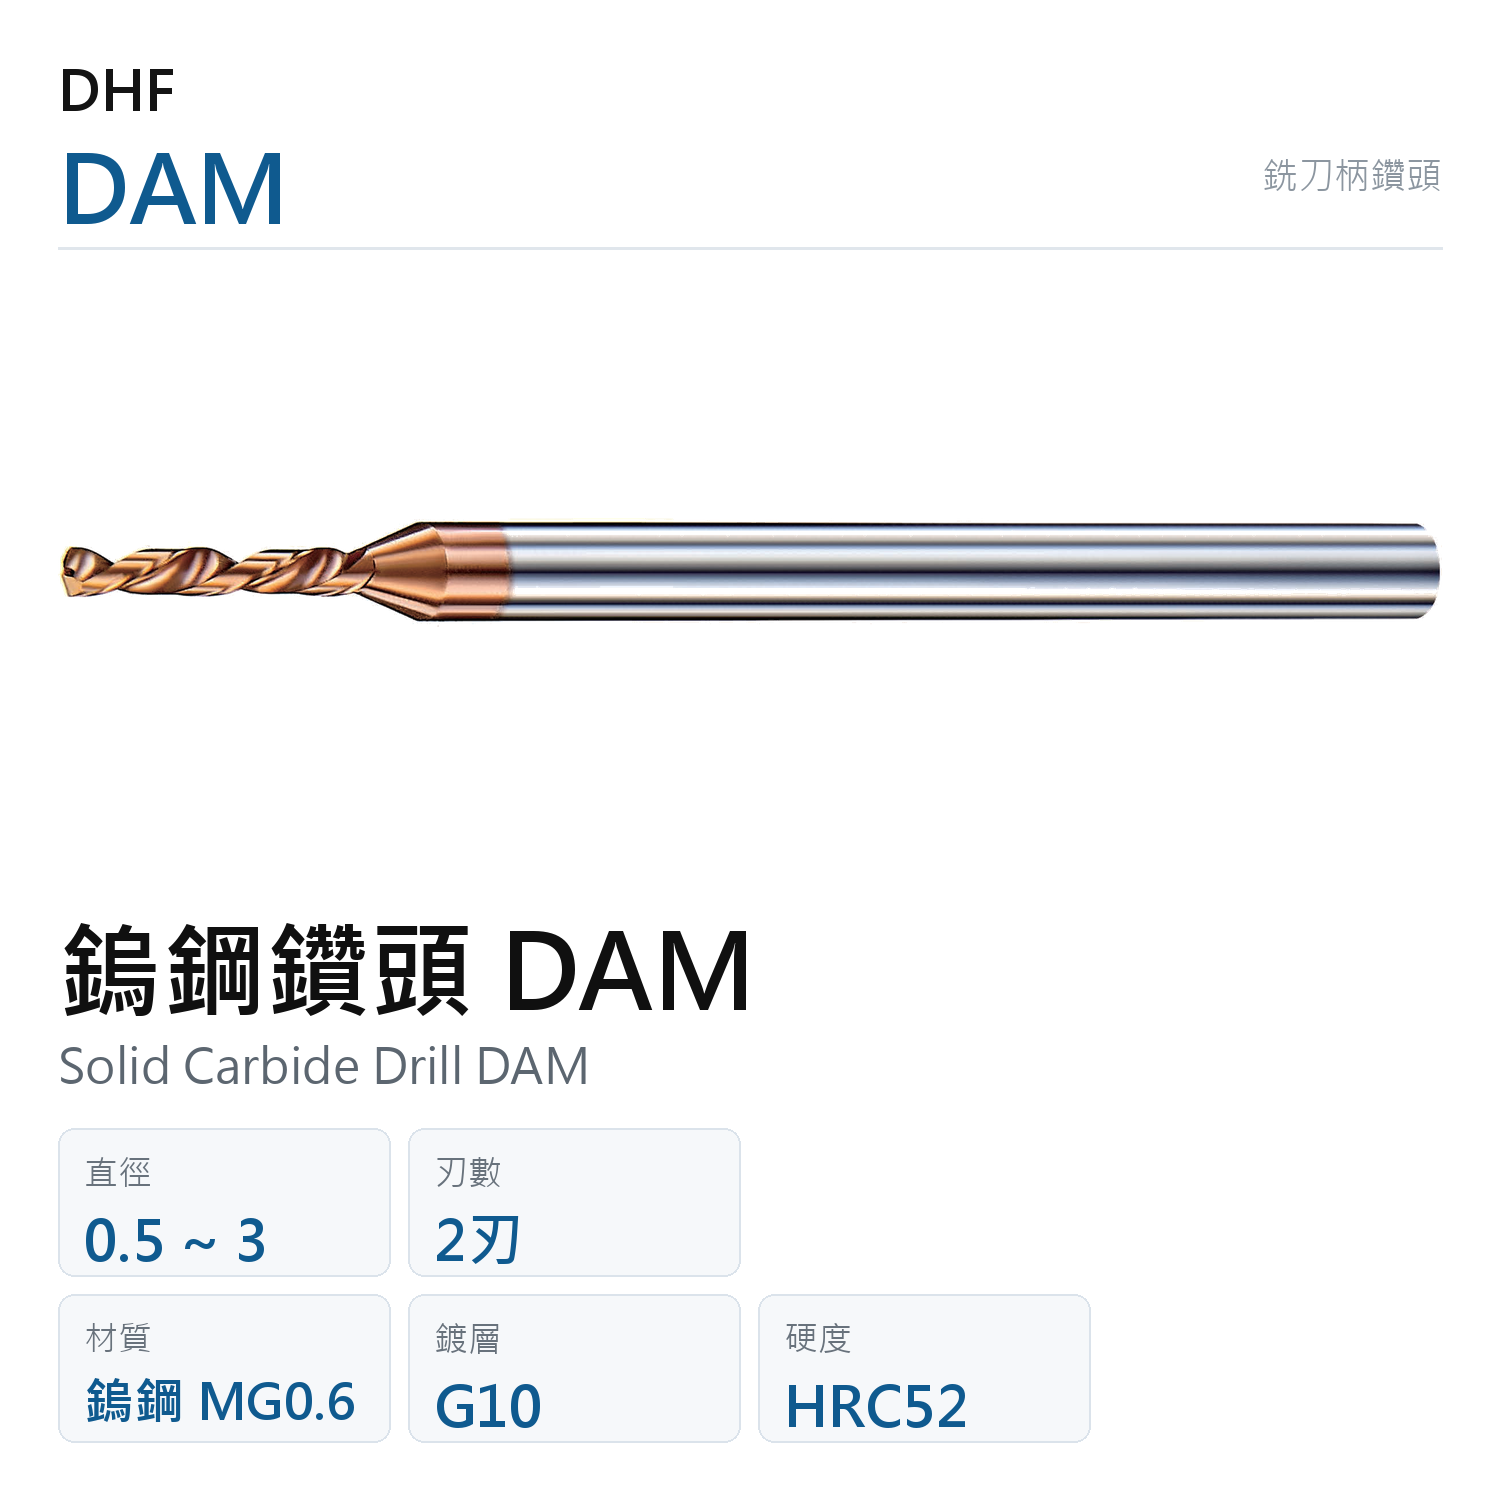
AYCDHDAM鎢鋼鑽頭 DAM已售出0個DHF 鑽頭 DAM(業界也常寫作鑽尾),也就是現場說的「鎢鋼鑽尾」,是白鋼鑽尾的鎢鋼升級版,負責孔的成形,柄徑統一可直接夾在銑床或加工中心夾頭上。同家族還有 DAK(尺寸 3~20mm)、DBK(尺寸 3~20mm)、DAQ(吃到 HRC45);差別在本系列用 超微粒 MG0.6 基材搭配 G10 鍍層,最高吃到 HRC52。規格涵蓋直徑 0.5~3mm、刃長 4.6~18mm、全長 38~60mm、深徑比 6~11D,2刃,共 26 種尺寸,台灣原廠製造。可加工碳鋼與合金鋼、鑄鐵。最小直徑到多少?0.5mm。最深能鑽幾倍徑?6~11D。能鑽淬火鋼嗎?不建議,硬料請改選高硬度系列。適用情境:量產零件的精密鑽孔、攻牙前的下孔加工、模板與治具的定位孔。
鎢鋼鑽頭 DAM
Solid Carbide Drill DAM
DHF 鑽頭 DAM(業界也常寫作鑽尾),也就是現場說的「鎢鋼鑽尾」,是白鋼鑽尾的鎢鋼升級版,負責孔的成形,柄徑統一可直接夾在銑床或加工中心夾頭上。
規格明細(26 種)
| 產品編號 | 直徑 | 刃長 | 全長 | 柄徑 | 刃數 |
|---|---|---|---|---|---|
| AYCDHDAM005 | 0.5 | 4.6 | 38 | 3 | 2 |
| AYCDHDAM006 | 0.6 | 4.8 | 38 | 3 | 2 |
| AYCDHDAM007 | 0.7 | 5 | 38 | 3 | 2 |
| AYCDHDAM008 | 0.8 | 5.2 | 38 | 3 | 2 |
| AYCDHDAM009 | 0.9 | 5.4 | 38 | 3 | 2 |
| AYCDHDAM010 | 1 | 6 | 38 | 3 | 2 |
| AYCDHDAM011 | 1.1 | 12 | 50 | 3 | 2 |
| AYCDHDAM012 | 1.2 | 12 | 50 | 3 | 2 |
| AYCDHDAM013 | 1.3 | 12 | 50 | 3 | 2 |
| AYCDHDAM014 | 1.4 | 12 | 50 | 3 | 2 |
| AYCDHDAM015 | 1.5 | 12 | 50 | 3 | 2 |
| AYCDHDAM016 | 1.6 | 12 | 50 | 3 | 2 |
| AYCDHDAM017 | 1.7 | 12 | 50 | 3 | 2 |
| AYCDHDAM018 | 1.8 | 12 | 50 | 3 | 2 |
| AYCDHDAM019 | 1.9 | 12 | 50 | 3 | 2 |
| AYCDHDAM020 | 2 | 12 | 50 | 3 | 2 |
| AYCDHDAM021 | 2.1 | 18 | 60 | 3 | 2 |
| AYCDHDAM022 | 2.2 | 18 | 60 | 3 | 2 |
| AYCDHDAM023 | 2.3 | 18 | 60 | 3 | 2 |
| AYCDHDAM024 | 2.4 | 18 | 60 | 3 | 2 |
| AYCDHDAM025 | 2.5 | 18 | 60 | 3 | 2 |
| AYCDHDAM026 | 2.6 | 18 | 60 | 3 | 2 |
| AYCDHDAM027 | 2.7 | 18 | 60 | 3 | 2 |
| AYCDHDAM028 | 2.8 | 18 | 60 | 3 | 2 |
| AYCDHDAM029 | 2.9 | 18 | 60 | 3 | 2 |
| AYCDHDAM030 | 3 | 18 | 60 | 3 | 2 |
規格範圍
| 直徑 | 0.5~3mm |
|---|---|
| 刃長 | 4.6~18mm |
| 全長 | 38~60mm |
| 柄徑 | 3mm |
| 倍徑 | 6~10.91 |
商品說明
DHF 鑽頭 DAM(業界也常寫作鑽尾),也就是現場說的「鎢鋼鑽尾」,是白鋼鑽尾的鎢鋼升級版,負責孔的成形,柄徑統一可直接夾在銑床或加工中心夾頭上。同家族還有 DAK(尺寸 3~20mm)、DBK(尺寸 3~20mm)、DAQ(吃到 HRC45);差別在本系列用 超微粒 MG0.6 基材搭配 G10 鍍層,最高吃到 HRC52。規格涵蓋直徑 0.5~3mm、刃長 4.6~18mm、全長 38~60mm、深徑比 6~11D,2刃,共 26 種尺寸,台灣原廠製造。可加工碳鋼與合金鋼、鑄鐵。最小直徑到多少?0.5mm。最深能鑽幾倍徑?6~11D。能鑽淬火鋼嗎?不建議,硬料請改選高硬度系列。適用情境:量產零件的精密鑽孔、攻牙前的下孔加工、模板與治具的定位孔。
適用材料與硬度
- 鋼用
- 鑄鐵用
最高加工硬度 HRC52
商品標籤
- 微小徑
相關資源
技術文章
- 鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設
- 帶油孔鑽頭冷卻方式解析:Type1/2/3差異與柄型選型
- 油孔鑽深孔加工指南:30D~50D內冷長鑽高效率鑽孔
- 平頭鑽vs鑽頭vs立銑刀差異解析:加工穩定性與應用選擇
- 平頭鑽加工指南:平底孔、傾斜面與高效鑽孔
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。