
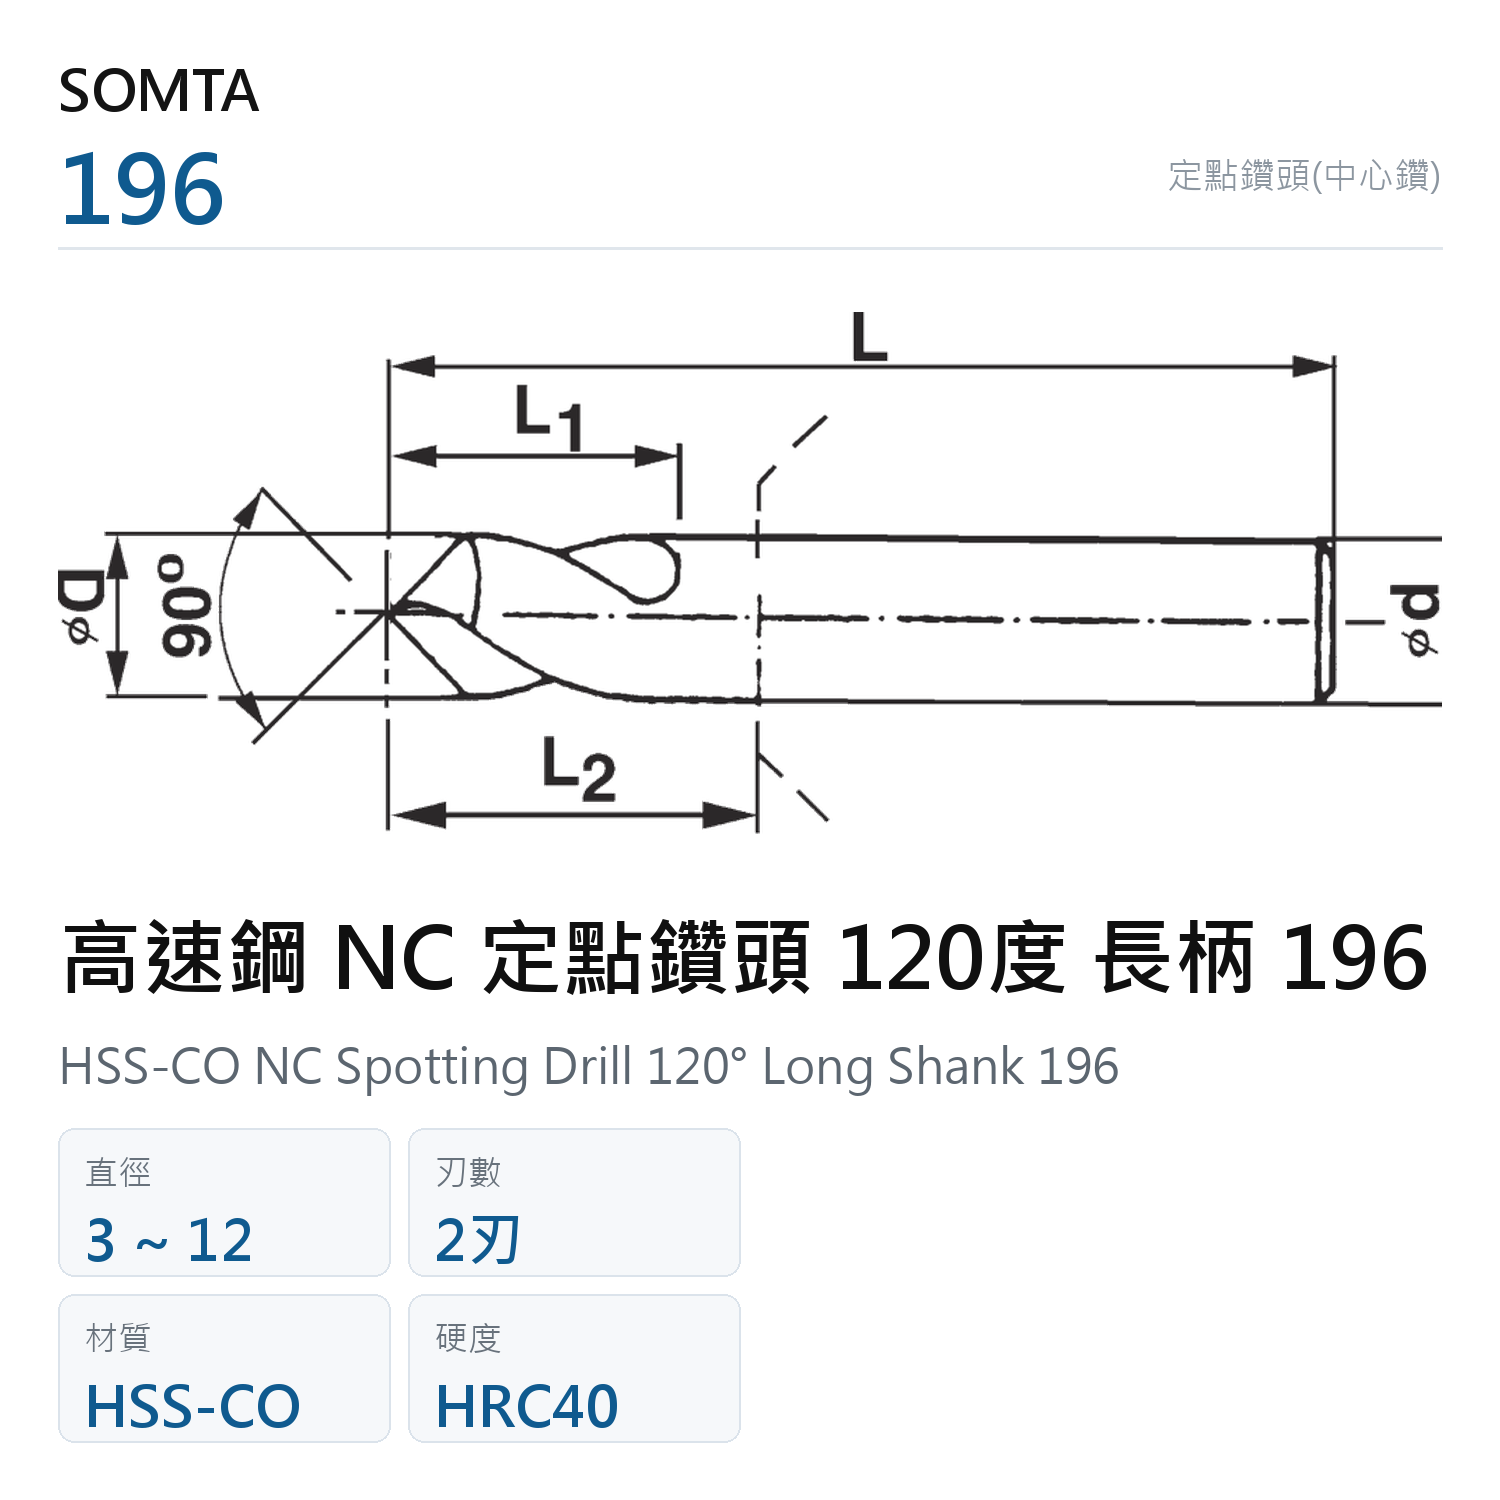
AYDCD196高速鋼 NC 定點鑽頭 120度 長柄 196已售出0個SOMTA 法國 196 是 120° NC 定點鑽的長柄型。120° 比常見的 90° 更鈍,錐坑淺、切入更緩,對薄板與容易讓鑽頭跳動的表面特別有用,也更接近一般麻花鑽 118°~140° 的鑽尖角,導引時鑽頭落坑更順。要標準的 90° 導引角,改用同為長柄的 194(全長 100~200mm)或一般長度的 D2306(直徑到 20mm);要做車床中心孔,那是中心鑽 DV301 的工作,不是這支。材質為 HSS-CO 含鈷高速鋼,全系列白身無鍍層。規格涵蓋直徑 3~12mm、刃長 11~36mm、全長 48~108mm,共 5 種尺寸,是本表中選擇最精簡的定點鑽。角度是幾度?120°。120° 和 90° 差在哪?120° 錐坑較淺、導引較緩,適合薄件與防跳;90° 坑較深、導引強,也能兼做孔口倒角。什麼材料能用?碳鋼與合金鋼、不鏽鋼、鋁與銅等非鐵金屬,最高加工硬度 HRC40。適用情境:薄板鑽孔前定位、鑽頭易跳動表面的引孔、CNC 量產前的打點工序。
高速鋼 NC 定點鑽頭 120度 長柄 196
HSS-CO NC Spotting Drill 120° Long Shank 196
SOMTA 法國 196 是 120° NC 定點鑽的長柄型。120° 比常見的 90° 更鈍,錐坑淺、切入更緩,對薄板與容易讓鑽頭跳動的表面特別有用,也更接近一般麻花鑽 118°~140° 的鑽尖角,導引時鑽頭落坑更順。
規格明細(5 種)
| 產品編號 | 直徑 | 刃長 | 全長 | 刃數 |
|---|---|---|---|---|
| AYDCD196_3 | 3 | 11 | 48 | 2 |
| AYDCD196_4 | 4 | 15 | 57 | 2 |
| AYDCD196_6 | 6 | 20 | 72 | 2 |
| AYDCD196_10 | 10 | 30 | 93 | 2 |
| AYDCD196_12 | 12 | 36 | 108 | 2 |
規格範圍
| 直徑 | 3~12 |
|---|---|
| 刃長 | 11~36 |
| 全長 | 48~108mm |
| 倍徑 | 3~3.8D |
商品說明
SOMTA 法國 196 是 120° NC 定點鑽的長柄型。120° 比常見的 90° 更鈍,錐坑淺、切入更緩,對薄板與容易讓鑽頭跳動的表面特別有用,也更接近一般麻花鑽 118°~140° 的鑽尖角,導引時鑽頭落坑更順。要標準的 90° 導引角,改用同為長柄的 194(全長 100~200mm)或一般長度的 D2306(直徑到 20mm);要做車床中心孔,那是中心鑽 DV301 的工作,不是這支。材質為 HSS-CO 含鈷高速鋼,全系列白身無鍍層。規格涵蓋直徑 3~12mm、刃長 11~36mm、全長 48~108mm,共 5 種尺寸,是本表中選擇最精簡的定點鑽。角度是幾度?120°。120° 和 90° 差在哪?120° 錐坑較淺、導引較緩,適合薄件與防跳;90° 坑較深、導引強,也能兼做孔口倒角。什麼材料能用?碳鋼與合金鋼、不鏽鋼、鋁與銅等非鐵金屬,最高加工硬度 HRC40。適用情境:薄板鑽孔前定位、鑽頭易跳動表面的引孔、CNC 量產前的打點工序。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 銅鋁非鐵金屬用
最高加工硬度 HRC40
商品標籤
- 長柄
相關資源
技術文章
- 中心鑽使用說明:A/B/R型中心孔角度與加工應用
- 中心鑽切削條件表:轉速、進給與各材質加工參數
- 起鑽定位怎麼做:定位鑽、中心鑽、預鑽的分工,與那條角度鐵則
- 鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設
- 鑽完孔還有三把刀:精孔鑽、擴孔鑽與沉頭刀怎麼改磨
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。