
起鑽定位怎麼做:定位鑽、中心鑽、預鑽的分工,與那條角度鐵則
定位孔的角度比鑽頭頂角小,每一次下刀都是在敲刃口。本文說明三種起鑽定位方法的分工、角度關係的三種判定與失效機制,以及定位鑽為什麼不能當短鑽頭用。
先講那條鐵則
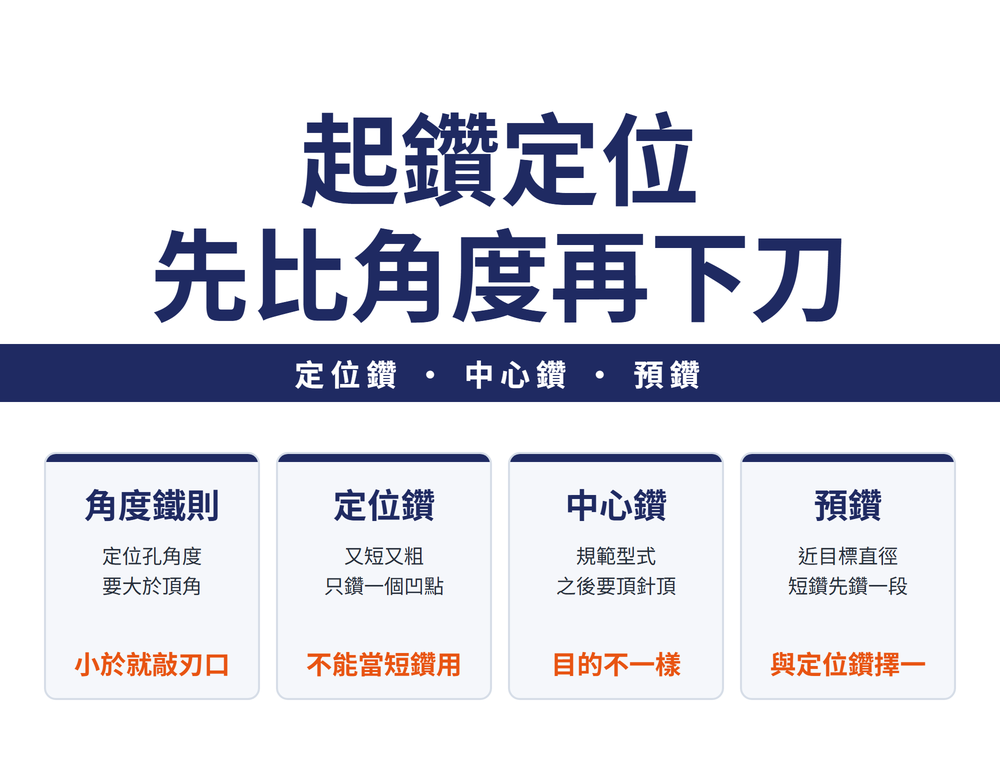
定位孔的角度必須大於後面那支鑽頭的頂角。這不是偏好,是設計要求。兩家不同來源的原廠資料各自給出同一條規則,可信度因此高於單一廠商的說法。
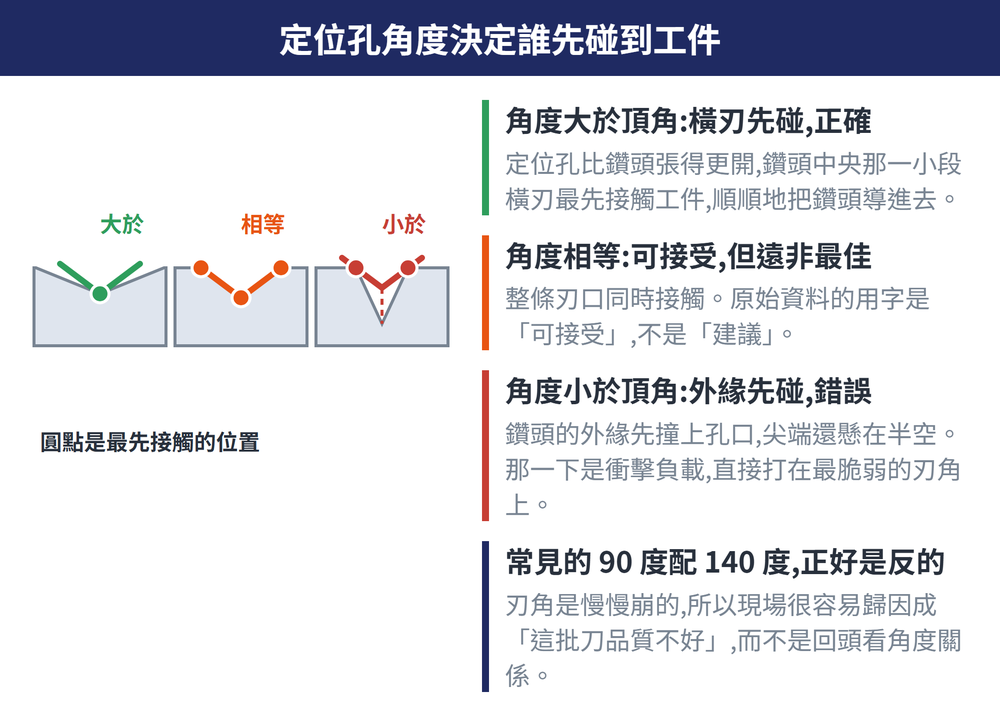
理由在於誰先碰到工件。鑽頭與工件的初始接觸是鑽孔的關鍵環節,多數情況下應該讓鑽頭中央凸出的那一段橫刃最先接觸工件。而定位孔的角度決定了這件事。
| 角度關係 | 判定 | 實際發生什麼 |
|---|---|---|
| 定位孔角度 大於 鑽頭頂角 | 正確 | 橫刃先接觸,鑽頭順利導入 |
| 兩者 相等 | 可接受,但遠非最佳 | — |
| 定位孔角度 小於 鑽頭頂角 | 錯誤 | 鑽頭外緣先於橫刃接觸工件,產生衝擊負載,直接導致鑽頭損壞 |
🔴 常見的 90 度定位鑽配 140 度鑽頭,角度關係正好是反的。那等於每一次下刀都在敲刃口,而且刀是慢慢崩的,現場很容易歸因成「這批刀品質不好」。
⚠ 本文只給角度關係的判準,不代為推算哪一支定位鑽配哪一支鑽頭。實際組合請以兩支刀各自的規格為準。
一、三個常被混為一談的東西
| 方法 | 在做什麼 | 什麼時候用 |
|---|---|---|
| 定位鑽 | 鑽一個淺凹坑,目的是定出孔的中心 | 絕大多數需要防走偏的場合 |
| 中心鑽 | 鑽出有規範型式的中心孔(含保護錐面等型式) | 工件之後要用頂針頂持、或需要可重複的基準 |
| 預鑽 | 用直徑接近目標孔徑的短鑽頭先鑽一段,定出鑽頭的中心 | 與定位鑽二擇一,逐案選 |
三者的目的不同,報價與工序也不同。把它們當成同一件事,最常見的後果是該用定位鑽的時候用了中心鑽,多花一道工還不一定更準。
二、定位鑽為什麼長成那樣
孔位不準有三個來源:材料本身的行為、表面不平整、鑽尖幾何。定位鑽正確使用可以大幅降低鑽頭走偏的機率。它的每一項設計特徵都對應一個功能。
| 特徵 | 為了什麼 |
|---|---|
| 又短又粗 | 極高剛性,才定得準孔位 |
| 鑽芯薄 | 防止加工中走偏 |
| 沒有刃帶與刀身讓隙 | 它本來就不是設計來鑽深的 |
| 不設計用來鑽超過頂角深度 | 只夠鑽出一個凹點 |
🔴 最後一條是使用禁忌:定位鑽不能當短鑽頭用。它沒有刃帶、沒有讓隙,鑽超過頂角深度就是拿一支沒有導向、也沒有排屑設計的刀在鑽孔。省下的那一次換刀,通常會用崩刃還回去。
定位鑽也可以兼作沉頭刀、倒角銑削與去毛邊使用,這一點反而常被忽略。
三、定位鑽還是預鑽?沒有標準答案,要逐案看
兩者做的是同一件事:在下刀處先把鑽頭的中心定準。要選哪一個沒有通用規則,要逐案看:手邊有沒有這支刀、工件形狀與材料、孔的要求、機台的中心精度與作業穩定性。
大孔要分幾次鑽是另一件事:先用麻花鑽分次鑽到接近尺寸,再交給擴孔鑽或搪刀,見鑽完孔還有三把刀第四節。
四、現場檢查順序
1. 先確認這一步要的是定位、基準還是分段,三者選一。
2. 用定位鑽的話,先比角度:定位孔角度要比鑽頭頂角大。
3. 確認定位深度沒有超過頂角。
4. 鑽頭一直崩外緣、而參數沒問題時,回頭查這條角度關係。
中心孔的型式與切削條件,站上另有兩篇,見〈中心鑽使用說明〉與〈中心鑽切削條件表〉。
常見問題
定位鑽和中心鑽是同一種嗎?
不是。定位鑽是鑽一個淺凹坑定出孔中心;中心鑽是鑽出有規範型式的中心孔,用途通常是之後要用頂針頂持或需要可重複的基準。目的不同,工序也不同。
90 度定位鑽可以配 140 度鑽頭嗎?
不行,角度關係反了。定位孔角度必須大於鑽頭頂角,否則鑽頭外緣會先於橫刃接觸工件,產生衝擊負載。這種損壞是慢慢累積的,很容易被誤判成刀具品質問題。
定位鑽可以直接拿來鑽淺孔嗎?
不建議。它沒有刃帶與刀身讓隙,也不設計用來鑽超過頂角的深度,超過就是用一支沒有導向也沒有排屑設計的刀在鑽孔。
該用定位鑽還是預鑽?
沒有通用規則,要依手邊刀具、工件形狀與材料、孔的要求、機台中心精度與作業穩定性逐案選。預鑽是用直徑接近目標孔徑的短鑽頭先鑽一段;大孔要分幾次鑽是另一件事。
資料來源:ISCAR Drilling Handbook(Spot Drilling and Chamfering/Center Drilling 兩節);角度鐵則另有三菱技術資料為獨立佐證。
最後更新:2026-10-31









