
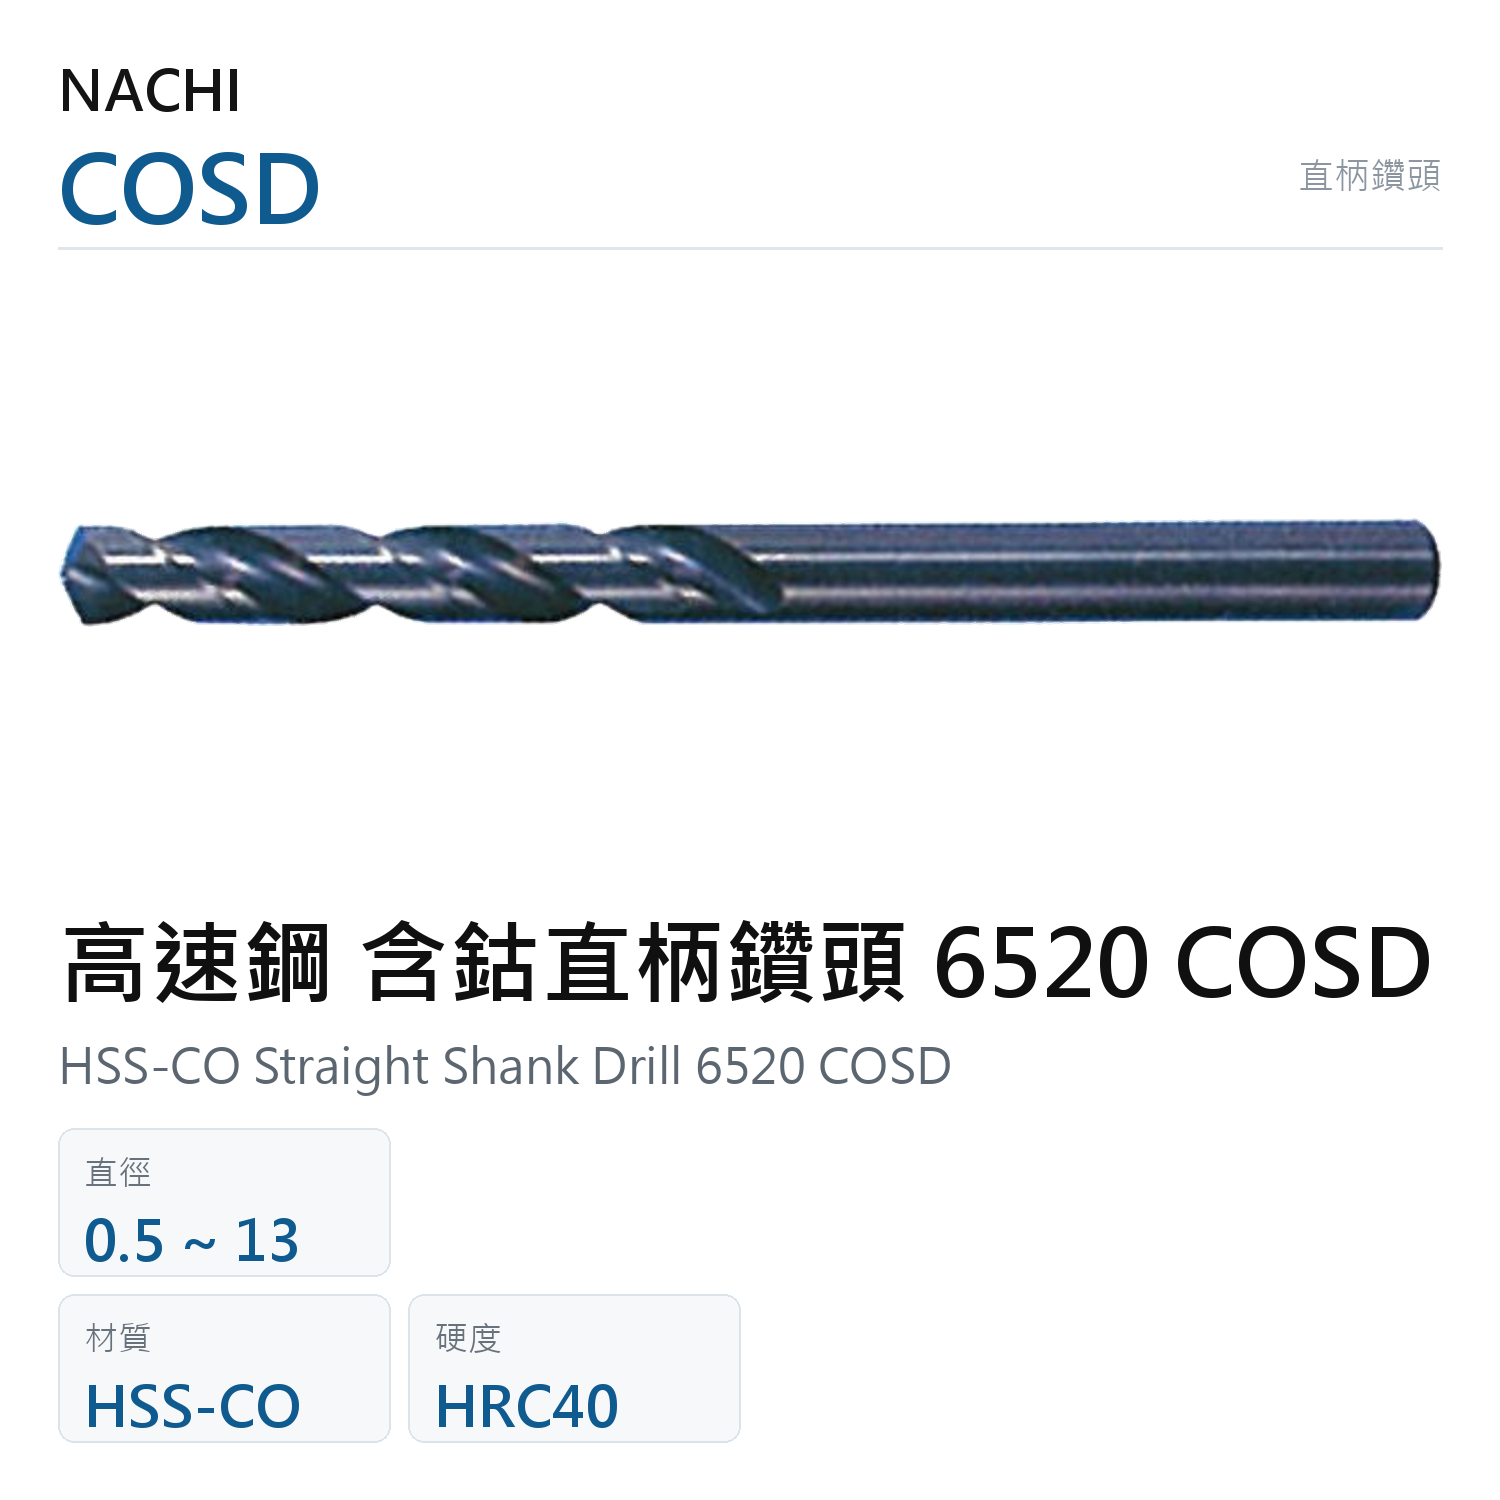
AYSNACOSD高速鋼 含鈷直柄鑽頭 6520 COSD已售出0個高速鋼 含鈷直柄鑽頭 6520 COSD(業界也常寫作鑽尾) 是含鈷(HSS-CO)的直柄鑽頭,含鈷是為了吃不鏽鋼。基材加鈷提高紅硬度,白鐵鑽得比一般 500 SD 久;要再往上就是鍍層款的 6594P AGSUSR 或 SG 系列。材質為含鈷高速鋼(HSS-CO),未做表面塗層。規格涵蓋直徑 0.5~13mm、刃長 5~80mm、全長 27~152mm,共 126 種尺寸,日本 NACHI 不二越原廠製造。含鈷跟鍍鈦哪個好?含鈷是改基材、磨掉還在;鍍鈦是表面層、磨掉就沒了。不鏽鋼建議含鈷。適用加工材料涵蓋碳鋼與合金鋼、不鏽鋼、銅鋁等非鐵金屬,最高可加工硬度 HRC40。適用情境:白鐵與不鏽鋼鑽孔、SUS 板件開孔、一般鑽頭燒刀的場合。同家族還有基本款 500 SD(直徑 0.2~17.5mm、最高加工硬度 HRC30)與鍍鈦的 520P GSD(最高加工硬度 HRC30);要鍍層又要含鈷,改 6568P GSS(短刃)或 6550P GLSD(長刃),兩者最高加工硬度都是 HRC40。
高速鋼 含鈷直柄鑽頭 6520 COSD
HSS-CO Straight Shank Drill 6520 COSD
高速鋼 含鈷直柄鑽頭 6520 COSD(業界也常寫作鑽尾) 是含鈷(HSS-CO)的直柄鑽頭,含鈷是為了吃不鏽鋼。基材加鈷提高紅硬度,白鐵鑽得比一般 500 SD 久;要再往上就是鍍層款的 6594P AGSUSR 或 SG 系列。
規格明細(126 種)
| 直徑 | 刃長 | 全長 | 倍徑 | 端面角 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 0.5~1.9 | 5~17.5 | 27~52 | 9.17~10.83 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(15 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 2~3.9 | 20~36 | 55~79 | 8.82~10.45 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(20 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 4~5.9 | 38~47 | 83~98 | 7.97~9.5 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(20 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 6~7.9 | 49~57 | 102~114 | 7.22~8.17 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(20 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 8~9.9 | 57~67 | 114~130 | 6.77~7.28 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(20 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 10~11.9 | 67~77 | 130~146 | 6.47~6.83 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(20 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 12~13 | 78~80 | 149~152 | 6.15~6.5 | 135 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(11 種規格)
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
規格範圍
| 直徑 | 0.5~13mm |
|---|---|
| 刃長 | 5~80mm |
| 全長 | 27~152mm |
| 倍徑 | 6.15~10.83 |
商品說明
高速鋼 含鈷直柄鑽頭 6520 COSD(業界也常寫作鑽尾) 是含鈷(HSS-CO)的直柄鑽頭,含鈷是為了吃不鏽鋼。基材加鈷提高紅硬度,白鐵鑽得比一般 500 SD 久;要再往上就是鍍層款的 6594P AGSUSR 或 SG 系列。材質為含鈷高速鋼(HSS-CO),未做表面塗層。規格涵蓋直徑 0.5~13mm、刃長 5~80mm、全長 27~152mm,共 126 種尺寸,日本 NACHI 不二越原廠製造。含鈷跟鍍鈦哪個好?含鈷是改基材、磨掉還在;鍍鈦是表面層、磨掉就沒了。不鏽鋼建議含鈷。適用加工材料涵蓋碳鋼與合金鋼、不鏽鋼、銅鋁等非鐵金屬,最高可加工硬度 HRC40。適用情境:白鐵與不鏽鋼鑽孔、SUS 板件開孔、一般鑽頭燒刀的場合。同家族還有基本款 500 SD(直徑 0.2~17.5mm、最高加工硬度 HRC30)與鍍鈦的 520P GSD(最高加工硬度 HRC30);要鍍層又要含鈷,改 6568P GSS(短刃)或 6550P GLSD(長刃),兩者最高加工硬度都是 HRC40。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 銅鋁非鐵金屬用
最高加工硬度 HRC40
相關資源
技術文章
- 直柄鑽頭柄徑與偏擺解析:倒錐設計與鑽孔精度控制
- 鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設
- 鑽頭各部位名稱解析:結構設計與切削性能關鍵
- 鑽頭長度怎麼選:短刃、標準長、長刃與深徑比
- 鎢鋼鑽頭怎麼選:和高速鋼差在哪、三大類型與被削材適用
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。