
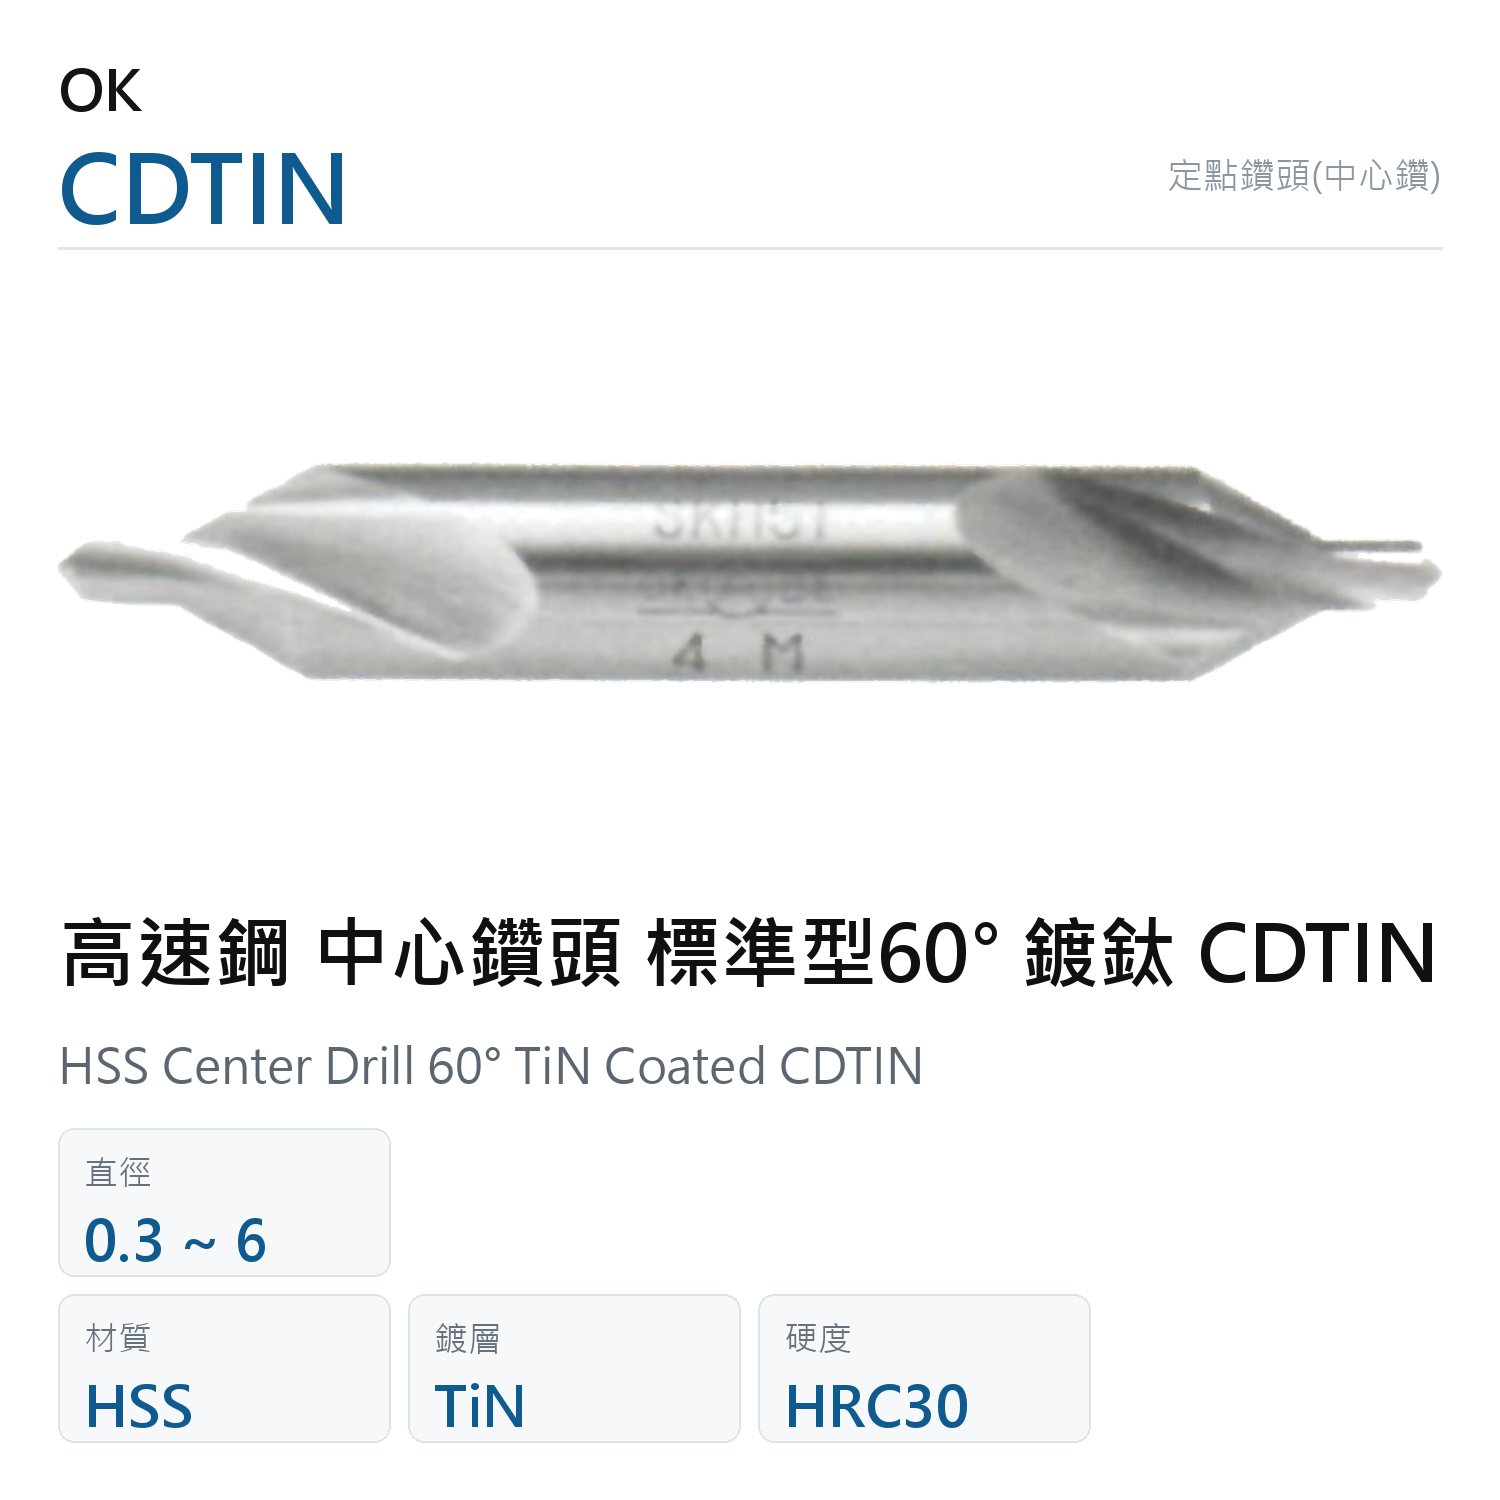
AYDOKCDTIN高速鋼 中心鑽頭 標準型60° 鍍鈦 CDTIN已售出0個高速鋼 中心鑽頭 標準型60° 鍍鈦 CDTIN 是 60° 標準型中心鑽的鍍鈦版本。幾何與 CD60 相同,多一層 TiN 鍍層延長壽命;量少時 CD60 就夠,不必多付鍍層成本。材質為高速鋼(HSS),表面 TiN 鍍鈦層,提升耐磨性與刀具壽命。規格涵蓋直徑 0.3~6mm、刃長 0.4~7.8mm、全長 31~95mm、柄徑 3~18mm,共 24 種尺寸,日本 OKABE 岡部原廠製造。中心鑽也需要鍍層嗎?打點次數大時值得——中心鑽尖端細、磨損快,鍍層能明顯拉長換刀週期。適用情境:量產打點、連續定位鑽孔、換刀不便的產線。同家族還有無鍍層的 CD60(同為 60°、直徑 0.3~12mm)、90° 的 CD90(直徑 0.3~10mm)與長柄的 CDLS60(全長 100~250mm);鍍鈦版只做 60°、直徑 0.3~6mm,大於 6mm 請用 CD60。
高速鋼 中心鑽頭 標準型60° 鍍鈦 CDTIN
HSS Center Drill 60° TiN Coated CDTIN
高速鋼 中心鑽頭 標準型60° 鍍鈦 CDTIN 是 60° 標準型中心鑽的鍍鈦版本。幾何與 CD60 相同,多一層 TiN 鍍層延長壽命;量少時 CD60 就夠,不必多付鍍層成本。
規格明細(24 種)
| 產品編號 | 直徑 | 刃長 | 全長 | 柄徑 |
|---|---|---|---|---|
| AYDOKCD0.3-TIN | 0.3 | 0.4 | 31 | 3 |
| AYDOKCD0.4-TIN | 0.4 | 0.5 | 31 | 3 |
| AYDOKCD0.5-TIN | 0.5 | 0.6 | 31 | 3 |
| AYDOKCD0.6-TIN | 0.6 | 0.7 | 36 | 3.5 |
| AYDOKCD0.7-TIN | 0.7 | 0.9 | 36 | 3.5 |
| AYDOKCD0.8-TIN | 0.8 | 1 | 36 | 4 |
| AYDOKCD0.9-TIN | 0.9 | 1.1 | 36 | 4 |
| AYDOKCD1.0-TIN | 1 | 1.3 | 36 | 4 |
| AYDOKCD1.2-TIN | 1.2 | 1.6 | 42 | 5 |
| AYDOKCD1.5-TIN | 1.5 | 2 | 42 | 5 |
| AYDOKCD2X5-TIN | 2 | 2.6 | 42 | 5 |
| AYDOKCD2.0-TIN | 2 | 2.6 | 47 | 6 |
| AYDOKCD2.5X6-TIN | 2.5 | 3.2 | 47 | 6 |
| AYDOKCD2.5-TIN | 2.5 | 3.2 | 57 | 7.7 |
| AYDOKCD3.0-TIN | 3 | 3.9 | 57 | 7.7 |
| AYDOKCD3X8-TIN | 3 | 3.9 | 53 | 8 |
| AYDOKCD3.2-TIN | 3.2 | 4.2 | 57 | 7.7 |
| AYDOKCD3.2X8-TIN | 3.2 | 4.2 | 57 | 8 |
| AYDOKCD4X10-TIN | 4 | 5.2 | 69 | 10 |
| AYDOKCD4.0-TIN | 4 | 5.2 | 69 | 11 |
| AYDOKCD5.0-TIN | 5 | 6.6 | 69 | 11 |
| AYDOKCD5X12-TIN | 5 | 6.6 | 69 | 12 |
| AYDOKCD6X16-TIN | 6 | 7.8 | 90 | 16 |
| AYDOKCD6.0-TIN | 6 | 7.8 | 95 | 18 |
規格範圍
| 直徑 | 0.3~6mm |
|---|---|
| 夾角 | 60° |
| 刃長 | 0.4~7.8mm |
| 全長 | 31~95mm |
| 柄徑 | 3~18mm |
| 倍徑 | 1.17~1.33 |
商品說明
高速鋼 中心鑽頭 標準型60° 鍍鈦 CDTIN 是 60° 標準型中心鑽的鍍鈦版本。幾何與 CD60 相同,多一層 TiN 鍍層延長壽命;量少時 CD60 就夠,不必多付鍍層成本。材質為高速鋼(HSS),表面 TiN 鍍鈦層,提升耐磨性與刀具壽命。規格涵蓋直徑 0.3~6mm、刃長 0.4~7.8mm、全長 31~95mm、柄徑 3~18mm,共 24 種尺寸,日本 OKABE 岡部原廠製造。中心鑽也需要鍍層嗎?打點次數大時值得——中心鑽尖端細、磨損快,鍍層能明顯拉長換刀週期。適用情境:量產打點、連續定位鑽孔、換刀不便的產線。同家族還有無鍍層的 CD60(同為 60°、直徑 0.3~12mm)、90° 的 CD90(直徑 0.3~10mm)與長柄的 CDLS60(全長 100~250mm);鍍鈦版只做 60°、直徑 0.3~6mm,大於 6mm 請用 CD60。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
最高加工硬度 HRC30
商品標籤
- 60度
相關資源
技術文章
- 中心鑽使用說明:A/B/R型中心孔角度與加工應用
- 中心鑽切削條件表:轉速、進給與各材質加工參數
- 起鑽定位怎麼做:定位鑽、中心鑽、預鑽的分工,與那條角度鐵則
- 鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設
- 鑽完孔還有三把刀:精孔鑽、擴孔鑽與沉頭刀怎麼改磨
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。