
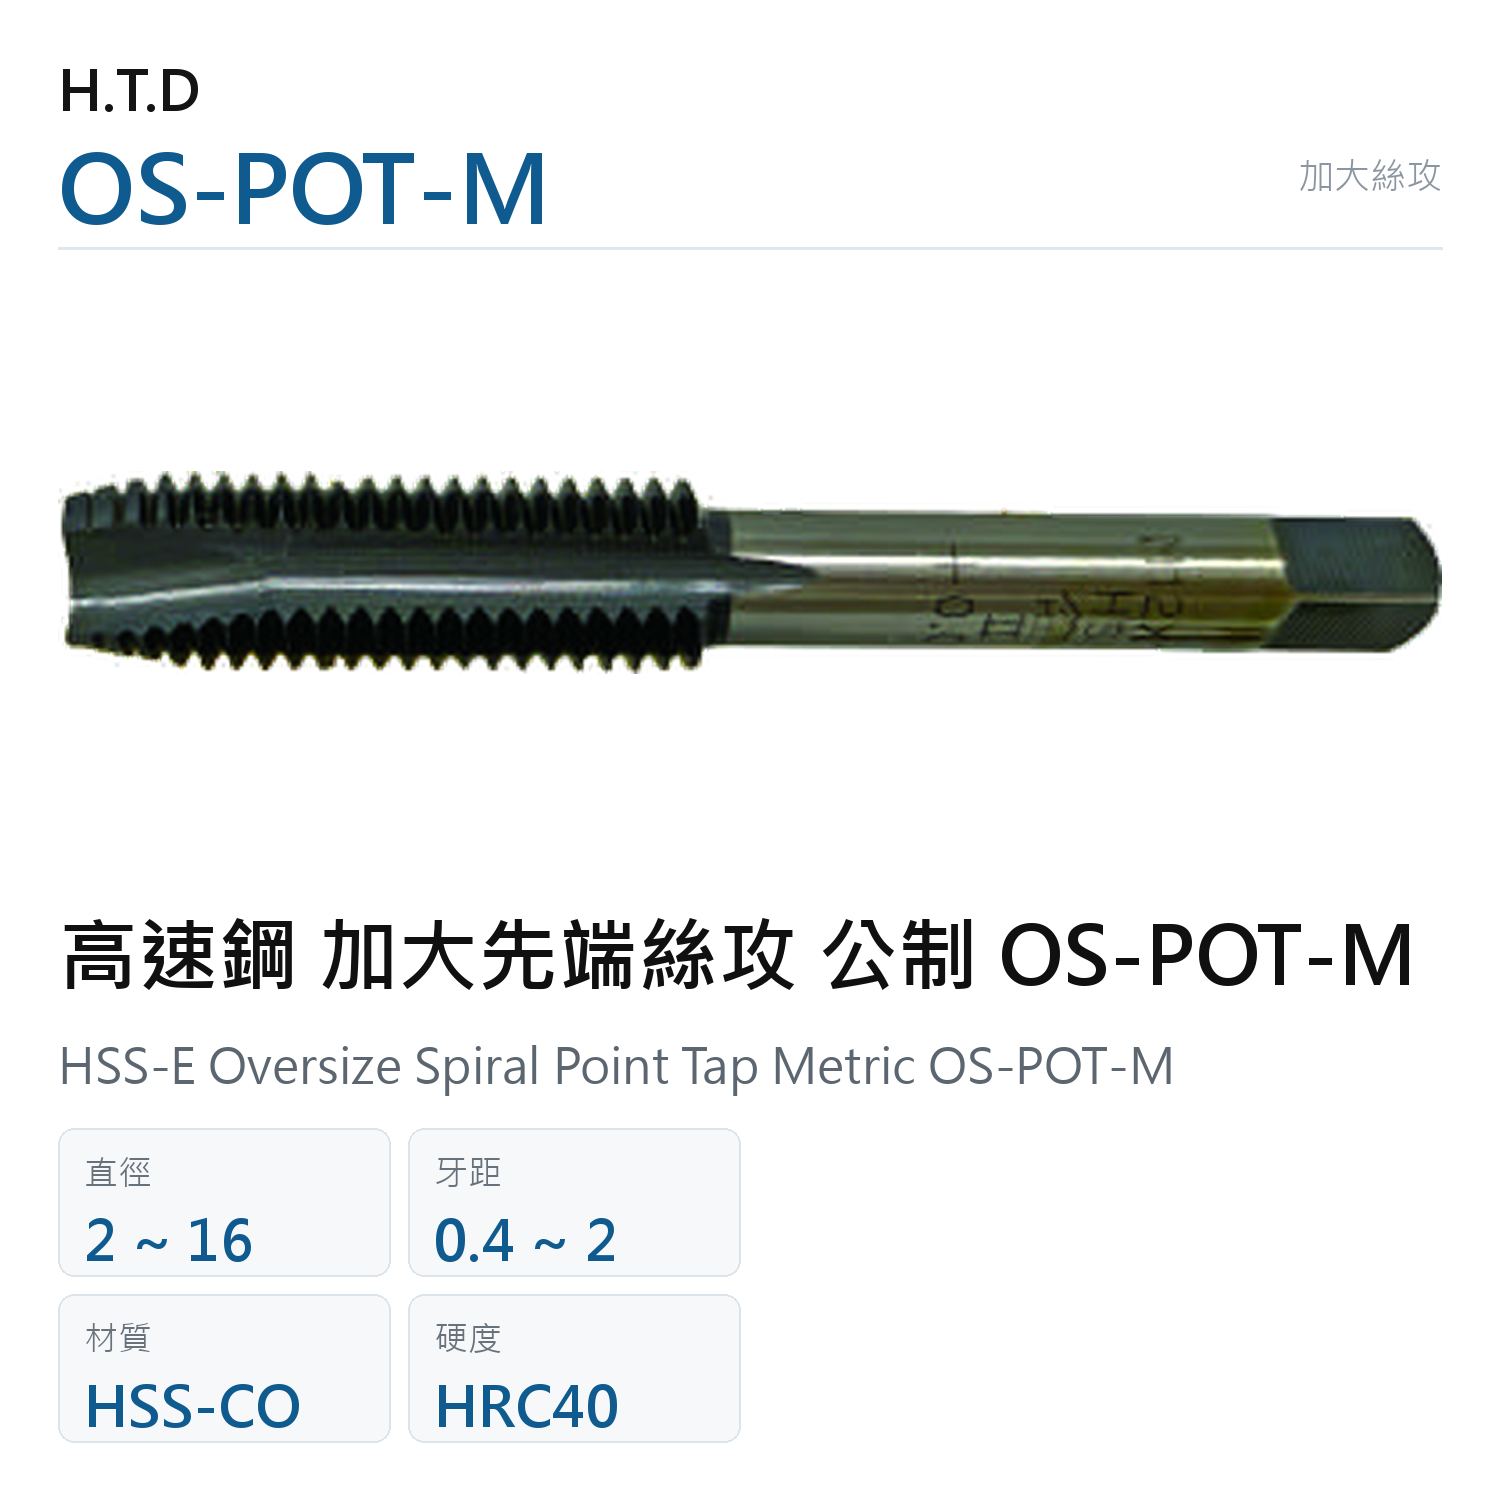
ANBWCOS-POT-M高速鋼 加大先端絲攻 公制 OS-POT-M已售出0個高速鋼 加大先端絲攻 公制 OS-POT-M是一款高速鋼 HSS-E(含鈷)材質的加大絲攻,牙徑經加大處理,用於電鍍等表面處理前預留鍍層厚度,或補償材料攻牙後的收縮。提供 牙徑範圍2~16、牙距0.4~2,共44種規格。本系列為無鍍層白身。可加工碳鋼與合金鋼、不鏽鋼、鑄鐵、鋁與銅等非鐵金屬,最高加工硬度達HRC40。適用情境:電鍍、鍍鋅等表面處理前的通孔攻牙,先把牙攻大一點預留鍍層厚度,處理後螺絲仍鎖得進去。本支為先端款,切屑往前排出。同家族還有 H.T.D 的加大螺旋 OS-SFT-M(盲孔用,規格與本支相同共 44 種)、英制 OS-POT-W 與美制 OS-POT;OS-POT-M 牙徑 2~16,加大量分 0.03、0.05、0.07、0.1mm 四級。加大量怎麼選?依鍍層厚度選,鍍層越厚選越大;M6×1 有 0.03、0.05、0.07、0.1mm 四級,M2 與 M2.6 只有 0.03 與 0.05。盲孔可以用嗎?盲孔請改用加大螺旋 OS-SFT-M。
高速鋼 加大先端絲攻 公制 OS-POT-M
HSS-E Oversize Spiral Point Tap Metric OS-POT-M
高速鋼 加大先端絲攻 公制 OS-POT-M是一款高速鋼 HSS-E(含鈷)材質的加大絲攻,牙徑經加大處理,用於電鍍等表面處理前預留鍍層厚度,或補償材料攻牙後的收縮。提供 牙徑範圍2~16、牙距0.4~2,共44種規格。
規格明細(44 種)
| 直徑 | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2~4 | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(16 種規格)
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 5~8 | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(12 種規格)
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 10~14 | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(12 種規格)
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 16 | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
展開此段詳細規格(4 種規格)
|
規格範圍
| 直徑 | 2~16 |
|---|---|
| 牙距 | 0.4~2 |
商品說明
高速鋼 加大先端絲攻 公制 OS-POT-M是一款高速鋼 HSS-E(含鈷)材質的加大絲攻,牙徑經加大處理,用於電鍍等表面處理前預留鍍層厚度,或補償材料攻牙後的收縮。提供 牙徑範圍2~16、牙距0.4~2,共44種規格。本系列為無鍍層白身。可加工碳鋼與合金鋼、不鏽鋼、鑄鐵、鋁與銅等非鐵金屬,最高加工硬度達HRC40。適用情境:電鍍、鍍鋅等表面處理前的通孔攻牙,先把牙攻大一點預留鍍層厚度,處理後螺絲仍鎖得進去。本支為先端款,切屑往前排出。同家族還有 H.T.D 的加大螺旋 OS-SFT-M(盲孔用,規格與本支相同共 44 種)、英制 OS-POT-W 與美制 OS-POT;OS-POT-M 牙徑 2~16,加大量分 0.03、0.05、0.07、0.1mm 四級。加大量怎麼選?依鍍層厚度選,鍍層越厚選越大;M6×1 有 0.03、0.05、0.07、0.1mm 四級,M2 與 M2.6 只有 0.03 與 0.05。盲孔可以用嗎?盲孔請改用加大螺旋 OS-SFT-M。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC40
相關資源
技術文章
- 加大絲攻什麼時候該用:五個理由,與加大量怎麼抓
- 內螺紋電鍍補償指南:鍍層厚度、中徑影響與 6H 控制
- 內螺紋擴孔原因解析:進給、偏擺與選刀對策
- 螺絲攻內螺紋精度等級解析:P 級、6H/7H 與量規
- 內螺紋與絲攻精度關係:中徑、公差與量規解析
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。