
加大絲攻什麼時候該用:五個理由,與加大量怎麼抓
牙攻出來偏小、通規過不了,第一反應通常是換一支新絲攻。但有五種情況換新的也沒用,因為問題不在磨耗,在於標準等級這支本來就不夠大。這篇說明絲攻為什麼常常要選比標準等級更大的一支、加大多少、以及什麼時候不能用速算要回頭精算。
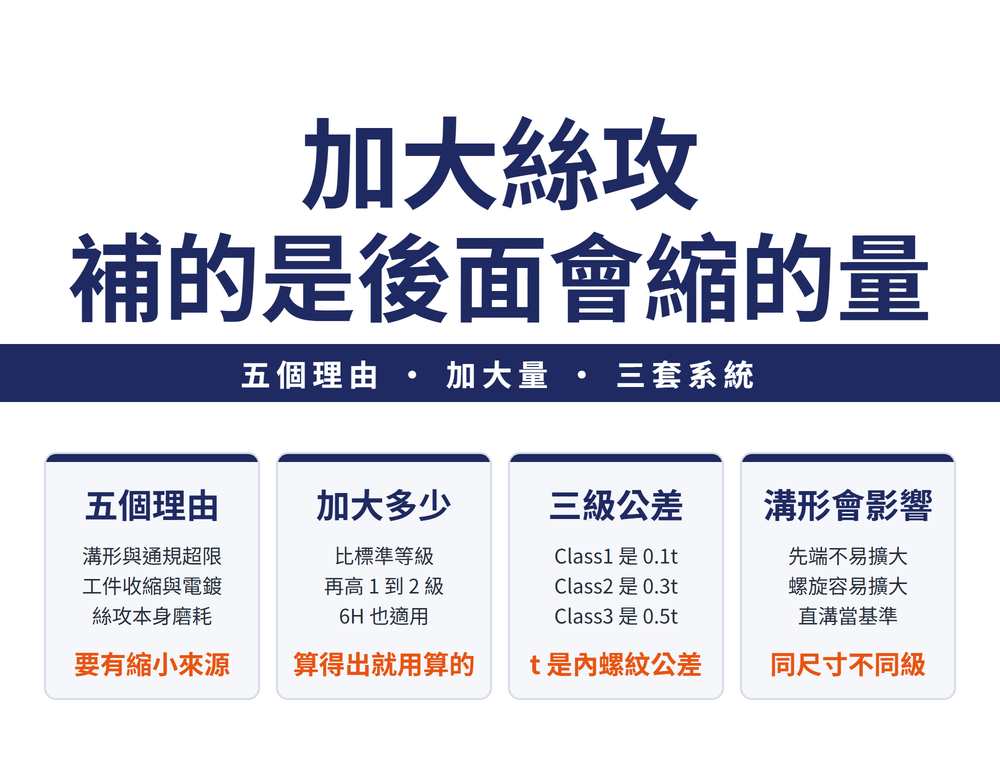
一、標準等級不是「正確答案」,是起點
絲攻的標準等級,當初是配合對應的內螺紋等級設計的。以舊制來說,2 級絲攻對應的是舊 JIS 2 級內螺紋——理論上選它就對了。
但現場的結果經常不是這樣:牙攻出來偏小、通規進不去,或者絲攻用沒多久就開始超差。這不一定是絲攻有問題,而是標準等級這支的起始尺寸,沒有把後面會發生的事算進去。
下一節的五個理由,講的就是「後面會發生什麼事」。
二、五個理由:為什麼標準等級常常不夠用
| 理由 | 發生什麼事 | 要不要加大 |
|---|---|---|
| ① 溝形 | 不同溝形的軸向推力不同,牙的尺寸偏移方向也不同 | 看溝形而定,見第六節 |
| ② 通規超限 | 切刃正常磨耗就容易提早超出通規允許範圍,壽命被縮短 | 要 |
| ③ 工件收縮 | 材質或形狀使加工後收縮,牙攻完會變小 | 要,預留收縮量 |
| ④ 電鍍餘量 | 螺紋後續要電鍍,鍍層會把牙吃掉一層 | 要,依鍍層厚度 |
| ⑤ 磨耗傾向 | 材質不使牙擴大,但絲攻本身磨耗劇烈 | 要,在可加工範圍內盡量大 |
五個理由分成兩類,處理方式不同。③④是可預估的補償——收縮量、鍍層厚度都算得出來,加多少有依據。②⑤是壽命考量——不是為了讓這一顆牙合格,是為了讓這支絲攻能多做幾顆才超差。
三、加大量怎麼抓:比標準等級高 1~2 級
加大量的通則很單純:比標準等級再高 1~2 個等級,一般建議就落在 1~2 級這個範圍。
這條通則不限於哪一家的精度系統——同樣適用於 JIS(ISO) 的 6H 內螺紋等級。也就是說,不論你手上是廠商自訂的精度級距、還是 JIS 的 5H/6H,「往上跳 1~2 級」這個抓法都成立。
⚠ 但要注意:這是速算,不是精算。什麼時候不能用速算,見第七節。
四、先確認自己在哪一套系統裡
選絲攻等級時最容易搞混的,是三套公差系統同時存在,而且用字很像。
| 系統 | 怎麼定公差 | 等級寫法 |
|---|---|---|
| JIS 附屬書(舊制) | 每個尺寸各自訂一個值,像查表 | 1 級、2 級、3 級 |
| JIS 本體(現行,依 ISO2857) | 用一條公式,代入內螺紋公差算出來 | Class 1、2、3 |
| 廠商自訂精度級 | 同樣是公式化,但級距由廠商定義 | 各家不同 |
本體制是舊制與廠商級之間的中間路線。舊制「級」與本體制「Class」刻意用不同的字,就是為了區分——看到「2 級」與「Class 2」不要當成同一件事。內螺紋這一側的精度等級怎麼讀,見〈螺絲攻內螺紋精度等級解析:P 級、6H/7H 與量規〉。
五、JIS 本體的三級公差怎麼算
本體制不直接給公差值,而是用內螺紋公差的百分比表示。所以同一個尺寸即使等級不同,公差位置相同,只有公差帶寬窄不同。
| 等級 | 公差(相對內螺紋公差 t) | t=20μm 時 |
|---|---|---|
| Class 1 | 0.1 t(最窄、最精密) | 2 μm |
| Class 2 | 0.3 t | 6 μm |
| Class 3 | 0.5 t | 10 μm |
上表的 t 是內螺紋本身的公差,不是公差帶。以 5H 內螺紋為例,有效徑公差帶 100 μm、而其公差 t=20 μm,代進去就得到右欄那三個數字。換一個內螺紋等級,t 變、三個公差跟著變——這就是「公式化」的意思。
⚠ 公差帶示意圖上,除了 0.1t/0.3t/0.5t,還標了一條 0.7t。那是 Class 3 公差帶相對零點的外緣界線,是幾何標註、不是第四個等級;本體制只定義三級。看到 0.7t 不要推論成「Class 4」。
六、溝形不同,建議等級可能不同
第二節的理由①最容易被忽略:同一個公稱尺寸,換一種溝形的絲攻,建議等級可能就不一樣。
| 溝形 | 軸向推力造成的傾向 |
|---|---|
| 直溝(手工絲攻,基準) | 作為比較基準 |
| 先端絲攻 | 軸向不易擴大切削 |
| 螺旋絲攻 | 軸向容易擴大切削 |
這就是為什麼型錄上同一個尺寸、不同型式的絲攻,推薦等級會列不同的值——那不是印錯,是溝形本來就會讓牙往不同方向偏。選型時要連溝形一起看,不能只看尺寸。兩種溝形的分工見〈攻牙加工問題與對策:崩牙、折損與螺紋尺寸異常〉。
七、什麼時候不能用速算
「高 1~2 級」是經驗法則,適合快速估。但有一種情況要回頭精算:電鍍餘量。
鍍層厚度是可以量的數字,把它換算回攻牙前該留多少,算出來的結果經常落在整數等級之間,而不是剛好等於某一級。這時候用「高 1~2 級」去抓,可能一級不夠、兩級又過頭。
判準很簡單:補償量算得出具體數字時,就用數字;算不出來、只能估的時候,才用 1~2 級這個範圍。
另外一個方向的問題——牙攻出來不是偏小而是偏大——成因完全不同,不要用加大絲攻去解,見〈內螺紋擴孔原因解析:進給、偏擺與選刀對策〉。
八、常見問題 FAQ
Q:加大絲攻會不會讓牙變得太鬆?
會,如果加大的理由不成立的話。加大是為了補償後面會發生的縮小——收縮、電鍍、磨耗;補償量若大於實際縮小量,成品就會偏鬆。所以加大不是「愈大愈保險」,而是要對應一個具體的縮小來源。沒有縮小來源時,選標準等級就好。
Q:「2 級」和「Class 2」是同一個等級嗎?
不是。「級」是 JIS 附屬書的舊制,每個尺寸各自訂一個公差值;「Class」是 JIS 本體(依 ISO2857)的現行制,公差以內螺紋公差的百分比表示。兩套系統平行存在,用字刻意不同就是為了區分。看規格書時要先確認它用的是哪一套。
Q:為什麼同一個尺寸,先端絲攻和螺旋絲攻的建議等級不一樣?
因為溝形不同,軸向推力不同,牙的尺寸偏移方向也不同。以直溝手工絲攻為基準,先端絲攻軸向不易擴大切削,螺旋絲攻則容易擴大切削。這是五個加大理由裡的第一個,也是型錄上同尺寸不同型式列出不同推薦等級的原因。
Q:公差帶圖上的 0.7t 是第四個等級嗎?
不是。JIS 本體只定義 Class 1、2、3,對應 0.1t、0.3t、0.5t。圖上那條 0.7t 是 Class 3 公差帶相對零點的外緣界線,屬於幾何標註,用來畫出公差帶在整張圖上的位置,不是獨立等級。
底孔徑要配多少見〈螺紋底孔徑表(公制)完整指南:M1–M100 攻牙鑽孔〉;螺紋加工的全景入口見〈螺紋加工完整導讀:內螺紋、外螺紋與規格查表怎麼找〉。
發布日期:2026-09-21|最後更新:2026-10-31









