
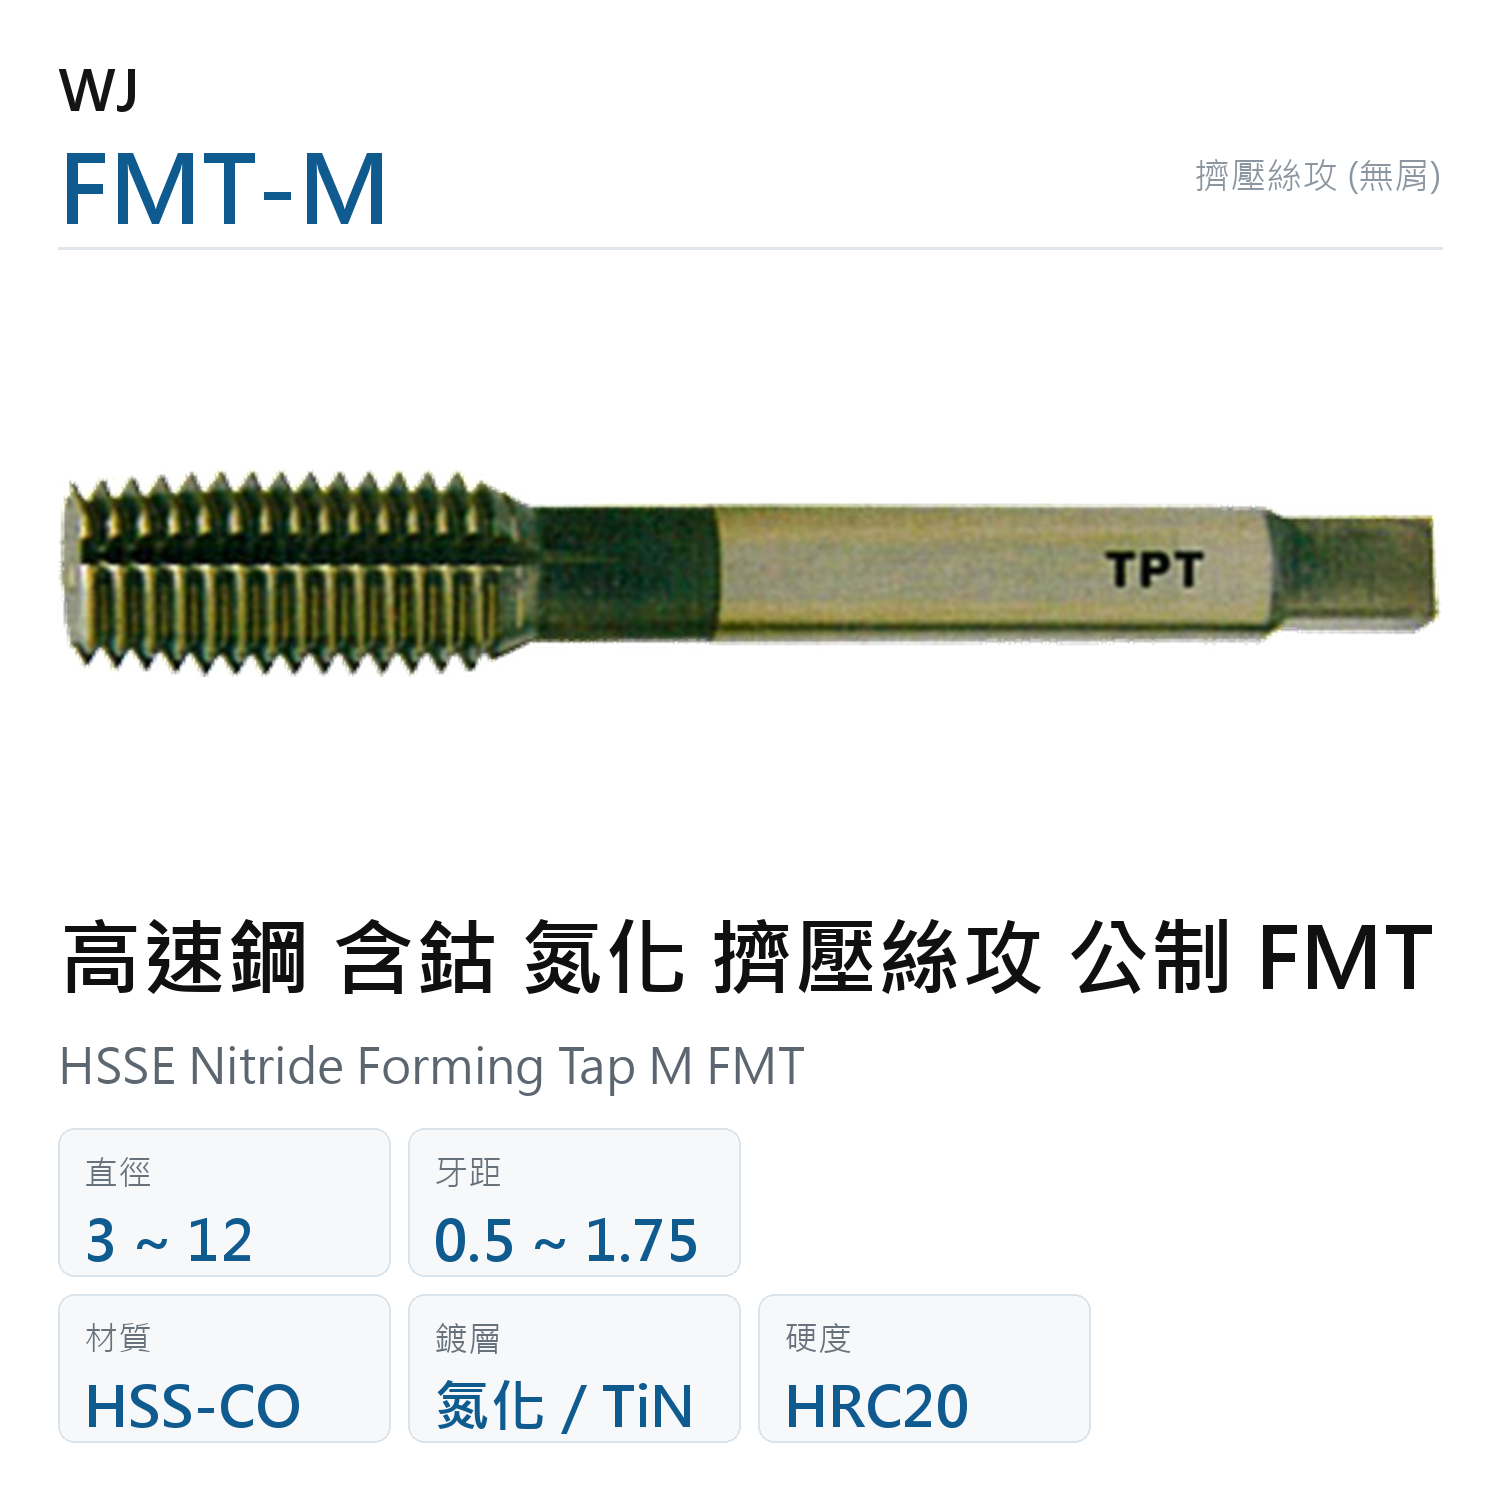
ANJWJFMT-M高速鋼 含鈷 氮化 擠壓絲攻 公制 FMT已售出0個高速鋼 含鈷 氮化 擠壓絲攻 公制 FMT,不切削、不產生切屑——它是用擠壓的方式把材料推出牙型,所以完全沒有排屑問題,牙部組織因為冷作硬化反而更緻密堅固。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與所有切削絲攻的差別是原理不同:沒有切屑就沒有排屑問題,通孔盲孔都能用、盲孔也不會積屑;但擠壓需要材料有足夠延展性,鑄鐵這類脆性材料不適用,而且下孔徑要求比切削絲攻嚴格得多,下孔錯了會直接扭斷;要壽命更長可選鍍鈦規格;鑄鐵等脆性材料請改標準型螺旋絲攻 SFT;鋁件要切削式的改鋁合金用螺旋絲攻 SFT-AL。材質為 HSSE 含鈷高速鋼、表面氮化,最高加工硬度 HRC20。牙制為公制 M 牙,規格涵蓋呼稱徑 3~12mm、牙距 0.5~1.75,共 10 種尺寸,台灣製造。擠壓的牙比較強嗎?是,材料纖維被推著繞過牙型而非被切斷,加上冷作硬化,抗拉強度通常比切削牙好。下孔要多大?比切削絲攻的下孔大,必須查擠壓專用的下孔徑表,不能沿用切削絲攻的數字。適用情境:鋁合金與低碳鋼的無屑攻牙、不允許有切屑殘留的工件、要求牙部強度的螺孔。適用加工材料:鋼用、不鏽鋼用、銅鋁非鐵金屬用。
高速鋼 含鈷 氮化 擠壓絲攻 公制 FMT
HSSE Nitride Forming Tap M FMT
高速鋼 含鈷 氮化 擠壓絲攻 公制 FMT,不切削、不產生切屑——它是用擠壓的方式把材料推出牙型,所以完全沒有排屑問題,牙部組織因為冷作硬化反而更緻密堅固。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。
規格明細(20 種)
| 產品編號 | 規範 | 直徑 | 牙距 | 刃長 | 全長 | 柄徑 | 牙精度 |
|---|---|---|---|---|---|---|---|
| ANJWJFMT-M3x0.5 | 公制 M | 3 | 0.5 | 13 | 46 | 4 | F5 |
| ANJWJFMTT-M3x0.5 | 公制 M | 3 | 0.5 | 13 | 46 | 4 | F5 |
| ANJWJFMT-M4x0.7 | 公制 M | 4 | 0.7 | 10 | 52 | 5 | F6 |
| ANJWJFMTT-M4x0.7 | 公制 M | 4 | 0.7 | 10 | 52 | 5 | F6 |
| ANJWJFMT-M5x0.8 | 公制 M | 5 | 0.8 | 10 | 60 | 5.5 | F6 |
| ANJWJFMTT-M5x0.8 | 公制 M | 5 | 0.8 | 10 | 60 | 5.5 | F6 |
| ANJWJFMT-M6x1 | 公制 M | 6 | 1 | 10 | 62 | 6 | F7 |
| ANJWJFMTT-M6x1 | 公制 M | 6 | 1 | 10 | 62 | 6 | F7 |
| ANJWJFMT-M8x1.25 | 公制 M | 8 | 1.25 | 18 | 70 | 6.2 | F7 |
| ANJWJFMTT-M8x1.25 | 公制 M | 8 | 1.25 | 18 | 70 | 6.2 | F7 |
| ANJWJFMT-M10x1.25 | 公制 M | 10 | 1.25 | 19 | 75 | 7 | F7 |
| ANJWJFMTT-M10x1.25 | 公制 M | 10 | 1.25 | 19 | 75 | 7 | F7 |
| ANJWJFMT-M10x1.5 | 公制 M | 10 | 1.5 | 19 | 75 | 7 | F7 |
| ANJWJFMTT-M10x1.5 | 公制 M | 10 | 1.5 | 19 | 75 | 7 | F7 |
| ANJWJFMT-M12x1.25 | 公制 M | 12 | 1.25 | 23 | 80 | 8.5 | F10 |
| ANJWJFMTT-M12x1.25 | 公制 M | 12 | 1.25 | 23 | 80 | 8.5 | F10 |
| ANJWJFMT-M12x1.5 | 公制 M | 12 | 1.5 | 23 | 82 | 8.5 | F10 |
| ANJWJFMTT-M12x1.5 | 公制 M | 12 | 1.5 | 23 | 82 | 8.5 | F10 |
| ANJWJFMT-M12x1.75 | 公制 M | 12 | 1.75 | 23 | 82 | 8.5 | F10 |
| ANJWJFMTT-M12x1.75 | 公制 M | 12 | 1.75 | 23 | 82 | 8.5 | F10 |
規格範圍
| 直徑 | 3~12mm |
|---|---|
| 牙距 | 0.5~1.75 |
| 刃長 | 10~23mm |
| 全長 | 46~82mm |
| 柄徑 | 4~8.5mm |
商品說明
高速鋼 含鈷 氮化 擠壓絲攻 公制 FMT,不切削、不產生切屑——它是用擠壓的方式把材料推出牙型,所以完全沒有排屑問題,牙部組織因為冷作硬化反而更緻密堅固。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與所有切削絲攻的差別是原理不同:沒有切屑就沒有排屑問題,通孔盲孔都能用、盲孔也不會積屑;但擠壓需要材料有足夠延展性,鑄鐵這類脆性材料不適用,而且下孔徑要求比切削絲攻嚴格得多,下孔錯了會直接扭斷;要壽命更長可選鍍鈦規格;鑄鐵等脆性材料請改標準型螺旋絲攻 SFT;鋁件要切削式的改鋁合金用螺旋絲攻 SFT-AL。材質為 HSSE 含鈷高速鋼、表面氮化,最高加工硬度 HRC20。牙制為公制 M 牙,規格涵蓋呼稱徑 3~12mm、牙距 0.5~1.75,共 10 種尺寸,台灣製造。擠壓的牙比較強嗎?是,材料纖維被推著繞過牙型而非被切斷,加上冷作硬化,抗拉強度通常比切削牙好。下孔要多大?比切削絲攻的下孔大,必須查擠壓專用的下孔徑表,不能沿用切削絲攻的數字。適用情境:鋁合金與低碳鋼的無屑攻牙、不允許有切屑殘留的工件、要求牙部強度的螺孔。適用加工材料:鋼用、不鏽鋼用、銅鋁非鐵金屬用。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 銅鋁非鐵金屬用
最高加工硬度 HRC20
商品標籤
- 無屑成型
相關資源
技術文章
- 擠壓絲攻完整指南:無屑攻牙、底孔與 G 級精度
- 切削式絲攻 vs 擠壓絲攻:原理、差異與選用
- 擠壓絲攻底孔徑完整指南:公制美制、咬合率與 G 級
- 乾式攻牙可行嗎:通孔與不通孔怎麼選絲攻、為什麼擠壓最適合
- 內螺紋還有第三、第四條路:鑽攻一次成型與螺旋成形攻牙
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。