
內螺紋還有第三、第四條路:鑽攻一次成型與螺旋成形攻牙
內螺紋不是只有「切削」與「擠壓」兩條路。近年多出來的兩種做法,各自吃掉製程裡的一段時間——螺旋成形攻牙把多圈進給壓成半圈,鑽攻一次成型連底孔那道工序一起吃掉。但兩者都有一個必須先接受的代價,也都有一個不能商量的機台前提。這篇把四條路擺在一起比,並說清楚代價落在哪裡。
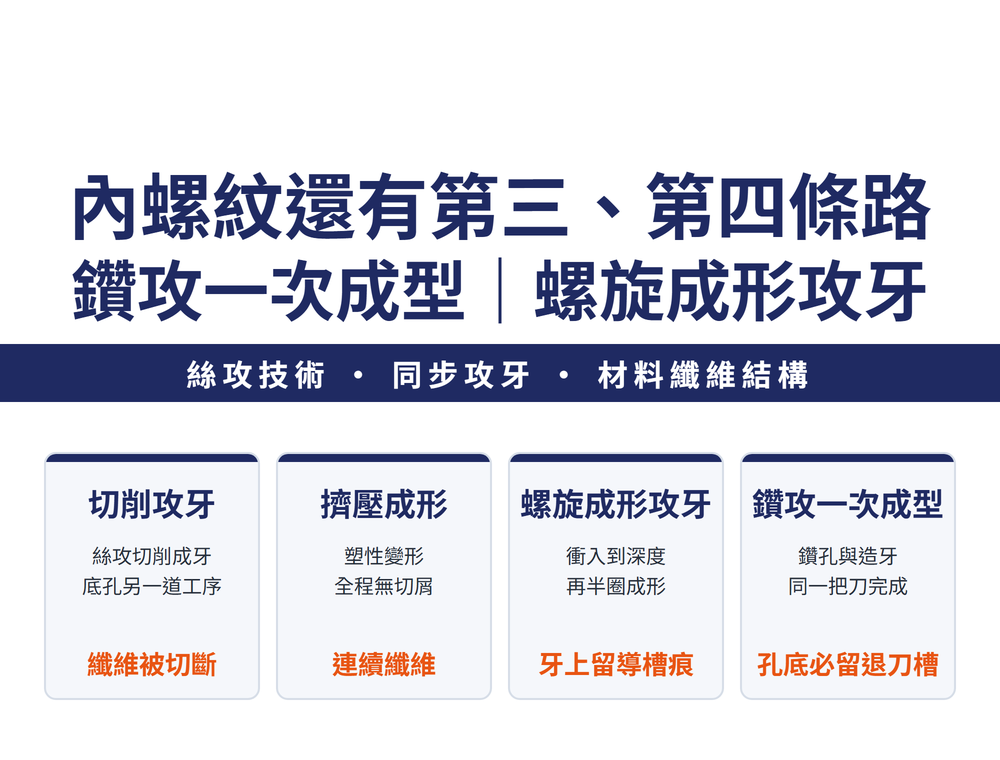
一、先把四條路擺在一起看
內螺紋各種做法的差別,可以化約成一個問題:一把刀承擔幾道工序。下表由上而下,一把刀吃下的工序越來越多。
| 路線 | 底孔 | 怎麼造牙 | 這一條省掉的是什麼 |
|---|---|---|---|
| 切削攻牙 | 另一道工序 | 絲攻切削材料 | —(當作基準) |
| 擠壓成形攻牙 | 另一道工序 | 塑性變形,全程無屑 | 排屑這個問題本身 |
| 螺旋成形攻牙 | 另一道工序 | 衝入到深度,再半圈成形 | 多圈進給的來回路徑 |
| 鑽攻一次成型 | 同一把刀 | 鑽尖鑽孔,後方造牙部同時造牙 | 底孔那道工序,以及中間那次換刀 |
前兩條的取捨在切削式絲攻 vs 擠壓絲攻已經談過,本文接著談後兩條。工序本身怎麼排見鑽頭與絲攻加工流程指南,整條螺紋線的地圖見螺紋加工完整導讀。
二、螺旋成形攻牙:把多圈進給壓成半圈
傳統絲攻無論切削或擠壓,都要沿螺距逐圈進給到底、再逐圈退出,刀具走的路等於「孔深÷螺距」圈數的來回總和。螺旋成形攻牙換成三個動作:衝入(直線到深度,不旋轉)、成形(僅半圈旋轉即完成)、退出(直線退出)。半圈就能成形,靠的是特殊齒形加上衝入時預先壓出的螺旋導槽。
刀具分三段:強化衝擊齒壓出導槽並引導材料流向、螺紋部在一個動作內完成成形、方位標記確保依正確方位裝進刀柄。冷卻潤滑與一般絲攻相容,內冷與微量潤滑都能用。
原廠示例:M6×15 mm 有效螺紋深度,刀具路徑約為傳統絲攻的 1/15,換算循環時間可節省最多 75%(原廠示例值,未給試驗條件與樣本數)。
🔴 代價寫在原廠自己的表裡:成形後螺紋上會留下一道螺旋導槽的痕跡。那不是缺陷,是用路徑效率換來的局部幾何特徵,但客戶端必須先知道它是正常現象,否則驗收時會被當成瑕疵。
三、鑽攻一次成型:連底孔那道工序一起吃掉
這條路省的主要是換刀:瓶頸在鑽完底孔到換上絲攻那段行程與等待——非切削時間。📌 談省時間,先分清楚省的是主時間還是輔助時間。
| 段 | 發生什麼 |
|---|---|
| 1 零位 | 刀具在工件上方待命 |
| 2 鑽攻 | 鑽尖鑽孔,後方造牙部同時造牙 |
| 3 過渡到退刀槽 | 到達孔底,切出一段退刀槽 |
| 4 反轉點 | 主軸反轉 |
| 5 過渡回螺紋 | 造牙部咬回已成形的牙 |
| 6 沿螺紋退出 | 順著牙旋出,不刮傷牙形 |
| 7 回零位 | 螺紋完成 |
🔴 第 3、4 段是幾何上避不掉的。鑽尖在造牙部前方,造牙部到最深時鑽尖已更深;主軸反轉也需要一段不帶牙的空間停下換向。孔底必然留一段沒有完整牙。
原廠的處理方式是證明它落在用不到的地方:這一段相當於傳統絲攻的導引倒角長度,螺絲本來就旋不進去,有效鎖付長度沒變少。不是消除代價,是證明代價落在已經被浪費掉的那一段裡——照這個邏輯核對,別簡化成「沒有代價」。
原廠示例:M6、深 12 mm 每個約省 2 秒。本製程使用 Audi AG 的專利技術,不是刀具廠自有。
四、為什麼高負荷應用偏好非切削工法
四種工法對材料做的事不一樣,而這會一路影響到螺紋能承受多少負荷。下表引自原廠所引述的 TU-Dortmund 研究。
| 工法 | 材料纖維結構 | 對承載的影響 |
|---|---|---|
| 切削攻牙 | 纖維被切斷,牙型可能有角度誤差 | 承載極限降低、應力分佈不利、有效承載面積減少 |
| 螺紋銑削 | 連續纖維,材料加工硬化 | 強度較高 |
| 傳統擠壓成形 | 連續纖維,材料加工硬化 | —(成形類的基準) |
| 螺旋成形攻牙 | 連續纖維,另有一道螺旋導槽 | 與成形法相近 |
🔑 關鍵一句:切削攻牙是四者中唯一切斷纖維的。航太、醫療這類高負荷應用偏好非切削工法,原因就在這裡——不是切削做不出合格螺紋,而是切斷纖維在承載與應力分佈上天生不如成形類。另一條不靠切削成牙的路是螺紋旋風銑削。
五、要不要用,先問這兩件事
① 機台有沒有同步攻牙能力。這是硬前提,不是建議;鑽攻一次成型還要搭配該系列的專用刀柄。② 設計端能不能接受那個代價。鑽攻在孔底必然留退刀槽、螺旋成形會在牙上留導槽痕跡,接受不了就不必往下談成本。
兩件事都過了,再看其餘邊界:
| 項目 | 內容 |
|---|---|
| 孔型 | 鑽攻一次成型盲孔、通孔皆可 |
| 被削材 | 型錄的目標應用是鋁鑄件等輕合金;不宜逕自外推到鋼件或鑄鐵 |
| 驗收 | 牙形符合 DIN ISO 965,可用市售螺紋界限塞規依 DIN ISO 1502 檢驗——不需要特殊量具 |
| 強度 | 原廠稱初步試驗顯示至少與傳統螺紋相當;未給試驗條件與樣本數,屬原廠聲稱值 |
| 通用性 | 一把刀承擔的工序越多,就被工件規格鎖得越死;尺寸一改就是另一把刀 |
換句話說,這兩條路的經濟性建立在同一種規格大量重複之上;少量多樣的場合,回到切削或擠壓攻牙通常還是比較合算。選型基本盤見擠壓絲攻完整指南,底孔徑查表見螺紋底孔直徑表。
六、常見問題 FAQ
Q:螺旋成形攻牙留下的導槽痕跡算瑕疵嗎?
不算,那是這個工法的正常特徵,原廠自己列在「特殊之處」欄。但要事先讓客戶端知道,否則驗收時容易被當成瑕疵退件。
Q:鑽攻一次成型在孔底留一段沒有牙,會不會鎖不牢?
原廠的說法是該段相當於傳統絲攻的導引倒角長度,螺絲本來就旋不進去,有效鎖付長度沒有變少。請照這個邏輯核對自己的鎖付需求,不要理解成沒有代價。
Q:一般三軸綜合加工機可以直接用嗎?
要先確認機台具備同步攻牙能力,這是硬前提;鑽攻一次成型另需該系列專用刀柄。不滿足就不必評估後面的效益。
Q:鋼件與鑄鐵可以用嗎?
型錄的目標應用是鋁鑄件等輕合金,本文涵蓋的實例也都在輕合金上。要用在鋼件或鑄鐵,請先向供應商確認並小量試做,不要拿輕合金的結果外推。
發布日期:2026-09-08|最後更新:2026-09-08









