
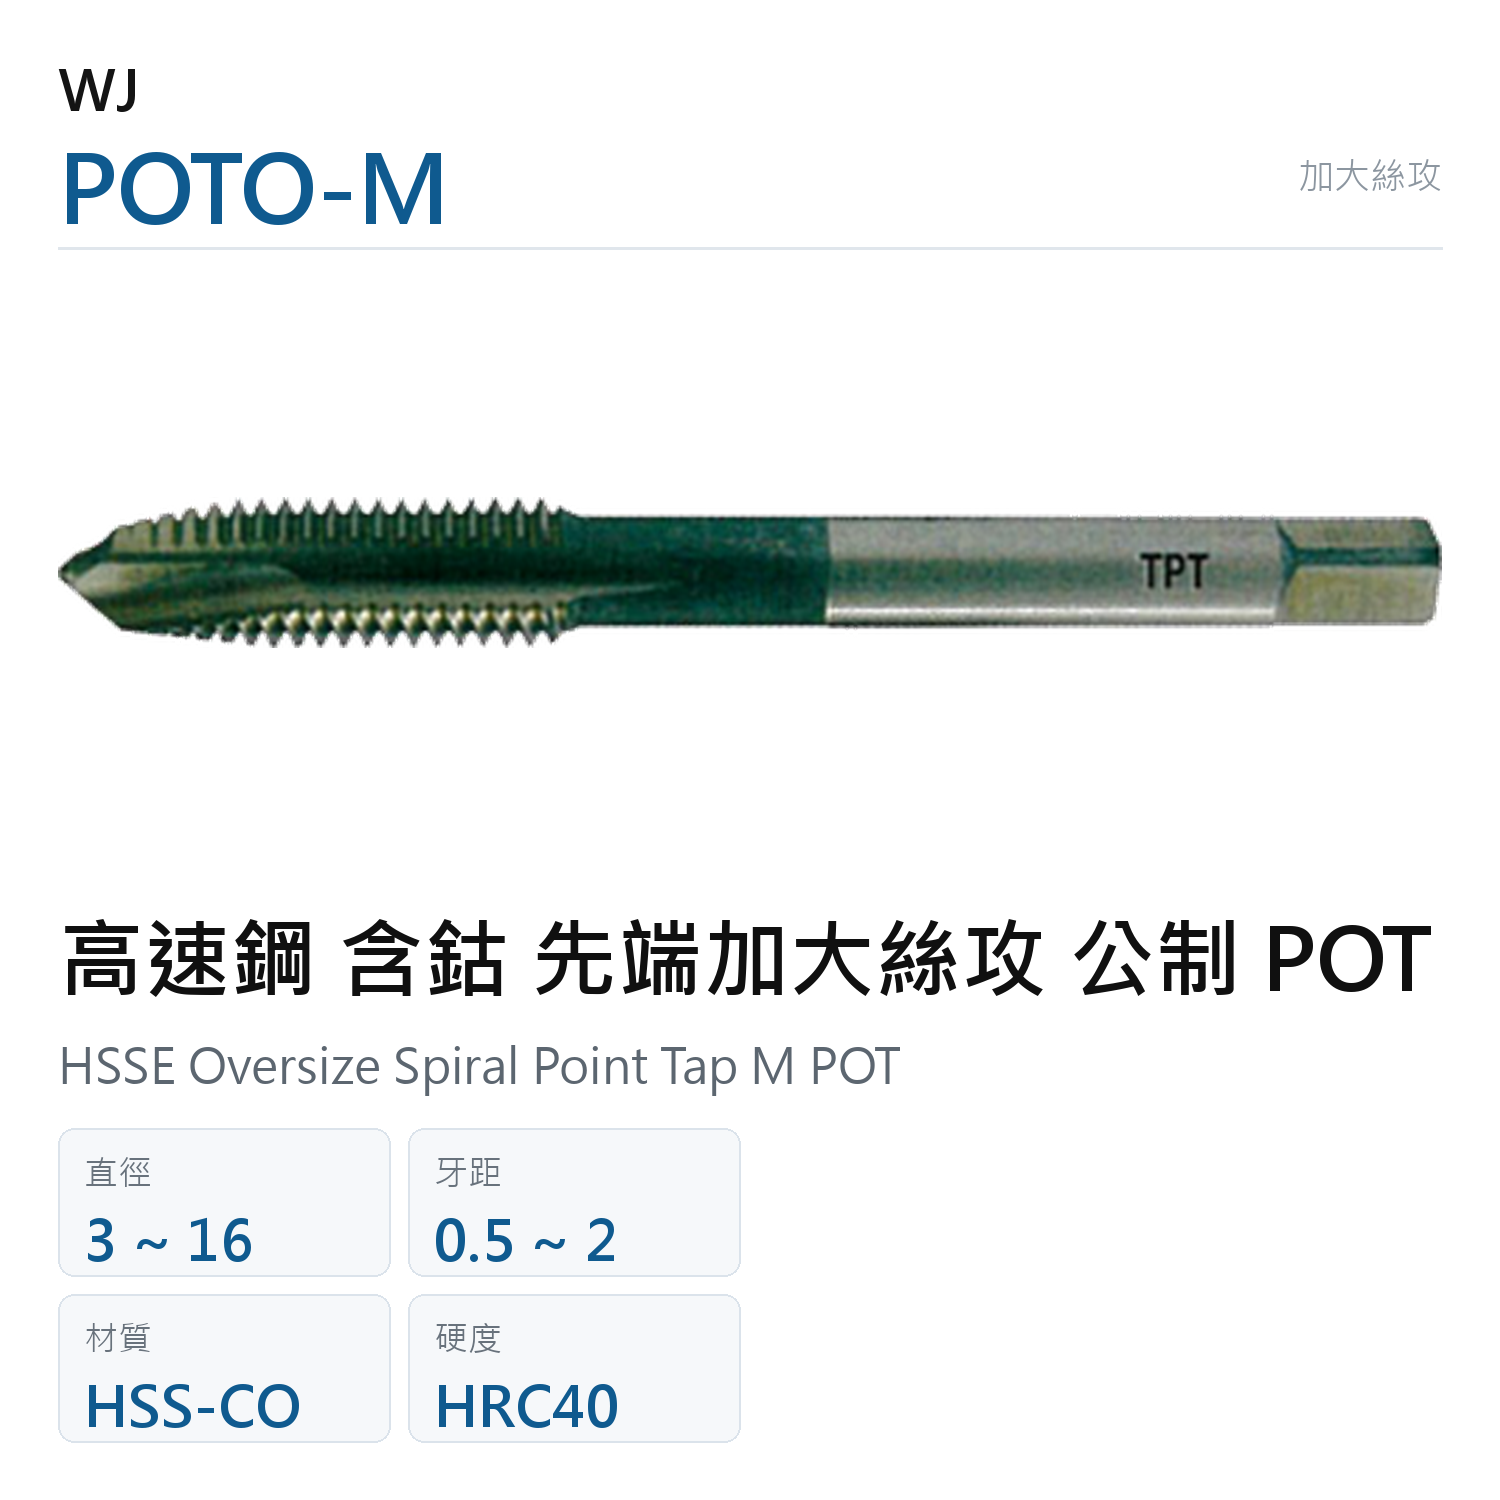
ANBWJPOTO-M高速鋼 含鈷 先端加大絲攻 公制 POT已售出0個高速鋼 含鈷 先端加大絲攻 公制 POT,是牙徑刻意做大一點的先端絲攻,用來救回已經滑牙的通孔,或補償鑄件、壓鑄件因收縮造成的孔徑偏差。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與標準型的差別在牙徑公差:牙徑往上加大,攻進已滑牙的孔還能咬得住;基材是 HSSE 含鈷高速鋼、最高加工硬度 HRC40;加大絲攻攻出來的牙孔要搭配同樣加大的螺絲,不能用標準螺絲;盲孔請改螺旋加大絲攻 SFT(加大);一般標準牙回到標準型先端絲攻 POT。材質為 HSSE 含鈷高速鋼、無鍍層,最高加工硬度 HRC40。牙制為公制 M 牙,規格涵蓋呼稱徑 3~16mm、牙距 0.5~2,共 32 種尺寸,台灣製造。滑牙一定要用加大絲攻嗎?不一定,也可以攻大一級或裝螺紋護套,加大絲攻的好處是孔位與螺絲位置不必改。要怎麼確認加大量?依商品規格標示的加大等級選,並確認螺絲是同一等級。適用情境:通孔滑牙修復、鑄件與壓鑄件的孔徑補償、維修現場的螺孔救援。適用加工材料:鋼用、不鏽鋼用、鑄鐵用、銅鋁非鐵金屬用。
高速鋼 含鈷 先端加大絲攻 公制 POT
HSSE Oversize Spiral Point Tap M POT
高速鋼 含鈷 先端加大絲攻 公制 POT,是牙徑刻意做大一點的先端絲攻,用來救回已經滑牙的通孔,或補償鑄件、壓鑄件因收縮造成的孔徑偏差。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。
規格明細(32 種)
| 產品編號 | 規範 | 直徑 | 牙距 | 加大尺寸 | 牙精度 |
|---|---|---|---|---|---|
| ANBWJPOTO-M3x0.5+0.03 | 公制 M | 3 | 0.5 | +0.03 | TH2 |
| ANBWJPOTO-M3x0.5+0.05 | 公制 M | 3 | 0.5 | +0.05 | TH2 |
| ANBWJPOTO-M3x0.5+0.07 | 公制 M | 3 | 0.5 | +0.07 | TH2 |
| ANBWJPOTO-M3x0.5+0.1 | 公制 M | 3 | 0.5 | +0.1 | TH2 |
| ANBWJPOTO-M4x0.7+0.03 | 公制 M | 4 | 0.7 | +0.03 | TH2 |
| ANBWJPOTO-M4x0.7+0.05 | 公制 M | 4 | 0.7 | +0.05 | TH2 |
| ANBWJPOTO-M4x0.7+0.07 | 公制 M | 4 | 0.7 | +0.07 | TH2 |
| ANBWJPOTO-M4x0.7+0.1 | 公制 M | 4 | 0.7 | +0.1 | TH2 |
| ANBWJPOTO-M5x0.8+0.03 | 公制 M | 5 | 0.8 | +0.03 | TH2 |
| ANBWJPOTO-M5x0.8+0.05 | 公制 M | 5 | 0.8 | +0.05 | TH2 |
| ANBWJPOTO-M5x0.8+0.07 | 公制 M | 5 | 0.8 | +0.07 | TH2 |
| ANBWJPOTO-M5x0.8+0.1 | 公制 M | 5 | 0.8 | +0.1 | TH2 |
| ANBWJPOTO-M6x1+0.03 | 公制 M | 6 | 1 | +0.03 | TH2 |
| ANBWJPOTO-M6x1+0.05 | 公制 M | 6 | 1 | +0.05 | TH2 |
| ANBWJPOTO-M6x1+0.07 | 公制 M | 6 | 1 | +0.07 | TH2 |
| ANBWJPOTO-M6x1+0.1 | 公制 M | 6 | 1 | +0.1 | TH2 |
| ANBWJPOTO-M8x1.25+0.03 | 公制 M | 8 | 1.25 | +0.03 | TH3 |
| ANBWJPOTO-M8x1.25+0.05 | 公制 M | 8 | 1.25 | +0.05 | TH3 |
| ANBWJPOTO-M8x1.25+0.07 | 公制 M | 8 | 1.25 | +0.07 | TH3 |
| ANBWJPOTO-M8x1.25+0.1 | 公制 M | 8 | 1.25 | +0.1 | TH3 |
| ANBWJPOTO-M10x1.5+0.03 | 公制 M | 10 | 1.5 | +0.03 | TH3 |
| ANBWJPOTO-M10x1.5+0.05 | 公制 M | 10 | 1.5 | +0.05 | TH3 |
| ANBWJPOTO-M10x1.5+0.07 | 公制 M | 10 | 1.5 | +0.07 | TH3 |
| ANBWJPOTO-M10x1.5+0.1 | 公制 M | 10 | 1.5 | +0.1 | TH3 |
| ANBWJPOTO-M12x1.75+0.03 | 公制 M | 12 | 1.75 | +0.03 | TH4 |
| ANBWJPOTO-M12x1.75+0.05 | 公制 M | 12 | 1.75 | +0.05 | TH4 |
| ANBWJPOTO-M12x1.75+0.07 | 公制 M | 12 | 1.75 | +0.07 | TH4 |
| ANBWJPOTO-M12x1.75+0.1 | 公制 M | 12 | 1.75 | +0.1 | TH4 |
| ANBWJPOTO-M16x2+0.03 | 公制 M | 16 | 2 | +0.03 | TH4 |
| ANBWJPOTO-M16x2+0.05 | 公制 M | 16 | 2 | +0.05 | TH4 |
| ANBWJPOTO-M16x2+0.07 | 公制 M | 16 | 2 | +0.07 | TH4 |
| ANBWJPOTO-M16x2+0.1 | 公制 M | 16 | 2 | +0.1 | TH4 |
規格範圍
| 直徑 | 3~16mm |
|---|---|
| 牙距 | 0.5~2 |
商品說明
高速鋼 含鈷 先端加大絲攻 公制 POT,是牙徑刻意做大一點的先端絲攻,用來救回已經滑牙的通孔,或補償鑄件、壓鑄件因收縮造成的孔徑偏差。螺絲攻(業界也常寫作絲攻)用於螺紋孔加工。它與標準型的差別在牙徑公差:牙徑往上加大,攻進已滑牙的孔還能咬得住;基材是 HSSE 含鈷高速鋼、最高加工硬度 HRC40;加大絲攻攻出來的牙孔要搭配同樣加大的螺絲,不能用標準螺絲;盲孔請改螺旋加大絲攻 SFT(加大);一般標準牙回到標準型先端絲攻 POT。材質為 HSSE 含鈷高速鋼、無鍍層,最高加工硬度 HRC40。牙制為公制 M 牙,規格涵蓋呼稱徑 3~16mm、牙距 0.5~2,共 32 種尺寸,台灣製造。滑牙一定要用加大絲攻嗎?不一定,也可以攻大一級或裝螺紋護套,加大絲攻的好處是孔位與螺絲位置不必改。要怎麼確認加大量?依商品規格標示的加大等級選,並確認螺絲是同一等級。適用情境:通孔滑牙修復、鑄件與壓鑄件的孔徑補償、維修現場的螺孔救援。適用加工材料:鋼用、不鏽鋼用、鑄鐵用、銅鋁非鐵金屬用。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC40
相關資源
技術文章
- 加大絲攻什麼時候該用:五個理由,與加大量怎麼抓
- 內螺紋電鍍補償指南:鍍層厚度、中徑影響與 6H 控制
- 內螺紋擴孔原因解析:進給、偏擺與選刀對策
- 螺絲攻內螺紋精度等級解析:P 級、6H/7H 與量規
- 內螺紋與絲攻精度關係:中徑、公差與量規解析
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。