
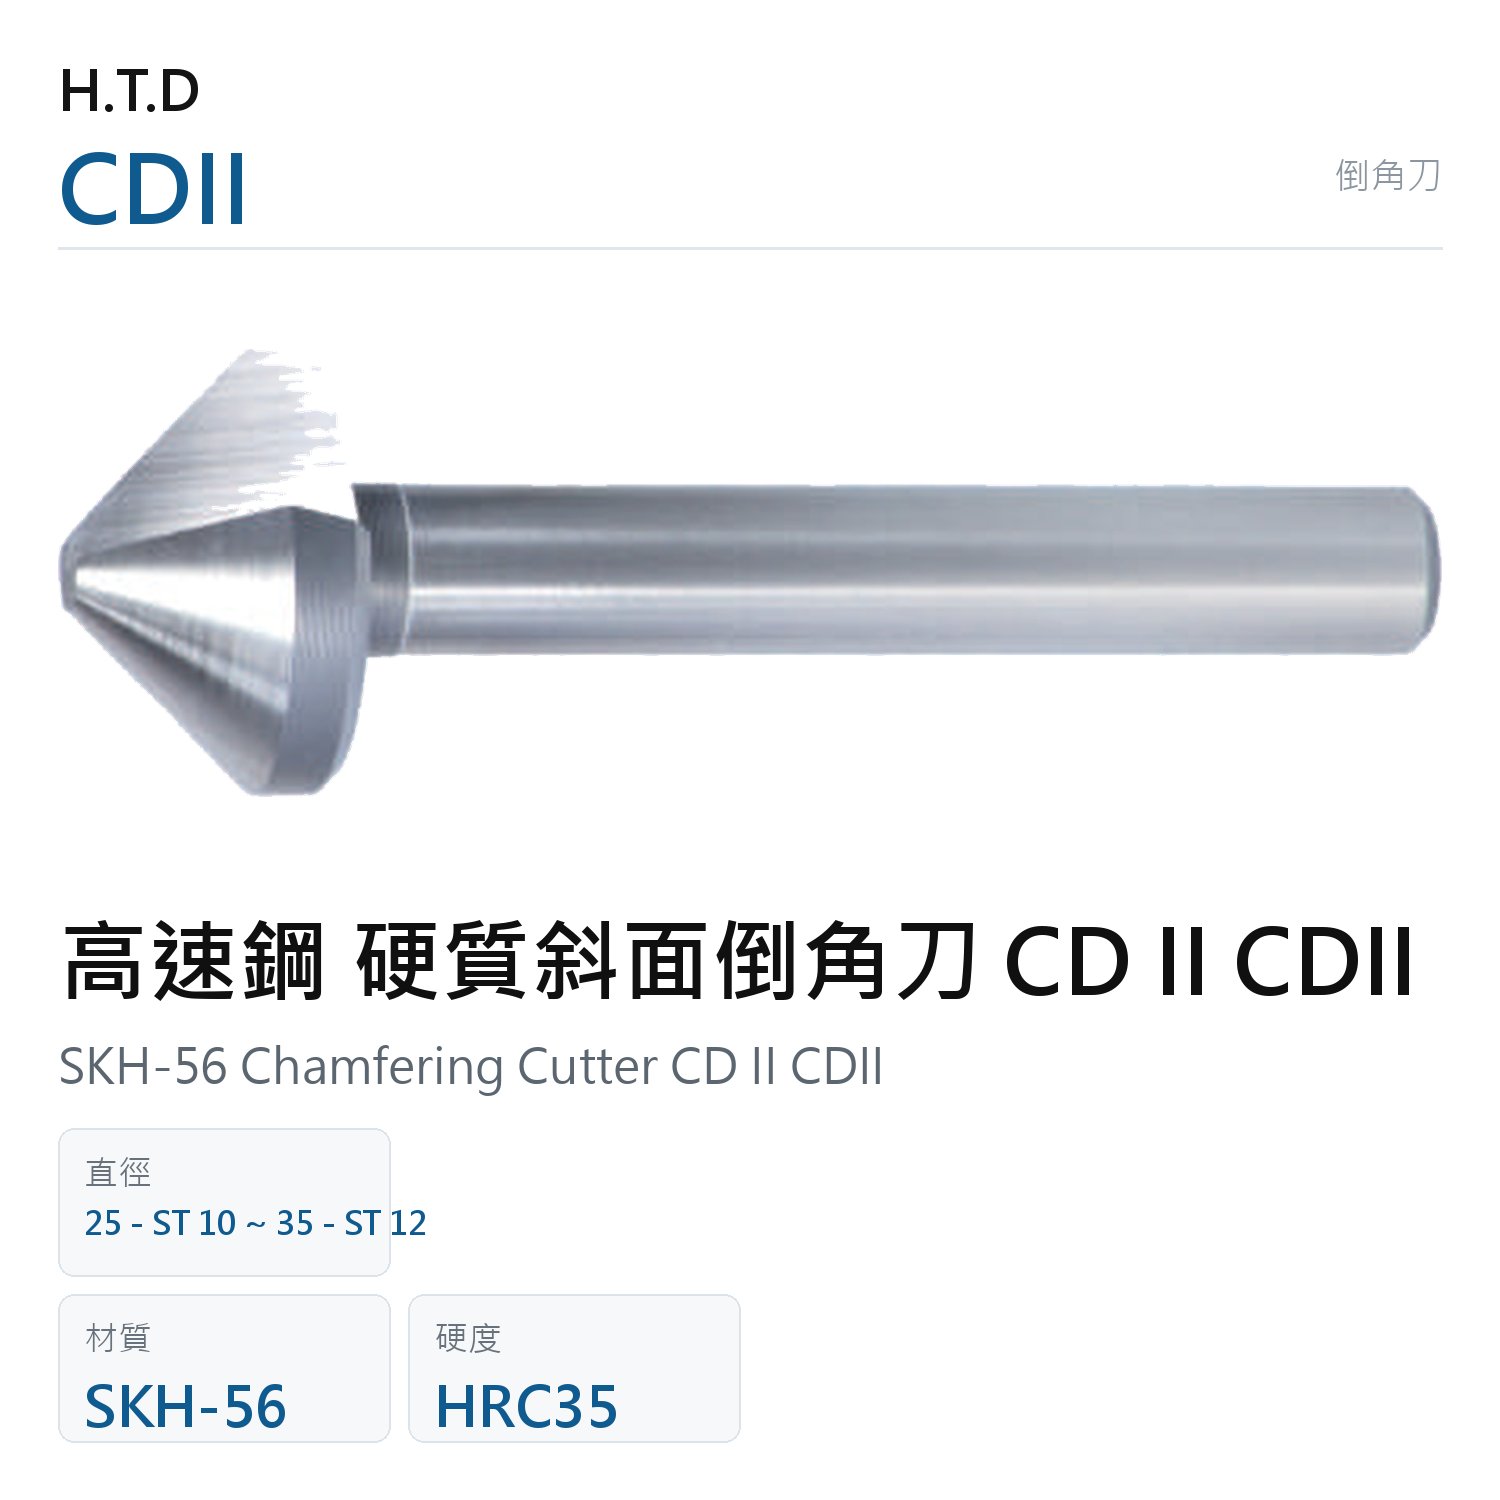
AVCWCCDII高速鋼 硬質斜面倒角刀 CD II CDII已售出0個高速鋼 硬質斜面倒角刀 CD II CDII為倒角刀下的斜面倒角刀,材質採用高速鋼。針對孔口斜面去毛邊、去銳邊,提升後續組裝安全性。刃徑8~46、全長55~95、柄徑8~12,共15種規格,單位為「支」。適合加工碳鋼與合金鋼、不鏽鋼、鑄鐵、鋁與銅等非鐵金屬。最高加工硬度HRC35。同家族還有 CDI(軟質用,鋁合金、銅合金)與三刃的 CD-HARD(CD III,另有鍍鈦款);CDII 為硬質用,型錄註明單刃形式容易研磨、可長期使用。鋼件倒角選哪支?硬質金屬選 CDII 或 CD-HARD,鋁、銅等軟質金屬選 CDI。有哪些倒角角度?60°、90°、120° 三種。
高速鋼 硬質斜面倒角刀 CD II CDII
SKH-56 Chamfering Cutter CD II CDII
高速鋼 硬質斜面倒角刀 CD II CDII為倒角刀下的斜面倒角刀,材質採用高速鋼。針對孔口斜面去毛邊、去銳邊,提升後續組裝安全性。
規格明細(15 種)
| 產品編號 | 直徑 | 斜度/夾角 | 全長 | 柄徑 |
|---|---|---|---|---|
| AVCWCCDII_07-ST8-L55-S8-A90 | 8 | 90° | 55 | 8 |
| AVCWCCDII_07-ST8-L55-S8-A60 | 8 | 60° | 55 | 8 |
| AVCWCCDII_07-ST8-L55-S8-A120 | 8 | 120° | 55 | 8 |
| AVCWCCDII_15-ST8-L65-S8-A90 | 16 | 90° | 65 | 8 |
| AVCWCCDII_15-ST8-L65-S8-A60 | 16 | 60° | 65 | 8 |
| AVCWCCDII_15-ST8-L65-S8-A120 | 16 | 120° | 65 | 8 |
| AVCWCCDII_25-ST10-L80-S10-A90 | 26 | 90° | 80 | 10 |
| AVCWCCDII_25-ST10-L80-S10-A60 | 26 | 60° | 80 | 10 |
| AVCWCCDII_25-ST10-L80-S10-A120 | 26 | 120° | 80 | 10 |
| AVCWCCDII_35-ST12-L90-S12-A90 | 36 | 90° | 90 | 12 |
| AVCWCCDII_35-ST12-L90-S12-A60 | 36 | 60° | 90 | 12 |
| AVCWCCDII_35-ST12-L90-S12-A120 | 36 | 120° | 90 | 12 |
| AVCWCCDII_45-ST12-L95-S12-A90 | 46 | 90° | 95 | 12 |
| AVCWCCDII_45-ST12-L95-S12-A60 | 46 | 60° | 95 | 12 |
| AVCWCCDII_45-ST12-L95-S12-A120 | 46 | 120° | 95 | 12 |
規格範圍
| 直徑 | 8~46mm |
|---|---|
| 夾角 | 90°~120° |
| 全長 | 55~95mm |
| 柄徑 | 8~12mm |
商品說明
高速鋼 硬質斜面倒角刀 CD II CDII為倒角刀下的斜面倒角刀,材質採用高速鋼。針對孔口斜面去毛邊、去銳邊,提升後續組裝安全性。刃徑8~46、全長55~95、柄徑8~12,共15種規格,單位為「支」。適合加工碳鋼與合金鋼、不鏽鋼、鑄鐵、鋁與銅等非鐵金屬。最高加工硬度HRC35。同家族還有 CDI(軟質用,鋁合金、銅合金)與三刃的 CD-HARD(CD III,另有鍍鈦款);CDII 為硬質用,型錄註明單刃形式容易研磨、可長期使用。鋼件倒角選哪支?硬質金屬選 CDII 或 CD-HARD,鋁、銅等軟質金屬選 CDI。有哪些倒角角度?60°、90°、120° 三種。
適用材料與硬度
- 鋼用
- 不鏽鋼用
- 鑄鐵用
- 銅鋁非鐵金屬用
最高加工硬度 HRC35
相關資源
技術文章
- 銑刀外型加工選擇指南
- 立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線
- 立銑刀各部位名稱解析
- 去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做
- 攻牙底孔與複合鑽:底孔徑選錯,斷的是絲攻不是鑽頭
找不到需要的規格?用商品規格快速篩選依大分類/中分類/小分類查找。