
攻牙底孔與複合鑽:底孔徑選錯,斷的是絲攻不是鑽頭
客戶抱怨絲攻容易斷時,第一個要問的是底孔直徑,不是絲攻品質。本文說明帶倒角孔與帶倒角加沉孔的用途差異、為什麼多做一道沉孔買不到某些好處,以及複合鑽第三項最少被提起卻最值錢的優勢。
先講對業務最有用的一句
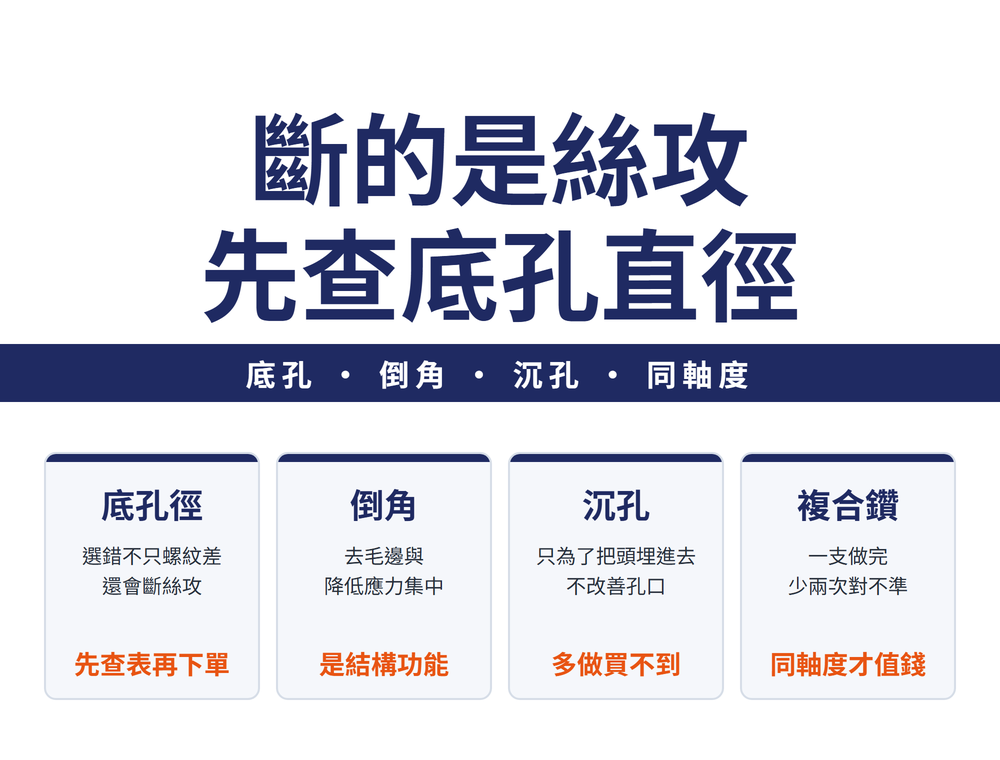
內螺紋切削本身不是複雜的工藝,眉角在準備工作。刀具原廠的手冊自己寫得很直接:若攻牙底孔直徑選錯,不僅會導致螺紋品質不良,還會導致攻牙刀具斷裂。
🔴 所以客戶說「你們的絲攻容易斷」的時候,第一個要問的是底孔直徑,不是絲攻品質。這句話由刀具原廠自己寫在手冊裡,拿來跟客戶說明比自家講法有份量得多。
⚠ 本文不列任何底孔尺寸數字。每一種螺紋型式都必須使用對應的刀具並計算底孔直徑,要查表請用專門的攻牙鑽頭直徑表與螺紋規格表,不要靠記憶或換算。
一、兩種孔型的用途矩陣,重點在那兩個空格
| 常見用途 | 帶倒角孔 | 帶倒角+沉孔 |
|---|---|---|
| 去毛邊 | 可 | — |
| 攻牙準備 | 可 | 可 |
| 螺栓螺帽的平齊緊固 | 可 | 可 |
| 降低應力集中 | 可 | — |
| 襯套安裝 | 可 | 可 |
| 外觀改善 | 可 | 可 |
矩陣真正的資訊在那兩個空格。去毛邊與降低應力集中只需要倒角就夠了,加一道沉孔不會讓這兩件事變得更好。沉孔存在的理由是「把頭埋進去」,也就是平齊緊固與襯套安裝,不是為了改善孔口。
換句話說,多做一道沉孔不會多買到那兩個好處,只會多花一次加工。報價時這一格值得看清楚。
降低應力集中這一項值得單獨記住:孔口銳邊是典型的應力集中源,倒角本身就是一項結構功能,不只是好看或好裝。圖面上標倒角的時候,它可能正在承擔疲勞壽命的責任。
二、複合鑽的三項優勢,第三項才是關鍵
要鑽帶倒角孔或帶倒角加沉孔的孔,最佳解是用複合鑽,一支刀完成多道鑽孔作業。它有三項優勢。
| 優勢 | 機制 |
|---|---|
| 提高生產力 | 取消換刀所需的機動時間,並減少刀具準備時間 |
| 減少刀具庫存 | 需要備的刀具種類變少 |
| 孔更精確 | 含倒角、沉孔等元素時,顯著降低各孔元素之間的同軸度偏差——因為省去了機內換刀時工作台的軸向移動 |
前兩項是成本論述,第三項是品質論述,而第三項最常被跳過。
🔴 每換一次刀,工作台就要移動一次,每一次移動都是一次定位誤差的機會。倒角、沉孔與底孔如果分三支刀做,三者的軸線就有三次對不準的機會;用一支複合鑽做完,那三次機會只剩一次。這對「螺栓要能平順鎖進去」這類要求特別有感。
三、什麼時候不該用複合鑽
複合鑽把幾何綁在一起,好處是同軸度,代價是彈性。孔徑或倒角規格經常變動的場合,綁在一起反而是負擔——改一個尺寸就要換一支專用刀。批量小、規格雜的訂單,分開做可能還比較划算。
另一個要注意的是重磨。複合鑽的幾何比一般鑽頭複雜,重磨要同時顧到幾個角度,不是每一家磨刀廠都磨得回來。採購前先問清楚重磨管道。
四、下單前的四個確認
1. 底孔直徑查表確認,對應到正確的螺紋型式,不靠換算。
2. 這個孔需不需要沉孔:只有平齊緊固與襯套才需要。
3. 倒角是不是結構需求,如果是,它不能被省掉。
4. 三道工序值不值得併成一支複合鑽:看同軸度要求與規格變動頻率。
孔型與工具組合的全貌,站上另有一篇,見〈鑽頭與絲攻加工流程指南〉。
常見問題
絲攻很容易斷,是刀具品質問題嗎?
先查底孔直徑。刀具原廠手冊明寫,底孔直徑選錯不只讓螺紋品質不良,還會導致攻牙刀具斷裂。底孔對了再往下查同軸度、切削速度與排屑。
倒角之外再加一道沉孔,孔口會不會更耐用?
不會。去毛邊與降低應力集中只需要倒角,加沉孔不會讓這兩件事更好。沉孔的用途是把螺栓頭或襯套埋進去,是裝配需求不是強度需求。
複合鑽比較貴,值得嗎?
看你要的是什麼。省時間與省庫存是它的前兩項好處,但真正值錢的是第三項:一支刀做完,倒角、沉孔與底孔之間的同軸度偏差顯著降低,因為省掉了換刀時工作台的移動。同軸度要求高就值得,規格經常變動就未必。
圖面上的倒角可以省掉嗎?
先確認它是不是結構需求。孔口銳邊是典型的應力集中源,倒角本身就是一項結構功能,不只是外觀或好裝。要省之前先問設計端。
資料來源:ISCAR Drilling Handbook(Pre-Thread Drilling with Chamfering 一節)。本文不列任何底孔尺寸數字,查表請用對應螺紋型式的攻牙鑽頭直徑表與螺紋規格表。
最後更新:2026-09-14









