
平面銑削夾持指南:剛性、懸伸與震動控制
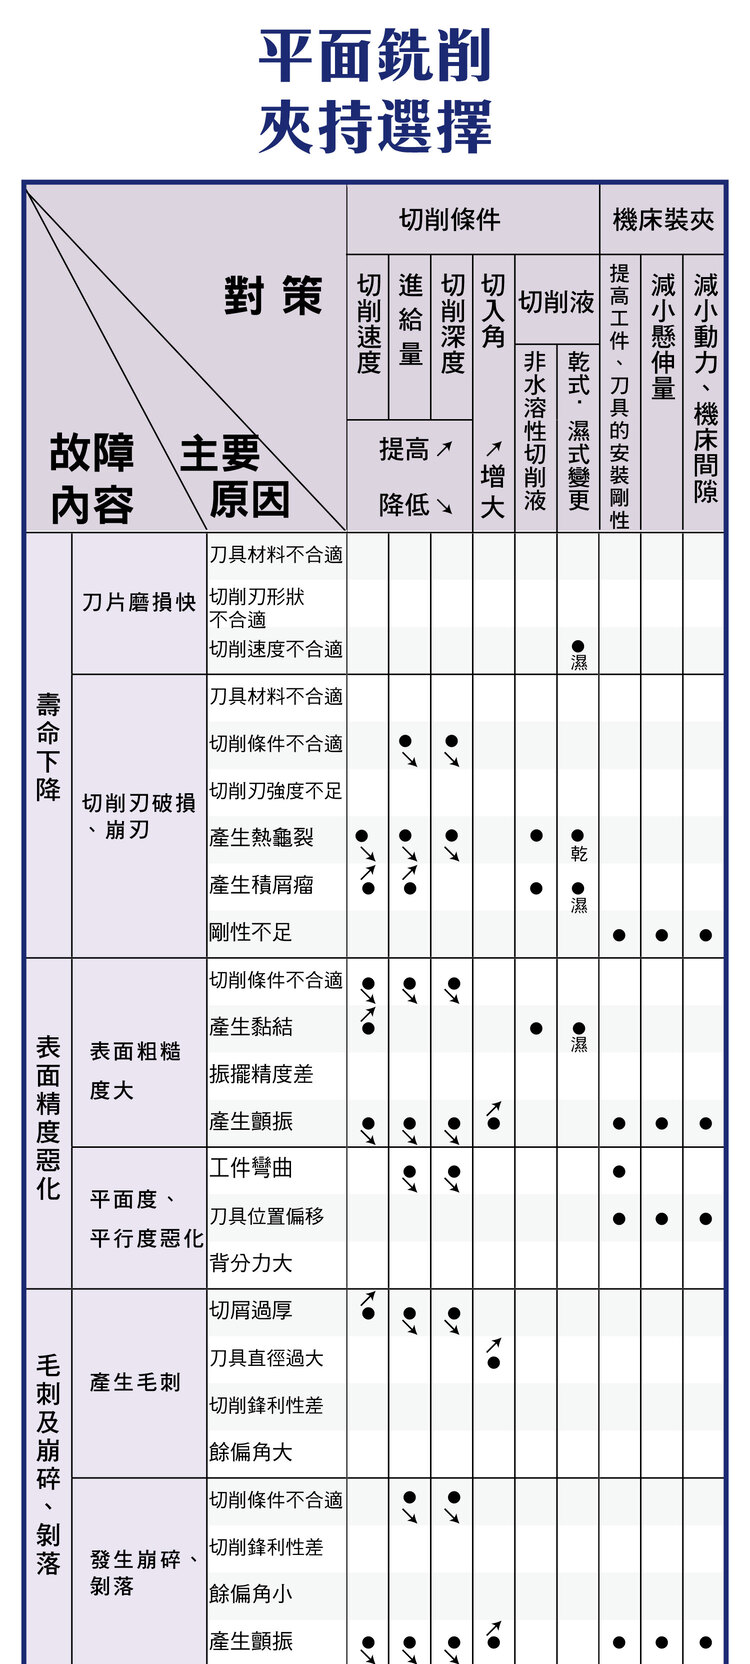
平面銑削中,夾持方式與機台剛性直接影響刀具壽命、表面品質與加工穩定性。當出現刀片磨耗快、崩刃、表面粗糙或毛邊,多與夾持剛性不足、懸伸過長及機台間隙有關。透過最佳化夾持方式、縮短懸伸與提升剛性,可有效降低震動、提升加工精度。
一、夾持為何重要
夾持直接影響刀具穩定性、切削震動與加工精度。三大主要因素:刀具夾持方式、機台剛性、懸伸長度。夾持剛性不足是震動與崩刃的常見根因。
二、切削條件與夾持的關聯
切削速度、進給量、切削深度與切入角越大,對夾持與剛性的要求越高。高負載加工需要高剛性支撐;夾持或機台剛性不足時,不穩定條件容易引發震動,連帶造成磨耗、崩刃與表面不良。切削參數見〈平面銑削計算公式大全〉。
三、切削液的影響
| 方式 | 效果 |
|---|---|
| 濕式(水溶性/非水溶性) | 降低切削溫度、減少磨耗、改善表面 |
| 乾式加工 | 避免熱衝擊(尤其鑄鐵、塗層刀),減少油污 |
切削液選擇需配合材料與刀片塗層;面銑鋼材常用濕式、鑄鐵多乾式,避免斷續切削時的熱衝擊裂。
四、提升機台夾持與剛性
| 做法 | 效果 |
|---|---|
| 提升剛性 | 提高工件固定強度、增加刀具夾持穩定性 |
| 減少懸伸量 | 降低震動、提升加工精度 |
| 降低間隙 | 減少機械誤差、提升穩定性 |
五、常見問題與夾持對策
| 問題 | 原因 | 夾持對策 |
|---|---|---|
| 刀片磨損快 | 夾持剛性不足、切削條件過高 | 提升夾持剛性、使用適當切削液 |
| 破損與崩刃 | 懸伸過長、震動過大 | 縮短刀具伸出長度、增強夾持 |
| 表面粗糙度不良 | 震動、刀具晃動 | 提高機台精度、改善夾持方式 |
| 平面度/平行度異常 | 工件固定不穩、刀具偏移 | 強化夾持系統、校正刀具位置 |
| 毛邊與剝落崩裂 | 切削不穩定、受力不均、剛性不足 | 降低震動、增加支撐、最佳化加工條件 |
刀具材料與幾何的搭配見〈平面銑削刀具選擇指南〉。
常見問題 FAQ
Q:面銑一直震動,先從哪裡改?
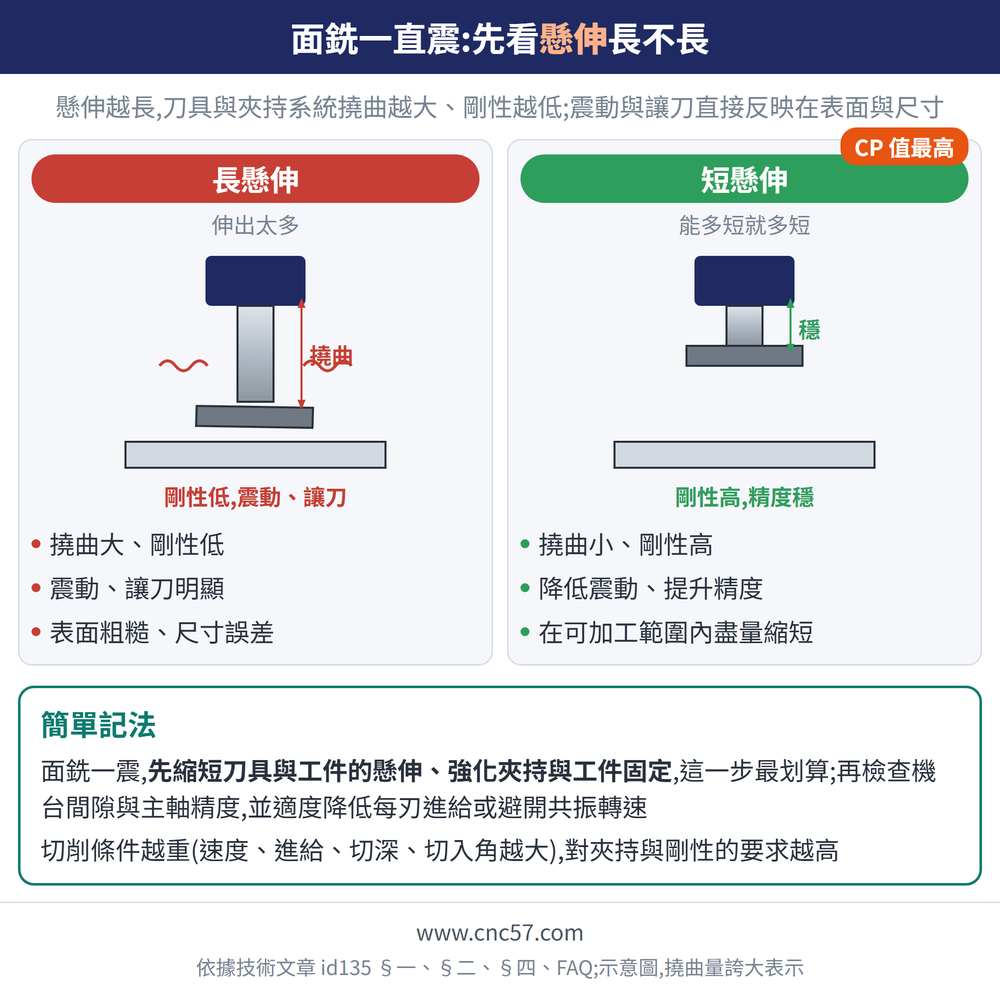
先縮短刀具與工件的懸伸、強化夾持與工件固定,這是 CP 值最高的一步。再檢查機台間隙與主軸精度,並適度降低每刃進給或避開共振轉速。夾持剛性通常是最大變因。
Q:懸伸長度為什麼影響這麼大?
懸伸越長,刀具/夾持系統的撓曲越大、剛性越低,震動與讓刀就越明顯,直接反映在表面粗糙與尺寸誤差。原則是「能多短就多短」,在可加工範圍內盡量縮短伸出量。
Q:面銑鑄鐵要不要用切削液?
鑄鐵面銑常採乾式,避免斷續切削時冷熱交替造成塗層刀片熱裂;鋼材則多用濕式降溫、改善表面。實際仍依刀片塗層與廠商建議,重點是避免熱衝擊與積屑。
Q:工件平面度做不出來怎麼辦?
多半是夾持造成工件變形或固定不穩、刀具偏移。應檢查夾持點是否壓在支撐上、避免夾緊力使薄件變形,並校正刀盤跳動;必要時分粗、精兩道,精修時放鬆夾持力再輕切。
本主題的完整導讀見〈震動與顫振完整導讀〉。
發布日期:2026-03-25|最後更新:2026-07-25
標籤
鑄鐵
震動與顫振
熱與燒焦
分享









