表面粗糙度Ra、Rz,JIS完整解析:定義、計算與對照
表面粗糙度是評估加工品質的重要指標,常見參數包含 Ra、Rz 與 RzJIS。不同標準代表不同計算方式與表面特性,選錯將影響零件配合、摩擦與壽命。本文整理三種粗糙度的定義、計算方式、標準數列對照與取樣長度概念,並提供 Ra 加工應用建議與加工符號判讀,協助工程師快速選對標準。
一、表面粗糙度是什麼
表面粗糙度描述加工表面的微觀不平整程度,直接影響摩擦與磨耗、配合精度、密封性能與外觀品質。常見三種表示方式:Ra(算術平均粗糙度)、Rz(最大高度)、RzJIS(十點平均高度)。
二、三種粗糙度參數
| 參數 | 計算概念 | 特性 |
|---|---|---|
| Ra(算術平均) | 取樣長度內輪廓對中心線的平均偏差 | 最常用國際標準,對極端峰谷不敏感 |
| Rz(最大高度) | Rz = Rp(最高峰)+ Rv(最低谷) | 對表面缺陷敏感,用於密封面、接觸面 |
| RzJIS(十點平均) | 最高 5 峰平均+最低 5 谷平均相加 | 日本標準,反映整體狀態,適精密加工 |
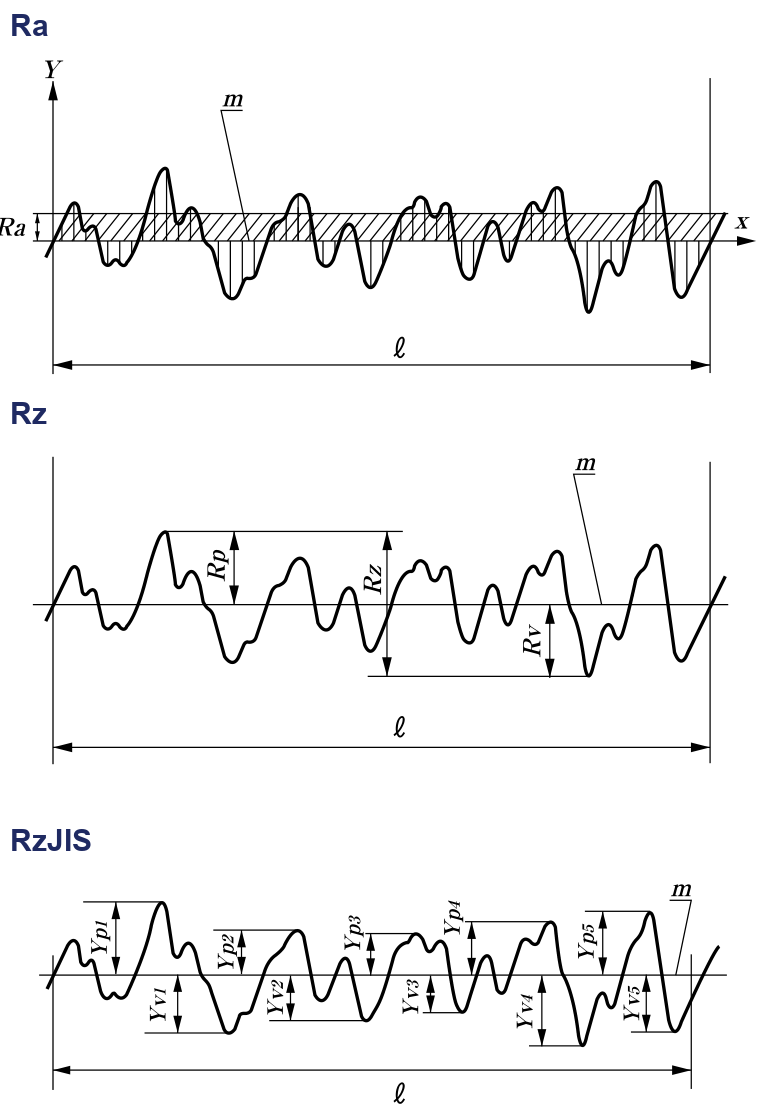
三個參數的計算式(ℓ=基準長度;f(x)=以中心線 m 為 X 軸的粗糙度曲線;結果單位皆為 µm;各符號位置見文首示意圖):
| 參數 | 計算式 | 怎麼讀 |
|---|---|---|
| Ra | Ra = (1/ℓ) ∫0ℓ |f(x)| dx | 曲線先取絕對值再平均,峰與谷不會正負抵消 |
| Rz | Rz = Rp + Rv | 最高峰高度 Rp 加最低谷深度 Rv |
| RzJIS | RzJIS = [(Yp1+…+Yp5)+(Yv1+…+Yv5)] ÷ 5 | 最高 5 峰與最低 5 谷取絕對值,相加後除以 5 |
所以 Rz 只要一道刮痕就可能明顯變大,Ra 是整段平均、變化小;也因此量 Rz 時,要避開會被視為刮傷的異常峰谷取樣。
三、粗糙度標準數列對照
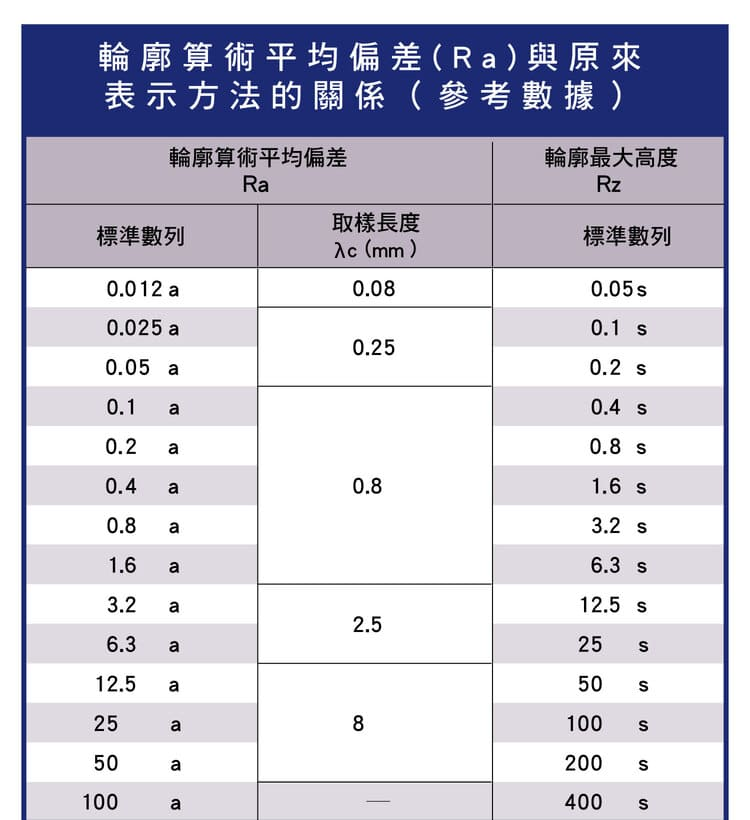
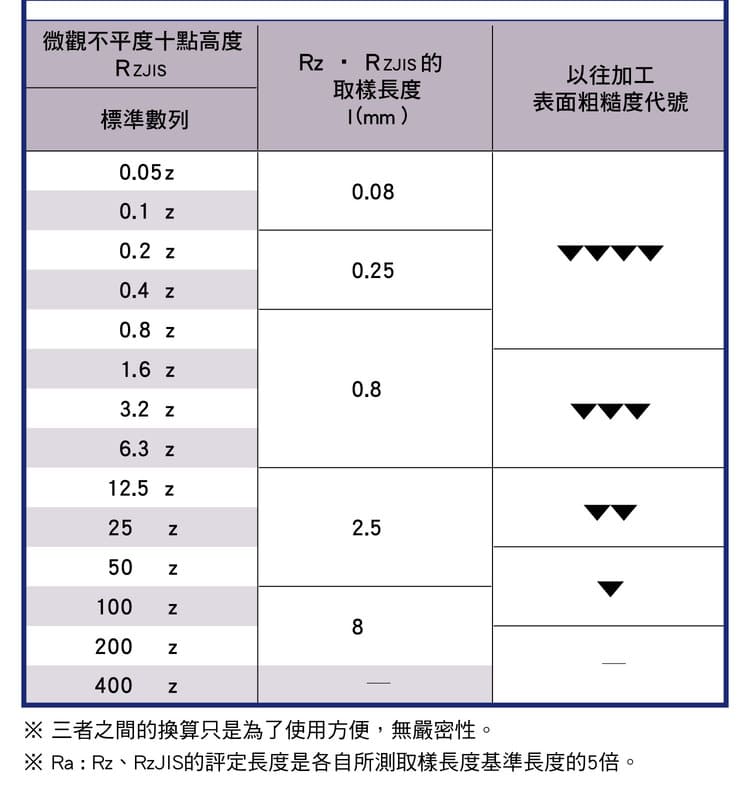
常見粗糙度數值(對應關係為工程近似值,非完全精確):
| Rz/RzJIS 系列(μm) | Ra 對應系列(μm) |
|---|---|
| 0.05、0.1、0.2、0.4 | 0.012、0.025、0.05、0.1 |
| 0.8、1.6、3.2、6.3 | 0.2、0.4、0.8、1.6 |
| 12.5、25、50、100、200、400 | 3.2、6.3、12.5、25、50、100 |
Rz 與 RzJIS 用的是同一組標準數列(數值完全相同),差在計算方式(見第二節);所以圖面上同一個數字,掛在 Rz 或 RzJIS 底下,量法就不同。
台灣 CNS 10793 另用 N1~N12 編號表示 Ra 等級,粗糙度比較片也用這套。現場用比較片比對時,落在哪一級就報那一級的編號;例如圖面寫 N7,就是 Ra 1.6 這一級(1.3~1.8 μm)。
| 編號 | Ra 區分值(μm) | 範圍(μm) |
|---|---|---|
| N1 | 0.025 | 0.02~0.03 |
| N2 | 0.05 | 0.04~0.06 |
| N3 | 0.1 | 0.08~0.11 |
| N4 | 0.2 | 0.17~0.22 |
| N5 | 0.4 | 0.33~0.45 |
| N6 | 0.8 | 0.66~0.90 |
| N7 | 1.6 | 1.3~1.8 |
| N8 | 3.2 | 2.7~3.6 |
| N9 | 6.3 | 5.2~7.1 |
| N10 | 12.5 | 10~14 |
| N11 | 25 | 21~28 |
| N12 | 50 | 42~56 |
四、取樣長度概念
不同粗糙度範圍需搭配不同取樣長度——越精密的表面(如 0.08 mm 取樣)對應越細的量測基準。取樣長度選擇不當會使量測值失真,務必依標準搭配。
量一次粗糙度,只掃一個取樣長度還不夠:評估長度取取樣長度的 5 倍,探針實際掃過的測量長度是 7 倍(前後各留 1 倍,避開探針起動與停止時的失真段)。所以要量的面至少要有取樣長度 7 倍的長度,太短的面量不出標準條件下的數值。要拿什麼儀器量、七種檢測方法各適合哪一種面,見〈表面粗糙度要怎麼量〉。
五、Ra 加工應用對照
| 等級 | Ra 範圍(μm) | 應用 |
|---|---|---|
| 精密 | ≤ 0.8 | 模具、精密零件 |
| 一般加工 | 1.6 ~ 3.2 | 機械零件 |
| 粗加工 | 6.3 ~ 25 | 鑄件、初加工 |
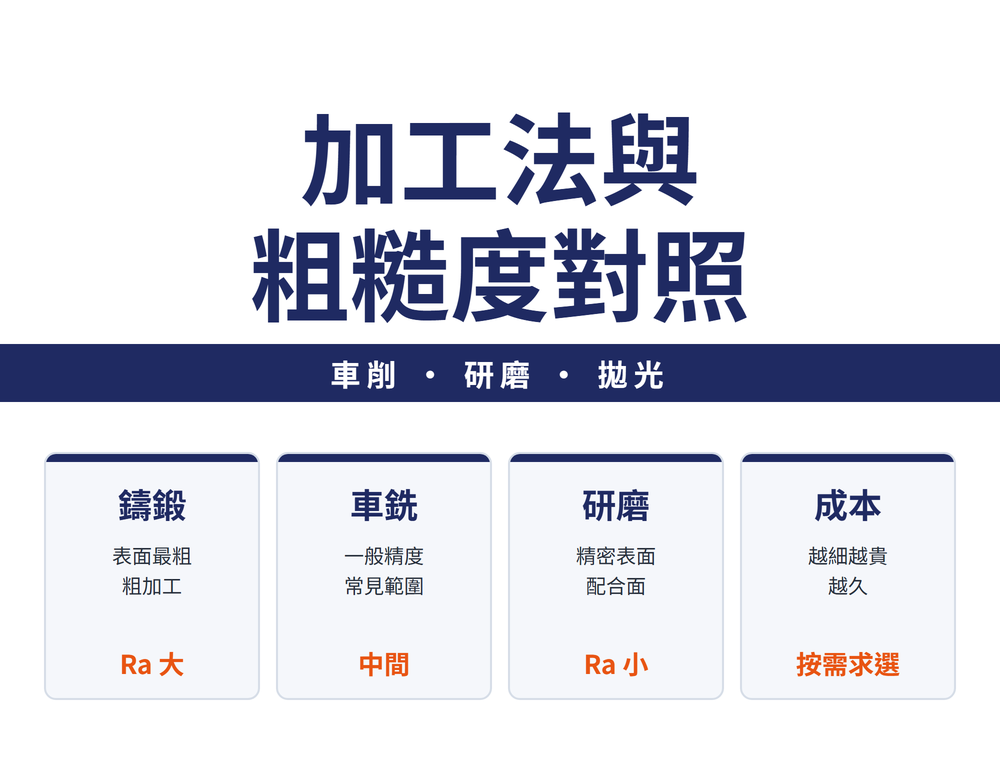
各加工法(車削、研磨、拋光等)對應的粗糙度範圍,請見〈加工法與表面粗糙度對照表〉。
六、Ra 一樣,表面就一樣嗎?
不一定。Ra 是整段平均,看不出表面長什麼樣:研磨、搪磨、車削三種表面量出來的 Ra 幾乎相同(2.4、2.4、2.5 μm),輪廓卻完全不同——研磨面尖峰密布、搪磨面深谷密布、車削面是規則的鋸齒。要分辨這些差別,要看其他參數:
| 參數 | 量什麼 | 用在哪裡 |
|---|---|---|
| Rmax(最大粗糙度高度) | 評估長度內最大的單段峰谷 | 怕單一刮痕或突起的面 |
| Sk(偏斜度) | 負值=以深谷為主、峰少;正值=以尖峰為主 | 負值利於儲油、耐磨;正值易磨損、不利密封 |
| 承壓比(BAC) | 在某個深度水平切過輪廓,該深度以上材料所佔的比例 | 判斷接觸面積、耐磨與密封性 |
所以密封面、滑動面若只標 Ra,加工出來 Ra 合格,實際耐磨或密封仍可能不合用;這類面要先和客戶確認是否另有其他參數要求。
七、舊圖的三角符號怎麼讀
舊版工程圖常以三角符號標註粗糙度等級:三角越多 → 表面越光滑;三角越少 → 表面越粗。各三角數對應的範圍見第三節上方對照圖最右欄;拿到舊圖時,先換成對應的數值範圍,再決定加工方式。
八、現行圖面的表面織構符號
現行圖面不再用三角符號,改用表面織構符號:一個 60° 的不等邊 V 形,頂點接觸加工面。V 形上的加註決定加工方式:
| 符號外形 | 代號 | 意思 |
|---|---|---|
| 只有 V 形 | APA | 允許任何加工方法 |
| V 形加一短橫線,圍成三角形 | MRR | 必須去除材料(例如切削) |
| V 形加一個相切的小圓 | NMR | 不得去除材料(例如保留鑄件原表面) |
參數寫在符號上,代號與數值之間留兩個空白。只寫一個值時預設是上限,U 可以省略;要標下限一定要在代號前加 L(例:L Ra 1.6);上下限都要時,上限前加 U、下限前加 L。符號轉角加一個小圓,代表封閉輪廓的全周都是同一個要求。所以讀圖時先看 V 形上有沒有三角或圓,再看數值前有沒有 L,才不會把下限當成上限去做。
常見問題 FAQ
Q:Ra 和 Rz 有什麼不同?
Ra 是輪廓對中心線的平均偏差,對極端峰谷不敏感,最常用於一般規範;Rz 是最高峰加最低谷(Rp+Rv),對單一缺陷敏感,常用於密封面與接觸面評估。
Q:RzJIS 和 Rz 一樣嗎?
不同。Rz(ISO)是最大峰谷高度;RzJIS(日本十點平均)取最高 5 峰平均加最低 5 谷平均。RzJIS 更能反映整體狀態,兩者數值不可直接互換。
Q:Ra 和 Rz 可以直接換算嗎?
只能近似。標準數列上 Rz(RzJIS)約為 Ra 的 4 倍(例如 Ra 0.8 對 Rz 3.2),但這個對應只是為了標示方便,不是換算公式,實際比值隨表面形狀而變。圖面標哪一個參數,驗收就量哪一個,不要用換算值交件。
Q:一般 CNC 零件該選哪個粗糙度?
依功能決定:精密配合或模具面用 Ra ≤ 0.8;一般機械零件 Ra 1.6~3.2;非配合面或鑄胚 Ra 6.3~25。避免過度要求光滑面,以免拉高成本與工時。
發布日期:2026-03-25|最後更新:2026-10-21