
螺紋導程角與刀墊選擇:CNC螺紋加工計算與刀片後角指南
螺紋加工中,導程角(Lead Angle)與刀片後角的匹配,是影響加工精度與刀具壽命的關鍵。導程角由螺紋中徑與螺距決定,若刀墊角度選擇不當,會導致刀片干涉、加工失敗甚至刀具損壞。透過導程角對照表與計算公式(tanα=導程/πd),可快速選擇適合的刀墊角度(如 0.5°、1.5°、2.5° 等),確保加工穩定性與表面品質。正確的刀具幾何設定,是 CNC 螺紋加工成功的核心關鍵。
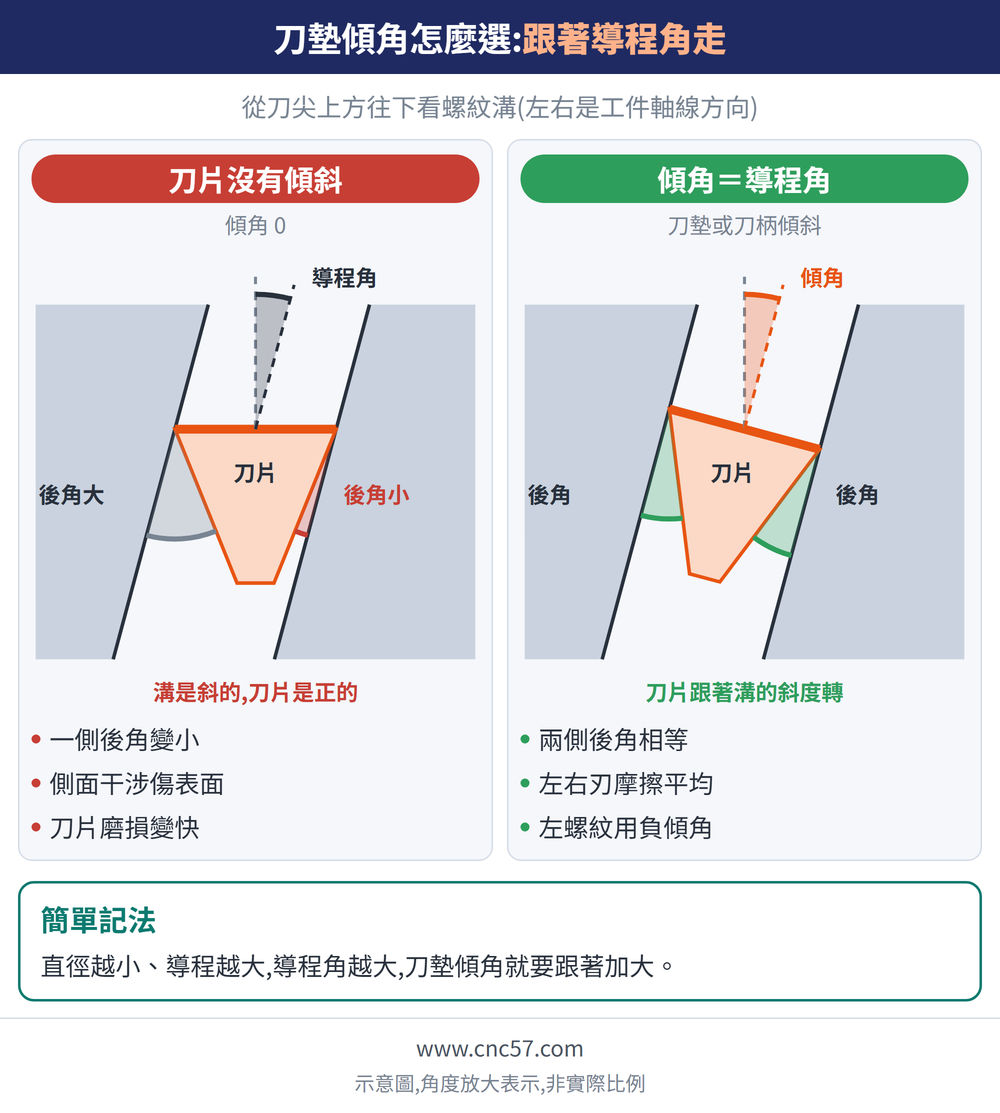
一、導程角(Lead Angle)基本概念
導程角為螺紋旋轉一圈所形成的螺旋角度,與螺紋中徑(d2)、螺距(P),以及多牙螺紋(nP)相關。計算公式如下:
tan α = 導程 / (π × d2) ; 多牙:tan α = nP / (π × d2)
二、導程角與刀墊選擇關係
刀墊角度需符合導程角。原則上導程角越大,刀墊角需越大;導程角過小則可使用標準刀墊。常見刀墊角如下:
| 刀墊角 | 對應導程 |
|---|---|
| 0.5° | 小導程 |
| 1°(Sandvik) / 1.5°(三菱) | 標準(依刀柄廠牌而定,見下方說明) |
| 2.5° | 中導程 |
| 3.5° / 4.5° | 大導程 |
⚠ 刀墊角定義因廠牌而異:山特維克(Sandvik)以 1° 為標準刀墊;三菱(Mitsubishi)刀柄本身已內建 1.5° 導程角、標準刀墊傾角為 0°。本表數值僅供概略對照,實際選用請依手上刀柄的原廠對照表為準,避免刀片側面干涉。
刀墊傾角怎麼挑:看差值
換刀墊的目的,是讓螺紋導程角與刀墊傾角的差值落在這個範圍:牙角 60°(55°)時 2.5°~0.5°;牙角 30°(29°)時 2°~1°。舉導程角 2.2° 為例:
60° 螺紋:2.2° −(2.5°~0.5°)= −0.3°~1.7°,這個範圍內的刀墊傾角都適合。標準刀墊(傾角 0°)也能切削,但型錄建議換成傾角 1° 的刀墊。
30° 螺紋:2.2° −(2°~1°)= 0.2°~1.2°,這個範圍內的刀墊傾角適合,再依刀墊規格表挑刀墊。
三、導程角錯誤的影響
若刀墊角選擇錯誤,會造成刀片側面干涉、加工面不良、刀具快速磨耗,嚴重時甚至無法加工。因此選刀墊前務必先以公式或對照表確認導程角。
| 刀墊角錯誤後果 | 說明 |
|---|---|
| 刀片側面干涉 | 牙側與刀片後刀面摩擦 |
| 加工面不良 | 牙面粗糙、牙型不正 |
| 刀具快速磨耗 / 無法加工 | 干涉嚴重時刀片急速損壞 |
四、導程角對照表應用與右左旋螺紋
透過下方對照表,輸入螺距(mm)與直徑(mm),即可查出對應刀墊角,快速完成選型。右旋與左旋螺紋的刀墊角性質相反:
| 螺紋旋向 | 刀墊選擇 |
|---|---|
| 右螺紋 | 使用正角刀墊,常見於一般加工 |
| 左螺紋 | 使用負角刀墊,需避免干涉區 |
牙角 60°/55°:右螺紋
| 螺距 P(mm) | 無法加工 | 4.5° | 3.5° | 2.5° | 1.5°(標準刀墊) | 0.5° |
|---|---|---|---|---|---|---|
| 0.5 | ≤ φ1.7 | φ1.7~φ2.3 | φ2.3~φ3.0 | φ3.0~φ4.6 | φ4.6~φ9.1 | ≥ φ9.1 |
| 0.75 | ≤ φ2.5 | φ2.5~φ3.4 | φ3.4~φ4.6 | φ4.6~φ6.8 | φ6.8~φ13.7 | ≥ φ13.7 |
| 1 | ≤ φ3.3 | φ3.3~φ4.6 | φ4.6~φ6.1 | φ6.1~φ9.1 | φ9.1~φ18.2 | ≥ φ18.2 |
| 1.25 | ≤ φ4.1 | φ4.1~φ5.7 | φ5.7~φ7.6 | φ7.6~φ11.4 | φ11.4~φ22.8 | ≥ φ22.8 |
| 1.5 | ≤ φ5.0 | φ5.0~φ6.8 | φ6.8~φ9.1 | φ9.1~φ13.7 | φ13.7~φ27.4 | ≥ φ27.4 |
| 1.75 | ≤ φ5.8 | φ5.8~φ8.0 | φ8.0~φ10.6 | φ10.6~φ16.0 | φ16.0~φ31.9 | ≥ φ31.9 |
| 2 | ≤ φ6.6 | φ6.6~φ9.1 | φ9.1~φ12.1 | φ12.1~φ18.2 | φ18.2~φ36.5 | ≥ φ36.5 |
| 2.5 | ≤ φ8.3 | φ8.3~φ11.4 | φ11.4~φ15.2 | φ15.2~φ22.8 | φ22.8~φ45.6 | ≥ φ45.6 |
| 3 | ≤ φ9.9 | φ9.9~φ13.7 | φ13.7~φ18.2 | φ18.2~φ27.3 | φ27.3~φ54.7 | ≥ φ54.7 |
| 3.5 | ≤ φ11.6 | φ11.6~φ15.9 | φ15.9~φ21.3 | φ21.3~φ31.9 | φ31.9~φ63.8 | ≥ φ63.8 |
| 4 | ≤ φ13.2 | φ13.2~φ18.2 | φ18.2~φ24.3 | φ24.3~φ36.5 | φ36.5~φ72.9 | ≥ φ72.9 |
| 4.5 | ≤ φ14.9 | φ14.9~φ20.5 | φ20.5~φ27.3 | φ27.3~φ41.0 | φ41.0~φ82.1 | ≥ φ82.1 |
| 5 | ≤ φ16.5 | φ16.5~φ22.8 | φ22.8~φ30.4 | φ30.4~φ45.6 | φ45.6~φ91.2 | ≥ φ91.2 |
牙角 60°/55°:左螺紋
| 螺距 P(mm) | 無法加工 | −1.5° | −0.5° |
|---|---|---|---|
| 0.5 | ≤ φ3.6 | φ3.6~φ9.1 | ≥ φ9.1 |
| 0.75 | ≤ φ5.5 | φ5.5~φ13.7 | ≥ φ13.7 |
| 1 | ≤ φ7.3 | φ7.3~φ18.2 | ≥ φ18.2 |
| 1.25 | ≤ φ9.1 | φ9.1~φ22.8 | ≥ φ22.8 |
| 1.5 | ≤ φ10.9 | φ10.9~φ27.4 | ≥ φ27.4 |
| 1.75 | ≤ φ12.8 | φ12.8~φ31.9 | ≥ φ31.9 |
| 2 | ≤ φ14.6 | φ14.6~φ36.5 | ≥ φ36.5 |
| 2.5 | ≤ φ18.2 | φ18.2~φ45.6 | ≥ φ45.6 |
| 3 | ≤ φ21.9 | φ21.9~φ54.7 | ≥ φ54.7 |
| 3.5 | ≤ φ25.5 | φ25.5~φ63.8 | ≥ φ63.8 |
| 4 | ≤ φ29.2 | φ29.2~φ72.9 | ≥ φ72.9 |
| 4.5 | ≤ φ32.8 | φ32.8~φ82.1 | ≥ φ82.1 |
| 5 | ≤ φ36.5 | φ36.5~φ91.2 | ≥ φ91.2 |
表內是加工直徑 φ(mm)。(依型錄數值整理)欄名是刀柄+刀墊合起來的傾角,刀柄本身帶 1.5°,所以 1.5° 欄就是標準刀墊;每一欄負責一段導程角,直徑越小、螺距越大,對到的欄位傾角越大。
牙角 30°/29°:只列不同的欄
| 螺距 P(mm) | 右:無法加工 | 右:4.5° | 左:無法加工 | 左:−1.5° |
|---|---|---|---|---|
| 0.5 | ≤ φ1.8 | φ1.8~φ2.3 | ≤ φ4.6 | φ4.6~φ9.1 |
| 0.75 | ≤ φ2.7 | φ2.7~φ3.4 | ≤ φ6.8 | φ6.8~φ13.7 |
| 1 | ≤ φ3.6 | φ3.6~φ4.6 | ≤ φ9.1 | φ9.1~φ18.2 |
| 1.25 | ≤ φ4.5 | φ4.5~φ5.7 | ≤ φ11.4 | φ11.4~φ22.8 |
| 1.5 | ≤ φ5.5 | φ5.5~φ6.8 | ≤ φ13.7 | φ13.7~φ27.4 |
| 1.75 | ≤ φ6.4 | φ6.4~φ8.0 | ≤ φ16.0 | φ16.0~φ31.9 |
| 2 | ≤ φ7.3 | φ7.3~φ9.1 | ≤ φ18.2 | φ18.2~φ36.5 |
| 2.5 | ≤ φ9.1 | φ9.1~φ11.4 | ≤ φ22.8 | φ22.8~φ45.6 |
| 3 | ≤ φ10.9 | φ10.9~φ13.7 | ≤ φ27.3 | φ27.3~φ54.7 |
| 3.5 | ≤ φ12.7 | φ12.7~φ15.9 | ≤ φ31.9 | φ31.9~φ63.8 |
| 4 | ≤ φ14.6 | φ14.6~φ18.2 | ≤ φ36.5 | φ36.5~φ72.9 |
| 4.5 | ≤ φ16.4 | φ16.4~φ20.5 | ≤ φ41.0 | φ41.0~φ82.1 |
| 5 | ≤ φ18.2 | φ18.2~φ22.8 | ≤ φ45.6 | φ45.6~φ91.2 |
30°/29° 其餘欄與 60°/55° 相同。導程角對照表的數值取自三菱綜合型錄 MMT 系列刀墊選擇頁(型錄頁 G012);實際選用請以手上刀柄廠牌的型錄為準。
五、刀片後角設定
不同螺紋牙角對應不同的刀片後角,內孔與外圓加工也略有差異(下表為常見參考值,實際以刀具廠商規格為準):
| 螺紋角 | 內孔後角 | 外圓後角 |
|---|---|---|
| 60° | 8.8° | 5.8° |
| 55° | 7.9° | 5.2° |
| 30° | 4.1° | 2.7° |
| 29° | 4° | 2.6° |
後角數值取自三菱綜合型錄 MMT 系列頁(型錄頁 G013),是刀片裝在該系列刀柄上時的後角;其他廠牌請以各自型錄為準。
梯形螺紋、圓形螺紋這類牙角較小的螺紋,刀片兩側後角也跟著變小,選刀墊時要特別注意。
六、加工實務建議
使用導程角計算確認刀墊、避免刀片干涉區、定期檢查刀片磨耗、使用高剛性刀桿,是螺紋加工的四項實務要點。牙型標準見〈螺紋牙型完整解析〉;進刀方式見〈螺紋加工進刀方式解析〉。
常見問題 FAQ
Q:導程角怎麼計算?
導程角以 tan α = 導程 / (π × d) 計算,其中導程為單牙時等於螺距 P、多牙時為 nP,d2 為螺紋中徑。算出導程角後,再對照選擇符合的刀墊角(如 0.5°、1.5°、2.5° 等)。
Q:刀墊角選錯會怎樣?
刀墊角與導程角不符會造成刀片側面(後刀面)與牙側干涉,導致加工面不良、刀具快速磨耗,嚴重時牙型無法成形。導程角越大越需搭配大角度刀墊。
Q:右螺紋和左螺紋刀墊一樣嗎?
不一樣。右螺紋一般使用正角刀墊;左螺紋因螺旋方向相反,需使用負角刀墊並注意避開干涉區。選錯旋向的刀墊會造成干涉與加工失敗。
Q:刀片後角要怎麼設?
刀片後角需配合螺紋牙角與導程角,內孔與外圓略有不同。例如三菱型錄所列:55° 螺紋內孔 7.9°、外圓 5.2°;29° 螺紋內孔 4°、外圓 2.6°(參考值)。實際後角以刀具廠商規格與導程角計算為準。
發布日期:2026-07-23|最後更新:2026-10-22









