
單晶矽怎麼磨:四項研磨特點,與它固定裂開的方向
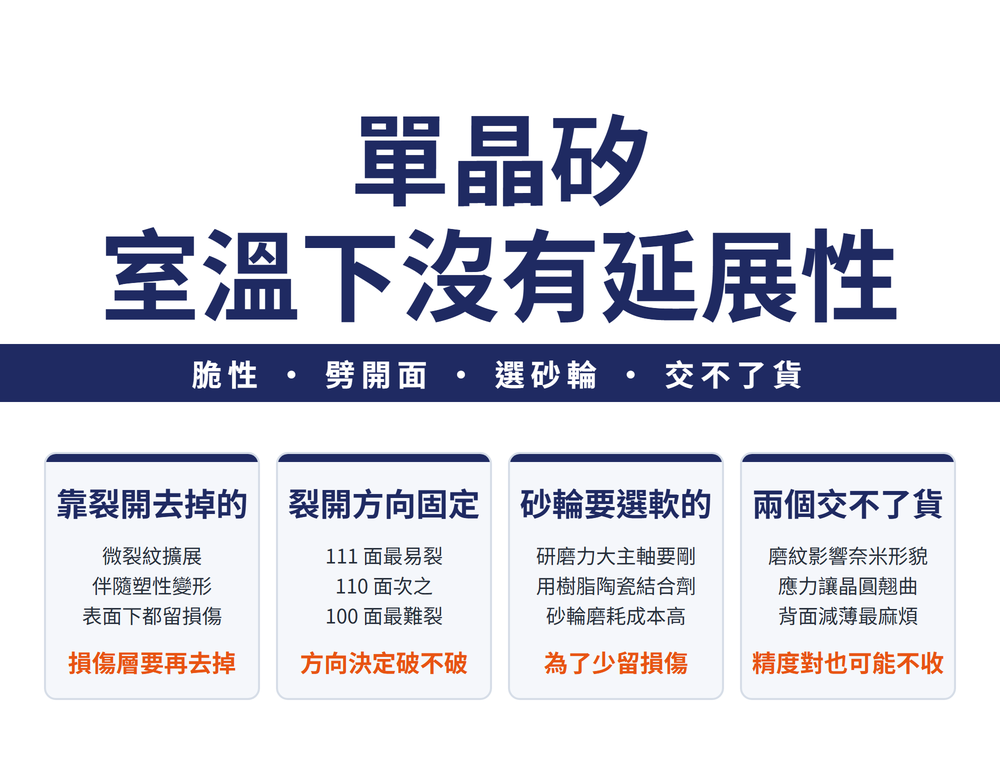
單晶矽在室溫下沒有延展性,研磨時材料是靠微裂紋擴展與脆性斷裂被去掉的,而且它會沿固定的結晶方向裂開。這篇說明四項研磨特點、砂輪為什麼反而要選軟的,以及磨紋與翹曲這兩個最常讓晶圓交不了貨的問題。
一、什麼時候會碰到它
矽是微電子與太陽能產業最重要的基礎材料,全球 95% 以上的半導體元件用矽做成,其中 85% 是積體電路。
加工端會碰到它的場合有兩個:前段要把單晶矽片磨、研、拋成高面型精度的拋光晶圓當基板;後段要對晶圓做背面減薄,把背面粗糙度與表層損傷降下來。
🔑 這兩件事的共同點是:它們都在跟一個「室溫下不會變形、只會裂」的材料打交道。下面所有特點都從這一句推得出來。
二、室溫下沒有延展性
單晶矽呈銀灰色、有金屬光澤,但它的力學行為是脆性材料:室溫下無延展性,硬而脆。
| 項目 | 數值 |
|---|---|
| 硬度 | 莫氏 6.5~7.0(Knoop 9.5~11.5 GPa) |
| 拉伸強度 | 113 MPa |
| 壓縮強度 | 120 MPa |
| 開始有明顯塑性 | 溫度高於 700~800 ℃ |
📌 最後一列是關鍵的對照:要讓它塑性變形得先加熱到 700 ℃ 以上,而常溫加工根本到不了那個條件——所以常溫下它只能裂,不能被推開。
三、它裂開的方向是固定的
單晶矽受外力時容易沿結晶面破壞,而各個面的難易度不一樣:
| 晶面 | 裂開難易 |
|---|---|
| (111) | 最容易裂:原子排列最密、面間距最大、鍵密度最小、破裂韌性最小 |
| (110) | 次之 |
| (100) | 最難裂 |
🔴 最容易斷裂的方向是 <111>,以及 (100) 面的 <110> 方向。兩個 (111) 面之間也會交出一個容易裂開的方向。
⚠ 半導體業最常用的是 (111) 與 (100) 兩種晶面:MOS 積體電路基板通常用 (100);雙極積體電路基板用 (111) 或 (100)。拿到工件先確認是哪一種晶面,再決定夾持與進刀方向。
四、四項研磨特點
| 特點 | 內容 |
|---|---|
| 易產生表面與亞表面損傷 | 材料主要以微裂紋擴展與脆性斷裂被去除,並伴隨塑性變形 |
| 研磨力比大、砂輪研磨比小 | 主軸要有較高剛度;砂輪磨耗較大、加工成本較高 |
| 表面品質不易保證 | 精度做得到,但會留下明顯的磨紋 |
| 易變形與碎裂 | 抗拉應力遠大於抗剪應力,加工中較易碎裂 |
🔑 第一項是這個材料的本質,後三項都是它的後果。用鑽石砂輪研磨時表面會留下劃痕與微裂紋,亞表面則有微裂紋、差排、非晶層、多晶層與殘餘應力——這層損傷必須靠後續的超精密加工再去掉。
五、砂輪為什麼反而要選軟的
這是本篇最反直覺的一條。硬脆材料的直覺是配硬砂輪,但單晶矽相反:
🔴 為了減小亞表面損傷,多採用硬度較軟的樹脂結合劑與陶瓷結合劑鑽石砂輪。
⚠ 代價要先算進去:軟砂輪的砂輪研磨比小、磨耗較大、加工成本較高。這不是可以省的那一項——省了砂輪錢,損傷層變厚,後段要花更多時間去除。
📌 另外,研磨力比大,所以超精密研磨的砂輪主軸必須有較高剛度。砂輪本身怎麼讀標示、怎麼配,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉。
六、磨紋與翹曲:兩個交不了貨的問題
磨紋:研磨可以做到很高的加工精度,但表面會留下明顯的磨紋,影響晶圓的奈米形貌、粗糙度與強度——精度合格不等於可以交貨。
翹曲:研磨在亞表面產生的殘餘應力,容易讓大直徑薄晶圓翹曲、彎曲。
🔴 背面減薄的晶圓受影響最大:翹曲之後自動輸送困難、而且容易破碎——問題不出在加工這一站,出在下一站。
📌 這與其他硬脆材料的變形控制是同一類問題,對策方向見〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉。
七、常見問題 FAQ
Q:單晶矽為什麼不能當一般硬材料切?
因為它室溫下沒有延展性。要讓它塑性變形,溫度得高於 700 到 800 度,常溫加工到不了那個條件,所以材料是靠微裂紋擴展與脆性斷裂被去掉的,不是被推開的。這也決定了後面所有特點:表面與亞表面都會留損傷、研磨力比大、表面會有磨紋、工件容易碎裂。
Q:工件老是從同一個方向裂開,是巧合嗎?
不是,那是晶面決定的。單晶矽受力時容易沿結晶面破壞,而各面難易不同:(111) 面原子排列最密、面間結合力最弱,最容易裂;(110) 面次之;(100) 面最難裂。最容易斷裂的方向是 <111> 以及 (100) 面的 <110> 方向。拿到工件先確認晶面,再決定夾持與進刀方向。
Q:為什麼要用軟的鑽石砂輪?
為了減小亞表面損傷,所以多採用硬度較軟的樹脂結合劑與陶瓷結合劑鑽石砂輪。代價是砂輪研磨比小、磨耗大、加工成本較高。這一項省不得:省下砂輪成本,換來的是更厚的損傷層,而那一層必須靠後續超精密加工去除,整體反而更貴。另外研磨力比大,主軸剛度也要跟上。
Q:尺寸精度都在公差內,為什麼還被退?
多半是磨紋或翹曲。研磨做得到很高的加工精度,但表面會留下明顯磨紋,影響晶圓的奈米形貌、粗糙度與強度。另一個是翹曲:亞表面殘餘應力會讓大直徑薄晶圓翹曲彎曲,背面減薄的晶圓受影響最大,自動輸送困難又容易破碎。兩者都不在尺寸公差裡,卻決定收不收貨。
發布日期:2026-09-21|最後更新:2026-09-21









