
購物車
會員中心
分類
所有文章
技術資訊導讀
今日工事
通用技術資訊
被加工材料技術資訊
刀具材料與塗層技術
銑刀技術資訊
鑽頭技術資訊
搪孔技術資訊
絲攻技術資訊
刀桿技術資訊
夾治具技術資訊
銑削技術資訊
車削技術資訊
拋光研磨技術資訊
精密量測儀器技術資訊
CNC加工概論
工具機技術資訊
加工製程技術資訊
站體功能教學
技術資訊

孔徑尺寸公差表:H7/H8/G6數值與配合選型

螺紋底孔直徑表:M螺紋攻牙鑽孔尺寸對照

螺栓孔尺寸表:內六角通孔與沉頭孔設計指南

表面粗糙度Ra、Rz,JIS完整解析:定義、計算與對照

軸徑尺寸公差表:g6/h6/f7數值與配合選型

硬度換算表完整解析:HRC、HV、HB與抗拉強度對照

公制螺紋精度表完整解析|M1–M48 中徑小徑與公差

螺絲攻內螺紋精度等級解析:P 級、6H/7H 與量規

英制螺紋精度表總覽|Whitworth、管牙與 P 級公差

車削加工計算公式大全:切削速度、進給量與表面粗糙度解析
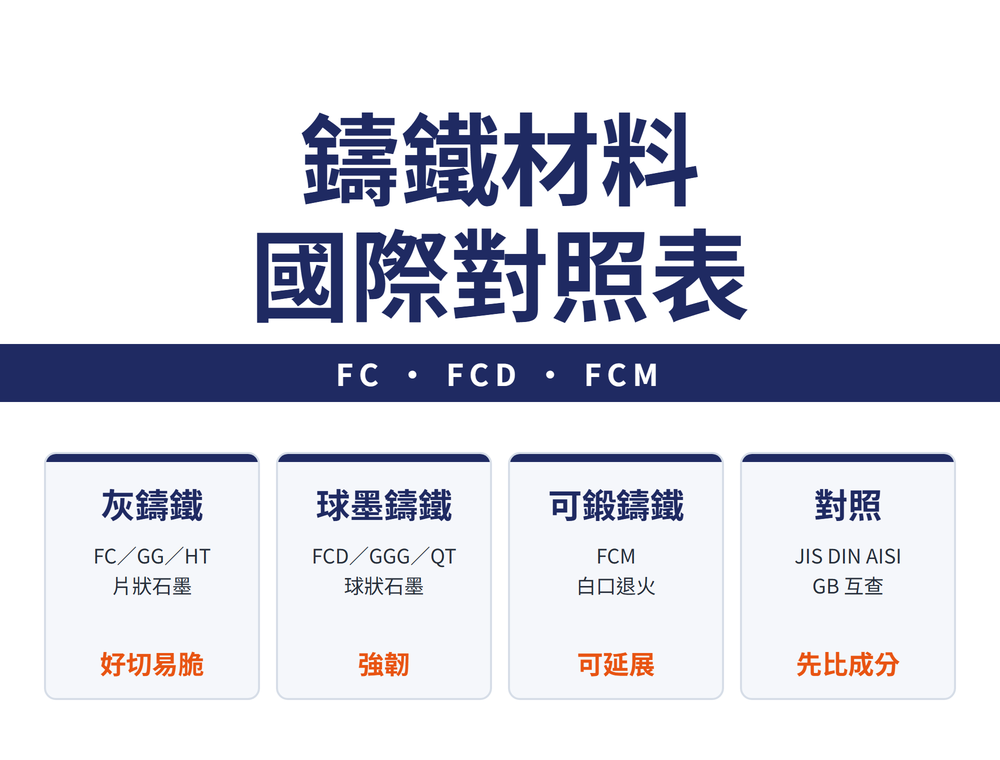
鑄鐵材料國際對照表:灰/球墨/可鍛鑄鐵
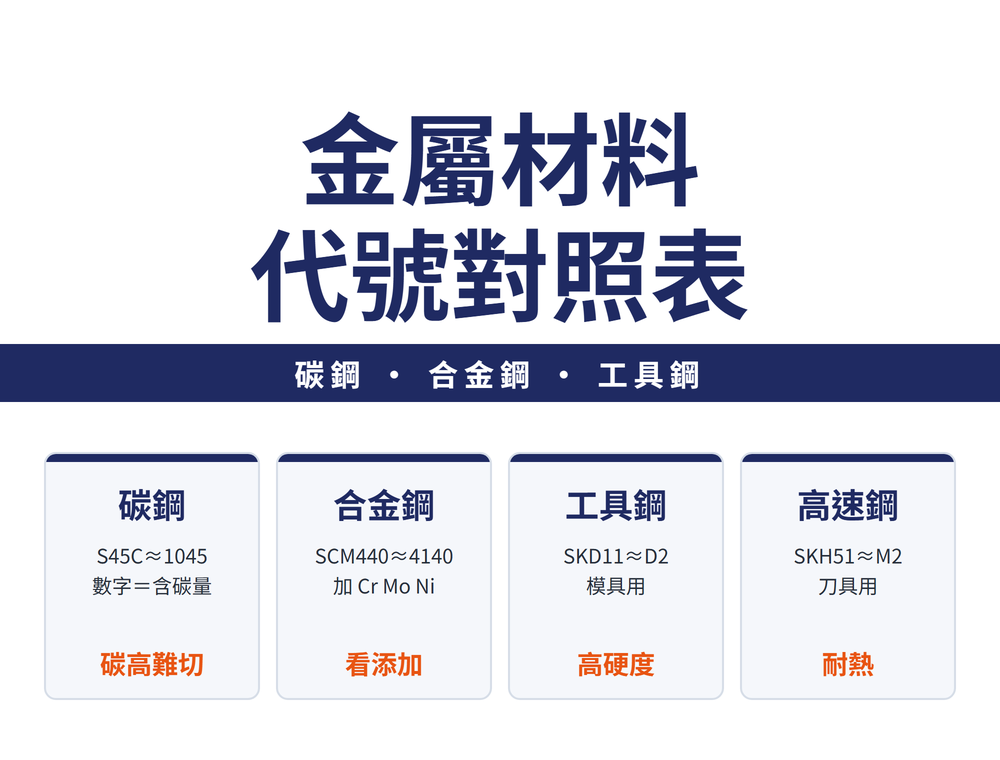
金屬材料代號對照表:碳鋼、合金鋼、工具鋼
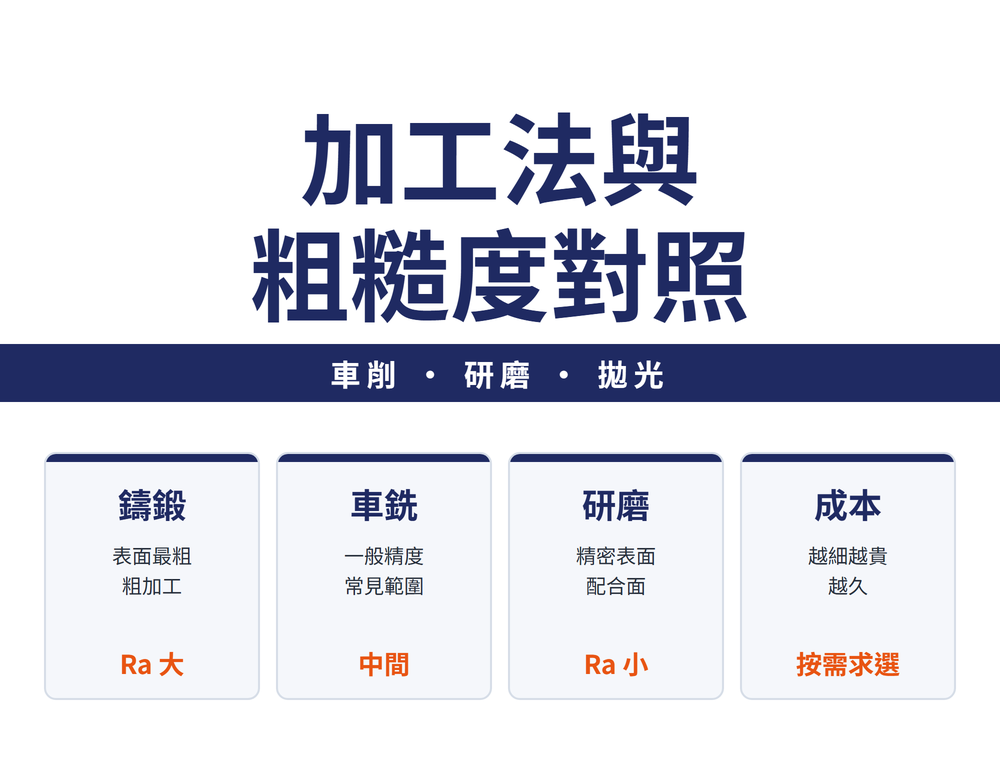
加工法與表面粗糙度對照表:車削、研磨、拋光Ra範圍
通用卡尺完整教學:讀值、量測方式與誤差解析
ISO車削刀片規範解析:CNMG刀片型號與選型指南
鑽頭切削參數設定指南:切削速度、轉速與進給計算
螺紋底孔徑表(其他規格)完整指南:STI、管牙與 BSW
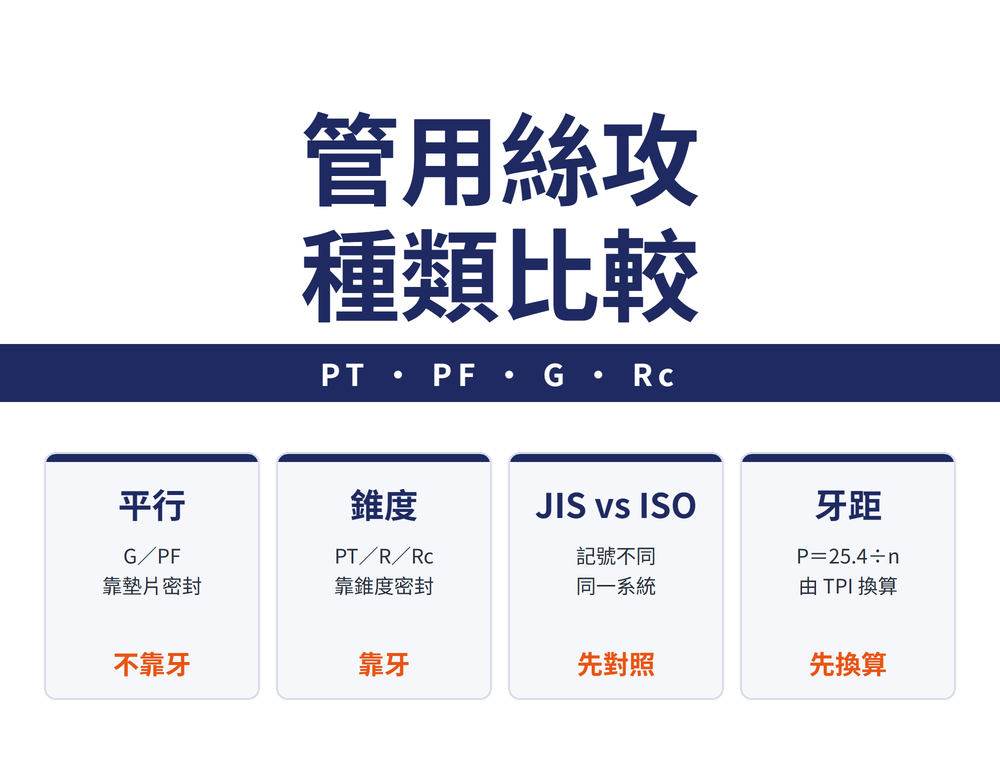
管用絲攻種類比較:PT、PF、G、Rc 螺紋與精度對照
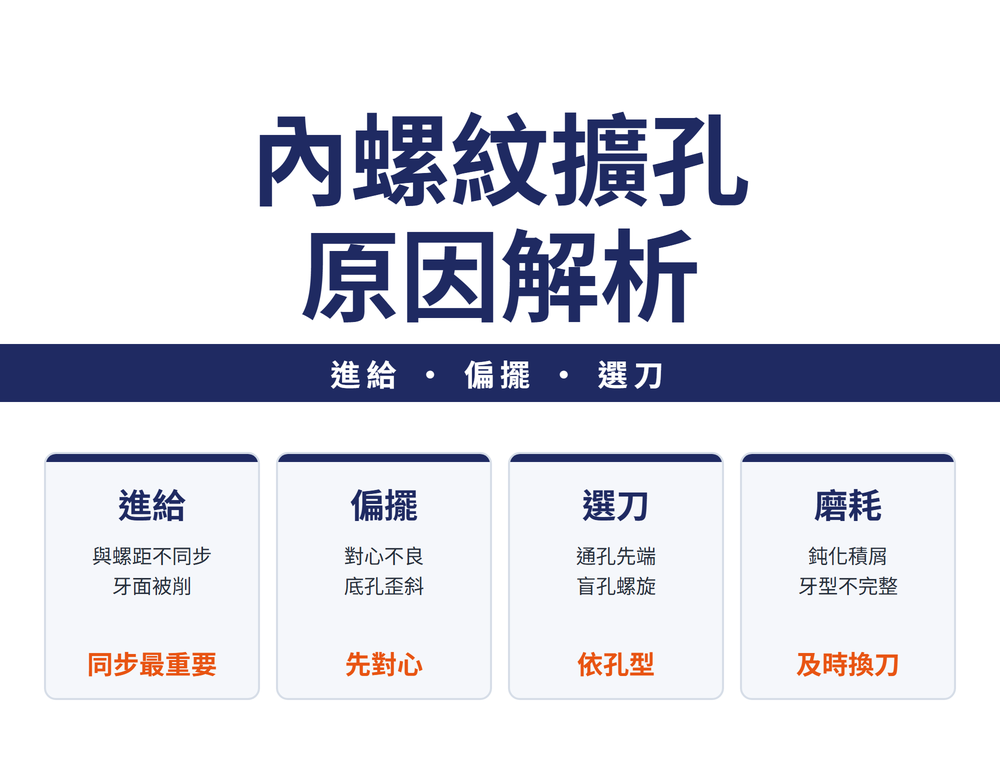
內螺紋擴孔原因解析:進給、偏擺與選刀對策
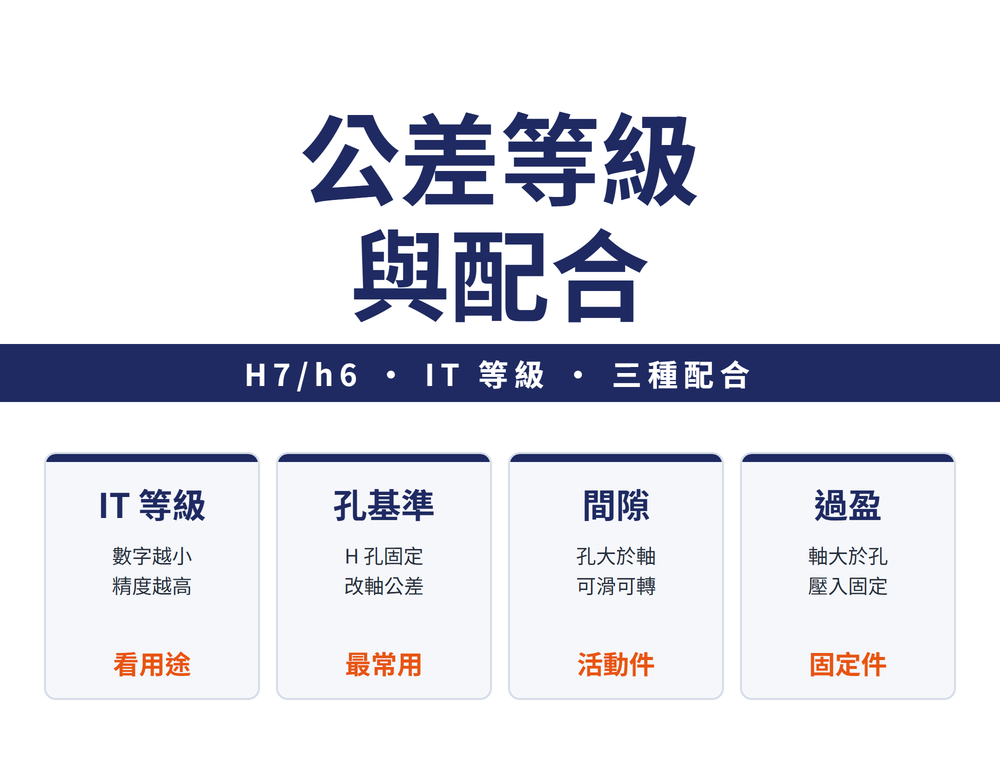
公差等級與配合全解析:H7/h6孔軸配合選型指南
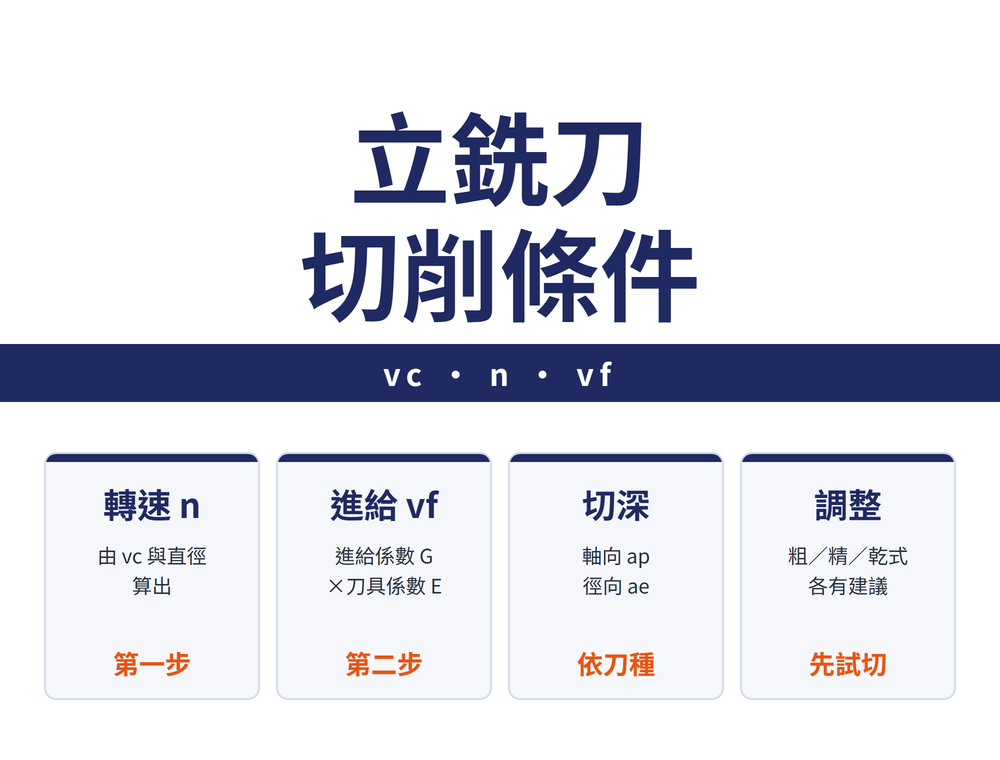
立銑刀切削條件計算指南
螺絲攻攻牙速度計算:Vc 公式、轉速換算與材料速度
鑽頭切削參數換算公式:不同直徑的轉速與進給換算
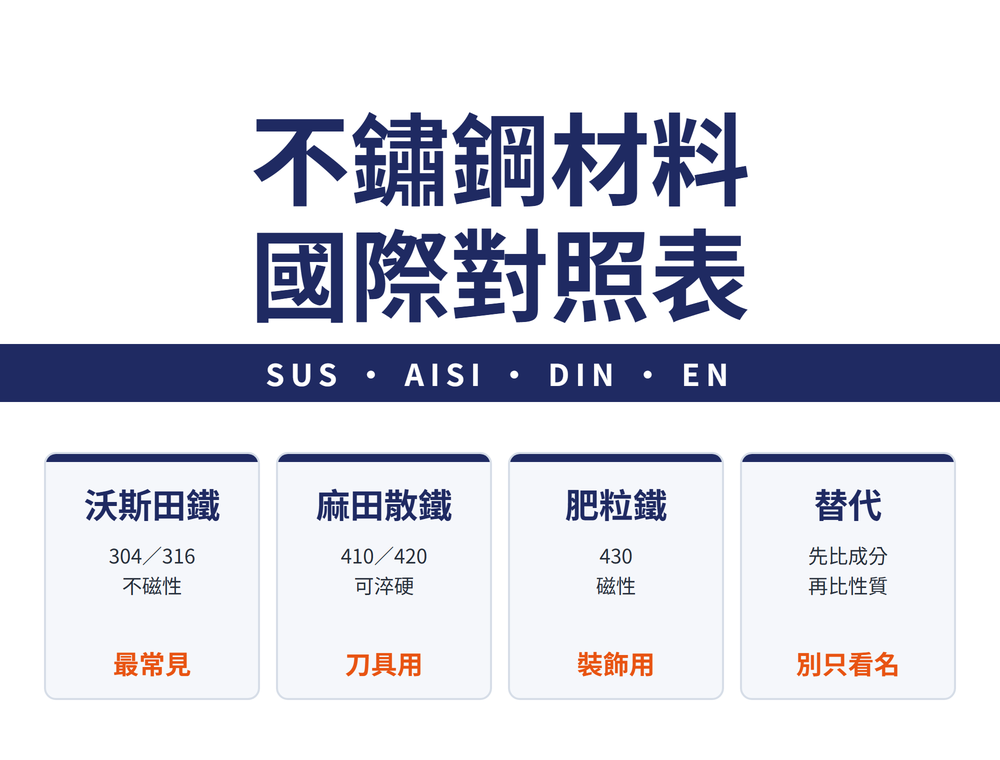
不鏽鋼材料國際對照表:JIS/DIN/AISI/EN
螺紋底孔徑表(公制)完整指南:M1–M100 攻牙鑽孔
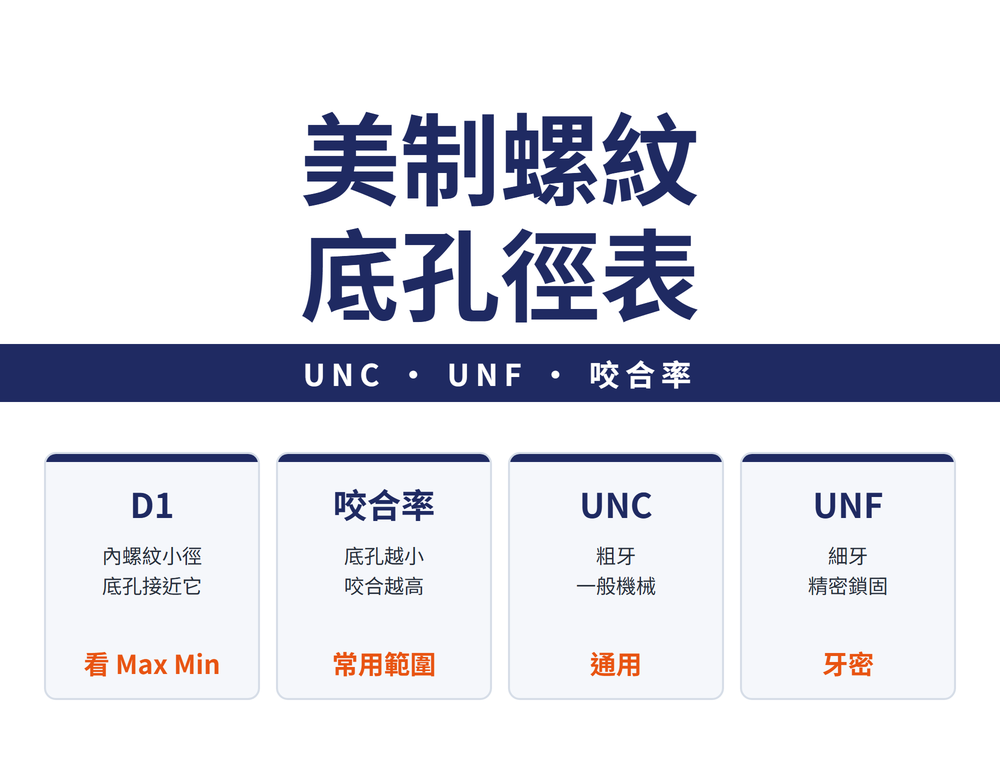
美制螺紋底孔徑表完整指南:UNC/UNF/UNEF 咬合率
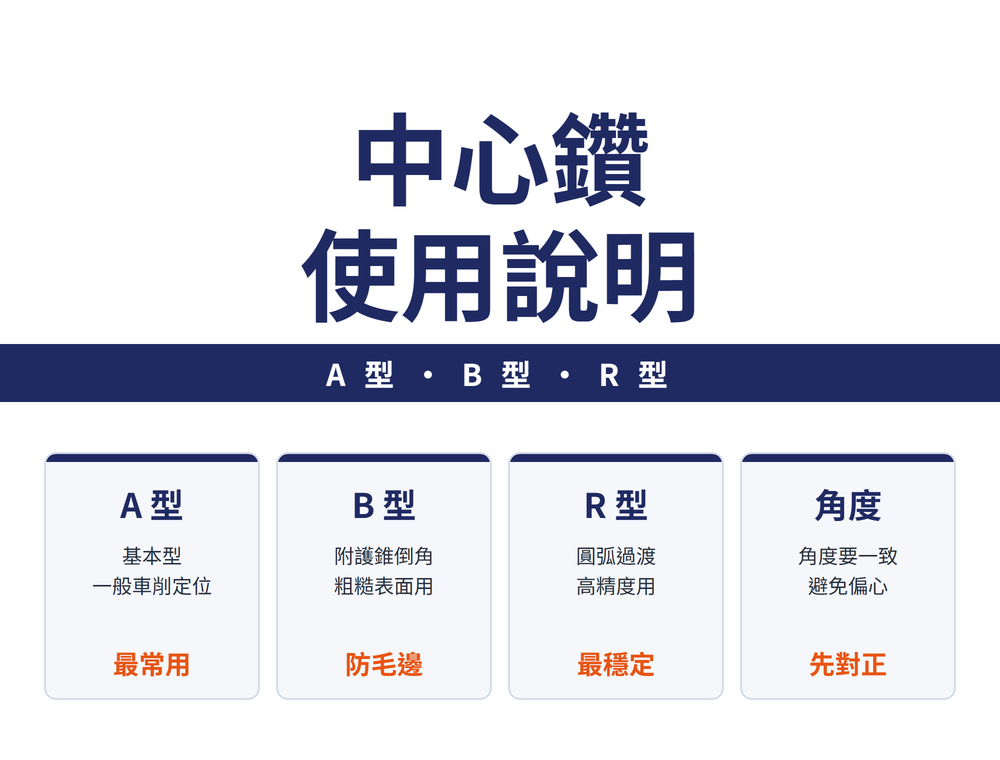
中心鑽使用說明:A/B/R型中心孔角度與加工應用
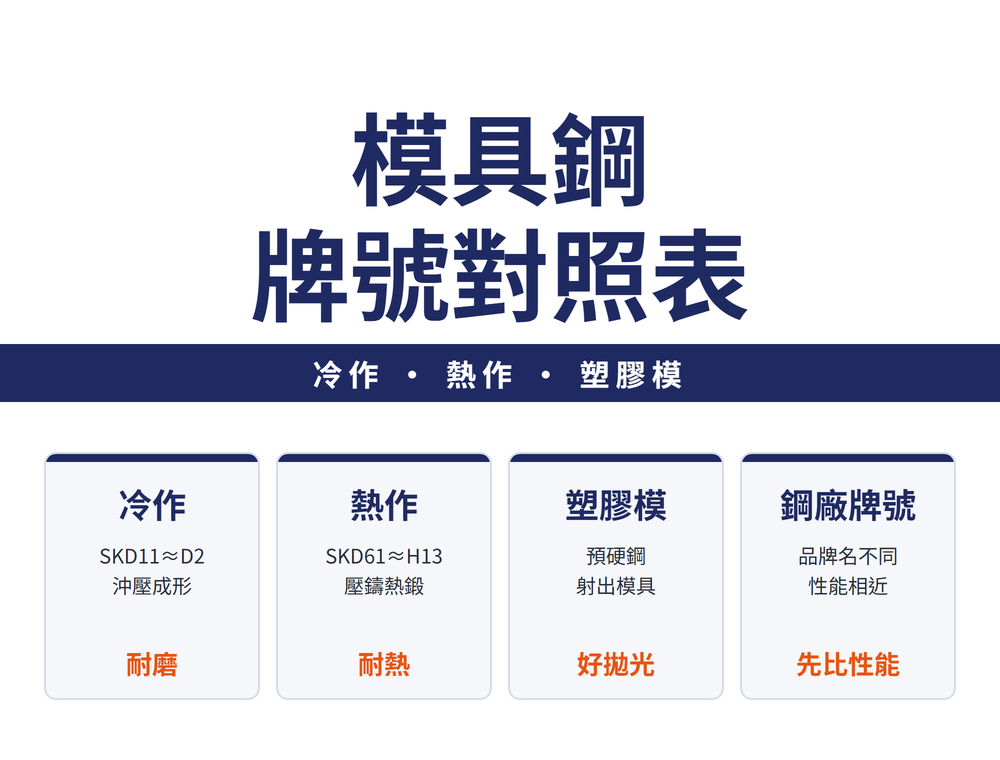
模具鋼牌號對照表:冷作、熱作、塑膠模具鋼
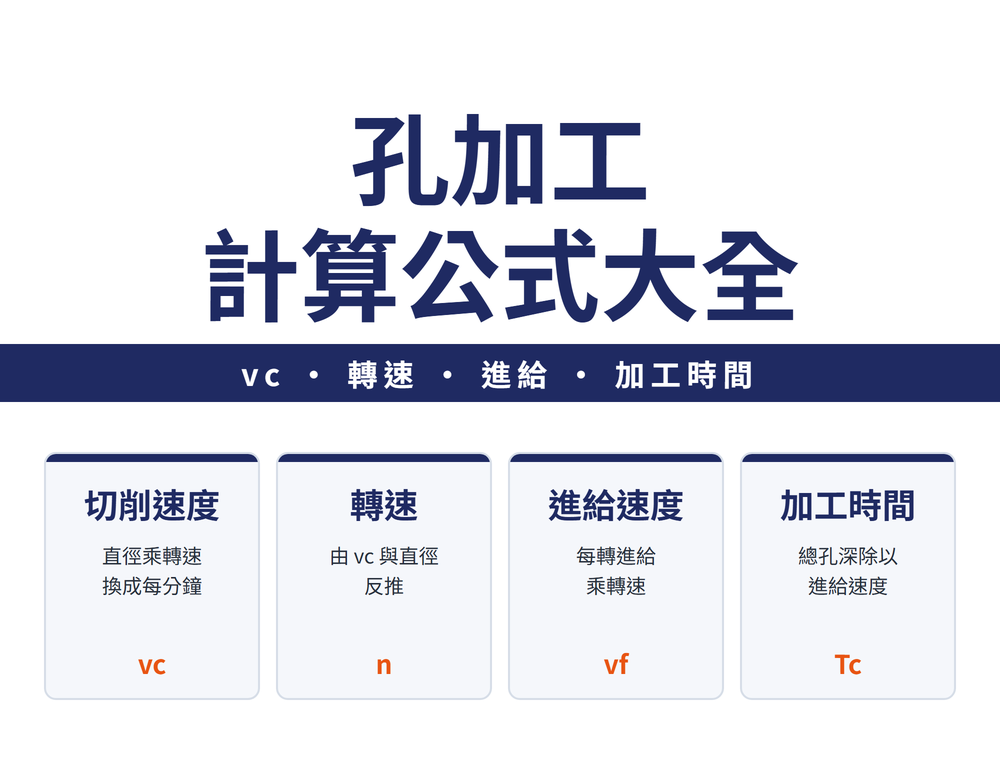
孔加工計算公式大全:vc、轉速、進給與加工時間
刀片塗層對照表:鎢鋼刀片牌號與 ISO 分類
1
2
3
...
14