螺栓孔尺寸表:內六角通孔與沉頭孔設計指南
螺栓孔尺寸是機械設計與組裝的關鍵參數,尤其內六角螺栓需同時考量通孔、沉頭孔與螺栓頭部空間。透過標準化的孔徑與深度設計,可確保裝配精度與結構強度。本文整理 M3 至 M30 螺栓孔尺寸對照、尺寸代號說明與沉頭孔設計原則,協助工程師快速完成設計與加工。
一、螺栓孔尺寸是什麼
螺栓孔包含多種結構:通孔(Clearance Hole)、沉頭孔(Counterbore)、螺紋孔(Tapped Hole)。在內六角螺栓設計中需同時考慮螺栓外徑、頭部直徑與頭部高度,才能決定螺栓是完全嵌入或外露。
二、尺寸代號說明
| 代號 | 含義 |
|---|---|
| d | 螺紋外徑(螺栓尺寸) |
| d1 | 鎖入母材的螺紋孔公稱直徑(與 d 相同) |
| d' | 螺栓通孔直徑(即鑽頭直徑) |
| D | 沉頭孔直徑 |
| D' | 較寬鬆的沉頭孔直徑 |
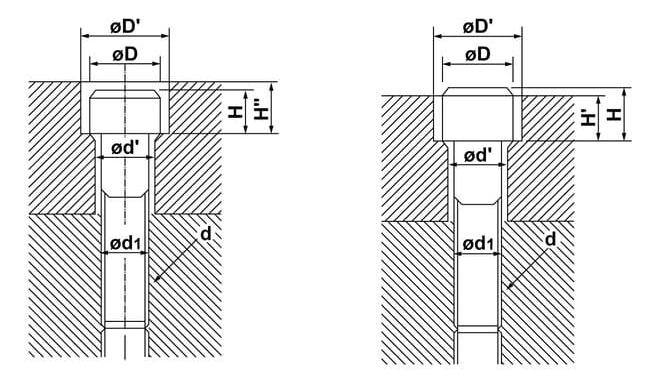
| H | 標準沉頭深度(螺栓頭與工件面齊平,數值同螺紋公稱直徑) |
| H'、H'' | H' 較淺(螺栓頭略突出);H'' 較深(螺栓頭略沉入) |
三、內六角螺栓孔尺寸表(M3~M30,參考值)
單位 mm。ød' 通孔、øD 沉頭孔、øD' 寬鬆沉頭孔、H 標準深度、H' 較淺、H'' 較深(位置見文首剖面圖與第二節代號表)。
| 螺栓 | ød' | øD | øD' | H | H' | H'' |
|---|---|---|---|---|---|---|
| M3 | 3.4 | 5.5 | 6.5 | 3 | 2.7 | 3.3 |
| M4 | 4.5 | 7 | 8 | 4 | 3.6 | 4.4 |
| M5 | 5.5 | 8.5 | 9.5 | 5 | 4.6 | 5.4 |
| M6 | 6.6 | 10 | 11 | 6 | 5.5 | 6.5 |
| M8 | 9 | 13 | 14 | 8 | 7.4 | 8.6 |
| M10 | 11 | 16 | 17.5 | 10 | 9.2 | 10.8 |
| M12 | 14 | 18 | 20 | 12 | 11 | 13 |
| M14 | 16 | 21 | 23 | 14 | 12.8 | 15.2 |
| M16 | 18 | 24 | 26 | 16 | 14.5 | 17.5 |
| M18 | 20 | 27 | 29 | 18 | 16.5 | 19.5 |
| M20 | 22 | 30 | 32 | 20 | 18.5 | 21.5 |
| M22 | 24 | 33 | 35 | 22 | 20.5 | 23.5 |
| M24 | 26 | 36 | 39 | 24 | 22.5 | 25.5 |
| M27 | 30 | 40 | 43 | 27 | 25 | 29 |
| M30 | 33 | 45 | 48 | 30 | 28 | 32 |
通孔 ød' 就是鑽頭直徑(例:M8 用 ø9);沉頭孔要做得寬鬆一點,改取較大的 øD'(例:M8 為 14 mm)。標準深度 H 與螺紋公稱直徑相同(M8 為 8 mm);螺栓頭要略沉入取較深的 H'',要略突出取較淺的 H'(M8 分別為 8.6 mm 與 7.4 mm)。
四、沉頭孔設計原則
沉頭孔(Counterbore)設計需滿足三點:(1) 頭部完全容納——沉頭直徑 D ≥ 螺栓頭直徑、深度 H ≥ 頭部高度;(2) 裝配需求——螺栓頭與工件面齊平用標準深度 H、略沉入用較深的 H''、略突出用較淺的 H';(3) 加工考量——鑽孔後需再銑沉頭,建議使用階梯鑽或沉頭刀。沉頭刀怎麼修磨、為什麼不能磨出凹心,見〈鑽完孔還有三把刀:精孔鑽、擴孔鑽與沉頭刀怎麼改磨〉。
五、設計圖判讀與 CNC 建議
圖中兩種典型設計:左圖螺栓頭完全嵌入,適合平面組裝;右圖螺栓頭部分外露,適合快速拆裝。CNC 加工建議:高精度裝配用標準沉頭尺寸並控制深度公差;一般結構件可放寬沉頭公差、以效率為主;高負載應用需增加接觸面並確保沉頭底面平整。螺紋孔(攻牙)底孔尺寸見〈螺紋底孔直徑表〉;孔的公差配合見〈公差等級與配合全解析〉。
常見問題 FAQ
Q:通孔和沉頭孔有什麼差別?
通孔(Clearance Hole)是讓螺栓桿穿過的孔;沉頭孔(Counterbore)是在通孔上方再擴一段較大孔徑,用來容納螺栓頭,使頭部可沉入工件表面或齊平。
Q:M6 內六角螺栓的孔要開多大?
M6 通孔 6.6 mm(即鑽頭直徑),沉頭孔直徑 10 mm,要寬鬆一點可取 11 mm;標準沉頭深度 6 mm,螺栓頭與工件面齊平;較淺的 H' 為 5.5 mm、較深的 H'' 為 6.5 mm。實際設計請核對所用螺栓的規格。
Q:沉頭孔深度怎麼決定?
依裝配需求:螺栓頭與工件面齊平取標準深度 H(數值等於螺紋公稱直徑,例 M8 為 8 mm),要略沉入取較深的 H'',要略突出取較淺的 H'。無論哪一種,沉頭底面都要平整,讓螺栓頭均勻承壓。
Q:沉頭孔怎麼加工?
先鑽通孔,再以沉頭刀(或階梯鑽)銑出沉頭。要求底面平整以利螺栓頭均勻受力;高精度時控制沉頭深度公差,避免頭部凸出或過度沉入。
查到尺寸了,刀具的規格對得上嗎?
看 鑽頭規格齊全,直徑、刃長、柄徑逐項可篩。
規格拿不準?加 LINE 把圖面傳給我們,我們直接幫你對規格。
發布日期:2026-03-25|最後更新:2026-10-17