
鉸孔該用什麼刀桿:浮動是攻牙的解法,鉸孔要的是偏擺精度
「鉸孔要不要用浮動式」這個問法本身就偏了。翻遍四份原廠型錄,浮動機構幾乎全部是攻牙用的。本文說明鉸孔的選型主軸為什麼是偏擺精度與阻尼,並附各夾持型式的偏擺對照。
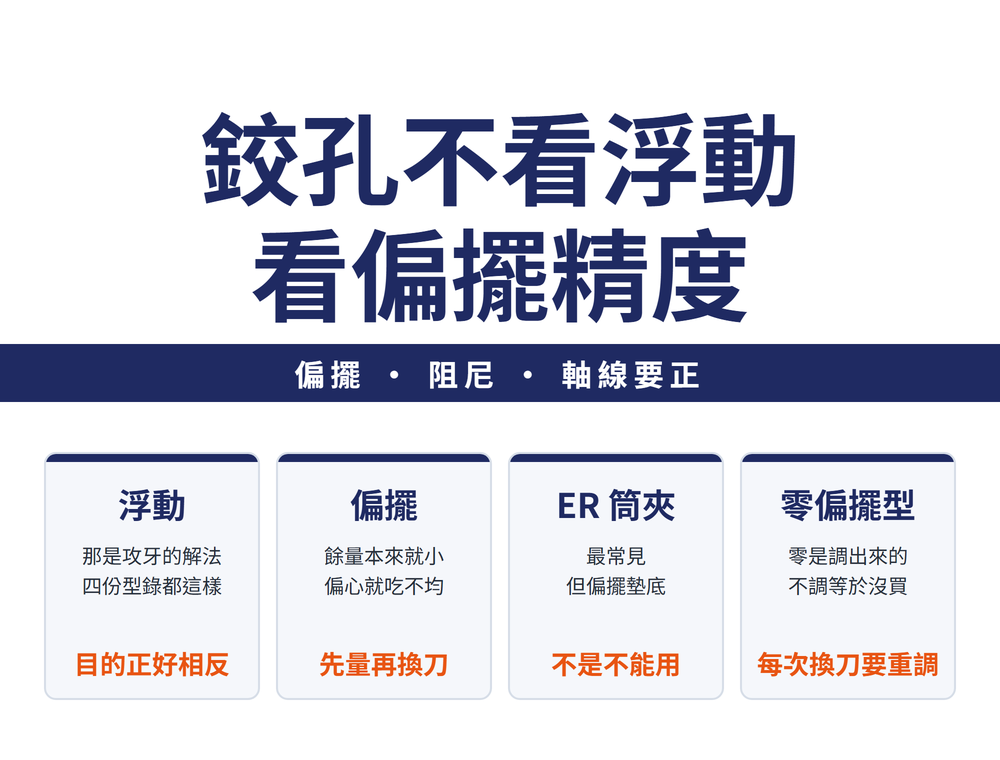
先破一個很常見的問法
問「鉸孔要不要用浮動式」的人很多,但這個問法從一開始就偏了。查過四份不同來源的原廠刀桿型錄之後,結論很一致:浮動機構幾乎全部是攻牙用的。
型錄裡出現「浮動」的地方,一個是自動攻牙器與浮動絲攻套筒,用途明載為吸收底孔中心偏差、避免絲攻損壞;另一個是剛性攻牙刀柄的微量長度補償,用途是補償同步主軸與絲攻的節距誤差。兩者都在處理攻牙的問題。
🔴 差別在目的:鉸孔要的是「刀具走在正確的軸線上」,不是「讓刀具閃避偏差」。浮動做的正是後者。拿閃避偏差的機構去做需要精確軸線的工作,方向是反的。
一、鉸孔真正該看的兩件事
偏擺精度決定鉸刀有沒有走在該走的線上,阻尼決定切削過程穩不穩。鉸孔的餘量本來就小,刀具一旦偏心,單邊吃刀量就不平均,孔徑、圓度與表面全部一起受影響。
| 夾持型式 | 偏擺精度 | 重複精度 | 鉸孔適用性 | 阻尼 |
|---|---|---|---|---|
| 油壓夾持(零偏擺可調型) | 0(可調) | 小於 3 μm | 極適合 | 佳 |
| 油壓夾持(一般型) | 3 μm | 小於 3 μm | 適合 | 佳 |
| 油壓夾持(短版型) | 6 μm | 6 μm | 適合 | 佳 |
| 熱縮夾持 | 3 μm | 3 μm | 適合 | 普通 |
| ER 彈簧筒夾(一般型) | 8 μm | — | 可用,全表最低 | 尚可 |
這張表最值得看的是最後一列。ER 筒夾是現場最常見的夾持方式,但它的偏擺精度在這張表裡墊底,鉸孔適用性也只到「可用」。不是不能用,是它不會幫你。
⚠ 這些數值是各原廠對自家產品的標示值,不同廠牌、不同等級的同型式產品可能差很多。本文用它們來比較「型式之間的高低順序」,實際採購請以該支刀桿的規格書為準,不要套用本表數字。
二、零偏擺可調型的代價
表裡唯一達到「極適合」的是可調整到零偏擺的油壓夾持。它靠調整機構把偏擺歸零,所以理論上可以做到 0。但要注意兩件事。
第一,那個 0 是調出來的,不是天生的。不使用歸零功能時,它的重複精度回到小於 3 μm 這個水準,和一般型差不多。也就是說,買了這種刀桿而不去調,等於沒買。
第二,調整要花時間,而且每次換刀都要重來。批量小、換刀頻繁的場合,這個時間成本可能超過精度帶來的好處。值不值得,看你這個孔的公差有多緊。
三、什麼時候該往上升一級
1. 孔徑公差進到 H7 以內而且現在用 ER 筒夾,先換夾持型式再談別的。
2. 孔口有喇叭口或錐度,通常是軸線沒對正,不是鉸刀的問題。
3. 表面出現規律的刀痕,先量偏擺,不要先換鉸刀。
4. 深孔鉸削,阻尼的權重要拉高,熱縮的阻尼在表裡只是普通。
攻牙該用哪一種夾頭是另一件事,見〈攻牙該用什麼刀桿〉;各種夾持方式的整體比較見〈刀桿夾持方式怎麼選〉;偏擺本身怎麼量見〈刀具偏擺(跳動/TIR)〉。
常見問題
鉸孔要用浮動刀桿嗎?
一般不是。查過四份原廠型錄,浮動機構幾乎全部標示為攻牙用途,目的是吸收底孔中心偏差或補償節距誤差。鉸孔要的是刀具走在正確軸線上,選型主軸是偏擺精度與阻尼。
ER 筒夾可以鉸孔嗎?
可以,但它在原廠對照表裡的鉸孔適用性只到「可用」,偏擺精度也是表中最低。公差要求鬆的時候沒問題,進到比較緊的公差就該考慮換型式。
零偏擺刀桿真的是零嗎?
那個零是調出來的。不使用歸零功能時,它的重複精度回到一般型的水準。買了不調等於沒買,而且每次換刀都要重調,要把這個時間算進成本。
孔鉸出來有喇叭口,是鉸刀的問題嗎?
通常不是。孔口喇叭或錐度多半代表軸線沒對正,先量刀桿偏擺再檢討鉸刀。
資料來源:SCHUNK Toolholding and workholding Product overview 2024;SCHUNK Clamping technology Overall catalog;BIG DAISHOWA 綜合型錄 V15;浮動機構用途另交叉比對 FAHRION 與 NIKKEN 型錄。🔴 表中數值為各原廠對自家產品的標示值,僅用於比較型式之間的高低,採購請以該支刀桿的規格書為準。
最後更新:2026-09-14









