
加工法與表面粗糙度對照表:車削、研磨、拋光Ra範圍
不同加工方法能做到的表面粗糙度差很多:粗車約 Ra 12.5~50 μm、精車約 0.8~1.6 μm、研磨約 0.2~0.8 μm,超精加工、精密研磨(lapping)與分段拋光可到 0.1 μm 以下。本文以對照表整理車、銑、鑽、鉸、搪、拉、刮、研磨、珩磨、拋光等加工法的典型 Ra 範圍,協助工程師選擇製程,平衡成本、效率與品質。
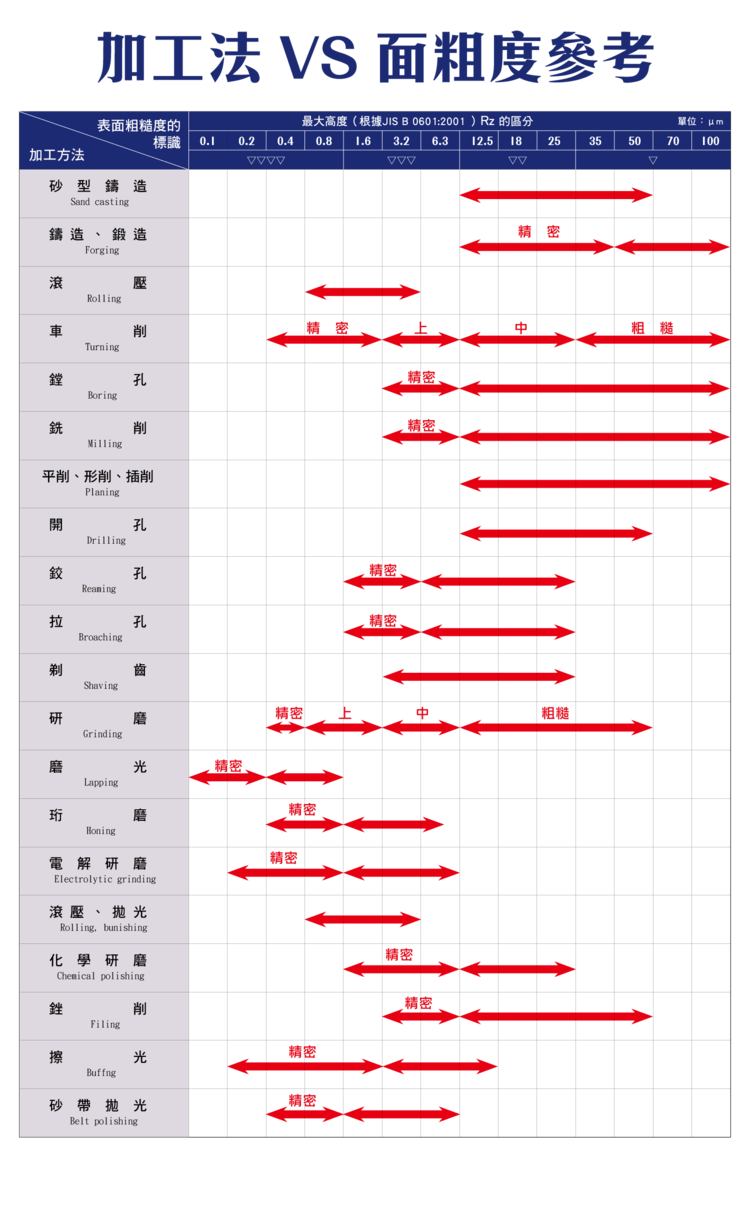
一、加工方法與粗糙度的關係
表面粗糙度是加工表面微觀不平整程度(常用單位 μm),常用指標為 Ra(算術平均)與 Rz(最大高度),直接影響表面品質、摩擦與磨耗、密封性能。加工法越精密、粗糙度值越低。上圖橫軸是 Rz(最大高度);同一個表面的 Rz 數字約為 Ra 的 4 倍,下表則一律以 Ra 標示,兩者不要混讀。
二、各加工法粗糙度對照(參考值)
下表是各加工法做到該道為止、一般條件下就做得到的典型 Ra。
| 加工法(做到這一道) | 典型 Ra(μm) | 適用與備註 |
|---|---|---|
| 粗車 | 12.5 ~ 50 | |
| 半精車 | 3.2 ~ 6.3 | |
| 精車 | 0.8 ~ 1.6 | 淬火鋼以外的金屬 |
| 鑽石刀車削 | 0.025 ~ 0.4 | 要求高的非鐵金屬 |
| 滾壓或拋光(接精車) | 0.025 ~ 0.2 | 外圓 |
| 銑削、刨削(粗→精) | 1.6 ~ 6.3 | 不淬硬的平面 |
| 鑽孔 | 12.5 | 實心料、孔徑 20 mm 以下 |
| 擴孔 | 6.3 ~ 12.5 | 孔徑 20 mm 以上 |
| 鉸孔 | 0.8 ~ 3.2 | 一次鉸 1.6~3.2;粗鉸+精鉸 0.8~1.6 |
| 搪孔(粗→精) | 0.8 ~ 12.5 | 精搪 0.8~1.6;浮動搪刀精搪 0.4~0.8 |
| 拉削 | 0.1 ~ 1.6 | 大量生產的通孔、較小平面 |
| 刮削(刮研) | 0.1 ~ 0.8 | 精度要求較高的平面 |
| 研磨(一道) | 0.2 ~ 0.8 | 淬火鋼主要靠它 |
| 粗磨→精磨 | 0.1 ~ 0.4 | |
| 珩磨 | 0.025 ~ 0.2 | 精度要求很高的孔 |
| 超精加工 | 0.012 ~ 0.1 | 接在精磨之後 |
| 精密研磨(Lapping) | 0.1 以下 | 接在精磨之後 |
| 拋光(分段) | 0.01 ~ 0.2 | 第 1 段 0.1~0.2、第 2 段 0.04~0.1,第 3 段可低於 0.01 |
鑄造、鍛造的素材面比切削粗得多、差異也大,能否不加工直接用,請向鑄鍛廠確認實際 Ra。要同時達到 IT 等級與 Ra 該排哪幾道工序,見〈外圓、孔、平面的加工方案對照〉。
各粗糙度參數(Ra/Rz/RzJIS)的定義與換算,見〈表面粗糙度 Ra、Rz、RzJIS 完整解析〉。
三、粗糙度與成本的關係
趨勢:粗糙度越低 → 成本越高、加工時間越長。建議避免過度精度,依零件功能(密封/滑動/一般)選擇合適製程,才能兼顧品質與成本。
四、工程應用重點
選擇加工法時需綜合考量:功能需求(密封或滑動面需較低粗糙度)、材料特性、加工成本。合理選擇可提升產品品質、最佳化加工效率並降低成本。
常見問題 FAQ
Q:車削能達到多細的表面?
精車約 Ra 0.8~1.6 μm,粗車約 12.5~50 μm。要更細時,鋼件多改走研磨(約 0.2~0.8 μm)、精磨或超精加工;要求高的非鐵金屬可用鑽石刀車削到 0.4 μm 以下。以上為一般條件下的典型範圍,實際依刀具、條件與材料而定。
Q:為什麼粗糙度越低成本越高?
越低的粗糙度需要更精密的製程(研磨、珩磨、拋光)、更多道次與更長工時,刀具與設備成本也較高。因此應依功能需求選擇,避免不必要的過度加工。
Q:密封面該用哪種加工?
密封面需較低粗糙度與良好平整度,常用研磨(約 0.2~0.8 μm),要求更高時用精磨、珩磨(約 0.025~0.2 μm)或精密研磨(約 0.1 μm 以下)。實際等級依密封型式(O 環、平面墊片、金屬對金屬)而定。
Q:表中的數值是絕對標準嗎?
是參考範圍,非絕對值。實際粗糙度受刀具狀態、切削參數、材料與冷卻潤滑影響,同一加工法也會有差異。設計時應以圖面指定值與實測為準。
發布日期:2026-03-25|最後更新:2026-10-21









