
外圓磨磨不圓,先查中心孔:型式、精度與五種修研法
外圓磨出來不圓,大家通常先查砂輪、查機台,但真正的源頭常常是中心孔。工件是頂在兩個頂針之間轉的,中心孔就是定位基準,它的圓度誤差會直接傳到外圓。這篇講中心孔的四種型式怎麼挑、精度要求有哪三個數字、五種修研方法怎麼選,以及沒做好就會磨出錐度的工作臺對中。
一、中心孔錯了,外圓一定錯
兩頂針之間夾持是外圓研磨最常用的方式:安裝精度高、不必校正、換件方便。代價是工件的旋轉完全靠中心孔決定。
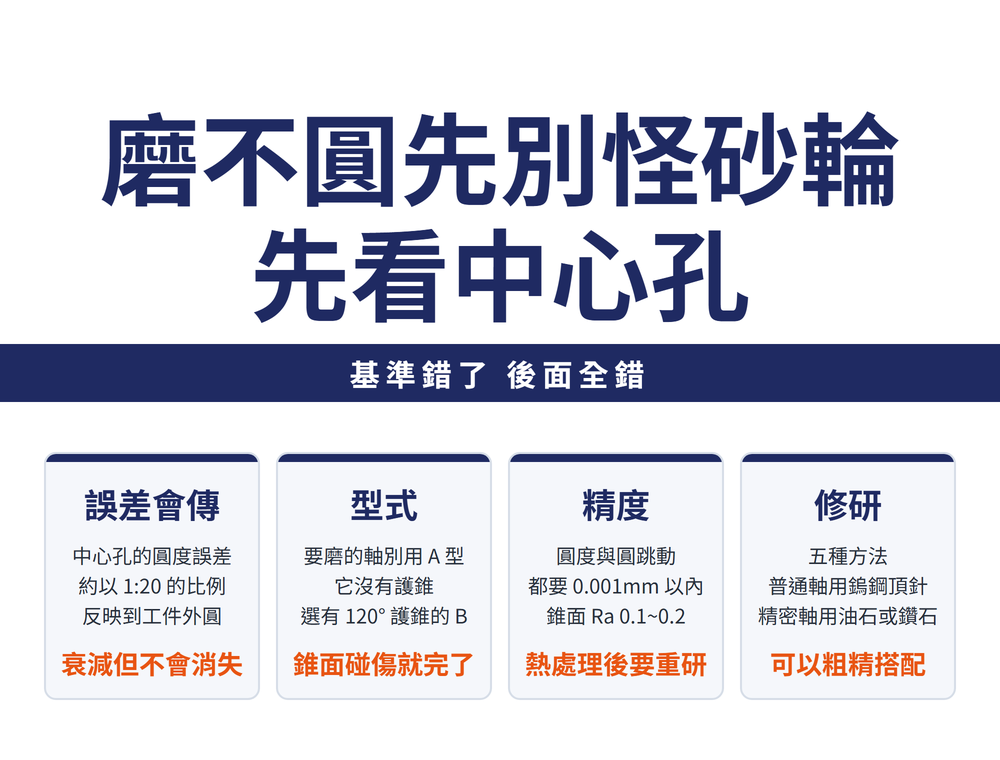
傳遞機制很直接:研磨時研磨力把工件推向一邊,而砂輪與頂針的距離是固定的,所以工件外圓的形狀取決於中心孔的形狀。中心孔的圓度誤差會反映到工件外圓,比例約為 1:20。
🔴 這個比例是本篇最值得記的一句。它同時說明兩件事:①中心孔的誤差確實會衰減,不是一比一傳過去 ②但它不會消失——要求工件圓度 0.001mm,中心孔就不能爛到 0.02mm。砂輪修得再好也蓋不掉基準的錯。
精度要求特別高的軸(誤差在 0.001mm 以內),還要把中心孔與頂針的接觸從錐面接觸改成線接觸——把中心孔修研成弧形,藉此自動糾正一部分位置偏差。
二、四種型式:要磨的軸不要用 A 型
| 型式 | 特點與用途 | 加工工具 |
|---|---|---|
| A 型 | 不需重複使用中心孔的一般精度軸類。🔴 要磨的軸一般不宜用(推論:沒護錐,60° 錐面易碰傷) | 不帶護錐的中心鑽 |
| B 型 | 多一個 120° 護錐保護 60° 錐面。精度高、工序多、要多次上下機的軸選它,軸類研磨廣泛應用 | 帶護錐中心鑽 |
| C 型 | 圓柱孔改內螺紋,供軸向固定其他零件;旋入鋼塞可長期保護,適合貴重零件與工量具 | 先鑽底孔攻內螺紋,再用沉頭刀加工 60°/120° 錐面 |
| R 型 | 與 A 型的差別是把 60° 錐面改成圓弧面,對應第一節講的線接觸 | 弧形中心鑽 |
選型只有一句話:要磨的、要多次上下機的,一律 B 型。
⚠ 上表的四種型式分類出自 GB/T 145(中國國家標準)。台灣現場同樣以 A/B/C/R 四型稱呼,但正式圖面標註請依貴公司採用的標準為準,本篇不代為對應標準編號。
三、精度要求:三個數字
| 項目 | 要求 |
|---|---|
| 60° 內錐面圓度誤差 | 0.001mm 以內,且錐角要準 |
| 兩端中心孔同軸 | 圓跳動 0.001mm 以內 |
| 60° 內錐面粗糙度 | Ra 0.1~0.2 μm,不得有碰傷、毛邊 |
參考值。精度要求較高的軸,熱處理之後、精磨之前要修研中心孔——熱處理會讓它變形,這一步跳過,前面的努力都白費。
四、常見缺陷:不只是不圓
| 缺陷 | 後果 |
|---|---|
| 中心孔不圓,呈橢圓或多角形 | 直接影響外圓柱面精度(第一節的 1:20) |
| 鑽得過深或過淺 | 頂針與中心孔無法錐面配合,接觸不良 |
| 鑽偏、錐角過大或過小 | 同上 |
| 兩端中心孔連線與工件軸線不重合 | 同上 |
🔴 這些缺陷研磨後會造成圓度與位置誤差,嚴重時直接導致加工餘量不足而報廢——不是「精度差一點」,是整支報廢。
五、五種修研方法怎麼挑
| 方法 | 怎麼做/特點 |
|---|---|
| 油石或橡膠砂輪 | 夾在車床夾盤上、用鑽石筆修成 60° 錐體,工件頂在它與後頂針之間,加少量潤滑油。目前最常用,品質與效率都好 |
| 鑄鐵頂針 | 與磨床頂針同尺寸、一起磨 60° 頂角,錐角天生對得上。圓度與同軸度可到 0.001~0.002mm |
| 鎢鋼頂針 | 錐面磨成六角、留 0.2~0.5mm 刃帶,有微切削與擠光作用。快但品質稍差,多用於普通軸或當粗研 |
| 鑽石頂針 | 分粗、半精、精三次研磨,可加煤油或碳酸鈉水溶液冷卻。精度高、效率也高 |
| 中心孔磨床 | 磨出 Ra 0.8 μm、錐角誤差 3′~4′、同軸度 0.002~0.0025mm、圓度 0.8 μm |
📌 挑法:普通軸用鎢鋼頂針求快,精密軸用油石或鑽石頂針求準,兩者可以搭配——鎢鋼頂針粗研、鑽石頂針精研。鑄鐵頂針那一招的價值在於「與磨床頂針一起磨」,錐角天生就對得上。
六、順帶一件會直接造成錐度的:工作臺對中
外圓研磨的標準流程裡有一步是調整上工作臺,讓工件旋轉軸線平行於工作臺縱向運動方向。跳過它,磨出來的圓柱面就會有錐度誤差——一頭粗一頭細。兩種找正法:
| 方法 | 怎麼做 |
|---|---|
| 試磨法 | 長工件兩端各磨一刀,比對刻度差與直徑差,調整後再試到兩者相同。短工件看火花:砂輪寬度內火花不均就是位置不對 |
| 百分表找正法 | 餘量少時用。百分表固定在砂輪架、量頭頂側母線,移動工作臺到讀數不變 |
研磨前還有幾件會直接影響結果的小事:中心孔要擦淨,有毛邊或飛邊必須用三角刮刀刮掉;中心孔內加潤滑油或潤滑脂;用手轉動工件感覺鬆緊,調整尾架頂針的彈簧壓力。磨出來仍然不對時,照缺陷型態反查,見〈研磨出問題怎麼查〉。
七、常見問題 FAQ
Q:外圓磨不圓,一定是砂輪或機台的問題嗎?
不一定。兩頂針夾持時工件的旋轉完全由中心孔決定,中心孔的圓度誤差會以大約 1:20 的比例反映到外圓。先量中心孔,再查砂輪與機台。
Q:中心孔要用哪一種型式?
要研磨、而且會多次上下機的軸,選 B 型——它多一個 120° 護錐保護 60° 錐面。A 型一般不適合要磨的軸——一般推論是它沒有護錐,錐面容易在過程中碰傷。
Q:熱處理之後需要重新修研中心孔嗎?
精度要求較高的軸需要。熱處理會讓中心孔變形,所以熱處理後、精磨前要修研一次,否則後面的精度全部建立在一個已經變形的基準上。
Q:磨出來一頭粗一頭細怎麼辦?
那是錐度誤差,多半是上工作臺沒有對中。用試磨法在兩端各磨一刀比對直徑差,或用百分表沿側母線找正,調到讀數不變為止。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-22









