
砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查
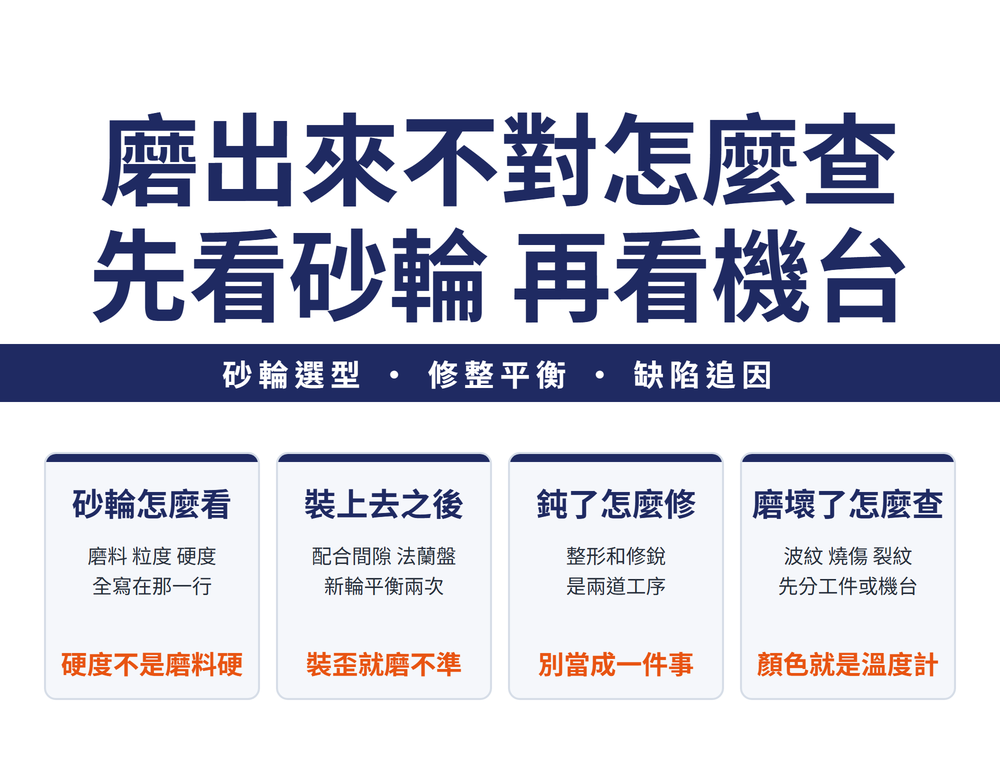
研磨出問題時,答案通常不在參數表上,而在更前面:砂輪選錯了、裝歪了、鈍了沒修,或機台本身就有誤差。這篇導讀把磨床上的事串成一條路:先讀懂砂輪那一行標示,再看怎麼裝、怎麼平衡、鈍了怎麼修,接著是三種研磨怎麼做、熱怎麼帶走,最後是磨壞了往哪查、要提速要先過哪幾關。每一節都指向可以往下查的專篇。
一、先分清楚:這條線講磨床上的事
「研磨」在現場指三件不同的工作,查錯地方就找不到答案:
| 你在做什麼 | 典型場景 | 去哪裡查 |
|---|---|---|
| 在磨床上磨工件(本篇) | 工件夾在磨床上,要求尺寸與表面 | 往下讀 |
| 手拿工具修工件 | 去毛邊、修焊道、拋亮,滾磨刀、銼刀、鋼絲刷 | 〈去毛邊與表面修飾完整導讀〉 |
| 把刀具磨回來用 | 鑽頭、銑刀、車刀鈍了要重磨 | 〈刀具修磨完整導讀〉 |
三者用的都是磨料,但要控制的東西完全不同:磨床上控的是尺寸與表面一致性,手持工具控的是手感與不傷件,刀具修磨控的是幾何角度。本篇只講第一種。
二、先讀懂砂輪上那一行字
砂輪不是「粗的細的」兩種而已。標示那一行把磨料、粒度、硬度、組織、結合劑全寫在上面,看不懂就只能靠試,試錯的代價是工件。
| 文章 | 什麼時候讀它 |
|---|---|
| 看懂砂輪標示 | 整條線的入口。五個欄位逐一解釋,含最後那個最高線速度數字 |
| 砂輪的粒度、硬度、結合劑、組織怎麼選 | 讀懂標示、要選規格的時候。先看工件,再看工序,最後拿缺陷反查 |
| 鑽石還是 CBN 砂輪 | 要磨鎢鋼、陶瓷或高硬度鋼,一般砂輪不夠用的時候。選哪一種的理由是化學,不是硬度 |
硬度那一欄最容易誤解:它講的不是磨料多硬,是結合劑抓得多牢。抓太牢就鈍了還不掉粒,抓太鬆就磨損太快——這一欄選錯,後面所有參數都在補救。
三、裝上去:配合、法蘭、平衡
砂輪選對了,裝歪一樣磨不準。內孔太緊會脹裂、太鬆會偏心,而偏心在高速下不是精度問題,是安全問題。
| 文章 | 什麼時候讀它 |
|---|---|
| 砂輪怎麼裝、怎麼平衡 | 換新砂輪的時候。裝前四道檢查、配合間隙、法蘭盤兩條鐵則,以及新砂輪為什麼要平衡兩次 |
| 砂輪為什麼會裂 | 進貨、存放與上機前。哪些選型讓砂輪變弱、不平衡上限、存放期限 |
該篇有一個判準值得先記:平衡要做到哪一步,由兩個門檻決定,不是每片都要做到最細;做過頭是浪費工時,做不夠則會在工件上留下波紋。驗收用振幅,不是用手感。
四、鈍了怎麼修:整形與修銳是兩件事
砂輪用久了會鈍、會失圓、會被切屑塞住。把外形修回來叫整形,把磨粒重新露出來叫修銳——普通砂輪常常一次做完,鑽石/CBN 砂輪則是兩道工序,搞混就會做白工。
| 文章 | 什麼時候讀它 |
|---|---|
| 砂輪鈍了怎麼修 | 一般砂輪。什麼時候該修、車削法/滾壓法/研磨法怎麼選,以及最常用的單顆粒鑽石筆 |
| 鑽石/CBN 砂輪怎麼修 | 鑽石/CBN 砂輪。四種整形法、六種修銳法,以及粒度濃度與用量怎麼配 |
兩篇不可互相取代:鑽石/CBN 砂輪的整形工具本身就比工件貴,方法選錯的代價與普通砂輪完全不同等級。
五、三種研磨,夾持與運動各不相同
外圓、內圓、平面研磨看起來都是砂輪磨工件,但工件怎麼被固定住,決定了難度上限。內圓最難的原因不是砂輪小,是懸伸長、剛性差、排屑不出去,三件事同時發生。
| 文章 | 什麼時候讀它 |
|---|---|
| 外圓、內圓、平面研磨怎麼做 | 三種基本磨法的夾持、運動與研磨用量。含縱磨與橫磨、吸盤與周磨端磨 |
| 無心研磨怎麼做 | 大量細長件、不方便用頂針的時候。四種磨法、導輪與託板怎麼配 |
| 研磨用量怎麼查 | 要磨不鏽鋼、淬硬鋼、鎢鋼、鈦合金,查速度與切深的時候。表是起點 |
| 研磨加工工藝守則 | 要訂磨床作業規範、帶新人上機的時候。夾持、砂輪、操作共 22 條 |
| 緩進給研磨 | 想一次或數次行程磨到尺寸的時候。冷卻跟不上,換來的是燒傷 |
無心研磨獨立成篇是因為它的定位邏輯完全不同——不靠頂針,靠導輪、託板與工件中心高三者的關係;調錯的症狀也和前三種不一樣。
六、砂帶:換一種接觸方式
同樣是磨料,砂帶是彈性接觸,砂輪是剛性接觸。這一個差別決定它擅長什麼:貼合曲面、去大量餘量、不易燒傷;也決定它不擅長什麼:守不住嚴格的尺寸公差。
| 文章 | 什麼時候讀它 |
|---|---|
| 砂帶研磨怎麼用 | 在猶豫該用砂輪還是砂帶的時候。接觸輪選錯,砂帶再好也沒用——那一節是重點 |
| 砂帶砂紙怎麼看規格 | 要買砂帶、砂紙的時候。五個欄位;同樣粗糙度,砂帶要比砂輪細一號 |
七、熱怎麼帶走:研磨液與開槽
研磨的切屑很細、接觸弧很長,熱幾乎全部留在工件上。燒傷與裂紋的根源都在這裡,而處理熱有兩條路:把熱帶走,或一開始就少產生熱。
| 文章 | 什麼時候讀它 |
|---|---|
| 研磨液怎麼選 | 要在油基與水基之間取捨的時候。根本取捨是潤滑還是冷卻,兩者不可兼得 |
| 砂輪開槽斷續研磨怎麼做 | 磨鎢鋼刀具一直裂的時候。開槽靠的是自礪性與散熱,槽數與斜角有講究 |
八、磨壞了怎麼查:先分工件還是機台
這一節是整條線的出口。同一個症狀可能來自砂輪、來自參數,也可能來自機台本身,分不清就會一直調參數卻調不好。
| 文章 | 什麼時候讀它 |
|---|---|
| 研磨出問題怎麼查 | 先讀這篇。波紋、燒傷、裂紋、精度超差四類分開追;燒傷那一節有「顏色就是溫度計」的判讀 |
| 磨床精度怎麼驗 | 懷疑是機台不是操作的時候。主軸與導軌超差各會磨出什麼缺陷,以及新機驗收四項 |
| 磨床壞了怎麼查 | 機台會抖、工作臺爬行、換向出問題的時候。油壓三個根因與兩級保養 |
三篇的順序有意義:先用第一篇判斷症狀屬於哪一類,指向機台才往下讀第二、三篇。反過來從機台查起,通常會花很多時間卻回到砂輪沒平衡這種起點。
九、想磨更快之前,先過三關
提高砂輪線速度是最直接的提效方式,但它不是把轉速調上去就好——機台、砂輪、安全三邊都要跟著改,少一邊就是風險。
| 文章 | 什麼時候讀它 |
|---|---|
| 高速研磨先過三關 | 評估要不要導入的時候。多快才算高速、磨床要改哪六件事、砂輪補強做在哪 |
| 高速研磨的砂輪與用量 | 已經決定要做、要選砂輪與定用量的時候。含 k 值表與用量速查 |
這兩篇的數值都附有明確前提(工件材料、砂輪規格、機台等級),只在該前提下成立,查的時候請連前提一起看,不要單獨把數字搬走。
十、磨床有哪幾種:先認機台,再找磨法
同樣叫磨床,依加工面與用途分成幾大類。先認出手上是哪一類機台,才知道該往哪一節查;機台本身的精度與故障見第八節。
| 類別 | 磨什麼 | 往哪裡查 |
|---|---|---|
| 外圓磨床(含無心外圓磨床) | 外圓 | 第五節、第十一節 |
| 內圓磨床 | 內孔 | 第五節、第十一節 |
| 平面磨床 | 平面;垂直面、斜面靠裝法 | 第五節、第十二節 |
| 萬能工具磨床 | 刀具與工具 | 刀具修磨那一條線,見第一節 |
| 其他專用磨床 | 螺紋、齒輪、曲柄軸、活塞等 | 螺紋研磨見第十二節 |
以平面磨床為例:砂輪外面必須裝護罩,主軸升降控制研磨深度;工作臺的往復與橫向進給,小型機用手輪,中型機往復改用油壓,大型機兩者都用油壓。機台精度怎麼驗、故障怎麼查見第八節,本節不重寫。
十一、依工件形狀選磨法(一):外圓與內孔
第五節講三種基本磨法。工件一旦帶了肩、錐度或特殊孔,對策多半不在研磨參數上,而在怎麼裝、怎麼走、先做哪一步。
| 文章 | 什麼時候讀它 |
|---|---|
| 外圓磨不圓,先查中心孔 | 工件頂在兩頂針間、外圓磨不圓的時候。型式、精度與五種修研法 |
| 階級軸外圓與軸肩端面研磨 | 工件帶肩的時候。換向、橫向進給在哪一邊、退刀槽與圓弧過渡 |
| 圓錐面研磨選哪一法 | 要磨錐面的時候。看錐角大小與工件長短,不是看手上機台 |
| 內圓研磨為什麼最難做 | 磨內孔之前。四個先天限制;砂輪與接長軸選錯,參數補不回來 |
| 不通孔、鍵槽孔與薄壁套 | 孔不是乾淨的通孔、或工件是薄壁套的時候。對策多在夾持與順序 |
| 座標研磨怎麼做 | 孔要靠機台座標定位的時候。行星運動與十六種走法 |
十二、依工件形狀選磨法(二):平面、導軌與螺紋
平面類工件也一樣:要磨垂直面、斜面,工件很薄,或是導軌、螺紋這類專門的面,難處多在裝法與走法。
| 文章 | 什麼時候讀它 |
|---|---|
| 垂直面與斜面怎麼裝、怎麼找正 | 平面磨床要磨垂直面、斜面的時候。換的是裝法,不是參數 |
| 薄板磨完就翹 | 薄件一鬆開就翹的時候。熱變形與夾持變形,對策相反 |
| 導軌面研磨 | 要磨工具機導軌的時候。四種方式與五項防變形措施 |
| 螺紋研磨的兩種做法 | 要磨精密螺絲攻、螺紋量規、導螺桿的時候。單線求精度、多線求效率 |
| 砂輪形狀代號怎麼看 | 知道要磨什麼、要反查砂輪形狀的時候。各系列代號對照 |
十三、珩磨:修得了形狀與表面,修不了孔的位置
珩磨是把一組油石撐開壓住孔壁,邊轉邊上下往復。它修得掉前一道留下的圓度、圓柱度誤差與表面波紋,同時留下交叉網紋存油;但孔的位置精度不會因為珩磨而變好——該不該用它,先從第一篇判斷。
| 文章 | 什麼時候讀它 |
|---|---|
| 珩磨能做到什麼、什麼時候該用 | 先讀這篇。修得了什麼、修不了什麼,五種光整加工怎麼分工 |
| 珩磨頭怎麼選、珩磨液怎麼配 | 要選頭、配液的時候。孔徑孔型決定頭,材料決定液 |
| 超硬磨料油石怎麼選 | 用鑽石或 CBN 油石、珩外圓或平面的時候。含超音波珩磨 |
| 平頂珩磨的網紋不對怎麼調 | 平頂珩磨網紋不對的時候。四種缺陷反查,驗收看承載面積比 |
| 珩磨出問題怎麼查 | 珩出來不合格的時候。圓柱度先查越程量 |
十四、常見問題(FAQ)
Q: 這條線這麼多篇,該從哪一篇開始?
從第二節的〈看懂砂輪標示〉開始。砂輪的標示是整條線的共同語言,不會讀它,後面談修整、談參數、談缺陷時都會少一半資訊。之後看你要解決什麼:剛換砂輪看第三節,磨不動或表面變差看第四節,不確定磨法看第五節,工件燒傷或有裂紋看第七節與第八節,已經在追缺陷直接跳第八節;工件帶肩、帶錐度、是薄件或孔型特殊看第十一、十二節,要做珩磨看第十三節。
Q: 工件表面有波紋,是砂輪的問題還是機台的問題?
兩種都有可能,而且要照順序排除。先查砂輪平衡與夾持——這是成本最低、也最常見的原因,新砂輪要平衡兩次就是為了這件事。平衡與剛性都確認過還是有波紋,才往機台查主軸與導軌。順序反過來做,通常會花很多時間在機台上,最後發現是砂輪沒平衡好。
Q: 燒傷是不是把冷卻液開大就好?
不一定。處理熱有兩條路:把熱帶走,或一開始就少產生熱。冷卻液屬於前者,但研磨的接觸弧長、切屑細,冷卻液未必進得去接觸區;真正有效的往往是後者——換較軟的砂輪讓它自礪、減少切深(背吃刀量)、或改用開槽砂輪做斷續研磨。研磨液那一篇還提醒一件事:油基與水基的根本取捨是潤滑還是冷卻,兩者不可兼得,選錯方向再加大流量也沒用。
Q: 手拿角磨機去毛邊,也適用這一條線嗎?
不適用,那是另一條線。兩者用的都是磨料,但要控制的東西不同:磨床上控的是尺寸與表面一致性,手持工具控的是手感與不傷件,連判斷「做對了沒有」的標準都不一樣。滾磨刀、砂輪頭、砂布輪、鋼絲刷、銼刀、滾光與拋光屬於去毛邊與表面修飾那一條線;刀具鈍了要重磨則屬於刀具修磨那一條線,本站都有各自的專篇。
發布日期:2026-09-08|最後更新:2026-10-24









