
成形車刀怎麼選:普通、稜形、圓形三種結構,材料、前後角與防震
成形車刀把切削刃磨成工件的輪廓,一次徑向進給就車出整段成形面,適合大批量、精度要求高的迴轉零件。這篇幫你判斷三件事:普通、稜形、圓形三種結構該選哪一種;刀具材料與前後角怎麼取,粗車和精車為什麼不一樣;以及切削刃接觸面大、容易震刀時,該從機台、裝刀還是用量下手。
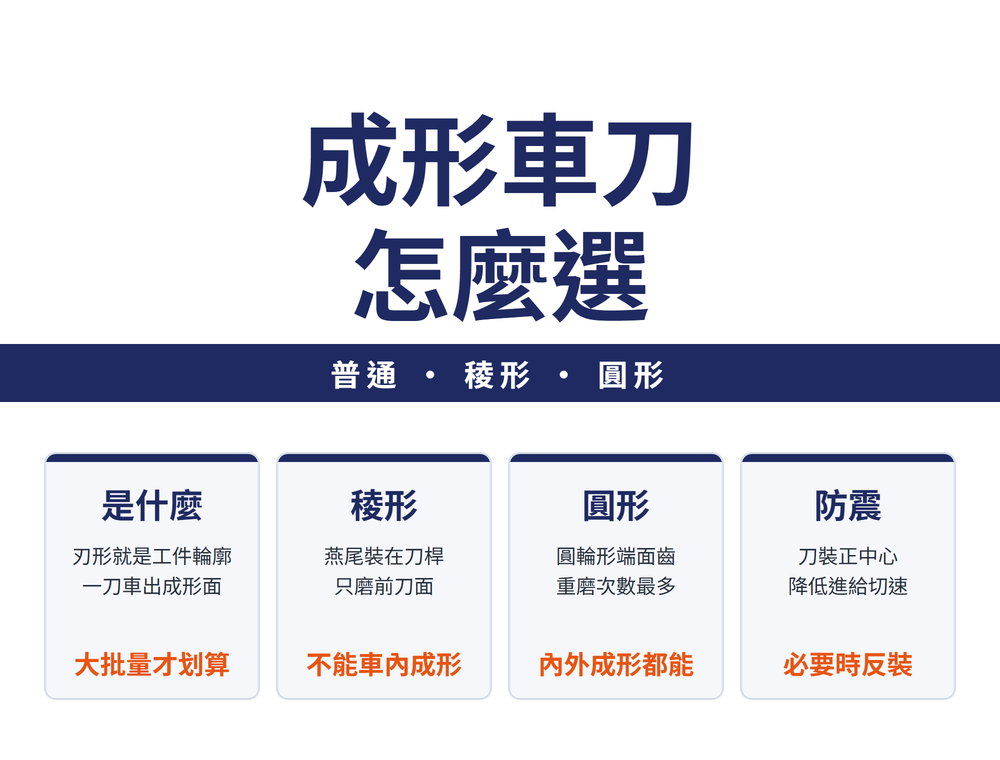
一、成形車刀是什麼、什麼時候值得用
成形車刀(也寫作成型車刀)的刃形與工件軸向截面一一對應,一般以徑向進給一次把整段成形面車出來。
| 面向 | 說明 |
|---|---|
| 品質 | 形狀、尺寸一致,零件互換性好 |
| 效率 | 一次切削完成整段成形面 |
| 壽命 | 可重磨次數多,總使用時間長 |
| 代價 | 刃形複雜,設計製造難、成本高 |
| 適用 | 主要用在半自動、自動車床大批量;批量小也可在普通車床用 |
判斷一句話:形狀要一致、件數又多,才攤得掉刀具成本。
二、三種結構怎麼選
依結構與形狀分三種:
| 結構 | 特點 | 限制 |
|---|---|---|
| 普通成形刀 | 刀體與一般車刀相同,製作方便,用於簡單形狀 | 精度要求高時要上工具磨床磨 |
| 稜形成形刀 | 刀頭以燕尾裝在刀桿上,磨低了可往上調;只磨前刀面 | 製造較複雜,不能車內成形面 |
| 圓形成形刀 | 圓輪形,端面齒防轉;只磨前刀面,重磨次數最多 | 主切削刃必須低於圓輪中心 |
圓形成形刀內、外成形面都能車,製造也較容易,所以生產中用得最廣。它的主切削刃若與圓輪中心同高,切削時後角就是 0°;低多少由刀徑與後角決定:H=(D/2)·sin αf,後角 αf 一般取 6°~12°。
三、材料與前後角:粗車、精車不一樣
成形刀的主切削刃是一條曲線,角度主要看前角與後角。
| 項目 | 怎麼取 | 為什麼 |
|---|---|---|
| 材料:加工鋼、形狀簡單 | P 類鎢鋼 | 耐磨 |
| 材料:形狀複雜 | 高速鋼 | 刃形容易製造 |
| 粗車前角 | 取大 | 刀與工件接觸面大,切削力大 |
| 後角 | 一般 6°~10° | — |
| 精車前角 | 小前角或 0° | 減少截形誤差 |
截形誤差是指前角不為零時,車出來的輪廓與刀刃形狀對不上;精車要準,前角就往 0° 收。
四、容易震刀怎麼辦:四個方向
成形刀整段刃同時切削,接觸面大,很容易震。
| 方向 | 做法 |
|---|---|
| 機台 | 剛性要夠,各部間隙調小 |
| 裝刀 | 盡量裝在正中心:裝高易扎刀,裝低易震;必要時反裝、主軸反轉 |
| 用量 | 較小的進給與切削速度 |
| 切削液 | 車鋼要加;車鑄鐵可不加,或用煤油 |
反裝反轉的道理是讓切削力與主軸、工件的重力同方向,震動較小。扎刀怎麼防見〈車削扎刀(嵌刀)怎麼防:導螺桿間隙、換象限與主偏角選擇〉。
五、刃形怎麼做出來
刃形的精度決定工件的精度:
| 做法 | 適合 |
|---|---|
| 手工修磨 | 精度要求較低的普通成形刀 |
| 工具磨床+成形砂輪 | 稜形刀頭、精度要求高的刀 |
| 線切割割出刀型 | 沒有工具磨床時;割完仍要修磨前角、做刃口鈍化 |
線切割的做法與界線見〈成形刀具徒手磨不準:自製輔具,還是乾脆用線切割割出來〉。
常見問題 FAQ
Q:成形車刀是什麼?
把切削刃磨成工件輪廓的車刀,也寫作成型車刀,徑向進給一次就車出整段成形面,適合大批量、精度要求高的迴轉零件。
Q:稜形和圓形成形刀怎麼選?
要車內成形面選圓形,稜形不能車內成形面。圓形重磨次數最多、製造較容易,生產中用得最廣;稜形精度穩定,重磨只磨平面的前刀面。
Q:成形車刀為什麼容易震刀?
整段刃同時切削、接觸面大。對策是提高機台剛性、刀裝正中心、降低進給與切削速度,必要時反裝並讓主軸反轉。
Q:精車成形面前角要取多少?
取小前角或 0°,減少截形誤差;粗車因接觸面大、切削力大,前角才取大。
要車的成形面需要專用刀?
成形車刀可依圖訂製。加 LINE 把工件圖面傳給我們,我們協助評估刀型與材質。
最後更新:2026-10-20
本主題的完整導讀見〈車削完整導讀〉。









