
砂輪形狀代號怎麼看:平形、杯形、碟形與專用系列完整對照
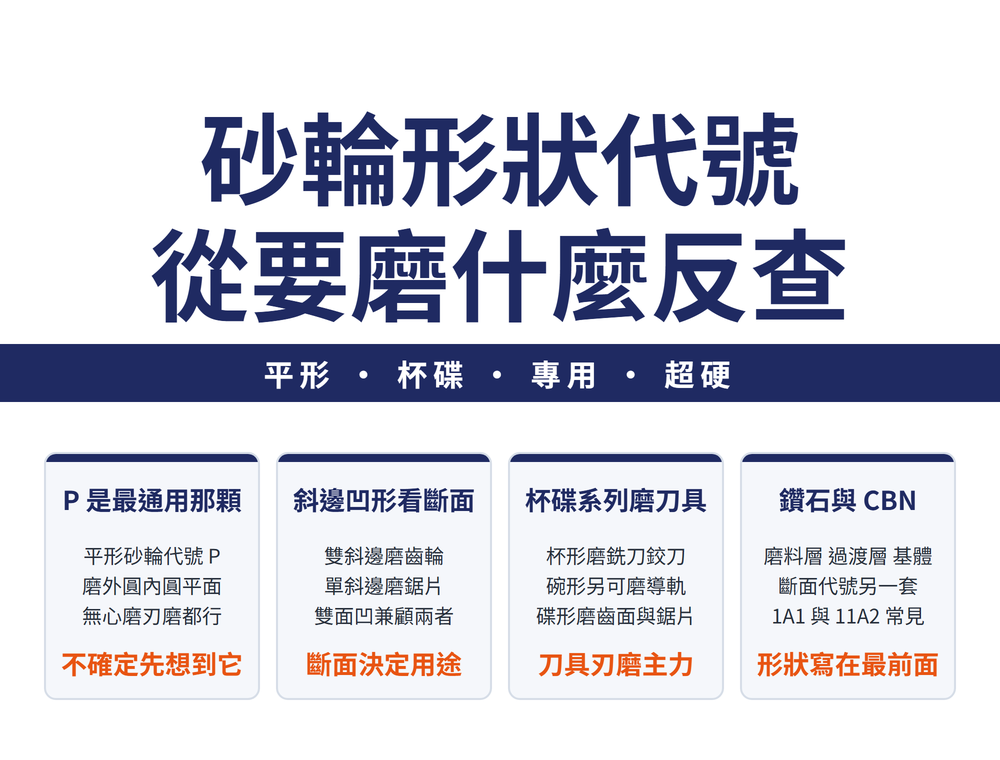
砂輪標示最前面那一位是形狀代號,它決定這顆砂輪能磨什麼。這篇把平行、筒形杯形碟形、專用三個系列的代號與用途整理成對照表,另收油石、砂瓦、磨頭與超硬研磨工具的斷面代號,讓你從「我要磨什麼」直接反查到該用哪一種。
一、形狀代號在標示字串的哪一位
砂輪標示是一串代號接起來的,順序是形狀-尺寸-磨料粒度硬度組織結合劑-線速度。
🔑 形狀排在最前面,而且它管的是「這顆砂輪能不能磨到那個面」。磨料與硬度決定磨得好不好,形狀決定磨不磨得到——選錯形狀,後面幾位挑得再準也用不上。
📌 本文只展開形狀這一位;其餘各位怎麼讀,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉。下列代號體例出自 GB/T 2484;訂料時請以供應商型錄標示的代號為準,跨體系對照前先確認雙方用的是同一套。形狀代號有字母與數字兩種寫法:同樣標 GB/T 2484,〈看懂砂輪標示〉的範例 1-300×50×75 形狀位寫的是數字(1),本篇用的是字母(如 P);這組字母也有被歸為舊制代號的說法。兩套的逐一對應關係待查證,本篇不推算對照。
二、平行系列(最常見的一組)
| 名稱 | 代號 | 用途 |
|---|---|---|
| 平形砂輪 | P | 磨外圓、內圓、平面、無心磨與修磨(最通用) |
| 弧形砂輪 | PH | 磨軸承溝道等 |
| 雙斜邊 1 號 | PSX1 | 磨齒輪與單線螺紋 |
| 雙斜邊 2 號 | PSX2 | 同時磨外圓及端面 |
| 雙斜邊 3 號 | PSX3 | 同時磨外面及端面 |
| 單斜邊 1 號 | PDX1 | 磨鋸片、圓鋸與橫鋸等 |
| 單斜邊 2 號 | PDX2 | 修磨銑刀、鉸刀與插齒刀等 |
| 單面凸砂輪 | PDT | 磨軸承溝道與開槽 |
| 單面凹砂輪 | PDA | 磨內外圓與平面等 |
| 雙面凹砂輪 | PSA | 磨外圓、平面、無心磨與修磨 |
| 單面凹帶錐 | PZA | 磨外圓兼端面 |
| 雙面凹帶錐 | PSZA | 磨外圓兼靠磨兩端面 |
| 薄片砂輪 | PB | 切斷與開槽 |
三、筒形、杯形、碟形系列
| 名稱 | 代號 | 用途 |
|---|---|---|
| 筒形砂輪 | N | 裝在立式平面磨床上磨平面 |
| 筒形帶槽砂輪 | NC | 磨鑽頭與車刀 |
| 杯形砂輪 | B | 磨銑刀、鉸刀、拉刀、擴孔鑽、平面與外圈 |
| 碗形砂輪 | BW | 磨導軌、銑刀、鉸刀、拉刀、盤形車刀、插齒刀、擴孔鑽 |
| 碟形 1 號 | D1 | 磨銑刀、拉刀、鉸刀與齒輪齒面 |
| 碟形 2 號 | D2 | 磨鋸片 |
| 碟形 3 號 | D3 | 裝在雙砂輪磨齒機上磨齒輪 |
📌 這一組是刀具修磨的主力。杯形與碗形差在碗形多了磨導軌與盤形車刀;碟形三號是綁機型的,不是通用件。
四、專用系列、油石、砂瓦與磨頭
| 類別 | 代號與用途 |
|---|---|
| 專用 | 量規砂輪 JL(磨外徑量規或量具內測量端面)/磨針砂輪 JZ/收割機刀片砂輪 JP |
| 油石 | 正方 SF/長方 SC/三角 SJ/刀形 SD;用於超精加工、珩磨、拋光、去毛邊與鉗工修磨 |
| 砂瓦 | 平形 WP/扇形 WS 等,數塊拼裝用於立式平面研磨 |
| 磨頭 | 圓柱 MY/截錐 MJ/60° 錐 ML/球形 MQ 等;磨內圓、曲線內表面、模具型腔與去毛邊 |
⚠ 油石與磨頭常被漏掉。模具修整、去毛邊這類手工作業要的是它們,不是砂輪;用砂輪的代號去找,會找不到東西。
五、超硬研磨工具的斷面代號
鑽石與 CBN 這類超硬研磨工具的結構是三層:磨料層+過渡層+基體。基體隨結合劑而異——樹脂結合劑用鋁合金或電木,陶瓷結合劑用陶瓷材料,金屬結合劑用鋼或銅合金。
🔑 標示順序是:形狀、尺寸、磨料、粒度、結合劑、濃度——形狀一樣排在最前面。
| 代號 | 用途 |
|---|---|
| 1A1(平行砂輪) | 外圓、平面與工具修磨 |
| 1A8(平行小砂輪) | 內圓研磨 |
| 單面凹砂輪 | 工具修磨與平面研磨等 |
| 11A2(碗形砂輪) | 刀具研磨與平面研磨 |
⚠ 上表是常見的幾個,不是完整的斷面代號表;其餘代號請查供應商型錄。超硬研磨工具的形狀選擇原則與一般砂輪相同——依工件加工表面的形狀與研磨方法決定。
六、怎麼用這張表:從工件反查
這張表的正確用法是反著查:先講清楚要磨的是什麼面,再回頭找代號。
| 要磨什麼 | 先看這幾個 |
|---|---|
| 外圓、內圓、平面(一般) | P、PDA、PSA |
| 外圓同時要磨端面 | PSX2、PSX3、PZA、PSZA |
| 修磨銑刀、鉸刀、拉刀 | PDX2、B、BW、D1 |
| 鋸片 | PDX1、D2 |
| 齒輪齒面、單線螺紋 | PSX1、D1、D3 |
| 切斷、開槽 | PB、PDT |
| 模具型腔、去毛邊 | 磨頭 MY/MJ/ML/MQ、油石 |
📌 形狀挑定之後,磨料與硬度怎麼配、砂輪怎麼裝怎麼修,見〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉。
七、常見問題 FAQ
Q:不確定要用哪種形狀,先想哪一個?
平形砂輪,代號 P。它是最通用的一種,外圓、內圓、平面、無心磨與修磨都做得到。確定不了要磨的面有什麼特殊幾何時,從 P 開始想;真正需要換形狀的情況,通常是因為要同時磨到兩個面(雙斜邊、帶錐系列)、或要磨到手伸不進去的地方(杯形、碗形、磨頭)。
Q:杯形砂輪跟碗形砂輪差在哪?
用途範圍不同。杯形(B)用於磨銑刀、鉸刀、拉刀、擴孔鑽、平面與外圈;碗形(BW)除了銑刀、鉸刀、拉刀、插齒刀、擴孔鑽之外,還多了磨導軌與盤形車刀。兩者都是刀具修磨的主力,要磨導軌或盤形車刀時才必須指定碗形。
Q:要磨模具型腔,為什麼查不到合適的砂輪?
因為那類工作不歸砂輪,歸磨頭。磨頭有圓柱(MY)、截錐(MJ)、60 度錐(ML)、球形(MQ)等形狀,用於磨內圓、曲線內表面、模具型腔與去毛邊。同理,手工修磨與超精加工要找的是油石(SF、SC、SJ、SD)。用砂輪的代號去找這兩類,一定找不到。
Q:超硬研磨工具的代號跟一般砂輪是同一套嗎?
不是同一套。鑽石與 CBN 這類超硬研磨工具用的是斷面代號,像 1A1(平行砂輪,磨外圓、平面與工具修磨)、1A8(平行小砂輪,內圓研磨)、11A2(碗形砂輪,刀具與平面研磨)。標示順序是形狀、尺寸、磨料、粒度、結合劑、濃度,形狀一樣排最前面。選形狀的原則與一般砂輪相同,依加工表面形狀與研磨方法決定。
發布日期:2026-09-21|最後更新:2026-10-22









