
難加工鑄鐵怎麼切:冷硬、高鉻、高矽三種的成因與對策
灰鑄鐵比 JIS S45C(相當 45 鋼)還好切,冷硬鑄鐵的單位切削力卻是它的三倍。差別不是意外,是有人刻意把它做成這樣。這篇說明冷硬、高鉻、高矽三種難加工鑄鐵各自的成因,以及為什麼它們的刀角方向一致、但高矽鑄鐵要反過來取。
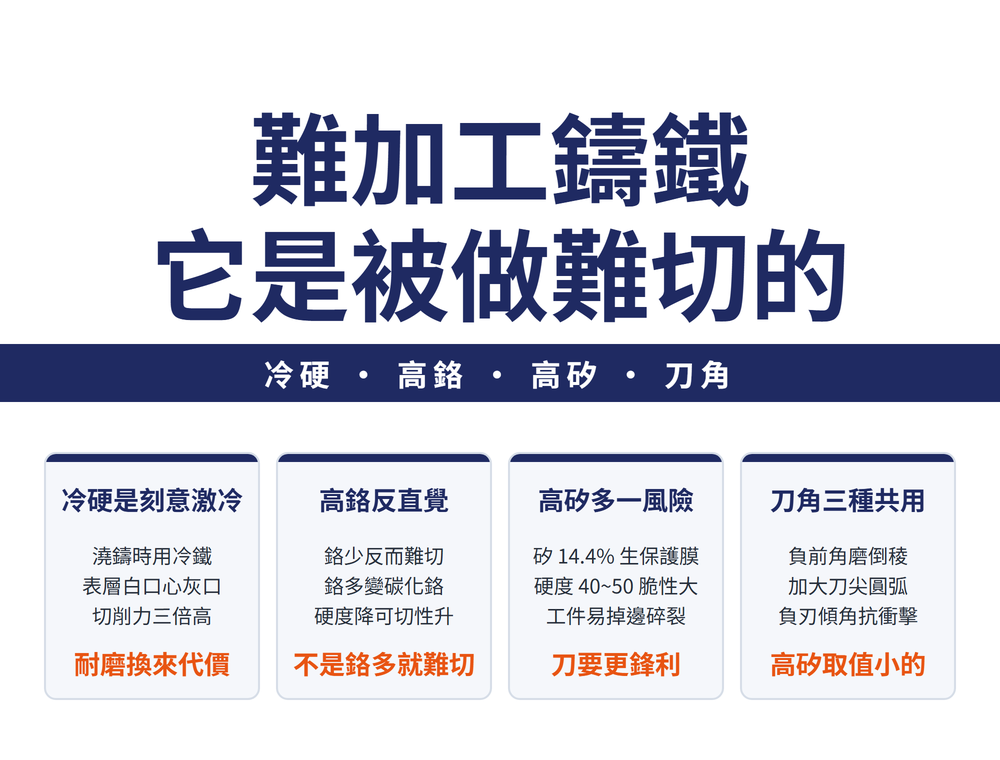
一、它們是被刻意做成難切的
先建立對照:普通的灰鑄鐵、球墨鑄鐵、可鍛鑄鐵都很好切,比 S45C(45 鋼)還好切。
🔴 但冷硬鑄鐵(52~55 HRC)的單位切削力達 3400 N/mm²,是灰鑄鐵 FC200(HT200)的三倍。
🔑 這個差距不是意外,是設計出來的。本篇這三種材料,都是同一大類鑄鐵底下刻意犧牲加工性、換取耐磨或耐蝕的變體——表面被激冷或合金化成白口組織,耐磨性換來的代價就是硬度暴增、脆性暴增。
⚠ 所以報價時不能只問「是鑄鐵嗎」,要問到是哪一種。被加工材料怎麼分類,見〈ISO被削材分類總論:六大群與選刀方向〉。
二、三種的定位差在哪
| 材料 | 特化目的 | 代表用途 |
|---|---|---|
| 冷硬鑄鐵 | 耐磨(激冷形成表層白口組織) | 軋輥、鍵槽插刀、切斷刀 |
| 高鉻鑄鐵 | 耐磨+耐熱+耐蝕 | 水泵殼體、耐磨鑄件 |
| 高矽鑄鐵 | 耐蝕(表面生成 SiO₂ 保護膜) | 耐酸鑄件、耐酸球墨鑄鐵 |
📌 用途就是線索:看到軋輥先想冷硬,看到泵殼先想高鉻,看到耐酸件先想高矽。
三、冷硬鑄鐵:白口表層是刻意造成的
澆鑄時用冷鐵或金屬模激冷表層,讓表層得到白口組織(以雪明碳鐵為主、耐磨),心部仍保持灰口或麻口組織(韌性與強度較好)。
成分刻意抓在一個窄區間:含碳 2.8%~3.8%、矽 0.3%~0.8%——剛好是「表層形成得了白口、心部還留得住灰口」的範圍。
| 難切的表現 | 後果 |
|---|---|
| 硬度極高、脆性很大 | 單位切削力 3400 N/mm² |
| 切屑呈崩碎或粉末狀 | 刀屑接觸長度很短,力與熱集中在刃口附近 |
| 毛胚多為鑄件 | 加工餘量大且不均勻 |
⚠ 依表層深度與分界方式還再分成普通冷硬、鎳鉻冷硬、高鉻白口、鉻釩鈦白口與無限冷硬鑄鐵——最後一種沒有明顯的冷硬層分界,硬度從邊緣到中心漸變,機械強度比一般冷硬鑄鐵稍高。
四、高鉻鑄鐵:鉻愈多反而愈好切
鉻的作用是增加組織緻密性、阻止石墨化,並在表面生成 Cr₂O₃ 氧化膜。依含量分三型:
| 型別 | Cr 含量 | 主要用途 |
|---|---|---|
| 麻田散鐵型 | 12%~20% | 耐磨、耐蝕 |
| 沃斯田鐵型 | 21%~28% | 耐熱、耐蝕、中溫耐磨 |
| 肥粒鐵型 | 30%~36% | 耐熱、耐蝕、高溫耐磨 |
🔴 這裡有一條反直覺的判準:Cr 含量低時硬度高、組織是雪明碳鐵,可切削性差;隨 Cr 含量增加,硬度降低、組織變成碳化鉻、抗彎強度提高,可切削性反而提高。
⚠ 所以「高鉻」不等於「難切」。真正難的是 Cr 含量偏低的那一端;高鉻白口鑄鐵硬度可達 62~65 HRC,加工性很差。刀具材料、刀角與切削條件(切削用量)則與冷硬鑄鐵基本相同。
五、高矽鑄鐵:多一個「掉邊碎裂」的風險
矽含量達 14.4% 時,矽溶於鐵形成單一 α 相固溶體,與石墨之間的電位差變得微弱、減緩電化學腐蝕;同時在表面生成緻密的 SiO₂ 保護膜。這就是它耐蝕的來源。
代價是脆性大、硬度高(HRC 40~50),切屑呈針狀或粉末狀,力與熱一樣集中在刃口附近,刀具磨損十分嚴重、壽命低。
🔴 它還多一個前兩種沒有特別強調的風險:工件材料脆,容易掉邊碎裂。壞的不是刀,是工件的邊角。
📌 除此之外,它的切削加工性、刀具材料與刀角選擇與冷硬鑄鐵大體相同——差別只在下一節那一條。
六、刀角:三種共用一套,但高矽要反過來取
三種材料的刀角邏輯一致,目的都是加強刃口:
| 項目 | 取值與理由 |
|---|---|
| 前角 γo | 負前角 0°~−10°,並磨出負倒稜 |
| 刀尖圓弧 rε | 適當加大,1~2 mm |
| 主偏角 | 減小,增強刀尖強度、減輕單位長度刃口負荷、改善散熱 |
| 刃傾角 λs | 負刃傾角 0°~−15°,增加抗衝擊能力 |
🔴 高矽鑄鐵是唯一的例外:它要更鋒利。因為工件抗拉強度低、容易掉邊,所以取絕對值小的負前角與負刃傾角,同時取較大後角,讓刃口鋒利、容易切入、減小摩擦。
⚠ 方向是相反的:前兩種一味加強負角,高矽要往回收。照冷硬鑄鐵那套硬套過去,刀是保住了,工件的邊會先碎掉。
七、刀具材料:方向三者共用
三種材料的刀具材料方向一致:細晶粒或超細晶粒、抗彎強度與衝擊韌度較高、導熱性較好的鎢鋼,或金屬陶瓷、陶瓷刀具。高矽鑄鐵另外要求切削刃容易磨鋒利。
📌 陶瓷刀具的定位要先講清楚:它耐高溫、化學穩定性與紅熱硬性都好、與金屬摩擦係數低,但強度與韌性較差,一般宜採用較小的進給量。
實例區間是切削速度可比鎢鋼提高 3~11 倍、刀具壽命達 3~6 倍——⚠ 那是特定工件與機台條件下的實例,不是通用保證,實際效益要在自己的條件下試切確認。
八、切削條件與冷卻
| 材料/刀具 | 參考用量 |
|---|---|
| 冷硬鑄鐵(鎢鋼) | ap 0.5~4 mm;f 粗車 0.5、精車修光刃 1~4 mm/rev;vc 約 0.15 m/s |
| 冷硬鑄鐵(陶瓷) | 粗與半精 vc 0.83~1.33 m/s(50~80 m/min);精 1.33~2 m/s(80~120 m/min) |
| 高鉻鑄鐵 | 與冷硬鑄鐵基本相同 |
| 高矽鑄鐵 | 速度不宜過高、進給不宜過大,以免切削層厚度增大導致崩刃或工件掉邊碎裂 |
⚠ 上表為典型範圍,以刀具型錄或標準為準。冷卻方面,高矽鑄鐵的粗、精加工可分別用乳化液與煤油充分冷卻潤滑,以提高刀具壽命。整體選材方向見〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉。
九、常見問題 FAQ
Q:都是鑄鐵,為什麼有的好切有的切不動?
因為後者是刻意做成難切的。普通灰鑄鐵、球墨鑄鐵比 S45C(45 鋼)還好切,而冷硬鑄鐵的單位切削力達 3400 N/mm²,是灰鑄鐵 FC200(HT200)的三倍。冷硬、高鉻、高矽這三種是同一大類底下犧牲加工性換取耐磨或耐蝕的變體:表面被激冷或合金化成白口組織,耐磨換來的就是硬度與脆性暴增。報價時要問到是哪一種,不能只問是不是鑄鐵。
Q:高鉻鑄鐵是不是鉻愈多愈難切?
相反。Cr 含量低時硬度高、組織是雪明碳鐵,可切削性差;隨著 Cr 含量增加,硬度降低、組織變成碳化鉻、抗彎強度提高,可切削性反而提高。所以真正難的是 Cr 含量偏低的那一端,高鉻白口鑄鐵硬度可達 62 到 65 HRC,加工性很差。刀具材料、刀角與切削條件則與冷硬鑄鐵基本相同。
Q:刀角照冷硬鑄鐵那套設,為什麼高矽鑄鐵的工件邊角會碎?
因為方向要反過來。冷硬與高鉻鑄鐵是一味加強負角來保護刃口,但高矽鑄鐵的工件本身脆、抗拉強度低,太鈍的刃口會把邊角壓碎。正確做法是取絕對值小的負前角與負刃傾角,同時取較大後角,讓刃口鋒利、容易切入、減小摩擦。壞的不是刀,是工件,所以要保護的對象不一樣。
Q:要不要改用陶瓷刀具?
值得評估,但要接受它的限制。陶瓷刀具耐高溫、化學穩定性與紅熱硬性好、與金屬摩擦係數低,實例上切削速度可比鎢鋼提高 3 到 11 倍、刀具壽命達 3 到 6 倍。代價是強度與韌性較差,一般宜採用較小的進給量。那些倍數是特定工件與機台條件下的實例,不是通用保證,實際效益要在自己的條件下試切確認。
發布日期:2026-09-21|最後更新:2026-10-25









