
噴塗層怎麼切:為什麼難、刀具怎麼選、刀角與用量怎麼給
噴塗層不是一塊材料,是覆在工件表面的一層熔覆合金,它的切削難度同時帶著淬火鋼與高溫合金兩種。這篇說明五個難切機制、刀具材料的選擇方向為什麼與淬火鋼相反、刀角怎麼給,以及為什麼它的切削條件(切削用量)全部照精加工來抓。
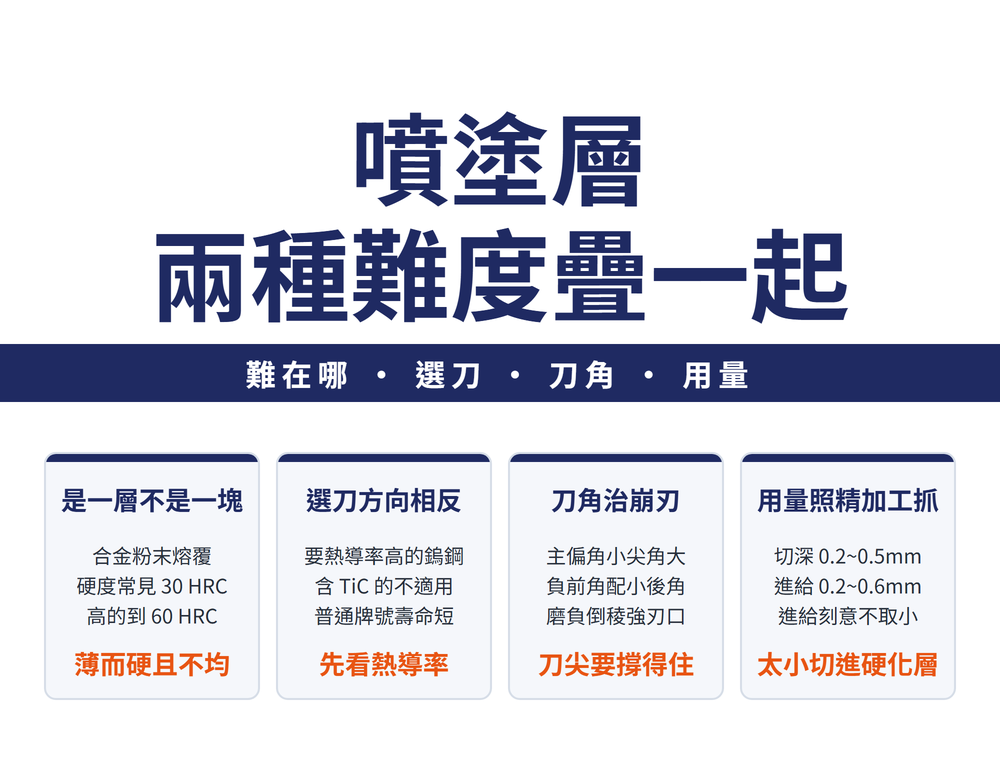
一、噴塗層不是材料,是一層覆層
先把定位講清楚:噴塗層是覆蓋在工件表面的一層合金粉末熔覆層,不是傳統意義上的一塊材料。
做法是用高溫熱源把合金粉末、陶瓷或塑膠加熱到熔融,在較大壓力與速度下噴覆到清理過的工件表面,形成牢固的覆蓋層,賦予表面耐磨、耐蝕、耐高溫、抗氧化等性能。依熱源分成氧乙炔焰噴塗、氣體電弧噴塗、電漿噴塗、爆炸噴塗等。
📌 用途不只表面防護,也大量用在金屬表面修復——省材料、成本低、週期短。粉末分打底層與工作層兩類:打底層常用鋁包鎳(Al/Ni)、鎳包鋁(Ni/Al);工作層有鎳基、鈷基、鐵基、銅基、鋁基等。
二、難度是兩種材料疊在一起
🔑 噴塗層的切削加工性,兼有淬火鋼與高溫合金兩種難度。這句話是整篇的定位:你不是在對付一種新材料,是在同時對付兩種已知的難題。
硬度高於 HRC 50 以上的鈷基、鎳基噴塗層就已經難切;硬度更高(HRC 65)的鈷基或鎳基碳化鎢等難熔金屬粉末噴塗層,難度更大。
⚠ 一般被削材的加工性分級表在這裡用不上,因為那些表分級的是材料本身,而噴塗層是表面處理狀態。被削材怎麼分類,見〈ISO被削材分類總論:六大群與選刀方向〉。
三、五個難切機制
| 機制 | 怎麼發生的 |
|---|---|
| 硬度高、切削力大 | 表層硬度一般 30 HRC 以上;固溶體組織塑性變形大,加工硬化嚴重 |
| 刀具磨損嚴重 | 層內有大量分散的高硬度碳化物、氧化物與金屬間化合物硬質點 |
| 切削溫度高 | 合金元素熱導率低,加上噴塗層本身多孔,熱集中在刃區 |
| 裂紋與崩刃 | 軟硬質點分佈不均、多孔、表面不平整 ⇒ 刀具受高頻衝擊 |
| 表層易脫落 | 與基體並非完全熔合,層又薄,切削力過大時表層會局部剝落 |
🔴 第五項是這種工件獨有的失敗模式。其他難切材料頂多是刀壞掉,噴塗層是整層剝掉——工件直接報廢,而且前面那道噴塗工序也一起白做。
四、刀具材料:方向與淬火鋼相反
選材原則是:硬度高、紅熱硬性與耐磨性好、強度與韌性好、能承受衝擊。
🔴 用普通鎢鋼牌號切,刀具壽命低到幾乎做不下去——這不是效率問題,是根本切不了。
🔑 關鍵的一句:噴塗層要挑熱導率高的鎢鋼,不要挑熱導率低的。這與淬火鋼的選材方向剛好相反,原因就在第三節那一項——噴塗層多孔、熱散不出去,散熱的優先度比淬火鋼更高。
| 層級 | 方向 |
|---|---|
| 一般 | 熱導率高的超細晶粒鎢鋼;有一類是專門為噴塗材料開發的牌號,硬度極高、熱穩定性好,可車銑 55~72 HRC 的噴塗層 |
| 鎳基與碳化鎢基 | 粗、精車都可用 CBN(立方氮化硼) |
| 鐵基塗層 | 另一種配方的 CBN 效果更好 |
| 陶瓷塗層 | 宜選 PCD(多晶人造鑽石) |
⚠ 牌號代號各體系不同,台灣型錄多以 ISO 分類與各廠牌自有牌號標示;訂料時以供應商型錄為準,判準抓「熱導率高、抗衝擊」這兩項。
五、刀角:兩個相反的問題,兩套解法
這種工件有一組拉扯:刀具容易崩刃,同時刀具壽命低。兩者的處方不同。
| 項目 | 取值 |
|---|---|
| 主偏角 κr | 取較小,15°~20°;副偏角同樣取小 |
| 刀尖圓弧半徑 rε | 主偏角減不下去時,改取較大值 1~1.5 mm |
| 前角 γo | 硬度 <50 HRC 取 3°~−2°;≥50 HRC 取 −1°~−8° |
| 後角 αo | 一般 6°~8° |
| 負倒稜 | 0.2~0.6 mm ×(−10°);硬度高時取大值 |
📌 整組刀角的邏輯只有一句:把楔角加大、把刀尖撐住。小主偏角加大刀尖角、負前角配小後角、再磨一道負倒稜,全部都在做同一件事。上表為典型範圍,實際以刀具型錄與試切為準。
六、切削條件:它其實是一道精加工
🔑 因為噴塗層薄,它的切削全部屬於精加工工序,用量照精加工原則抓:
| 項目 | 參考值 |
|---|---|
| 切深 ap | 宜小,0.2~0.5 mm |
| 進給量 f | 0.2~0.6 mm/rev,不宜太小 |
| 切削速度 vc | 主要受刀具壽命限制;用鎢鋼切時一般取 0.13~0.25 m/s |
🔴 「進給不宜太小」這條是反直覺的重點。難切材料的直覺是把進給收小求穩,但噴塗層加工硬化嚴重——進給太小,刀刃會一直在前一刀留下的硬化層裡切,愈切愈硬、愈磨愈快。
⚠ 上表為典型範圍,實際值隨牌號、機台剛性與噴塗層成分變動,以刀具型錄或標準為準。特定材質的切削條件怎麼算,見〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉。
七、常見問題 FAQ
Q:噴塗層可以當成淬火鋼來切嗎?
不行,而且選刀方向剛好相反。噴塗層的加工性兼有淬火鋼與高溫合金兩種難度,但它多孔、熱導率低,熱會集中在刃區,所以要挑熱導率高的鎢鋼,不要挑熱導率低的;淬火鋼的首選方向正好是後者。另外,一般被削材的加工性分級表在這裡也用不上,那些表分級的是材料本身,噴塗層是表面處理狀態。
Q:進給量為什麼不能取太小?
因為噴塗層加工硬化嚴重。進給太小,刀刃會一直在前一刀留下的硬化層裡切削,結果是愈切愈硬、刀具磨損愈快。參考範圍是 0.2 到 0.6 mm/rev。切深反而要小,0.2 到 0.5 mm,因為噴塗層本身就薄,它的切削實際上屬於精加工工序。
Q:一直崩刃,刀角要怎麼改?
整組往「加大楔角、撐住刀尖」的方向走。主偏角取小到 15 到 20 度、副偏角同樣取小,加大刀尖角;主偏角減不下去時改取較大的刀尖圓弧半徑 1 到 1.5 mm。前角取較小或負前角,硬度 50 HRC 以下取 3 度到負 2 度、50 HRC 以上取負 1 度到負 8 度,後角 6 到 8 度,再磨一道 0.2 到 0.6 mm 乘負 10 度的負倒稜,硬度高時取大值。
Q:切到一半噴塗層整片剝落,是刀的問題嗎?
先看切削力。噴塗層與基體並不是完全熔合,層本身又薄,切削力過大時表層就會局部剝落。這是這種工件獨有的失敗模式——其他難切材料頂多是刀具壞掉,這裡是整層剝掉,工件報廢,連前面那道噴塗工序也一起白做。對策方向是把切深與切削力壓下來,並用能承受衝擊的刀具材料。
發布日期:2026-09-21|最後更新:2026-10-25









