
螺紋量規怎麼校正:恆溫、兩點量中徑與偏擺檢查規
螺紋量規用久了會磨耗,磨耗的量規會把不合格的螺紋判成合格。這篇整理依 VDI/VDE/DGQ 2618 的量規校正八個步驟,說明最容易漏掉的恆溫與兩點量中徑,以及另一種量規:用來檢查螺紋歪不歪的偏擺檢查規。
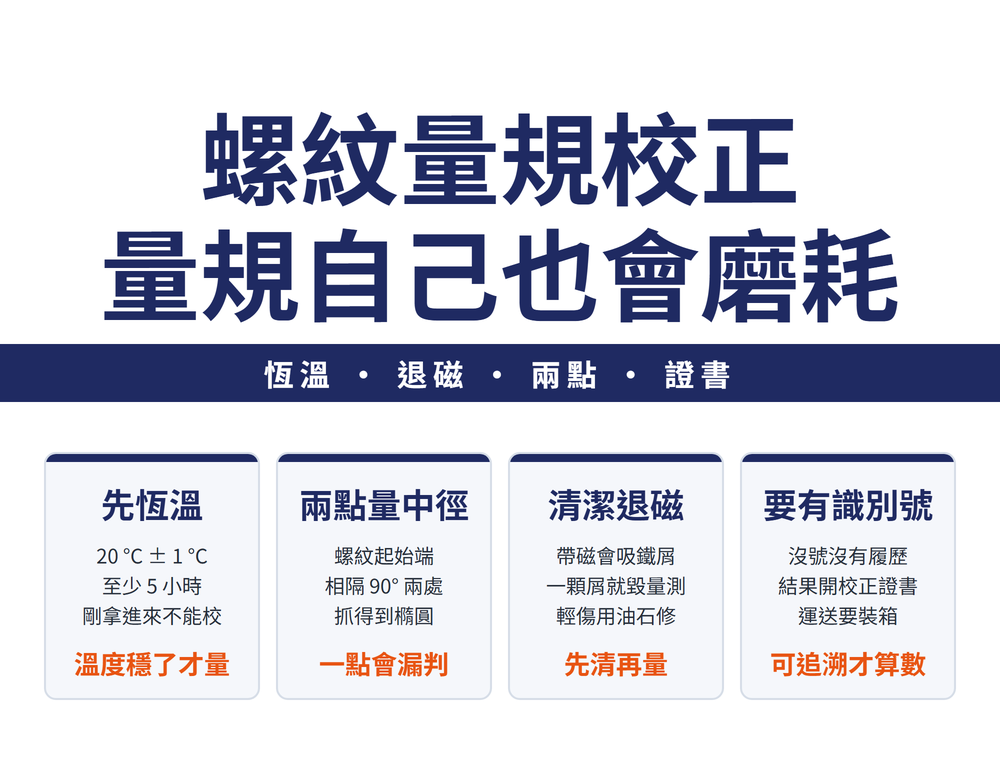
一、量規為什麼要校正
螺紋量規是用「通過/不通過」判合格,不量數值。通規、止規怎麼判,見〈螺紋量規(公制)完整解析:GO/NO GO 與外內螺紋公差〉。量規只答過或不過;要知道中徑實際是多少,見〈三線法量螺紋有效徑:公式、D 針最佳線徑與奇數溝怎麼辦〉。
🔴 問題在於量規本身也會磨耗。它每天在工件螺紋裡旋進旋出,塞規的中徑會慢慢變小、環規則慢慢變大;磨耗的通規仍然旋得進去,現場卻不會發現判斷已經跑掉。
所以量規要定期校正,而且校正不是「量一下」,是一套有恆溫、退磁、兩點量測與開證書的流程。校正證書為什麼有效力、追溯體系怎麼運作,見〈校正證書為什麼重要:量測追溯體系怎麼運作〉。
二、校正八步驟(依 VDI/VDE/DGQ 2618)
| 步驟 | 內容 |
|---|---|
| 1 | 外觀檢查有無損傷 |
| 2 | 輕微損傷以油石與研磨布修整 |
| 3 | 確認標記,必要時編定並打上識別號 |
| 4 | 清潔,必要時退磁 |
| 5 | 恆溫:20 °C ± 1 °C,至少 5 小時 |
| 6 | 檢查標記是否正確,必要時做顏色標記 |
| 7 | 在螺紋起始端、相隔 90° 的兩個位置量中徑 |
| 8 | 評估結果並開立校正證書 |
📌 為什麼是中徑:中徑決定螺紋配合的鬆緊,量規判合格靠的就是它。
三、最容易漏的兩步:恆溫與兩點量測
第 5 步恆溫。鋼的熱膨脹係數約 11.5 µm/(m·K),而量規的公差常在數 µm 級。溫度沒穩定就量,量到的是溫度,不是尺寸。剛從外面拿進量測室的量規,不能立刻校。
第 7 步兩點量測。只量一個方向,中徑已經磨成橢圓的量規會被判成合格。相隔 90° 量兩點,才抓得到最大與最小方向的差。
🔴 這兩步都是「多花時間、看起來可以省」的步驟,也正是送校時最該問清楚有沒有做的兩步。
四、清潔、退磁與識別號
| 做法 | 為什麼 |
|---|---|
| 退磁 | 帶磁的量規會吸鐵屑,量測面上一顆屑就毀掉 µm 級的量測 |
| 識別號 | 沒有編號就建不了校正履歷;沒有的可加貼標籤或永久打標 |
| 運送保護 | 送校途中碰傷,校正就白做;用有襯墊的箱子裝 |
| 證書存檔 | 結果記在校正證書,集中管理才查得到每支的歷史 |
🔑 客戶問「量規有沒有校正證書、多久校一次」時,上面這張表就是回答的骨架。量測誤差怎麼分類,見〈量測誤差三分類與量測方法術語:系統、隨機、粗大誤差怎麼分〉。
五、另一種量規:偏擺檢查規
通規旋得進去,不代表螺紋軸線跟工件是同軸的。偏擺檢查規(錐度檢查塞規)用在三次元量測機上,檢查螺紋位置與徑向偏擺。它的四項設計要件:
| # | 設計要件 | 目的 |
|---|---|---|
| 1 | 接觸圓柱對螺紋大徑的偏擺 < 0.01 mm | 量規本身要同心 |
| 2 | 通端的中徑落在第三牙 | 留導入長度 |
| 3 | 中徑落在倒數第二牙 | 在此夾住,姿態穩定 |
| 4 | 螺紋大徑做成圓柱形 | 讓量規卡在中徑,不卡在大徑 |
📌 第 4 條是整個設計的關鍵:要量哪個特徵,就要讓那個特徵負責定位。大徑先碰到,量規的位置就由大徑決定,量到的變成另一個東西。
六、常見問題 FAQ
Q:螺紋量規為什麼要定期校正?
因為量規每天旋進旋出會磨耗,塞規的中徑逐漸變小、環規逐漸變大。磨耗的通規仍然旋得進去,現場不會察覺判斷已經跑掉,結果是把不合格的螺紋判成合格。
Q:量規校正前為什麼要恆溫?要多久?
依 VDI/VDE/DGQ 2618,量規要在 20 °C ± 1 °C 恆溫至少 5 小時。鋼件會隨溫度膨脹,而量規公差常在數 µm 級,溫度沒穩定就量,量到的是溫度而不是尺寸。
Q:量中徑為什麼要量兩個位置?
只量一個方向,中徑已經磨成橢圓的量規會被判成合格。校正時在螺紋起始端、相隔 90° 的兩個位置量中徑,才抓得到最大與最小方向的差異。
Q:偏擺檢查規跟一般螺紋塞規有什麼不同?
一般塞規判的是螺紋尺寸合不合格;偏擺檢查規用在三次元量測機上,檢查螺紋的位置與徑向偏擺,也就是螺紋軸線歪不歪。它把大徑做成圓柱形,讓量規卡在中徑定位。
發布日期:2026-09-23|最後更新:2026-10-20









