
螺紋研磨的兩種做法:單線與多線砂輪怎麼選,與磨床操作要點
精密螺絲攻、螺紋量規與導螺桿的牙型,是用砂輪磨出來的,不是攻出來的。螺紋研磨分單線與多線兩條路線:一條走精度、一條走效率。這篇說明兩者的原理差別、各自適合什麼工件,以及螺紋磨床上最容易被跳過的那幾個操作要點。
一、什麼東西是磨出來的,不是攻出來的
螺紋研磨是螺紋的精加工方法,用來加工高精度與高硬度的螺紋表面。
典型工件:導螺桿、蝸桿、螺絲攻、螺紋量規、螺紋銑刀、螺紋梳刀,以及已經淬火的工件螺紋。
🔑 注意最後一項。淬火之後材料已經硬到攻不動、車不動,只剩研磨能修整牙型——這就是為什麼高精度螺絲攻與量規必須走這條路,而不是攻完就算。
二、單線砂輪:精度路線
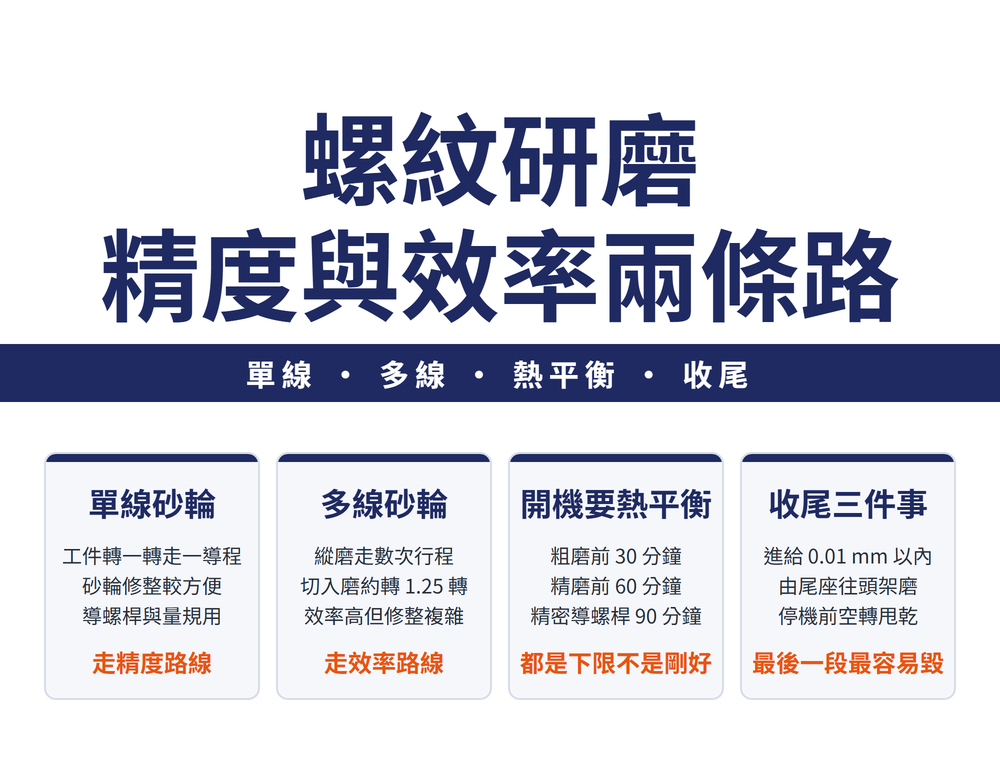
單線砂輪研磨的原理很單純:工件每轉一轉,工具機的傳動鏈就讓砂輪沿工件軸向準確而均勻地移動一個導程。
牙型由砂輪的一條線成形,導程由傳動鏈保證,兩件事分開負責。
| 項目 | 單線砂輪研磨 |
|---|---|
| 螺距精度 | 5~6 級 |
| 表面粗糙度 | Ra 0.08~1.25 μm |
| 適用 | 精密導螺桿、螺紋量規、蝸桿、小批次螺紋工件、鏟磨精密滾刀 |
| 砂輪修整 | 較方便 |
⚠ 上表的螺距精度等級沒有對照到 ISO 或 CNS 的等級體系,不可直接換算;與客戶談精度時,請以雙方認可的標準與量規實測為準。
三、多線砂輪:效率路線
多線砂輪在砂輪上做出多條牙型,一次接觸就磨到多個牙。它分兩種走法:
| 走法 | 條件 | 怎麼磨 |
|---|---|---|
| 縱磨法 | 砂輪寬度小於螺紋長度 | 砂輪縱向移動一次或數次行程,磨到最終尺寸 |
| 切入磨法 | 砂輪寬度大於螺紋長度 | 砂輪徑向切入,工件約轉 1.25 轉即可磨好 |
📌 切入磨法的 1.25 轉就是它的賣點。它適合鏟磨批次較大的螺絲攻,以及一般緊固用螺紋;代價是精度稍低(沒有註明是跟哪一種磨法比,也沒有給等級數值;放在單線砂輪旁邊對照是實務推論),而且砂輪修整比較複雜——牙型全部做在砂輪上,修一次要修好幾條。
四、兩條路線怎麼選
| 比較項 | 單線砂輪 | 多線砂輪 |
|---|---|---|
| 精度 | 高 | 稍低(推論) |
| 生產效率 | 較低 | 高 |
| 砂輪修整 | 方便 | 複雜 |
| 批量 | 小批次 | 批次較大 |
🔑 判準一句話:要牙型精度就走單線,要產量就走多線。中間沒有折衷選項——修整的難易度會把你推回同一個決定。砂輪本身怎麼讀標示,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉。
五、開機要等熱平衡:空轉時間不是形式
螺紋磨床要先預熱到熱平衡,目的是防止砂輪主軸受熱後軸向伸長——主軸伸長多少,螺距就跑掉多少。
| 情況 | 空轉時間 |
|---|---|
| 粗磨前 | 30 分鐘以上 |
| 精磨前 | 60 分鐘以上 |
| 高精度梯形牙導螺桿 | 90 分鐘以上 |
🔴 這是排程問題,不是操作問題。把它當成暖機隨便跑五分鐘,磨出來的螺紋精度就是不會高,而且症狀看起來像機台老化或砂輪不對,很容易查錯方向。
六、砂輪的裝、修與平衡
砂輪裝在法蘭盤上時:內孔與法蘭盤定位面的間隙要均勻分佈,接觸端面必須墊厚軟紙,螺絲要逐步對稱鎖緊,避免砂輪受力不均而損壞。
平衡要做不只一次:第一次靜平衡後裝上主軸做形面與端面修整,取下再做第二次靜平衡並精修整,必要時做第三次。台面下導軌的潤滑油壓力也要調整適當。
📌 裝上去就別任意拆下來。砂輪裝上法蘭盤後應一直用到磨損極限,可以減少磨料與鑽石的消耗,也省掉重複安裝與重新平衡的時間。
⚠ 若用平形砂輪磨螺紋,要先在車床上改製成形,再裝到螺紋磨床主軸上,用鑽石精修。
七、收尾最容易毀掉整支工件
| 時機 | 要點 |
|---|---|
| 接近最終尺寸 | 橫向進給量一般為 0.005~0.01 mm,太大就保不住尺寸精度 |
| 精磨方向 | 盡量由尾座往頭架方向磨,減少熱變形造成的螺距誤差 |
| 尾座壓力 | 短而粗的工件壓力可大些;長而細的工件壓力要小 |
| 研磨液 | 充分且集中噴在研磨區域,冷卻工件並沖刷脫落磨粒,防燒傷變形 |
| 停機前 | 關閉研磨液,砂輪空轉 5 分鐘,用離心力甩除孔隙裡的研磨液 |
⚠ 用多線砂輪時,研磨液的流量與壓力都要更大,液箱也要能負擔降溫與污物沉澱。整台磨床怎麼顧,見〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉。
八、磨出來不對,先從哪一組查
螺紋磨出來不合格,先分清是哪一種問題。四種常見問題各有一組先查的地方,方向查錯,參數會越調越亂:
| 問題 | 先查哪一組 | 常見成因 |
|---|---|---|
| 螺距誤差 | 傳動與熱變形 | 工作台爬行、導螺桿精度與磨損、傳動鏈誤差、中心孔不良、室溫變化、工件冷卻不良 |
| 中徑誤差 | 夾持與進給 | 頂針跳動或鬆動、中心孔變形、尾座壓力不當、砂輪磨損快 |
| 牙型誤差 | 砂輪修整 | 鑽石筆鬆動或鈍化、修整時行程不均、每次修整次數不一致、砂輪磨損 |
| 表面燒傷 | 砂輪與研磨用量 | 單側研磨量太大、粒度太細或硬度太高、進給量與轉速太大、砂輪磨鈍 |
🔑 中心孔同時出現在螺距與中徑兩組成因裡:頭架頂針跳動不大於 0.002 mm,工件中心孔與頂針的接觸面積要在 80% 以上。磨精密導螺桿與滾珠螺桿時,中心孔品質更是關鍵。
九、對策:砂輪怎麼調、怎麼挑、怎麼修
⚠ 小螺距(P≤1mm)容易因砂輪磨損出現牙型誤差,改選硬度較高的砂輪、粗精磨分開;燒傷則加粗粒度、降低硬度並及時修整;中徑跑掉時,精磨不要磨到工件底徑,可把砂輪修整得寬一些。
📌 砂輪的挑法也跟著螺距走:小螺距與螺絲攻選細粒度,大螺距與滾珠螺桿螺紋接觸面積大,反而要選粗粒度,以減少發熱、避免燒傷。修整砂輪只允許單方向、由外向內修,砂輪尖部的形狀才保得住。
十、常見問題 FAQ
Q:螺紋不是用螺絲攻攻出來的嗎,為什麼要磨?
攻與磨服務的是不同精度層級。螺紋研磨是精加工方法,用在高精度與高硬度的螺紋表面,典型工件包括導螺桿、蝸桿、螺絲攻本身、螺紋量規、螺紋銑刀與螺紋梳刀。關鍵是已經淬火的工件:硬度上去之後攻不動也車不動,只剩研磨能修整牙型。精密螺絲攻與量規正是這樣做出來的。
Q:單線砂輪跟多線砂輪怎麼選?
要精度選單線,要產量選多線。單線砂輪靠傳動鏈讓砂輪每轉走一個導程,螺距精度高、砂輪修整也方便,適合精密導螺桿、量規、蝸桿與小批次工件。多線砂輪一次磨多牙,切入磨法工件約轉 1.25 轉就完成,效率高,適合批次較大的螺絲攻鏟磨與緊固用螺紋,代價是砂輪修整複雜,精度一般認為稍低(推論,沒有等級數值可比)。
Q:開機一定要空轉那麼久嗎?
要,因為它防的是砂輪主軸受熱軸向伸長,而主軸伸長多少螺距就偏多少。粗磨前空轉 30 分鐘以上、精磨前 60 分鐘以上;精度很高的梯形牙導螺桿必須 90 分鐘以上,否則磨出來的螺紋精度就是上不去。跳過這一步的症狀很像機台老化或砂輪選錯,容易讓人往錯的方向查。
Q:快磨到尺寸時要注意什麼?
三件事。第一,橫向進給量收小到 0.005~0.01 mm 這一級,進給太大就保不住尺寸精度。第二,精磨盡量由尾座往頭架方向走,減少熱變形帶來的螺距誤差。第三,研磨液要充分集中噴在研磨區域;停機前先關研磨液,讓砂輪空轉 5 分鐘把孔隙裡的液體甩乾。
發布日期:2026-09-21|最後更新:2026-10-22









