
螺紋旋風銑削怎麼做:偏心量、傾斜角與 60HRC 直接硬銑
滾珠螺桿的螺紋過去只能先在軟材上車出來、淬硬、再送去精密研磨。旋風銑削把這條路縮短成一道:直接在 60HRC 以上的淬硬工件上銑出螺紋。它靠的不是更硬的刀,而是刀盤偏心量帶來的漸進式斷續切削,而且全程不用切削液。
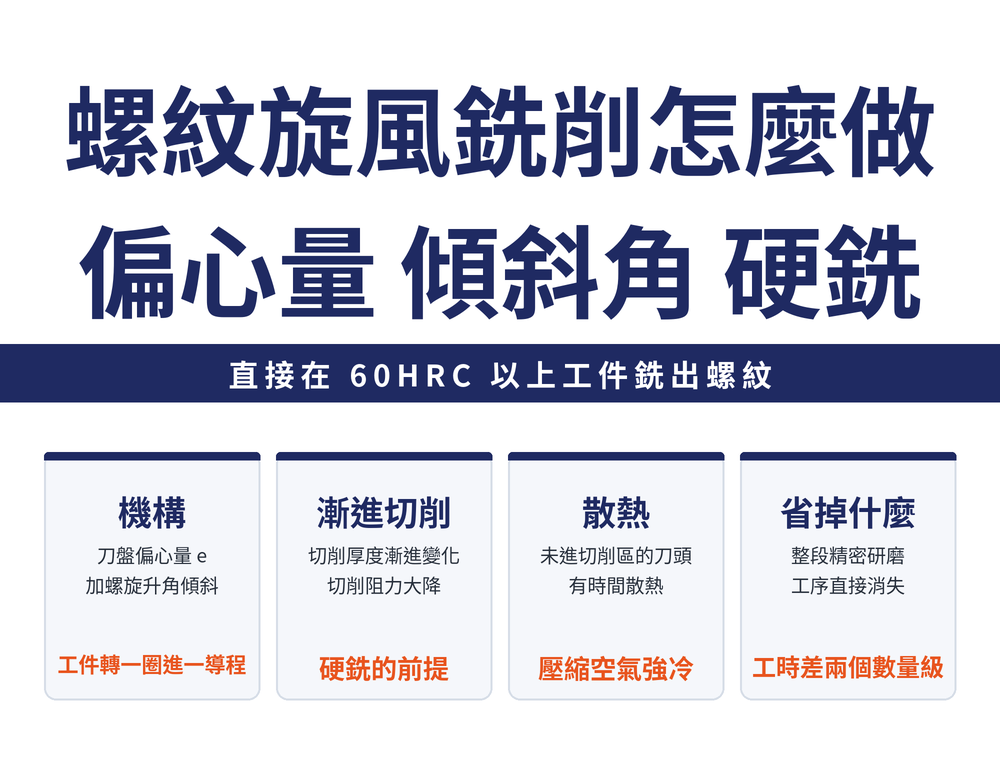
一、機構:偏心量與傾斜角
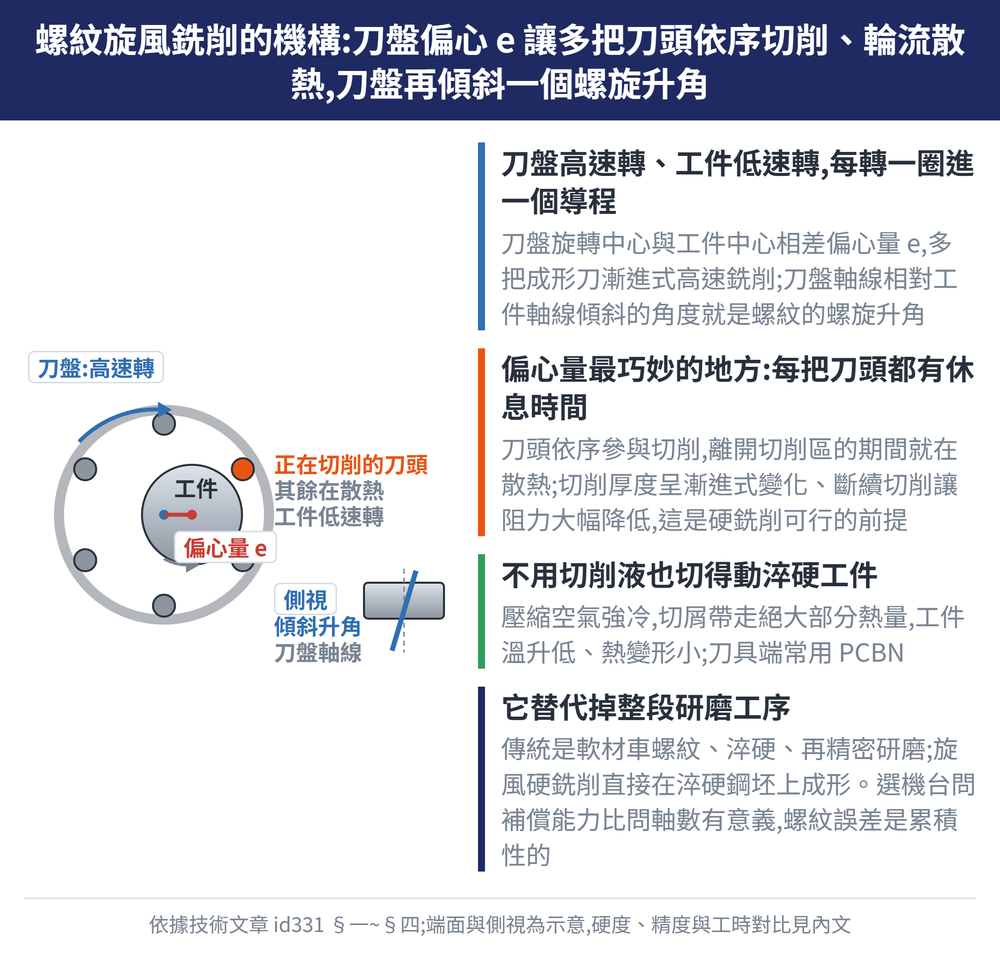
旋風銑削用的是裝在刀盤上的多把成形刀,靠刀盤旋轉中心與工件中心的偏心量 e 完成漸進式的高速銑削。刀盤的旋轉軸線相對工件軸線傾斜一個角度,這個角度就是被加工螺紋的螺旋升角 βc。
加工時工件以低速旋轉、刀盤以高速旋轉(可與工件同向的順銑或反向的逆銑),工件每轉一圈,刀盤縱向進給一個導程,螺紋就這樣被銑出來。方法分內銑法與外銑法兩種,其中外銑法應用最廣;內銑法的刀盤又分徑向裝刀與切向裝刀兩種結構。
要注意這與螺紋銑刀的插補加工是完全不同的機構——後者靠刀具路徑的螺旋插補,前者靠刀盤的偏心與傾斜直接成形。螺紋工具的整體分類見螺紋工具規格表。
二、為什麼它切得動淬硬工件
| 機制 | 帶來什麼 |
|---|---|
| 切削餘量漸進分配 | 切削厚度呈漸進式變化,切削力減小 |
| 偏心量 e | 尚未進入切削區的刀頭有充分散熱時間,刀具壽命與表面品質提升 |
| 斷續切削 | 切削阻力大幅降低,是硬銑削可行的前提 |
| 壓縮空氣強冷 | 切屑帶走絕大部分熱量,工件溫升低、熱變形小 |
第二項是這個機構最巧妙的地方:偏心量不只決定切削軌跡,還順帶給了每把刀頭一段「休息時間」。刀頭依序參與切削,離開切削區的期間就在散熱——這正是它能在不用切削液的條件下維持刀具壽命的原因。
能做到 60HRC 以上直接硬銑,來源歸納還需要另外三個條件到位:先進的刀具材料與精密的刀盤製造技術、新一代 CNC 旋風銑床強化過的動剛度,以及高速硬切削與乾切削理論在實務上的驗證。刀具端常用 PCBN,其特性見CBN 與 PCBN 刀具指南。
三、工具機要能補償什麼
CNC 旋風銑床的基本運動有三軸:刀盤(刀頭)的高速旋轉、刀盤相對工件的軸向運動、刀盤相對工件的徑向運動。但真正決定精度上限的不是這三軸,而是補償能力:
新一代機台可補償熱變形引起的導程誤差、刀具磨耗引起的螺紋中徑誤差,以及熱變形對刀盤同軸度與迴轉精度的影響。具備這些補償後,加工滾珠螺桿的精度可達 DIN 69051 的 3 級。
換句話說,評估旋風銑床時,問補償項目比問軸數更有意義——螺紋加工的誤差多半是累積性的,補不掉就會沿著螺紋長度一路放大。
四、它替代掉的是哪一段工序
傳統做法是三段式:在軟材上加工出螺紋 → 淬硬 → 精密研磨。旋風硬銑削把它壓成一段:直接在已淬硬的鋼坯上銑出螺紋。
來源記載的一組對比很能說明差距:某公司改用 PCBN 刀具做旋風銑削後,原本以天為單位的整段工時,縮短到以小時為單位(單一來源實測值,效率差距達兩個數量級,僅供量級參考)。這個量級的落差來自省掉整段研磨工序,而不只是切得比較快。
另外兩組實測則說明可達精度:加工淬火後 60~62HRC 的滾珠螺桿與滾珠螺帽,導程精度、齒形精度可壓在數個微米到十幾微米的量級,表面粗糙度 Ra 可達零點幾微米(同為單一來源實測,實際依機台、刀具與工件而定)。粗糙度的判讀見表面粗糙度 Ra、Rz 完整解析。
就「以切代磨」這個思路而言,它與硬車削是同一個家族——差別在硬車削處理的是一般迴轉面,旋風銑削處理的是螺紋這種成形面。見硬車削指南。
五、常見問題 FAQ
Q:旋風銑削和螺紋銑刀插補是同一件事嗎?
不是。螺紋銑刀靠刀具路徑做螺旋插補;旋風銑削靠刀盤的偏心量與傾斜螺旋升角直接成形,是專用機構,多用於滾珠螺桿這類精密傳動元件。
Q:為什麼不用切削液也能加工淬硬材料?
因為刀頭是依序參與切削的,偏心量讓未進入切削區的刀頭有散熱時間;再加上壓縮空氣強冷,切屑帶走絕大部分熱量,工件溫升與熱變形都小。
Q:選旋風銑床要看什麼?
看補償能力。導程誤差、螺紋中徑誤差與刀盤迴轉精度的熱變形補償,決定精度上限;螺紋誤差是累積性的,補不掉會沿長度放大。
Q:省下來的主要是哪一段成本?
整段精密研磨工序。傳統流程是軟材車螺紋、淬硬、再研磨;旋風硬銑削直接在淬硬工件上成形,工時差距可達兩個數量級。
發布日期:2026-08-26|最後更新:2026-08-26









