
導軌面研磨:四種方式、參數起點,與五項防變形措施
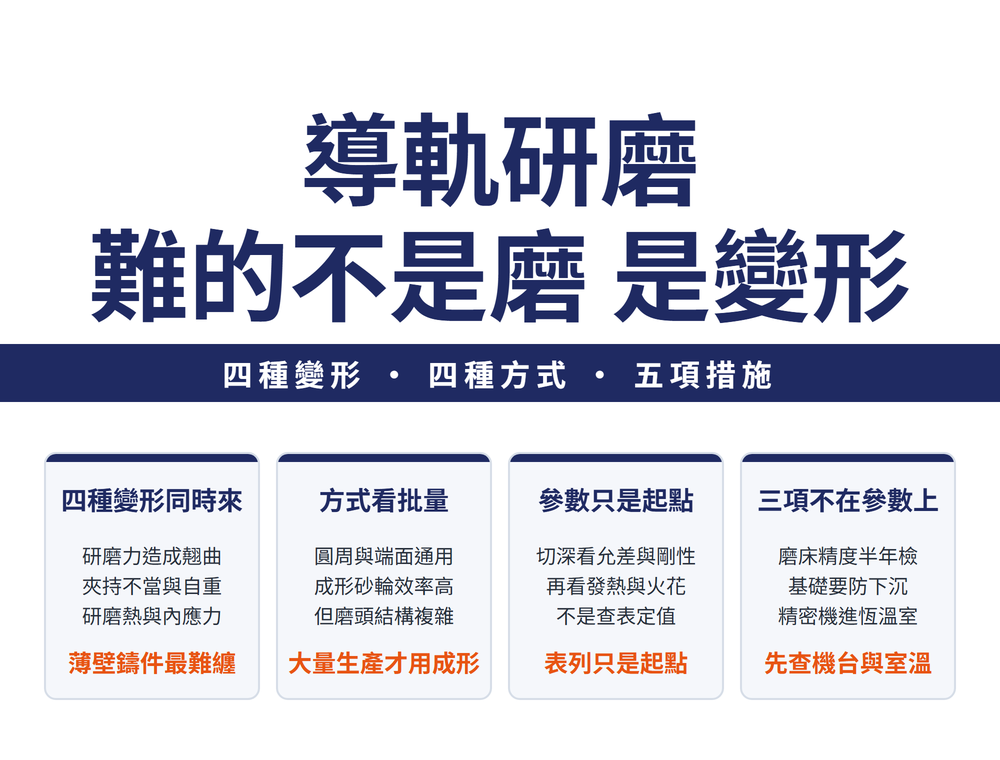
導軌是工具機自己的精度來源,而導軌研磨是平面研磨裡要求最高、變形最難纏的一種:研磨力、自重、研磨熱、鑄造內應力四種變形同時上場。這篇說明四種研磨方式怎麼選、參數表為什麼只能當起點,以及五項防變形措施裡為什麼有三項根本不在參數上。
一、導軌研磨難在哪
導軌是工具機自己的精度來源——工作台走得直不直,由它決定。
難處在於工件本身:導軌多半是鑄造的中空薄壁件,結構複雜。這種工件放到磨床上,四種變形會同時出現。
| 來源 | 後果 |
|---|---|
| 研磨力 | 翹曲、彎曲或扭曲變形 |
| 夾持不當或自重 | 也會產生較大的變形 |
| 研磨熱、溫度差 | 熱變形 |
| 鑄造內應力 | 內應力變形 |
🔑 注意「自重」與「內應力」這兩項。一般平面研磨的工件是一塊放得上吸盤的板,這兩項小到可以忽略;導軌不行,它自己的重量就足以把自己壓變形。
二、精度要求有多高:一個床身的實例
下表是某一個床身的實際要求,不是通用規格——不同機種、不同等級的數字會差很多,請以圖面為準:
| 項目 | 公差 |
|---|---|
| 平導軌直線度(水平面內) | 0.008 mm/1000 mm |
| 平導軌直線度(垂直平面內) | 0.009 mm/1000 mm |
| V 形導軌直線度 | 0.006 mm/750 mm |
| 平導軌對 V 形導軌的平行度 | 0.01 mm/750 mm |
| 導軌表面粗糙度 | Ra 0.4 μm |
⚠ 直線度是「每公尺零點零零幾」這一級,而前一節那四種變形隨便一種都不只這個量。這就是為什麼導軌研磨的重點在防變形,不在磨。
三、四種研磨方式怎麼選
導軌面多半由平面與斜面組合而成,可以用四種方式處理:
| 方式 | 特點 | 適用 |
|---|---|---|
| 砂輪圓周研磨 | 一般做法 | 通用 |
| 砂輪端面研磨 | 一般做法 | 通用 |
| 多個成形砂輪+輔助磨頭 | 效率很高,但磨頭結構複雜 | 大量生產 |
| 組合成形砂輪一次磨出 | 同上 | 大量生產 |
📌 成形砂輪那兩種是量的問題,不是精度的問題:它們換來效率,代價是磨頭複雜、修整麻煩。單件或小批的導軌,圓周與端面研磨就夠用。
⚠ 用端面研磨法粗磨導軌平面時,可以把砂輪軸線傾斜 3°~5°,減少砂輪與工件的接觸面積、改善散熱。另外,切入研磨時砂輪直徑不能太小,一般取導軌面寬度的 1.3~1.5 倍。
四、參數表只是起點,不是定值
| 研磨形式 | 縱向進給速度 | 切深(每往復行程) |
|---|---|---|
| 端面研磨 | 粗磨 8~10/半精磨 4~6/精磨 1~2 m/min | 0.003~0.05 mm |
| 圓周研磨 | 20~40 m/min | 0.001~0.10 mm |
🔴 這張表自己附了一條判準,比表本身更重要:切深的大小與連續次數,應根據工件允差大小、磨頭主軸與工具機剛度、工件發熱程度、研磨火花的特徵合理確定。
⚠ 換句話說,導軌研磨的切深不是查表查出來的定值。表列是起點,最後由火花與發熱決定。
砂輪方面,端面研磨用 GC36H~JV 或 WA36H~JV、組織 7~8:磨料是綠碳化矽(GC)或白色氧化鋁(WA)、粒度 36,硬度 H~J、結合劑 V;圓周研磨的砂輪與端面研磨基本相同。代號各位怎麼讀,見〈看懂砂輪標示:磨料、粒度、硬度、組織、結合劑一次讀懂〉。
五、五項防變形措施
| 成因 | 措施 |
|---|---|
| 導軌磨床本身導軌精度超差 | 依說明書要求每半年檢查、調整一次 |
| 磨床基礎變形 | 安裝時認真做好工具機基礎,防止下沉 |
| 研磨餘量太大 | 餘量大則熱變形與內應力變形都大,應選適當餘量 |
| 粗、精磨間隔太短 | 粗磨後鬆開夾緊、留必要間隔讓殘餘應力重新分佈,再用較小夾緊力夾緊精磨 |
| 環境溫度變化 | 精密導軌磨床裝在恆溫室;工件冬夏兩季進入恆溫室後需停放 8 小時再上機 |
六、五項裡有三項不在參數上
回頭看那五條:第一、第二、第五條根本不是研磨參數,講的是工具機本身與環境。
🔑 這正是導軌研磨與一般平面研磨最大的差別:一般工件磨壞了先查砂輪,導軌磨壞了要先查工具機基礎與室溫。查錯順序,參數會被調到面目全非而問題還在。
📌 第四條則是內應力件的通則:先讓它變形,再磨它。粗磨完鬆開讓工件把該變的形變完,再用小夾緊力固定精磨——用大夾緊力硬壓,只是把變形延後到下機之後才發生。
其他工件的變形控制與缺陷反查,見〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉。
七、常見問題 FAQ
Q:導軌研磨跟一般平面研磨差在哪?
差在工件與變形來源。一般平面研磨預設工件是一塊放得上吸盤的板,導軌卻是鑄造的中空薄壁件、結構複雜,研磨力、夾持與自重、研磨熱、鑄造內應力四種變形同時出現。要求的直線度又在每公尺零點零零幾毫米這一級,任何一種變形都不只這個量,所以重點在防變形而不在磨。
Q:什麼時候該用成形砂輪?
量大的時候。多個成形砂輪搭配輔助磨頭、或組合成形砂輪一次磨出導軌面,效率很高,但磨頭結構複雜、修整麻煩,所以適用於大量生產。單件或小批的導軌用砂輪圓周研磨或端面研磨就夠。這是量的取捨,不是精度的取捨。
Q:切深照表設就好了嗎?
不行,表列只是起點。切深的大小與連續次數要依工件允差、磨頭主軸與工具機剛度、工件發熱程度,以及研磨火花的特徵合理確定。也就是說最後由現場的發熱與火花決定,不是查表查出來的定值。把表當定值,等於忽略你這台機、這個工件的實際狀態。
Q:磨出來直線度就是不對,先查什麼?
先查工具機與環境,不要先調參數。五項防變形措施裡有三項不在參數上:導軌磨床本身的導軌精度要每半年檢查調整、工具機基礎要做好防下沉、精密機要裝在恆溫室且工件冬夏進場後停放 8 小時再上機。另外粗精磨之間要鬆開夾緊留間隔,讓殘餘應力重新分佈,再用較小夾緊力精磨。
發布日期:2026-09-21|最後更新:2026-10-22









