
以車代磨到底省多少:十二個實例的量化效益
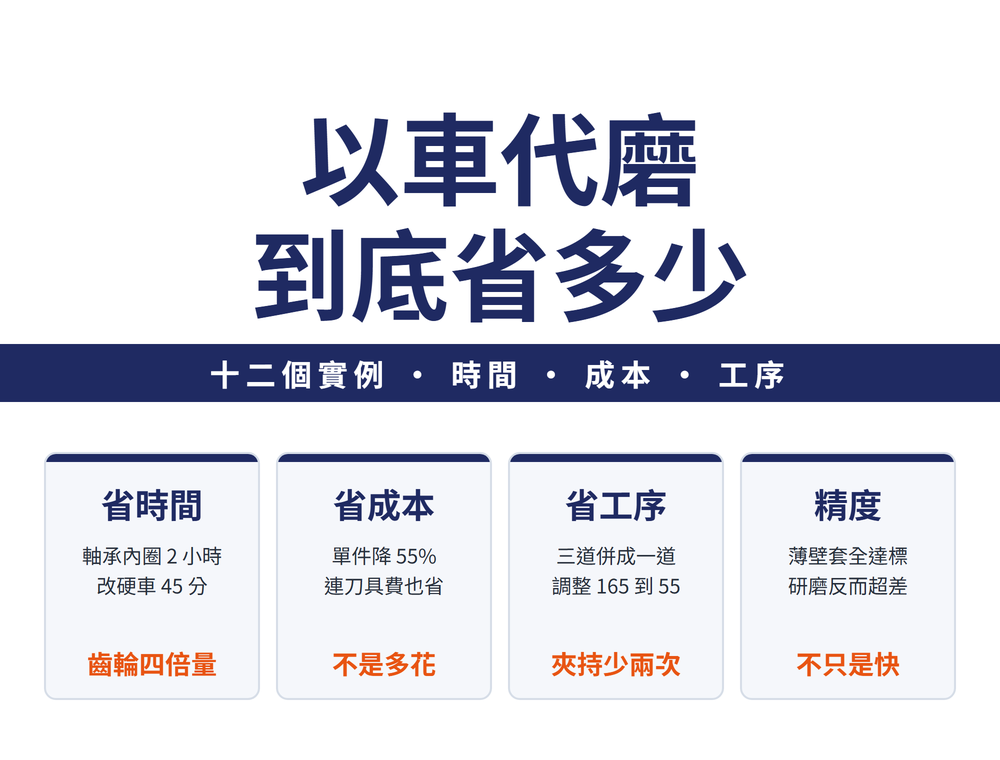
以車代磨划不划算,用案例數字最快看懂:軸承內圈從研磨 2 小時變成硬車 45 分鐘;薄壁套從一件 28~30 小時變成效率提高 5 倍,而且形位公差全數達標、研磨反而有兩處超差;齒輪內孔一班從 100 個做到 400 個。這篇整理十二個量化實例,並說明硬車削至今仍不夠普及的主因之一:「認為刀具成本過高」——而那正好是算錯帳的典型。
1、時間:最直觀的那一類效益
| 案例 | 材料/硬度 | 效益 |
|---|---|---|
| 軸承內圈 φ285mm | GCr15,60HRC(硬質點近 70HRC) | 研磨需 2 小時 → 硬車削僅需 45 分鐘 |
| 摩擦盤 | 100Cr6,60~62HRC | 加工時間降低 60% |
| 薄壁套 | Cr12MoV,59~62HRC | 研磨一件需 28~30 小時 → 效率提高 5 倍 |
| 齒輪內孔 | 20CrMnTi,滲碳淬火 60~62HRC | 原研磨一班 100 個 → 硬車削一班 400 個 |
| 軋輥(十餘家企業) | 冷硬鑄鐵、淬硬鋼 | 平均提高效率 2~6 倍,節約工時電力 50%~80% |
🔑 薄壁套那一例還有一個常被忽略的重點:硬車削的形位公差全數達到圖樣要求,而研磨有兩處超差。也就是說,它不只是比較快,在那個案例裡精度反而更穩。
2、成本:不只是工時換算
| 案例 | 成本效益 |
|---|---|
| 粉末冶金齒輪坯(PCBN) | 加工成本降 40%、單件加工成本降 55%,Ra 達 0.18μm |
| 同步器齒套撥叉槽(CBN 切槽) | 加工成本約為研磨的 32%~50%;每片刀可加工 200~300 個零件,修磨後壽命為新刀的 70%~80% |
| 軋輥(某鋼鐵廠) | 切削速度提高 3 倍,每根軋輥省電力工時費 400 餘元、刀具費近 100 元 |
注意最後一列:連刀具費都是省的,不是多花的。這打破了「硬車削要買貴刀所以貴」的直覺。
3、工序與夾持:省下來的那幾道
這一類效益最容易被漏算,因為它不出現在單件工時裡。
| 案例 | 原本 | 改以車代磨後 |
|---|---|---|
| 軸承錐面(62HRC,CBN) | 精磨前 3 道工序、3 次夾持,調整 165 分鐘、實際 19 分鐘 | 精磨前 1 道工序、1 次夾持,調整 55 分鐘、實際 8 分鐘 |
| 碴漿泵護套、護板(Cr15Mo3,63~67HRC) | 含退火、再淬火 | 免除退火、再淬火兩道工序;業界約 70%~80% 已採用硬車削 |
軸承錐面那一例值得細看:調整時間從 165 分鐘降到 55 分鐘,降幅比實際切削時間還大。多品種小批量的場合,夾持與調整往往才是真正的成本。
4、刀具壽命:差距可以很大
柴油機氣閥的案例(進氣閥堆焊鈷基合金、排氣閥堆焊鉻基合金,50~60HRC):用鎢鋼刀片磨損快、效果差,改用 PCBN 之後——
刀具壽命為鎢鋼的 50~100 倍;在 1600 r/min 下,一個刀刃連續加工 500 件氣閥,Ra < 0.4μm。
切削條件:切削深度(背吃刀量)1~2mm、進給 0.1mm/r、切削速度 200m/min。
另一個例子是用金屬陶瓷車削 86CrMoV7(55~63HRC),vc=60m/min、f=0.2mm/r、ap=0.8mm,單刃連續切削路徑達 15,000m。
5、🔴 效益這麼明顯,為什麼還不普及
整理完這些數字,會有個疑問:既然效益這麼明顯,為什麼硬車削應用仍不夠廣泛?阻力主要來自三件事:
| 原因 | 說明 |
|---|---|
| 操作者對效果瞭解不足 | 沒看過數字,就不會想改 |
| 認為刀具成本過高 | CBN/PCBN 單價確實高,但它換回的是工序、夾持、機時與能耗 |
| 機理研究不夠 | 缺乏足夠規範指導生產,導入時沒有可依循的標準 |
🔑 第二項是典型的算錯帳:只看刀具單價,沒看它在總成本裡佔多少、又撬動了什麼。刀具在加工總成本中只佔個位數百分比,真正的大頭是機時、人工與廠房分攤——這正是上面那些案例省下來的部分。完整的成本結構見〔加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼〕。
至於自己的機台做不做得到、刀具與參數怎麼配,見〔硬車削指南:HRC45–65 以車代磨怎麼做〕。
6、常見問題 FAQ
Q:這些數字可以直接拿去跟客戶報嗎?
不建議。它們是各案例在特定材料、硬度、設備與批量下的結果,不是通用承諾。合適的用法是拿來說明效益的量級與來源類型,再用客戶自己的條件試算。
Q:硬車削能完全取代研磨嗎?
多數案例是取代精磨前的工序,或在精度足夠時直接替代。是否能完全取代,取決於最終要求的精度、表面完整性與工件剛性,要逐案判斷。
Q:刀具單價那麼高,怎麼說服採購?
把比較基準從單價換成單件加工成本。案例中有加工成本降到研磨的三成多、也有連刀具費一起省下來的,關鍵是把工序、夾持與機時一併算進去。
Q:為什麼有案例說精度反而比研磨好?
薄壁套那一例的關鍵是夾持次數少、變形累積少。工序合併本身就會減少定位誤差,這在剛性不足的工件上特別明顯。
文中案例數值為各該案例在特定材料、設備與批量條件下的實測結果,非通用值。導入前應以自身工件、機台與批量重新評估。
最後更新:2026-10-21
本主題的完整導讀見〈車削完整導讀〉。









