
加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼
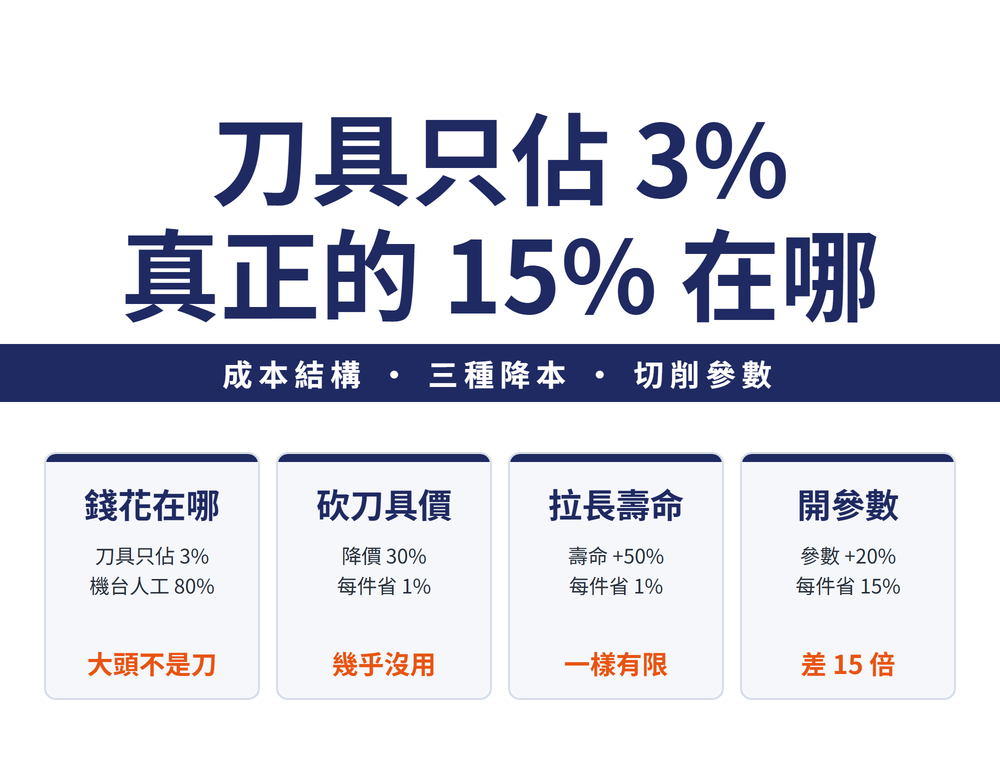
切削刀具只佔加工總成本約 3%,所以把刀具價格砍 30%,每件成本只降 1%;刀具壽命拉長 50%,一樣只有 1%。真正能讓每件成本下降 15% 的,是把切削參數提上去——而那一欄裡刀具成本反而是上升的。這篇用一張可以逐格驗算的成本表,說明錢到底花在哪、三種降本手段差在哪裡,以及那 15% 成立的前提是什麼。
1、你的加工成本,錢到底花在哪
先把成本拆開看。依 Sandvik 技術訓練手冊的加工經濟性章節,一般金屬切削加工的成本結構如下。
| 類別 | 項目 | 佔比 |
|---|---|---|
| 變動成本(只在生產時發生) | 切削刀具、耗材 | 3% |
| 變動成本 | 工件材料 | 17% |
| 固定成本(不生產時也存在) | 工具機與刀桿 | 27% |
| 固定成本 | 人工 | 31% |
| 固定成本 | 廠房、行政等 | 22% |
刀具只佔 3%。而工具機、人工、廠房這三項固定成本加起來是 80%——它們不生產的時候也一樣在燒錢。
2、為什麼刀具的影響力遠大於 3%
因為還有另一個數字:一天之中,工具機真正在切削的時間只有 24%。
切削時間 = 60% × 50% × 80% = 24%
(三層分別扣掉:非增值時間、換件與其他停機、故障與換刀對刀等)
兩個數字合起來才是完整的故事:刀具只花你 3% 的錢,卻決定那 24% 的時間裡發生什麼事——而那 24% 是唯一在產生價值的部分。刀具斷了、崩了、尺寸跑掉,賠掉的不是那 3%,是那段唯一在賺錢的時間。
3、三種降本手段,效果差了 15 倍
以一個具體例子計算:工廠花 $10,000 做 1000 件,每件成本 $10.00。三種常見的降本做法,結果如下。
| 項目 | 現況 | 刀具降價 30% | 刀具壽命 +50% | 切削參數 +20% |
|---|---|---|---|---|
| 變動-刀具 | $0.30 | $0.21 | $0.20 | $0.45(↑) |
| 變動-材料 | $1.70 | $1.70 | $1.70 | $1.70 |
| 固定-工具機 | $2.70 | $2.70 | $2.70 | $2.16(↓) |
| 固定-人工 | $3.10 | $3.10 | $3.10 | $2.48(↓) |
| 固定-廠房 | $2.20 | $2.20 | $2.20 | $1.76(↓) |
| 每件成本 | $10.00 | $9.91 | $9.90 | $8.55 |
| 節省 | — | 1% | 1% | 15% |
刀具價格是最容易衡量的數字,所以永遠承受降價壓力。但這張表說得很清楚:砍價 30% 只換到 1%,壽命拉長 50% 也只有 1%,而參數提高 20% 是 15%。
4、最反直覺的那一格:刀具變貴,總成本反而下降
請看「切削參數 +20%」那一欄的第一列:刀具成本從 $0.30 升到 $0.45,上升了 50%。
但同一欄的三項固定成本各降了 20%(皆為原值 × 0.8),因為同樣的件數用更短的機時就做完了。淨結果是每件成本從 $10.00 降到 $8.55。
多付的 $0.15 刀具費,換回了 $1.60 的工具機、人工與廠房分攤。
這是「多花錢買刀反而更便宜」的完整算術,不是話術。也是為什麼比較刀具時,單價不是重點——真正該比的是單位時間使用成本:單價除以實際可用時間。單價 100 用 10 個單位(每單位 10)的刀,其實比單價 200 用 40 個單位(每單位 5)的刀更貴。
5、這 15% 有前提,不能當成承諾
參數提得上去,前提是整個系統撐得住:工具機剛性、夾持穩定度、刀具本身的品質、以及被加工材料的特性。任何一項不夠,參數一開上去就是崩刃、顫振或尺寸跑掉,那 15% 一毛都拿不到。
這正是刀具品質的真正價值:它不是在那 3% 裡跟你比便宜,而是決定你能不能吃到那 15%。選刀前要先確認加工條件,可參考〔立銑刀切削條件計算指南〕;刀具材料與塗層怎麼對應被加工材料,見〔刀具材料系列分類:P M K N S H 加工選刀指南〕。
另外要提醒一個容易被誤用的方向:上面的 15% 是「同樣的件數用更少機時完成」帶來的,不是「刀具降價」帶來的。不要把刀具降價講成總成本會大幅下降,兩者不是同一件事。
參數要開到哪裡才是划算區間,見〔切削速度要開多快:高效率範圍與刀具壽命係數表〕;刀具壽命該訂多長才不會兩頭空,見〔刀具壽命要訂多長:最低成本與最高產能,兩個答案不一樣〕。
6、為什麼這件事現在特別重要
依同一份手冊引用的產業指數,製造業的營運成本與產品售價兩條線都在上升,但成本上升得比售價快——兩線之間擴大的區域就是所謂的生產力缺口。
這裡有個容易讀錯的地方:那不是「成本漲、售價跌」的剪刀差,而是上升速率的差。也就是說,就算你年年調價,只要效率沒有同步提升,利潤還是會被慢慢吃掉。把參數提上去省下的那 15%,重要之處不在於那筆錢,而在於那是少數能追上成本上升速度的手段。要把省下的機時換算成每件該排多少工時,見〔選機台與算工時:工藝裝備選擇、切削條件順序與時間定額〕。
7、常見問題 FAQ
Q:刀具只佔 3%,那是不是隨便買便宜的就好?
正好相反。刀具佔的錢少,但它決定那 24% 切削時間裡的穩定度與可用參數。便宜刀讓你開不上參數,損失的是 15% 那一欄,遠大於刀具本身省下的錢。
Q:這些百分比適用於我的工廠嗎?
這是一般金屬切削加工的典型結構,實際比例會因產業、批量與自動化程度而異。建議拿自己的機時費率與刀具耗用重算一次,結構邏輯通用,但數字要用自己的。
Q:切削參數提高 20%,指的是哪一個參數?
表中指的是整體切削效率提高 20%,可由切削速度、進給或切深的組合達成。實際該調哪一項、能調多少,要依機台剛性、刀具規格與被加工材料判斷,不能直接套用。
Q:怎麼跟客戶或老闆說明「貴的刀比較划算」?
不要爭單價,把話題移到單位時間使用成本與可用參數。用這張表說明:砍價 30% 只有 1%,把參數開上去是 15%,而後者要靠刀具品質撐住。
成本結構與三種降本手段對比數據依 Sandvik 技術訓練手冊加工經濟性章節。各項百分比為一般金屬切削加工的典型結構,實際值依產業與批量而異,套用前請以自身機時費率重算。
最後更新:2026-10-25
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。









