
珩磨能做到什麼、什麼時候該用:五種光整加工怎麼分工
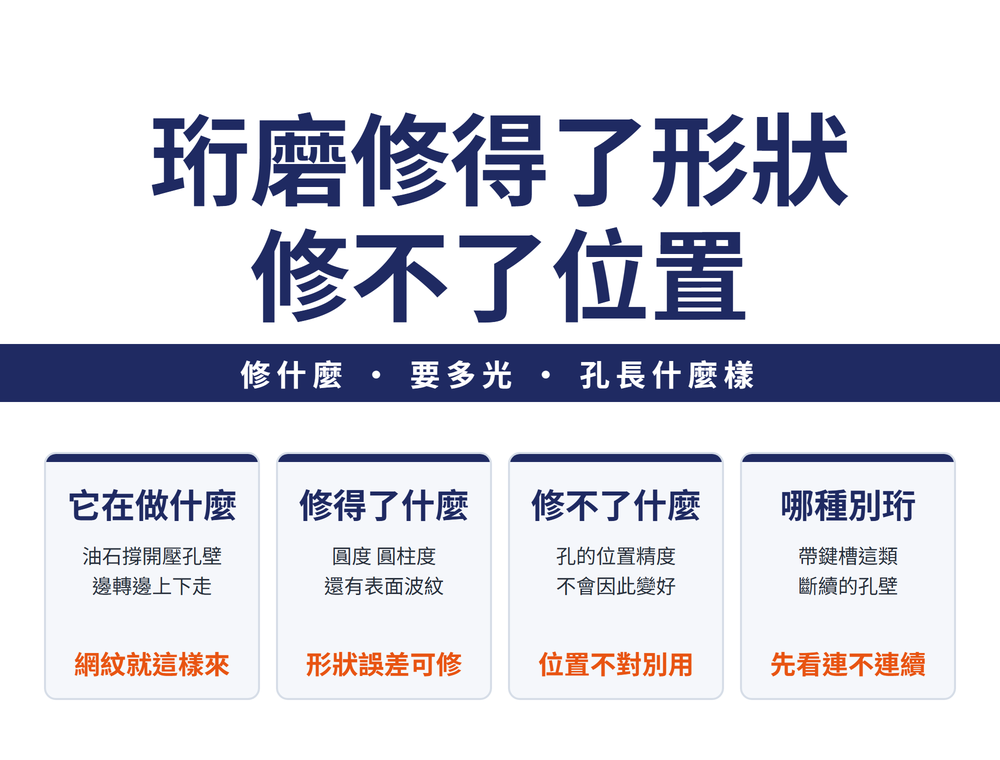
珩磨是用一組細磨粒油石撐開壓住孔壁,邊轉邊上下往復的低速研磨。它的價值集中在一件事:把珩前留下的圓度、圓柱度與表面波紋修掉,同時留下交叉網紋讓油膜留得住。但它有一條很硬的界線——孔的位置精度不會因為珩磨而變好。搞清楚它修得了什麼、修不了什麼,再對照研磨、拋光、超精加工與超精研拋,這道工序該不該用它就很清楚了。
1、它在做什麼:油石撐開,邊轉邊走
珩磨頭的圓周上裝著若干條細磨粒油石,由漲開機構沿徑向把油石撐開、壓向孔壁。珩磨頭同時做旋轉與直線往復兩個運動,合成之後對孔進行低速研磨。
兩個運動疊起來,磨粒在孔面上的軌跡就交叉而且不重複,這就是交叉網紋的由來。徑向壓力是油石的進給——壓得越大,進給量越大,這是現場最直接的一個調節量。
2、修得了什麼:形狀誤差與表面
珩磨能在較短時間內把珩前加工留下的輕微形狀誤差修掉——圓度、圓柱度、表面波紋都在範圍內。尺寸精度可達 IT6~IT7;孔徑小於 50 mm 時,圓柱度可達 0.5 μm、軸心線直線度 1 μm;孔長 300~400 mm 時,圓柱度誤差可在 10 μm 以下。
表面粗糙度一般可達 Ra 0.8~0.2 μm,條件好時甚至低於 Ra 0.025 μm。而且珩磨發熱少,加工面幾乎沒有熱損傷、變質層、嵌砂與冷硬,反而留下殘餘壓應力,對零件壽命是加分的。
交叉網紋不是副產品,是目的之一:網紋能存住潤滑油、維持油膜,所以工件能承受較大載荷、耐磨性好。缸套會用珩磨,主要就是為了這個。
3、🔑 修不了什麼:位置精度
珩磨不能提高孔的位置精度。
這句話值得單獨列一節,因為它是最常被誤用的地方。如果問題是孔歪了、孔距不對、孔與基準面不垂直,那是前道工序與定位基準的事,珩磨頭與珩磨機之間是浮動連接——它跟著既有的孔走,只把孔壁修圓修光,不會把孔搬回正確位置。
判斷方式:先問「量出來不合格的是形狀還是位置」。圓度、圓柱度、粗糙度不合格 → 珩磨是對的工具。孔的位置度、同軸度、垂直度不合格 → 回去看鑽孔或搪孔的定位,加珩磨這道只會多花錢。
4、哪種孔不要珩
珩磨特別適合相對運動精度高的精密偶件,但不適用於斷續表面——最常見的就是帶鍵槽的孔。油石跨過槽口時支撐會斷掉,槽邊容易被啃,網紋也接不起來。
反過來說,適用面其實很寬:通孔、盲孔、多階梯孔、圓錐孔都做得了,平面、外圓柱面、球面也可以;材料從淬火鋼、未淬火鋼、鑄鐵、青銅、硬鋁,到鎢鋼、玻璃、陶瓷與燒結材料都能加工。
導入門檻也比想像中低:珩磨頭與工具機是浮動連接,對工具機本身的精度要求不高,車床、鑽床、搪孔機改裝就能做。對剛性不足的工件、薄壁孔或較硬的表面,珩磨不需要複雜昂貴的工裝。
5、五種光整加工怎麼分工
精磨之後還要往下做的時候,選項不只珩磨。把五種放在一起比,選型會快很多:
| 比較項目 | 研磨 | 拋光 | 超精加工 | 珩磨 | 超精研拋 |
|---|---|---|---|---|---|
| 磨料固接方式 | 遊離磨粒 | 半固接 | 固結 | 固接 | 遊離磨粒 |
| 粗糙度 Ra(μm) | 0.125~0.010 | 0.032~0.125 | 0.01~0.160 | 0.016~0.32 | 0.008 |
| 幾何精度修整 | 能修整 | 會破壞 | 能部分修整 | 能部分修整 | 能略修整 |
| 效率 | 低 | 高 | 高 | 較高 | 高 |
三條看得懂就夠用:
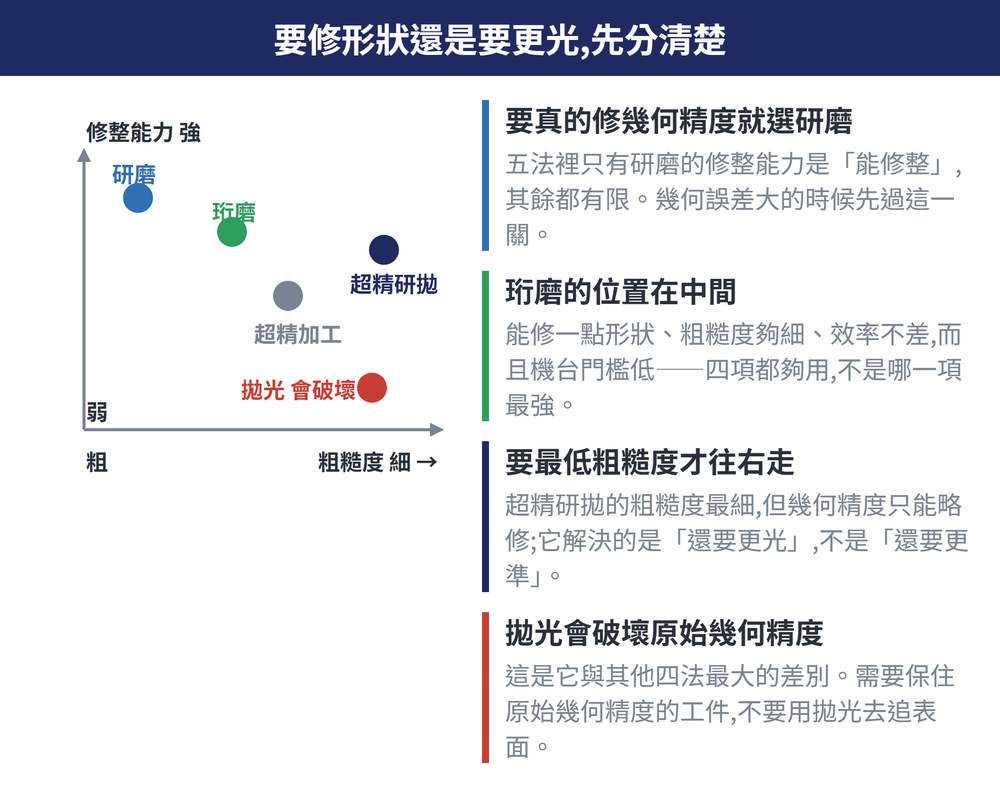
① 要大幅修正幾何精度誤差 → 研磨。其餘四種的修整能力都有限。
② 要最低粗糙度、而幾何精度只需微量修整 → 超精研拋,它是五者中粗糙度最低、效率也高的。
③ 🔴 拋光切忌用在需要保住原始幾何精度的工件上——它會破壞原始幾何精度,這是它與其他四法最大的差別。
珩磨的位置在中間:能修一點形狀、粗糙度夠細、效率也不差,而且機台門檻低。大批量的缸套、連桿、油壓閥體、油泵油嘴、軸套會選它,不是因為它哪一項最強,是因為四項都夠用。
6、超精加工與超精研拋差在哪
這兩個名字很近,實際差別在磨粒固定與否,不是轉速誰比較高。
超精加工用的是磨粒固定的油石,振頻每分鐘 500~2000 次,往往帶輕微震抖,磨粒各刃邊的切削作用發揮不出來。超精研拋則在液中進行、磨粒是遊離的,旋擺頻率每分鐘只有 60~300 次,運動反而平穩,遊離磨粒在移滾之中各刃邊都能參與切削——這才是它粗糙度更低的原因。
研磨液與磨料的選用另有一篇可以往下看:〔研磨液怎麼選:油基還是水基、五類分類與極壓添加劑〕。
7、常見問題 FAQ
Q:孔的圓度不合格,珩磨修得掉嗎?
修得掉。圓度、圓柱度與表面波紋屬於形狀誤差,是珩磨的守備範圍。但要先確認不合格的是形狀而不是位置——位置度、同軸度、垂直度不會因為珩磨而改善。
Q:帶鍵槽的孔可以珩嗎?
不建議。珩磨不適用於斷續表面,鍵槽正是最典型的一種。油石跨過槽口時支撐會斷,槽邊容易被啃,網紋也接不連續。這類孔要靠前道工序把精度做出來。
Q:沒有珩磨機,可以用現有機台做嗎?
可以。珩磨頭與工具機之間是浮動連接,對工具機本身的精度要求不高,車床、鑽床、搪孔機改裝都做得起來。這也是珩磨在中小批量能被採用的原因之一。
Q:要更光的表面,是不是就該換拋光?
要看你在不在乎原始幾何精度。拋光的粗糙度並不是五者中最細的,而且它會破壞原始幾何精度。若幾何精度必須保住、又要更細的表面,應該往超精加工或超精研拋看,而不是拋光。
本文的精度與粗糙度為典型可達範圍,實際結果受工件材料、珩前精度、油石與參數影響;選用前請以實際試件驗證。
最後更新:2026-10-24
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。









