
模具銑削選刀的三步順序:應用、幾何、牌號不能反過來
選刀最常見的錯誤不是選錯刀,是順序反了——先鎖定某個熟悉的牌號,再回頭把加工需求削足適履。正確的順序只有一個方向:先問清楚應用條件,再決定切削幾何,最後才選材料牌號。這篇整理模具加工的難度分級、這套三步檢查清單的完整問題,以及為什麼最終該用單位成本而不是採購價當選刀標準。
1、先判斷這個模具有多難加工
難度不是單一變數,它是幾何複雜度乘上材料切削性的複合結果。幾何這一半可以先分三級:
| 難度 | 特徵 |
|---|---|
| 低 | 平面區域、簡單形狀、淺穴 |
| 中 | 形狀較複雜、尺寸較大、穴較深、沖頭壁面陡峭 |
| 高 | 形狀非常複雜、穴窄且深、高度落差顯著 |
材料那一半見〔模具鋼加工指南:六大系列、硬度分級與選刀策略〕。兩半都確認過,才知道自己面對的是什麼。
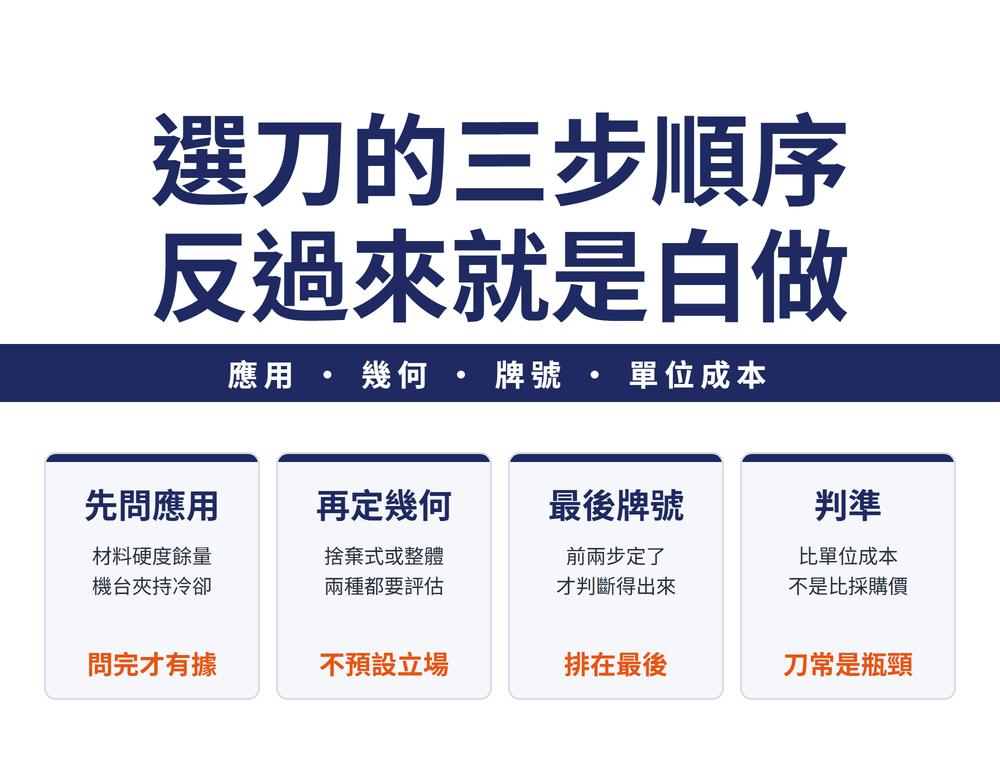
2、🔴 三步順序:應用 → 幾何 → 牌號
這套檢查清單的價值不在清單本身,在它強制的思考順序。
3、第一步:應用條件要問完
這一步問得夠不夠細,決定後面兩步有沒有依據:
| 面向 | 要問清楚的事 |
|---|---|
| 工件 | 加工類型是什麼?工件材料與加工前硬度? |
| 要求 | 所需精度與表面粗糙度?加工餘量多少? |
| 策略 | 加工策略是什麼?加工強度是輕、中還是重? |
| 夾持 | 刀具夾持型式是柄式還是殼式?加工穩定性好不好? |
| 機台 | 功率、狀態、轉速夠不夠? |
| 冷卻 | 乾式還是濕式?主軸能不能供液? |
4、第二步:幾何,兩種概念都要看
針對上面的需求,決定哪種切削幾何合適。這裡有一條很重要的限制:
必須同時檢查捨棄式與整體式兩種概念,不預設立場。
實務上這條最常被跳過——習慣用哪種就繼續用哪種。但兩者在小徑、深穴、高懸伸這些場合的表現差很多,不比較就等於沒選。
5、第三步:最後才選牌號
針對前兩步確定的需求,哪種刀具材料牌號最合適。它排在最後,是因為它是最後才有辦法判斷的那一項。
🔑 反過來做會怎樣:先鎖定一個熟悉的牌號,再去配需求——那不是選型,是削足適履。沒有放諸四海皆準的最佳刀具,只有相對特定場景的最優解,而 AGG 就是把這句抽象原則落地成一份可以照著走的檢查清單。
6、🔑 終極標準是單位成本,不是採購價
刀具採購成本在整體單件成本裡佔比其實很小,但刀具對單件成本的間接影響可能非常顯著——因為刀具經常是「機台無法跑更快、加工時間無法縮短」的唯一瓶頸。
所以選刀邏輯應該是:追求最高效率的刀具,而不是最低採購價的刀具。效率提升帶來的單件成本下降,遠超過刀具本身的價差。這個算術的完整版見〔加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼〕。
還有一個容易被漏算的槓桿:刀具的多功能性。能同時勝任肩銑、斜插等多種操作的刀具,可以減少換刀次數與換刀時間——那筆時間不會出現在刀具報價單上,但會出現在你的機時帳上。
7、常見問題 FAQ
Q:每次選刀都要走完這套流程嗎?
不必。條件與上次相同時直接沿用。但只要材料、硬度、穴深、機台或夾持其中一項變了,就值得重走一次——變的那一項往往正好改變了最佳解。
Q:捨棄式與整體式怎麼快速判斷?
先看直徑與穴深。小徑、深穴、高懸伸偏整體式;大徑、可換刃、追求刀具成本可控偏捨棄式。但這只是起點,仍應兩種都評估過再定。
Q:加工強度輕、中、重怎麼分?
看材料移除率與切削負荷的組合,而不是單看切深。重切削通常伴隨大餘量與連續接觸,對刀具剛性與夾持的要求也跟著上升。
Q:怎麼跟採購說明貴的刀比較划算?
把比較基準換成單件成本。刀具在總成本裡佔個位數百分比,而它決定機台能不能跑滿;再加上多功能刀減少的換刀時間,帳才算完整。
難度分級與檢查清單為一般性選型框架,實際適用依模具結構、機台條件與批量而異。牌號選擇請以該刀具原廠資料為準。
最後更新:2026-09-14









