
主軸動態精度怎麼量:利薩茹曲線與轉速的關係
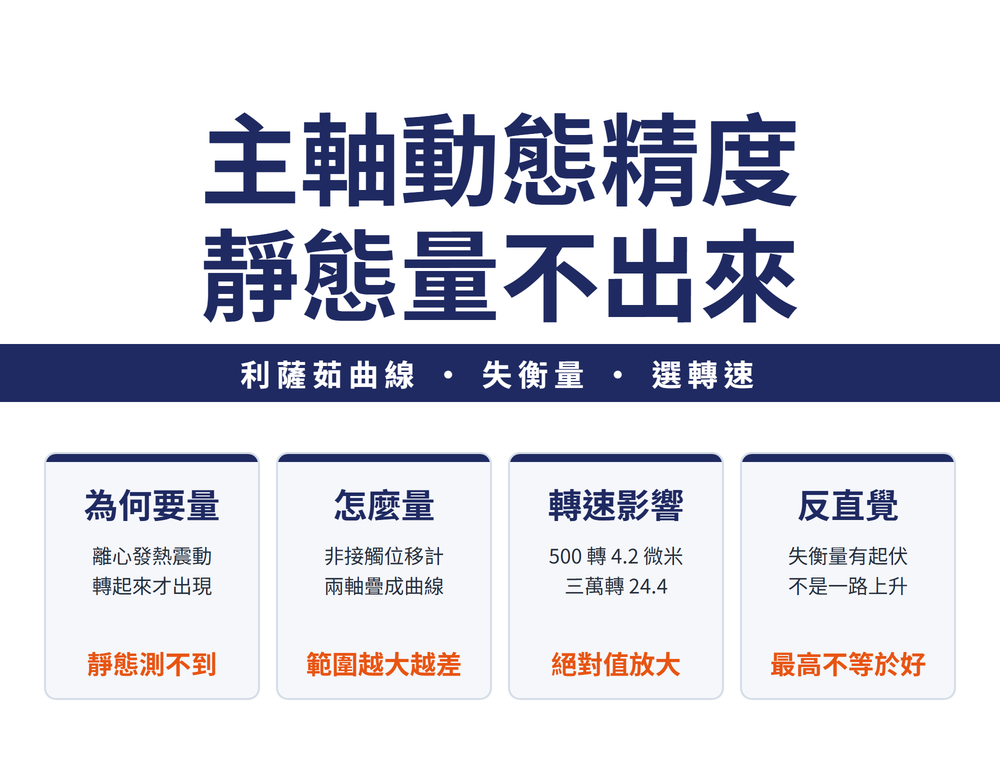
主軸不轉的時候量出來的精度,跟它轉起來之後不是同一回事。離心力、震動、發熱都只在轉起來才出現,而這些正好直接影響加工尺寸與刀具壽命。實測顯示轉速從 500 拉到 30,000,徑向誤差從 4.2μm 變成 24.4μm;更值得注意的是失衡量並不隨轉速單調上升,而是有起伏——代表存在某些轉速區間平衡性特別差,最高轉速不等於最好用的轉速。
1、靜態量得再準,也測不到轉起來的事
核心論點很短:因回轉產生的離心力、震動、發熱等原因,動態精度可能會與靜態精度不同。
這解釋了為什麼機台驗收不能只測主軸不轉時的精度。主軸高速旋轉時的離心變形、溫升膨脹、動不平衡,都只在「轉起來」之後才會出現,而它們會直接影響加工尺寸精度與刀具壽命——靜態測試完全測不到。
反過來說,瞭解動態精度之後,可以在實際加工時找出更適當的切削條件,而不是憑感覺退讓。
2、利薩茹曲線:把兩個方向的偏擺畫成一張圖
量測方式是用靜電容量型非接觸位移計,同時量測 X、Y 兩個方向的位移,再把兩個訊號送進示波器疊加,得到一條封閉曲線——這就是利薩茹曲線(Lissajous curve)。
判讀方式很直觀:曲線範圍越大,代表徑向偏擺越大。
非接觸是關鍵——接觸式量具在高速旋轉下無法使用,而且接觸本身就會改變被量測的狀態。
3、實測:轉速拉高,徑向誤差怎麼變
| 轉速(min⁻¹) | 500 | 10,000 | 30,000 |
|---|---|---|---|
| 徑向誤差 | 4.2 μm | 8.2 μm | 24.4 μm |
值得注意的是比例關係:轉速提高 60 倍,徑向誤差只變成約 5.8 倍——增幅遠低於轉速增幅。但絕對值在超高速時明顯放大,從 4.2μm 到 24.4μm 對精密加工是完全不同的等級。
這是選用超高速主軸與刀把時,要特別留意動態精度規格的量化依據。刀把介面怎麼選見〔主軸錐度系統總覽:BT/HSK/Capto/SK/NT/CAT/MT 怎麼選〕。
4、🔴 最反直覺的一點:失衡量不是越轉越大
用現場平衡儀在 0~30,000 min⁻¹ 區間量失衡量,結果不是一條往上的斜線:
| 轉速(min⁻¹) | 5,000 | 10,000 | 15,000 | 20,000 | 25,000 | 30,000 |
|---|---|---|---|---|---|---|
| 失衡量(g·mm) | 8.5 | 約 3.5~3.7 | 7.0 | 21.6 | 8.3 | 54.5 |
走勢是先降、後升、中段又降、最後暴衝。本例在 20,000 與 30,000 附近特別差,而 10,000 附近反而是整段最好的。
結論很實用:在平衡性能好的轉速下使用,可延長刀具壽命並提高加工精度。
5、所以選轉速不能只看規格上的最高值
這張表推翻了一個常見做法:買了三萬轉的主軸就一路往三萬轉開。存在特定轉速區間平衡性特別差,而那個區間不會寫在型錄上——它跟主軸、刀把、刀具與夾持的組合都有關,只能實測。
| 常見做法 | 問題 | 建議 |
|---|---|---|
| 照最高轉速能力設參數 | 可能剛好落在平衡性最差的區間 | 連同該轉速下的實測失衡量一起看 |
| 只做靜態偏擺檢查 | 測不到離心、溫升與動不平衡 | 高速應用要補量動態精度 |
| 刀具壽命異常就先怪刀 | 可能是該轉速下的平衡問題 | 換個轉速區間試一次再判斷 |
最後那一列特別值得記住:同一支刀在不同轉速下壽命差很多,未必是刀的問題。把轉速當變數試一次,成本很低。
6、常見問題 FAQ
Q:一般加工廠有必要量動態精度嗎?
看轉速與精度要求。一般轉速與公差寬鬆時,靜態檢查通常夠用;進入高速、超高速或要求微米級精度時,動態精度才會成為決定性因素。
Q:沒有靜電容量位移計怎麼辦?
可先用現場平衡儀量不同轉速下的失衡量,同樣能找出平衡性較差的轉速區間。完整的利薩茹曲線量測通常由設備商或第三方檢測服務進行。
Q:為什麼失衡量會在中段變好又變差?
旋轉系統有自己的共振特性,接近共振區間時振幅放大、遠離時回落,因此呈現起伏而非單調上升。實際曲線隨主軸與刀把組合而異,要逐台實測。
Q:表中的數字可以直接拿來對照我的機台嗎?
不行。那是特定主軸與刀把組合的實測範例,用途是說明趨勢與量級。自己的機台要自己量,曲線形狀與峰值位置都會不同。
文中數值為特定主軸與刀把組合的實測範例,用於說明趨勢與量級,非通用規格。實際動態精度依機台、刀把、刀具與夾持狀態而異,應逐台實測。
最後更新:2026-09-14









