
CVD 刀片塗層對照表:ISO 分類與品牌牌號替代
CVD 刀片塗層是重切削與高耐磨加工的核心技術,廣泛應用於鋼、不鏽鋼與鑄鐵加工。透過 ISO 分類(P、M、K、S)與各大品牌刀片牌號對照,可快速找到替代刀具並最佳化加工效率。本文整理 CVD 塗層刀片對照與選型邏輯,協助精準選刀、提升刀具壽命與穩定性。ISO 被削材群的概念可參考ISO 被削材分類總論。
CVD 刀片塗層是什麼
CVD(Chemical Vapor Deposition,化學氣相沉積)為高溫沉積技術,塗層較厚,主要特點與應用如下。
| 項目 | 說明 |
|---|---|
| 塗層特性 | 厚塗層(高耐磨)、高抗熱性、適合連續切削 |
| 常見應用 | 車削加工、鋼材與鑄鐵加工 |
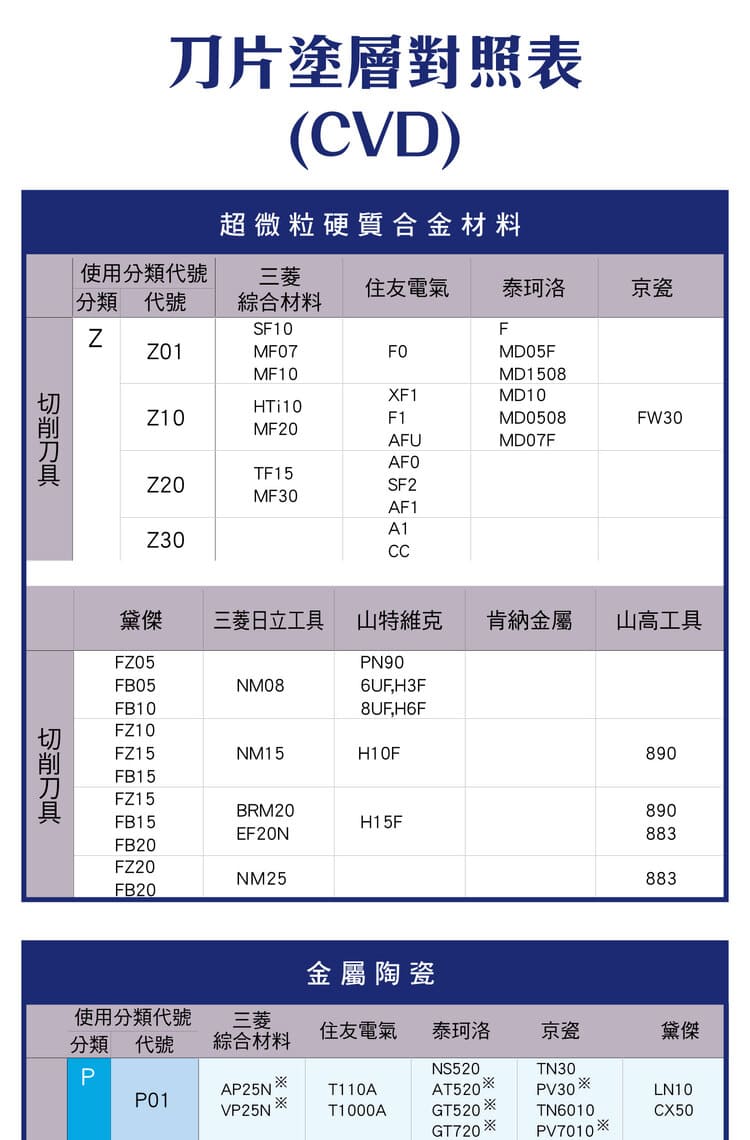
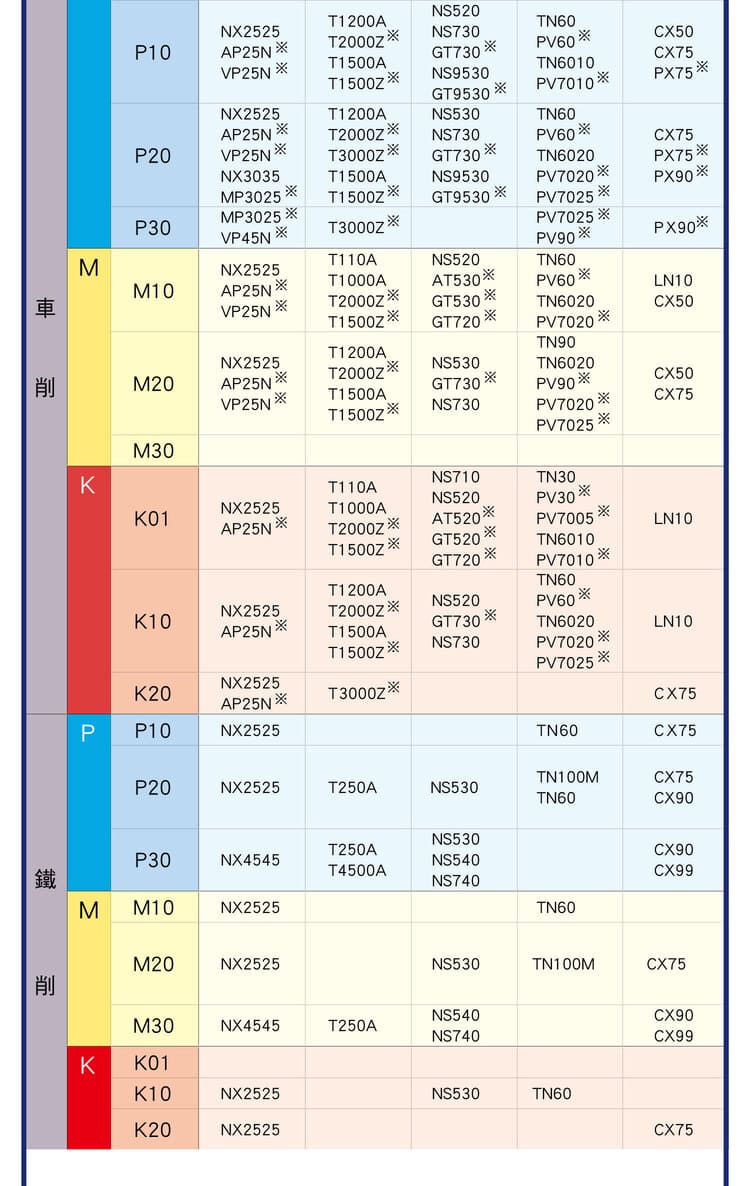
ISO 分類與各品牌牌號對照
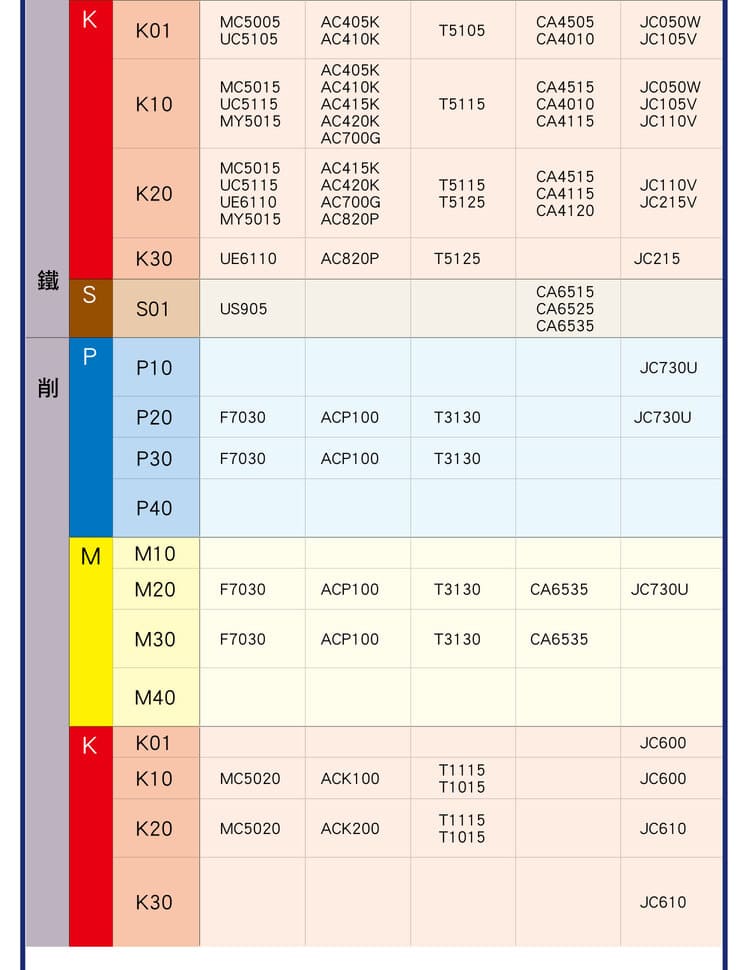
下表依 ISO 被削材分類整理各品牌的 CVD 刀片示例牌號,可在同一群內找等效替代刀片。
| ISO 群 | 適用材料/特性 | 各品牌示例牌號 |
|---|---|---|
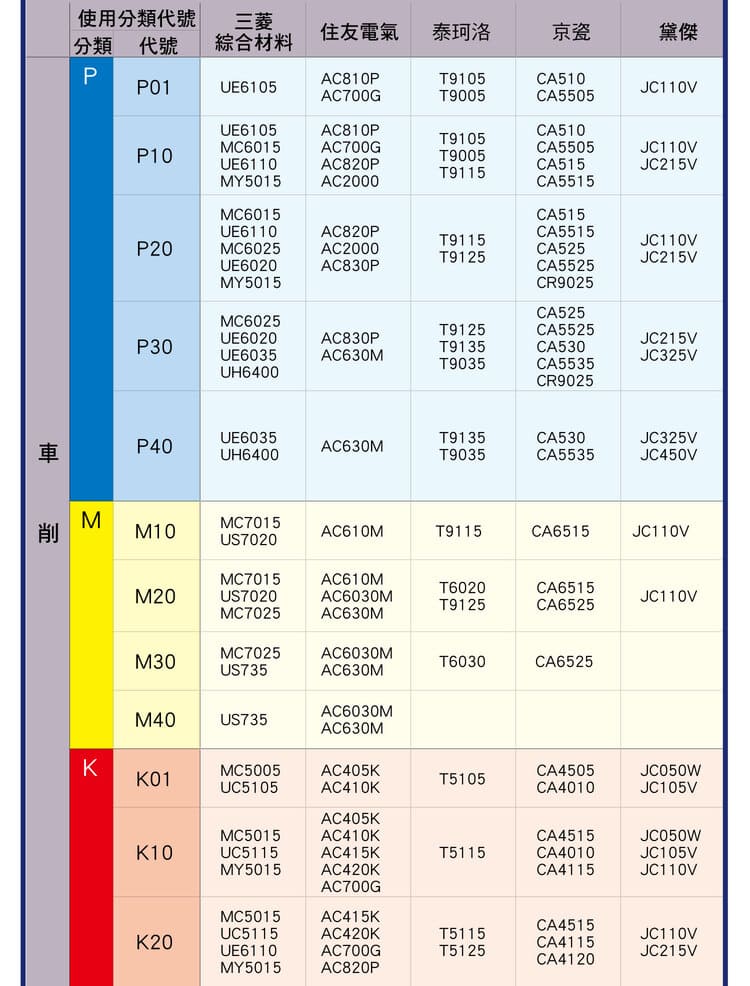
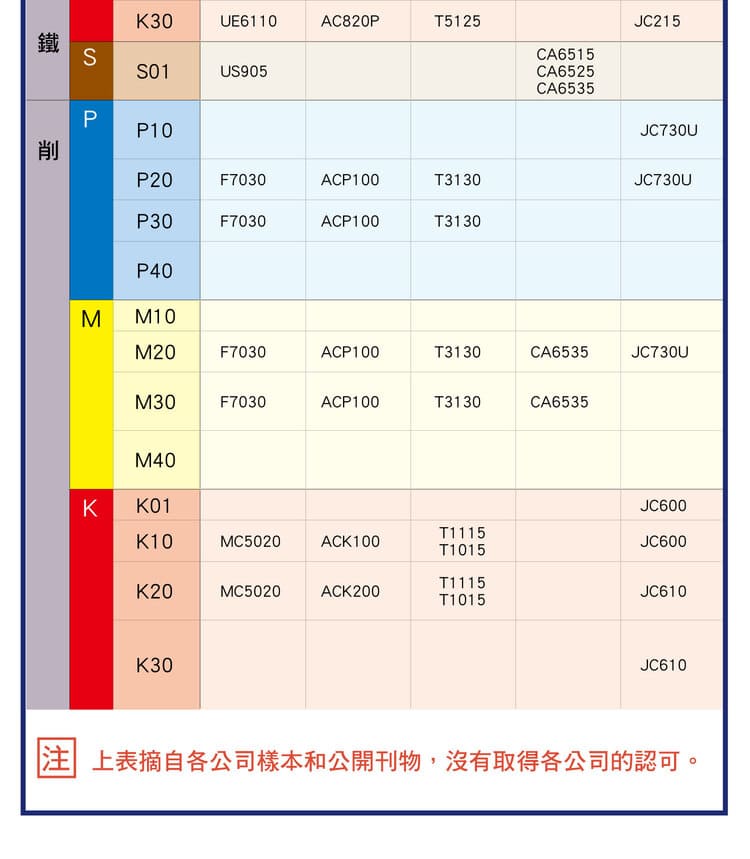
| P | 碳鋼、合金鋼 | 三菱 UE6105、MC6015、UE6020;住友 AC810P、AC820P、AC830P;京瓷 CA510、CA515、CA525;黛傑 JC110V、JC215V |
| M | 不鏽鋼(高黏性、加工硬化) | 三菱 MC7015、MC7025;住友 AC610M、AC6030M;京瓷 CA6515、CA6525 |
| K | 鑄鐵(耐磨性要求高) | 三菱 MC5005、MC5015;住友 AC405K、AC420K;京瓷 CA4515、CA4115 |
| S | 高溫合金 | 三菱 US905;京瓷 CA6515、CA6535 |
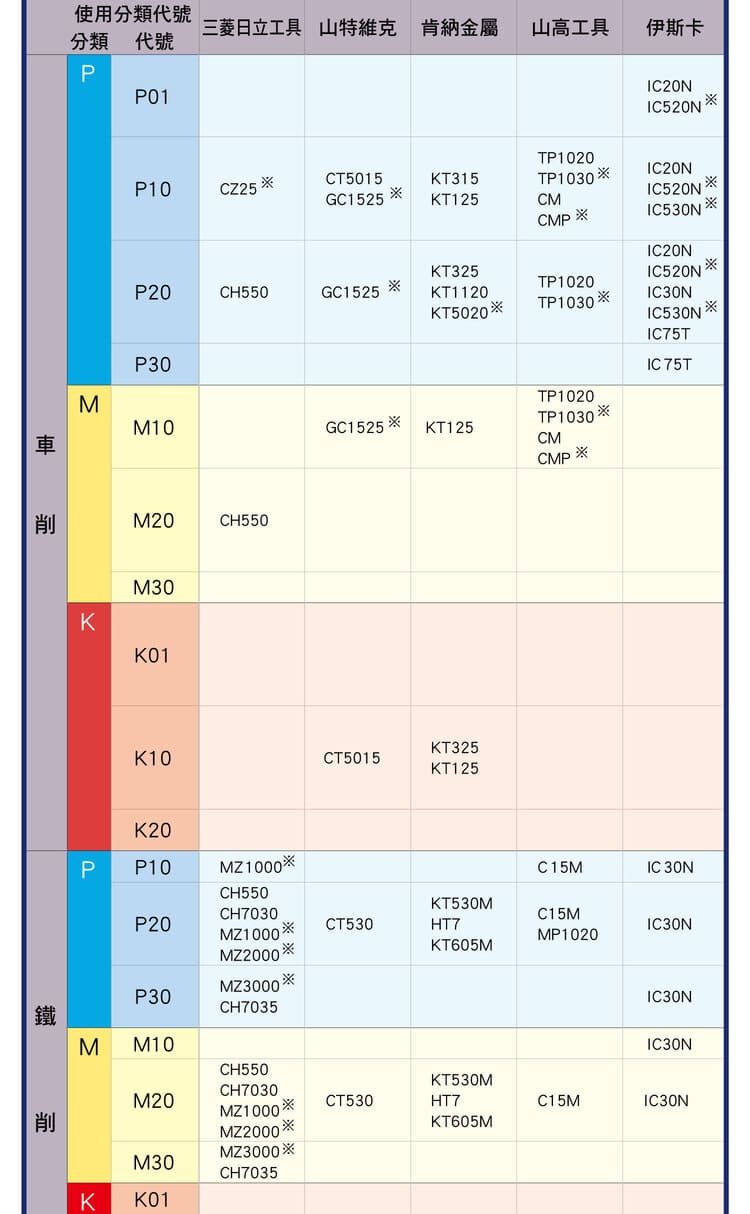
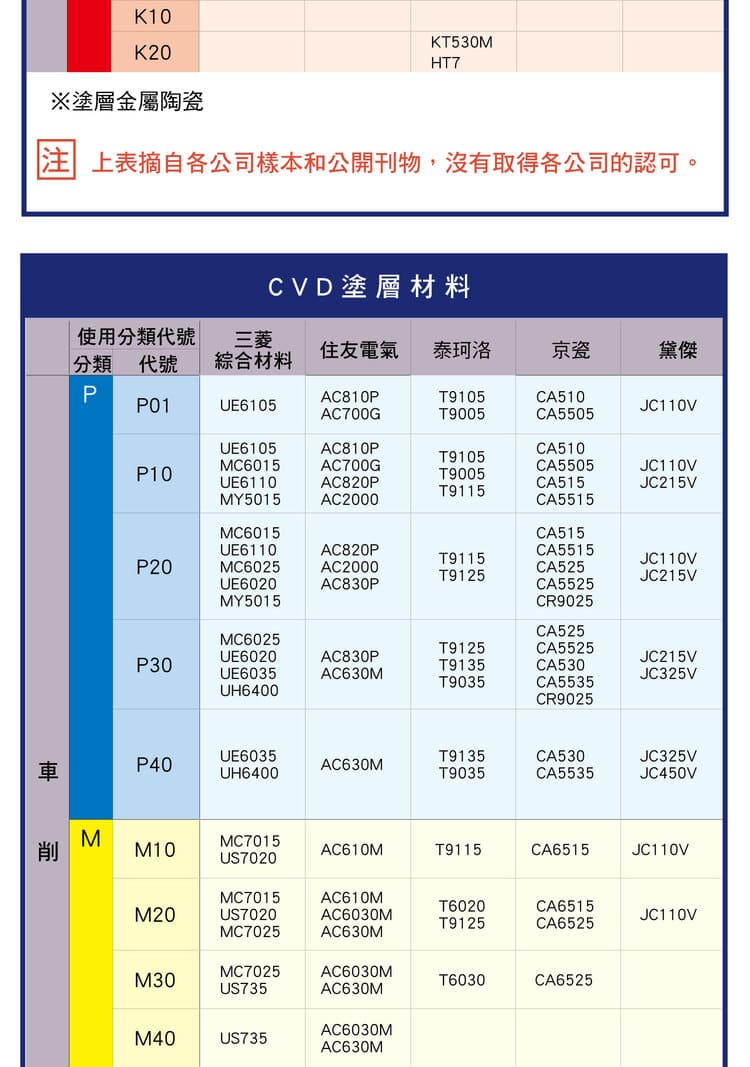
對照涵蓋的刀具品牌
對照表整合多家主要刀具品牌,透過同一 ISO 分類即可找到相同應用、相近性能的替代刀片。
| 品牌(中) | 品牌(英) |
|---|---|
| 三菱材料 | Mitsubishi Materials |
| 住友電氣 | Sumitomo |
| 泰珂洛 | Tungaloy |
| 京瓷 | Kyocera |
| 黛傑 | Daijet |
| 伊斯卡 | ISCAR |
車削與銑削刀片的差異
| 類型 | 塗層主流 | 強調重點 |
|---|---|---|
| 車削刀片 | 以 CVD 為主 | 耐磨與穩定 |
| 銑削刀片 | 偏向 PVD | 抗衝擊 |
銑削/間歇切削多用 PVD,可參考PVD 刀片塗層對照表;ISO 分類與品牌總覽見刀片塗層對照表。
CVD 塗層的優勢
| 優勢 | 說明 |
|---|---|
| 高耐磨性 | 適合長時間切削 |
| 高耐熱性 | 可承受高溫加工 |
| 穩定加工 | 適合連續切削 |
CVD 刀片選型建議
| 加工情境 | 建議等級 |
|---|---|
| 重切削 | P20~P40 等級 |
| 中速加工 | P10~P20 |
| 鑄鐵加工 | K10~K30 |
| 不鏽鋼加工 | M10~M30 |
CNC 選刀流程可分三步:Step 1 確認材料(鋼→P、不鏽鋼→M、鑄鐵→K);Step 2 判斷加工條件(粗加工→高耐磨、精加工→平衡型);Step 3 選擇牌號(對照各品牌等效刀片)。實際切削參數請依機台與材料硬度調整,可參考立銑刀切削條件計算指南。
※ 表中牌號為原文整理之各品牌示例,僅供同 ISO 群替代參考;實際等效對應與適用範圍請以各品牌原廠型錄為準。
常見問題 FAQ
CVD 和 PVD 塗層差在哪?
CVD 為高溫沉積、塗層較厚,耐磨與耐熱佳,適合車削、連續切削與重切削;PVD 為低溫鍍膜、塗層較薄、韌性高、抗崩刃,適合銑削、間歇切削與精加工。
CVD 刀片適合哪些加工?
適合車削、鋼材與鑄鐵的連續切削與重切削,因為厚塗層提供高耐磨與高耐熱,能承受長時間、高溫的加工。
如何用對照表找等效替代刀片?
先依工件材料判斷 ISO 群(鋼 P、不鏽鋼 M、鑄鐵 K、高溫合金 S),再在同一群內對照各品牌牌號,即可找到相同應用、相近性能的替代刀片。實際以原廠型錄為準。
重切削該選哪種等級?
重切削建議 P20~P40 等級(偏高韌性、耐衝擊);中速加工用 P10~P20;鑄鐵用 K10~K30;不鏽鋼用 M10~M30。
本主題的完整導讀見〈刀片選用完整導讀〉。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具全系列,規格齊全。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









