
鑽頭形狀與功能解析:螺旋角、芯厚與鑽尖角對加工影響
鑽頭各部位的形狀設計會直接影響切削阻力、軸向力、加工精度與刀具壽命。關鍵參數包含螺旋角、鑽尖角、芯厚、後角與全長,不同設計會在排屑效率、加工穩定性與孔口毛邊之間產生明顯差異。例如增加螺旋角可提升排屑能力,而加厚芯厚則能提高剛性但增加軸向負載。透過正確搭配幾何參數,可有效最佳化鑽孔效率與加工品質。各部位名稱可先參考鑽頭各部位名稱解析。
鑽頭幾何設計的重要性
鑽頭各部位形狀會同時影響切削阻力、軸向負載、扭矩、排屑能力、加工精度與刀具壽命,任一參數的取捨都會牽動整體表現。
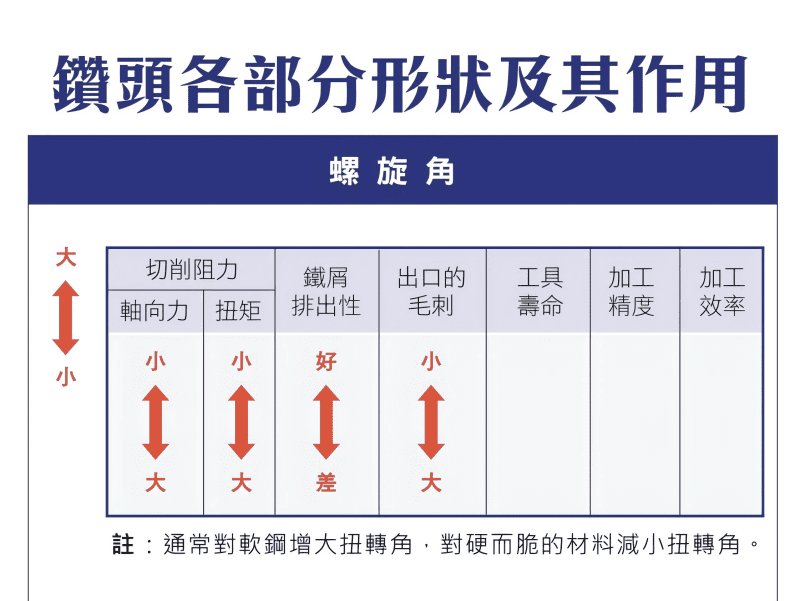
螺旋角與鑽尖角
| 參數 | 大 / 大角度 | 小 / 小角度 | 應用建議 |
|---|---|---|---|
| 螺旋角(Helix Angle) | 排屑性佳、切削阻力小 | 適合硬脆材料 | 軟鋼→增大;硬脆材料→減小 |
| 鑽尖角(Point Angle) | 大角度(如 135°)適合硬材與高速加工 | 小角度切削阻力低、適一般加工 | 標準 118°;硬材加工用 135° |
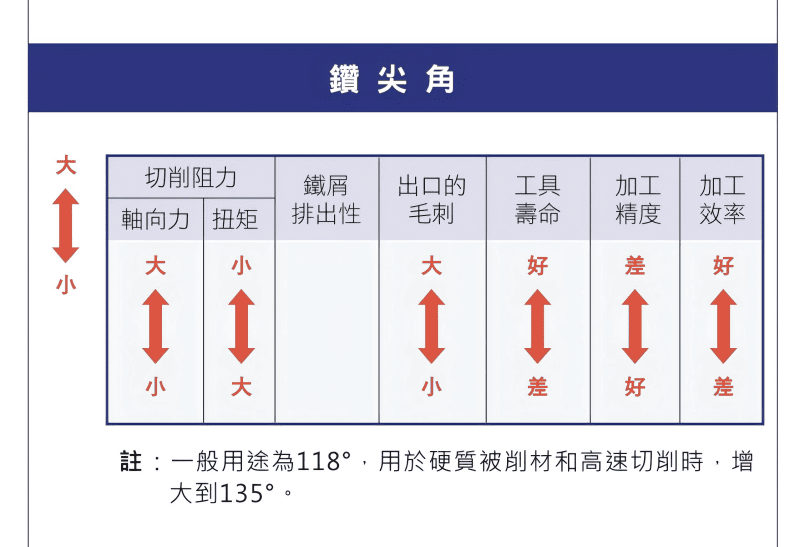
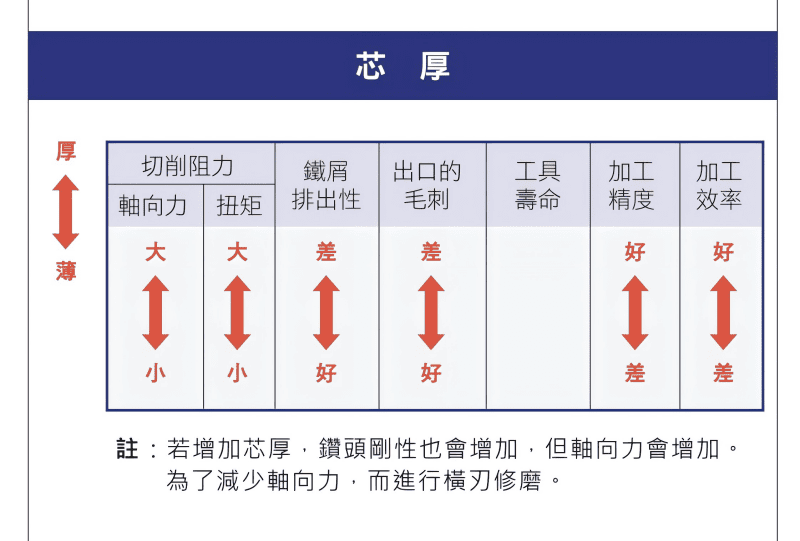
芯厚、後角與全長
| 參數 | 大 / 長 | 小 / 短 | 應用建議 |
|---|---|---|---|
| 芯厚(Web Thickness) | 剛性提升,但軸向力增加 | 芯薄→排屑較佳 | 加厚芯厚時搭配橫刃修磨降低負載 |
| 後角(Relief Angle) | 切削阻力小 | 刀具強度高 | 軟材→增大;硬材→減小 |
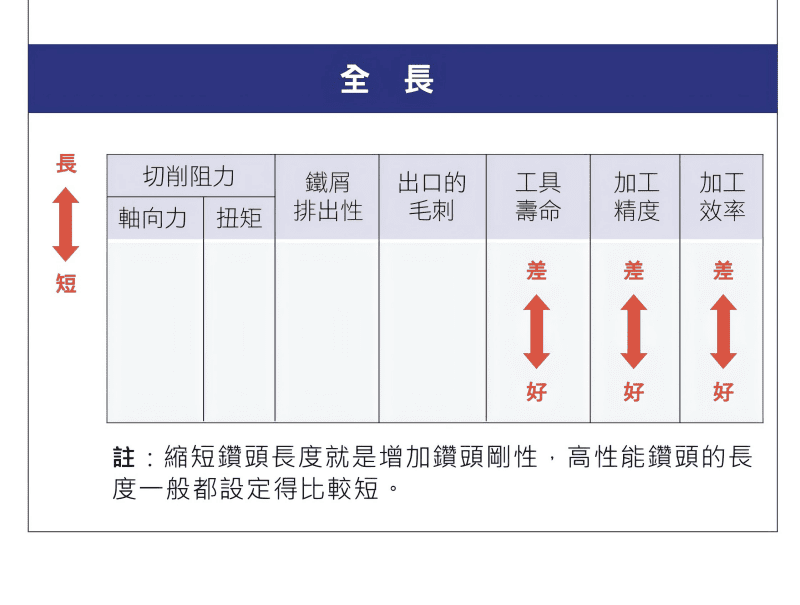
| 全長(Overall Length) | 長鑽頭剛性差、易震動 | 短鑽頭剛性高、加工穩定 | 高性能鑽頭通常設計較短 |
綜合設計策略
鑽頭幾何沒有單一最佳參數,須依材料與加工條件取得平衡。
| 最佳化方向 | 核心概念 |
|---|---|
| 提升排屑效率 | 沒有單一最佳參數,必須依材料與加工條件調整 |
| 降低切削阻力 | 可透過鑽尖角與螺旋角的選擇(如標準118°鑽尖搭配適當螺旋角)降低切削阻力 |
| 控制軸向力 | 可透過橫刃修磨降低軸向力,尤其在芯厚加厚時更為重要 |
| 提升剛性 | 可透過縮短全長或加厚芯厚提升鑽頭剛性,惟需留意軸向力與排屑的取捨 |
刃長與剛性的取捨可參考鑽頭刃長與剛性關係;切削速度與進給設定見鑽頭切削參數設定指南。
常見問題 FAQ
鑽尖角 118° 和 135° 怎麼選?
118° 為一般用途標準,切削阻力較低;135° 鑽尖較平,若未搭配橫刃修磨,定心與加工精度可能較差,但搭配橫刃修磨後定心與精度可獲得改善,適合硬材與高速加工。
螺旋角越大越好嗎?
不一定。螺旋角大排屑佳、阻力小,適合軟鋼等韌性材料;但硬脆材料需減小螺旋角以提高刃口強度,避免崩刃。
芯厚加厚有什麼利弊?
芯厚增加可提升鑽頭剛性與強度,但橫刃變長、軸向力上升;通常會搭配橫刃修磨來降低軸向負載。
為什麼高性能鑽頭通常設計較短?
鑽頭越長剛性越差、越易震動,影響孔徑精度與壽命;在加工深度允許下,選用較短的鑽頭可提高剛性與加工穩定性。
本主題的完整導讀見〈排屑控制完整導讀〉。
實際要用時,鑽頭規格齊全可依需求篩選;規格有疑問可加 LINE 詢問。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-19|最後更新:2026-08-08
Tags
鑽頭
排屑不良
Share









