
鑽孔進給量與鐵屑控制:最佳進給範圍與斷屑解析
鑽孔進給量直接影響切屑形態、加工穩定性與孔精度。進給過低會造成橫刃滑動、切入不穩,甚至產生多角形孔與長條鐵屑影響排屑;進給過高則產生厚鐵屑、增加切削負荷與崩刃風險。適當的進給能讓鐵屑均勻斷裂、排屑順暢。本文說明進給量的影響、進給怎麼抓與定心鑽使用原則,協助你穩定鑽孔品質。
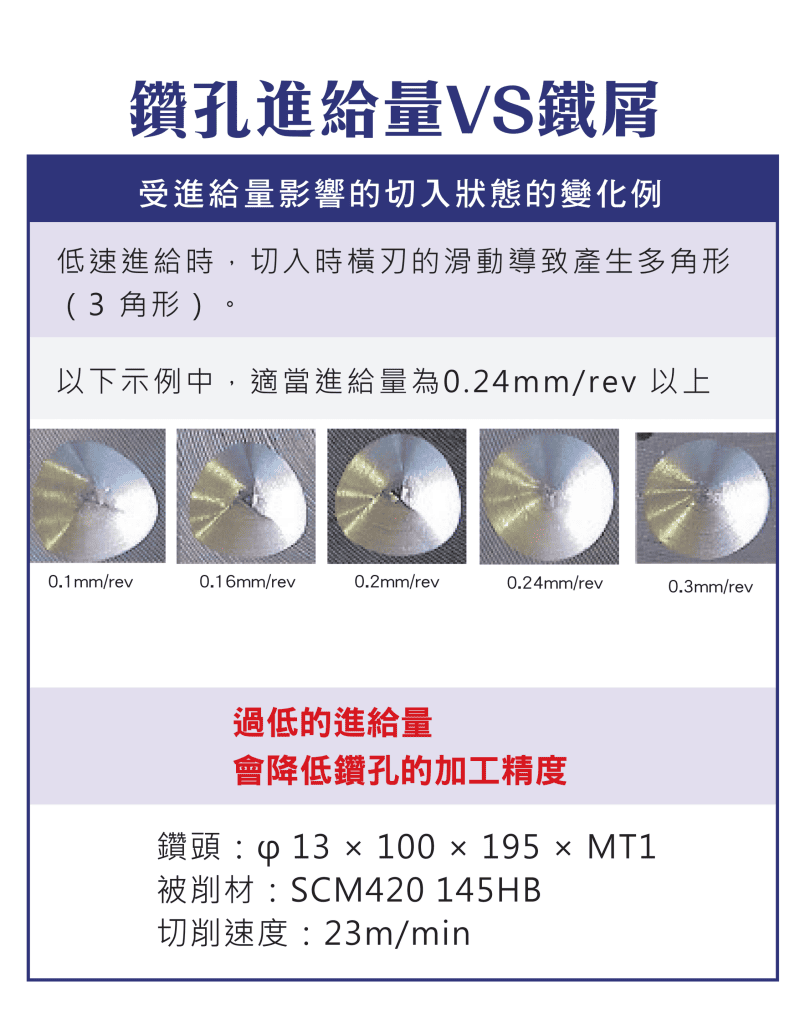
一、進給量的影響
進給量會同時牽動切削力、切屑形態、加工穩定性與孔精度,是鑽孔最關鍵的可調變數之一。
二、進給過低的問題
| 特性 | 結果 |
|---|---|
| 橫刃滑動、切入不穩 | 產生多角形孔(如三角形) |
| 切削不足 | 鐵屑呈長條狀、排屑困難 |
| 加工精度下降 | 孔徑與真圓度不穩 |
文首那張圖是原廠的一組示例(依 NACHI 技術資料):⌀13 鑽頭鑽 SCM420(145HB)、切削速度 23 m/min,進給太低時孔口呈三角形,本例要 0.24 mm/rev 以上才是適當進給。這只是單一條件下的例子,但說明了一件反直覺的事:進給設得越保守,孔不一定越準。
三、進給過高的問題
| 特性 | 風險 |
|---|---|
| 切削負荷增加 | 切削阻力過高、加工不穩 |
| 鐵屑變厚 | 刀具崩刃風險上升 |
四、進給量怎麼抓(參考)
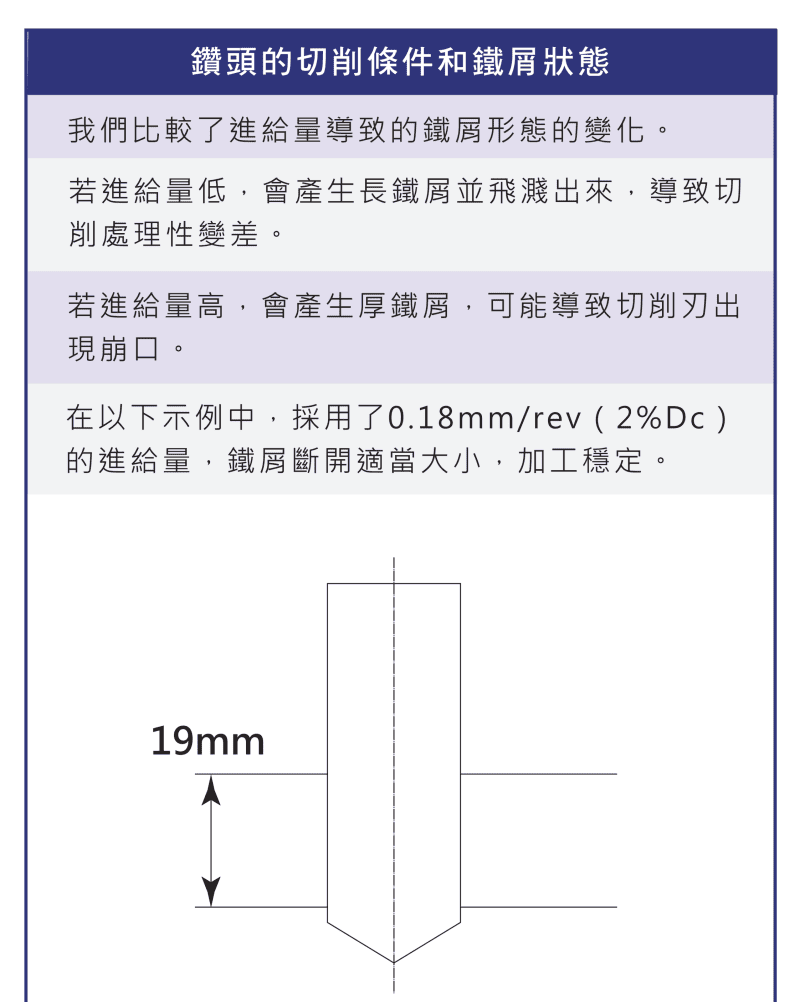
進給量沒有一個適用所有鑽頭的「最佳值」。原廠公開的一組測試可以看出方向(依 NACHI 技術資料):⌀9 鑽頭鑽 S50C(180HB)、切削速度 15 m/min、乾式加工,比較四種每轉進給的鐵屑。
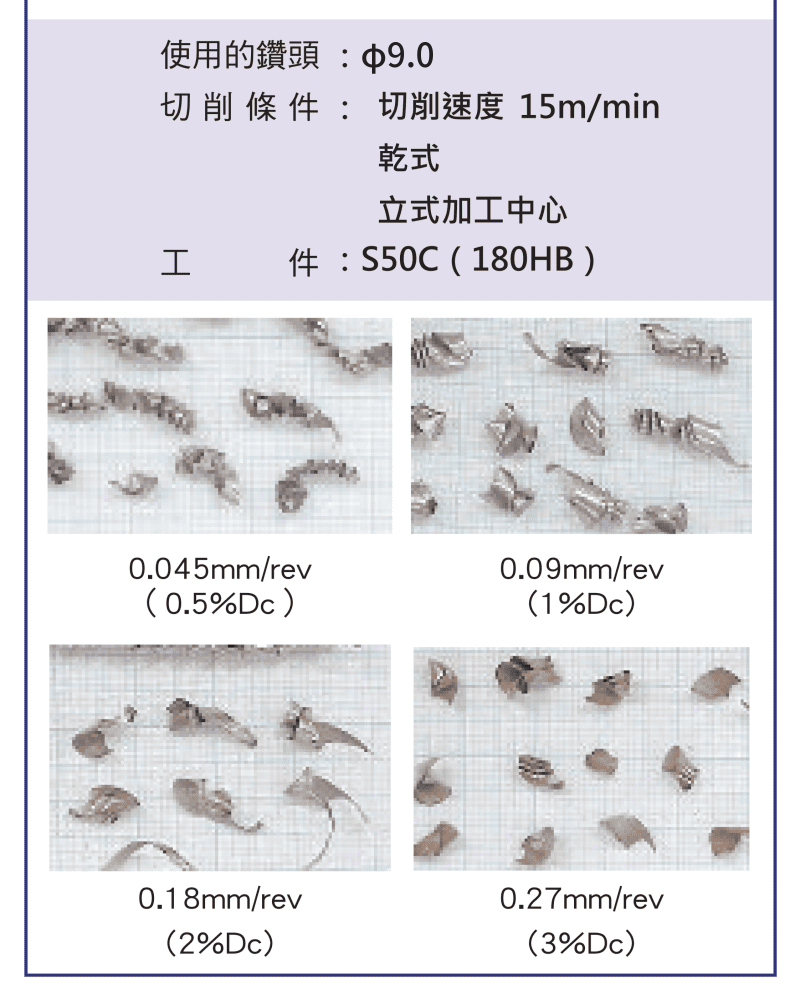
| 每轉進給 | 約為鑽頭直徑的 | 鐵屑狀態 |
|---|---|---|
| 0.045 mm/rev | 0.5% | 細長、易纏繞,排屑差 |
| 0.09 mm/rev | 1% | 細長、易纏繞,排屑差 |
| 0.18 mm/rev | 2% | 斷開大小適當,加工穩定 |
| 0.27 mm/rev | 3% | 鐵屑增厚 |
這組條件的適當點落在約 2%Dc,但它是單一鑽頭、單一材料的例子,原廠沒有把它寫成通則——換鑽頭或換材料都要重新試。所以實務上先以〈鑽頭切削參數設定指南〉的算法抓起始值,再看鐵屑調整:細長、纏刀就往上加,鐵屑明顯變厚就往下收。
五、鐵屑形態與加工品質
| 進給 | 鐵屑 | 排屑 |
|---|---|---|
| 低進給 | 長鐵屑 | 易纏繞 |
| 適中進給 | 短碎鐵屑 | 排屑良好 |
| 高進給 | 厚鐵屑 | 切削負荷大 |
切屑型態的完整判讀,可搭配〈鑽頭切屑形態解析〉。
六、定心鑽的使用原則
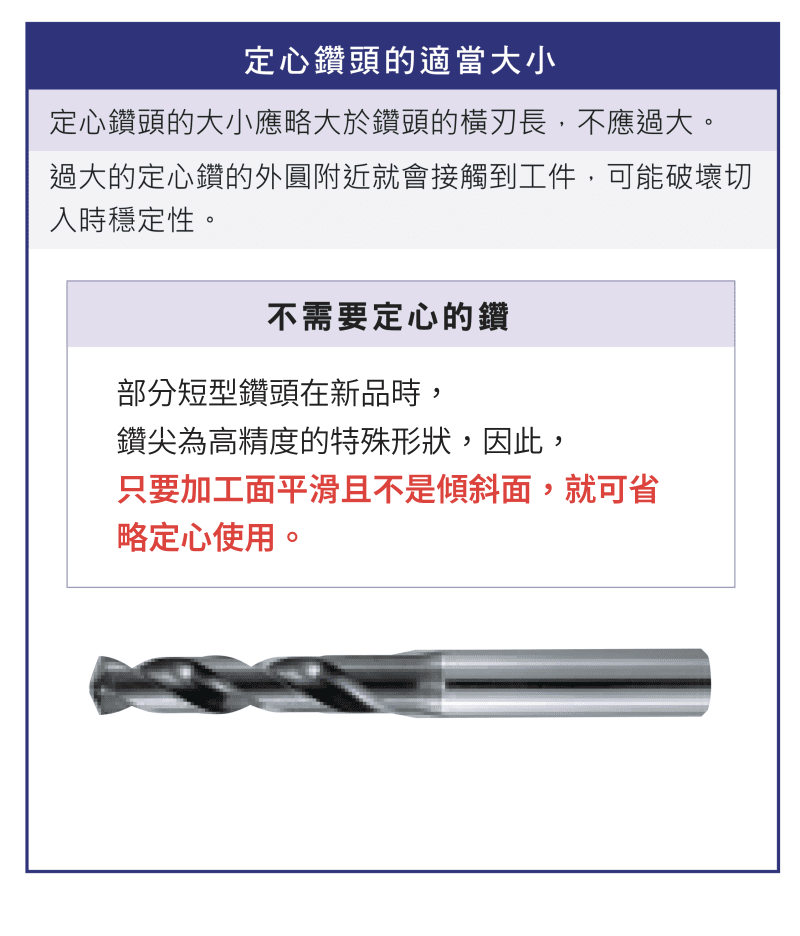
使用定心鑽(中心鑽)時,直徑需略大於鑽頭橫刃長度,但不可過大;過大會破壞切入穩定性。部分具備良好切入性的鑽頭(原廠示例:AGESS、SGESS、GSS 等)在工件表面平整、非斜面加工時,可省略定心步驟;實際以原廠建議為準。
七、加工最佳化建議
| 建議 | 說明 |
|---|---|
| 適當進給 | 先用計算式抓起始值,再依鐵屑往上或往下調;原廠一例落在約 2%Dc,不是通則 |
| 觀察鐵屑 | 以鐵屑形態作為調整依據 |
| 搭配切削速度 | 進給與速度需一起平衡 |
常見問題 FAQ
Q:鑽孔進給量抓多少比較好?
沒有適用所有鑽頭的單一數字。原廠一例(⌀9 鑽頭鑽 S50C)在約 2%Dc(0.18 mm/rev)時鐵屑斷開大小適當,0.5%~1% 鐵屑細長易纏,3% 鐵屑增厚;換鑽頭或材料要重新試。起始值請依材料與刀具用計算式設定,再看鐵屑調整。
Q:為什麼進給太低反而鑽出多角形孔?
進給太低時橫刃會滑動、切入不穩,容易讓鑽頭產生自激震動而鑽出三角形等多角形孔,同時鐵屑變長、排屑困難。
Q:進給太高會怎樣?
進給太高會產生厚鐵屑、切削負荷與阻力增加,提高刀具崩刃與加工不穩的風險,尤其在剛性不足的機台更明顯。
Q:一定要先打定心點嗎?
不一定。部分切入性良好的鑽頭(原廠示例)在平整表面、非斜面加工時可省略定心。若需定心,定心鑽直徑要略大於橫刃長且不可過大。
本主題的完整導讀見〈排屑控制完整導讀〉。
刀具已經出狀況,現在就需要替代品?
鑽頭現貨規格可直接查尺寸。
加 LINE 說明加工狀況與規格,我們協助你確認替代品。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-19|最後更新:2026-10-31









