
雙面接觸為什麼鎖緊前有間隙,鎖緊後才貼合
雙面接觸的凸緣面在鎖緊前是有間隙的,靠主軸端的彈性變形撐開才貼合。軸向位移不是鎖緊的副作用,是達成貼合的必要條件。本文說明這個機制,以及拉力與軸向位移的量級。
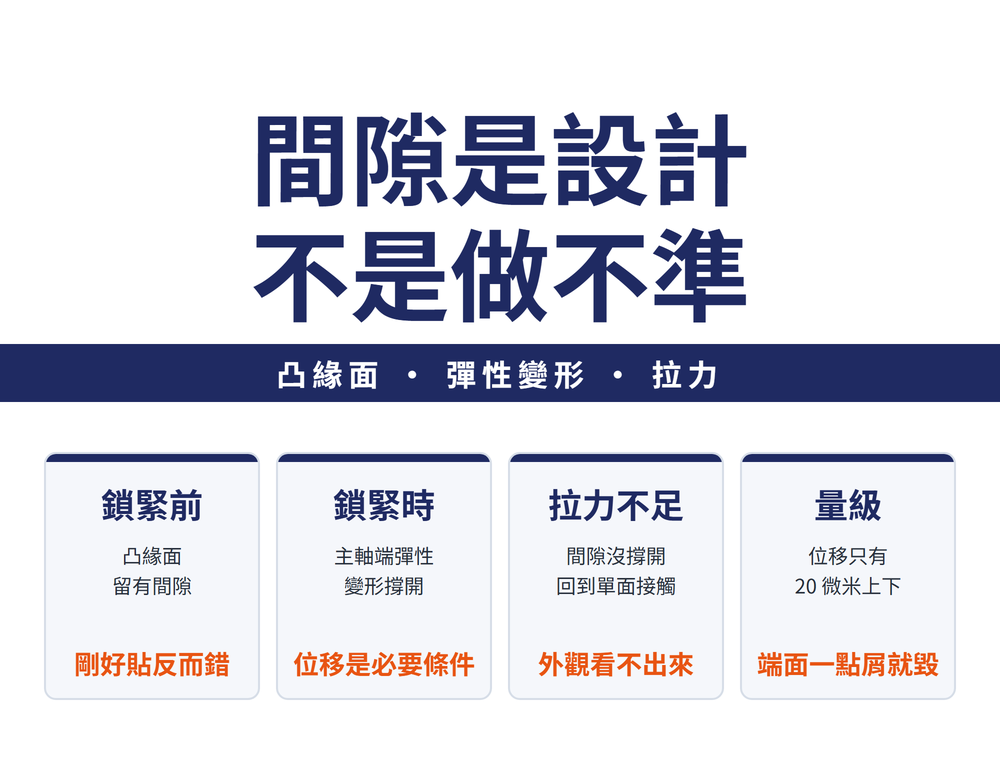
先講最反直覺的一點
雙面接觸刀桿的凸緣面,在鎖緊之前是有間隙的。很多人以為雙面接觸就是「錐面和端面都做到剛好貼」,如果真的做到剛好,那就只會有一個面真正受力。
🔴 軸向拉力不只是把刀桿拉緊,而是利用主軸端本身的彈性變形,把原本有間隙的凸緣面撐開貼合。也就是說,軸向位移是達成完全貼合的必要條件,不是鎖緊的副作用。
一、兩種系統靠什麼支撐
| 系統 | 支撐基準 |
|---|---|
| 傳統錐度刀桿 | 支撐在一個叫量規面的參考直徑,以錐面接觸為主 |
| 雙面接觸刀桿 | 支撐在凸緣面,剛性大幅提升 |
差別不只是多一個面在頂。錐面接觸是靠摩擦與楔形自鎖,徑向剛性好但抗傾覆能力有限;加上凸緣面之後,力臂拉長,抵抗彎矩的能力才是真正提升的那一項。這也是為什麼它在高轉速與重切削時差別特別明顯。
二、機制:鎖緊前後發生了什麼
鎖緊前,凸緣面存在些微間隙。鎖緊時,夾持機構的軸向拉動使主軸端因彈性變形而擴張,凸緣面才達到完全貼合。
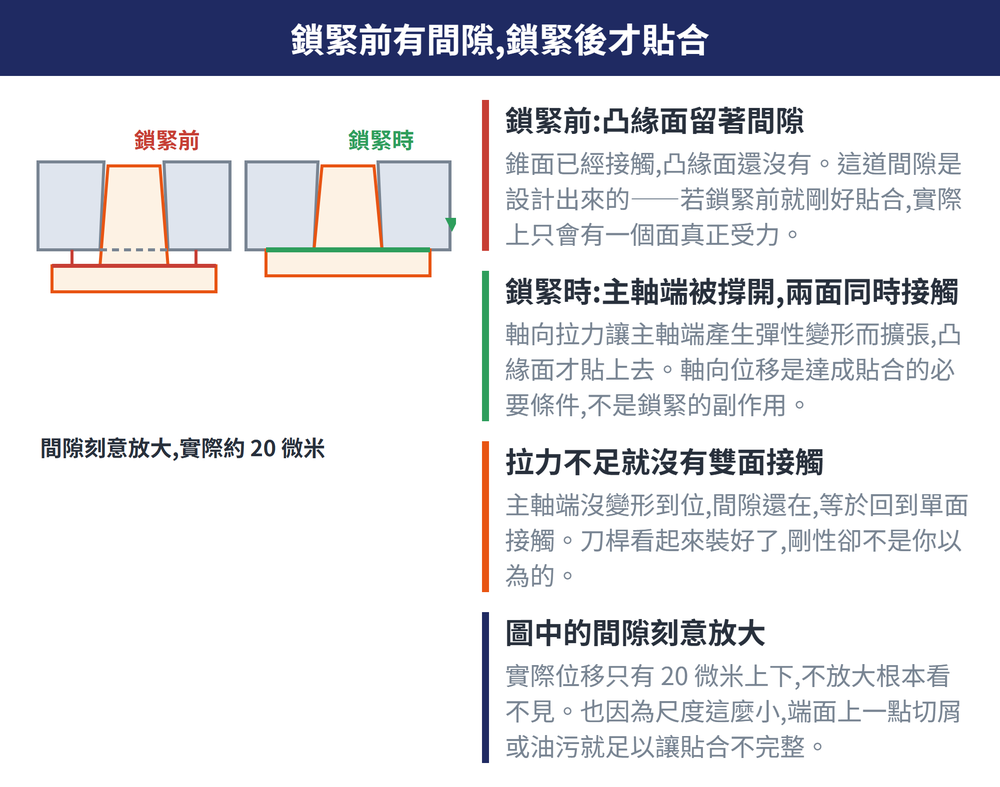
理解這一點之後,兩件現場的事就說得通了。
第一,拉力不足就不會有雙面接觸。拉力不夠,主軸端沒有變形到位,凸緣面那個間隙就還在,你買的是雙面接觸刀桿,實際上仍然只有錐面在工作。
第二,主軸端的狀況會直接影響它。這個機制依賴主軸端的彈性,主軸端若已經磨損、變形或髒污,貼合就不完整,而這件事從外面完全看不出來。
三、拉力與軸向位移的量級
| 主軸尺寸 | 夾持拉力 | 軸向位移 |
|---|---|---|
| 40 號 | 約 800 kg | 約 20 μm |
| 50 號 | 約 2,000 kg | 約 20 μm |
值得注意的是:拉力差了兩倍多,軸向位移卻是同一個量級。位移的量級只有 20 μm,也就是 0.02 mm——整個機制就發生在這麼小的尺度裡。
⚠ 這兩組數字是原廠參考值,而且依主軸設計而異。它們用來理解量級,不可以當成驗收標準或保養判準。你那台機的實際拉力請以工具機廠的規格與拉力計實測為準(④查證才寫)。
四、對現場的四個實務意義
1. 定期量拉力。拉力隨碟形彈簧疲勞而衰退,而雙面接觸比傳統錐面更依賴拉力。拉力衰退後加工開始顫振時,有原廠的處置是改用帶內脹機構的刀桿,並標示這類刀桿在 40 號主軸要 500 kg 以上、50 號要 1,500 kg 以上的拉力(原廠參考值,只適用該廠的內脹機構,不是通用的衰退門檻)。
2. 錐孔與端面都要清。端面有屑就等於間隙沒撐開,那正是雙面接觸多出來的那一個面。
3. 混用要確認主軸支援。雙面接觸刀桿裝在不支援的主軸上,通常還是裝得進去,只是回到單面接觸。
4. 換刀重複精度變差時,先想到拉力與清潔,不要先懷疑刀桿本身。
主軸錐度系統的整體比較見〈主軸錐度系統總覽〉;拉釘規格見〈拉釘是什麼〉;刀桿保養見〈刀桿保養與壽命管理〉。
常見問題
凸緣面鎖緊前有間隙,那不是做不準嗎?
不是,那是設計。如果鎖緊前就剛好貼合,實際上只會有一個面真正受力。留間隙是為了讓軸向拉力透過主軸端的彈性變形把它撐開,兩個面才會同時接觸。
拉力不足會怎樣?
主軸端沒有變形到位,凸緣面的間隙還在,等於回到單面接觸。刀桿看起來裝好了、程式也跑得動,只是剛性沒有你以為的那麼高。
軸向位移只有 20 μm,有那麼重要嗎?
整個機制就發生在那個尺度裡。也因為尺度這麼小,端面上一點切屑或油污就足以讓貼合不完整,而外觀上完全看不出來。
雙面接觸刀桿可以裝在一般主軸上嗎?
通常裝得進去,但沒有支援的主軸不會產生那個貼合機制,結果是回到單面接觸。要拿到雙面接觸的好處,主軸與刀桿兩邊都要支援。
資料來源:BIG DAISHOWA 綜合型錄 V15 英文版 Features 章雙面接觸系統一節;內脹機構的拉力條件為另一家原廠刀桿型錄的標示。🔴 拉力與軸向位移為原廠參考值,依主軸設計而異,僅用於理解量級,不可作為驗收標準或保養判準;實際值請以工具機廠規格與拉力計實測為準。
最後更新:2026-10-22









