
ER 筒夾規格與鎖固扭力:ER8~ER50 夾持範圍與選型
ER 筒夾是 CNC 加工最通用的夾持元件,型號從 ER8 到 ER50,編號代表筒夾大端外徑,每個系列可涵蓋一段夾持範圍,但單一支筒夾只涵蓋其中一小段(依尺寸約 0.5~2 mm)。正確選用要同時看三件事:夾持範圍(選對筒夾)、鎖固扭力(用扭力扳手依型錄鎖緊)與同心度等級(偏擺越小、加工越穩)。本文整理 ER8~ER50 的大端外徑與選用方式、鎖固扭力的原則、同心度等級,以及正確裝用與保養要點,協助正確搭配 ER 夾頭刀桿。
一、ER 筒夾規格怎麼看
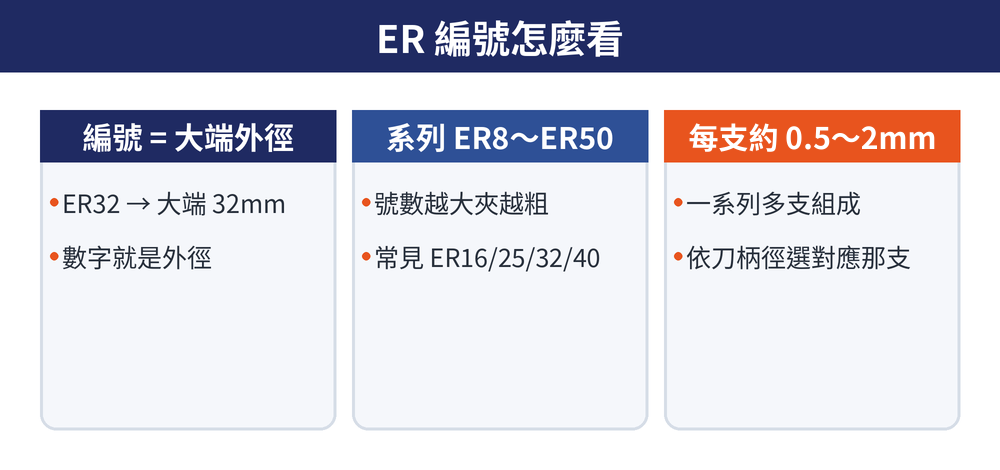
ER 筒夾的編號就是筒夾大端的外徑(mm)——例如 ER32 代表大端外徑 32mm。ER 筒夾依 DIN ISO 15488(ER/ESX,舊稱 DIN 6499)國際標準製造。每個 ER 系列可涵蓋一段夾持範圍,號數越大能夾的刀柄徑越粗。常見系列與夾持範圍如下:
| 系列 | 大端外徑 | 夾持範圍(參考) | 常見用途 |
|---|---|---|---|
| ER11 | 11 mm | 1~7 mm | 小徑刀、雕刻機 |
| ER16 | 16 mm | 0.5~10 mm | 小型加工、鑽攻 |
| ER20 | 20 mm | 0.5~13 mm | 中小徑通用 |
| ER25 | 25 mm | 1~16 mm | 通用銑削 |
| ER32 | 32 mm | 1~20 mm | 最常用、通用銑削 |
| ER40 | 40 mm | 2~26 mm | 較大徑、重切削 |
| ER50 | 50 mm | 10~34 mm | 大徑加工 |
另有更小的 ER8 系列,夾持範圍 1~5 mm。表中的夾持範圍是同一系列最小那支的下限到最大那支的上限(依安威 2026 工具型錄 ER 筒夾表);各廠略有差異,以所用筒夾的型錄為準。
二、每支筒夾只覆蓋一小段:0.5~2 mm 依尺寸而定
要注意:ER 系列涵蓋的是「整個範圍」,但單一支筒夾只能收縮一小段,寬度依尺寸在 0.5~2 mm 之間。例如 ER32 系列涵蓋的是一整段刀柄徑,卻是由多支筒夾組成,每支只標一小段(如 12–11mm)。所以選 ER 筒夾要「先定 ER 系列、再依刀柄徑挑對應那一支」,不能拿一支想夾整個範圍。各尺寸每支涵蓋的寬度如下:
| 尺寸 | 每支涵蓋寬度 | 例 |
|---|---|---|
| ER8、ER11 | 0.5 mm(最小的 1、1.5 兩支各對應單一尺寸) | ER11-07:7.0~6.5 mm |
| ER16、ER20 | 型號尾數是整數的(如 06)1 mm,但最小的 01 只有 0.5 mm;尾數帶 .5 的(如 6.5)0.5 mm | ER20-13:13~12 mm;ER20-12.5:12.5~12 mm |
| ER25、ER32、ER40 | 1 mm | ER32-12:12~11 mm |
| ER50 | 2 mm(型號只到偶數,12、14…34) | ER50-34:34~32 mm |
表上的寬度是型錄列出的範圍,和建議使用範圍是兩回事:同一份型錄另註明 ER8~ER20 的建議夾持範圍都是 0.5 mm,所以 ER16、ER20 尾數是整數的那幾支雖然列 1 mm 寬,建議仍只用 0.5 mm。另外,同一支一般 ER 筒夾裝到某些專用刀桿上,每支的夾持範圍會從 1 mm 降成 0.5 mm;用的不是一般 ER 刀桿時,要以該刀桿型錄的寫法為準。
每支涵蓋寬度與建議範圍依安威 2026 工具型錄 ER 筒夾表;專用刀桿降為 0.5 mm 依同型錄 MER 刀桿說明。
三、鎖固扭力(建議參考)
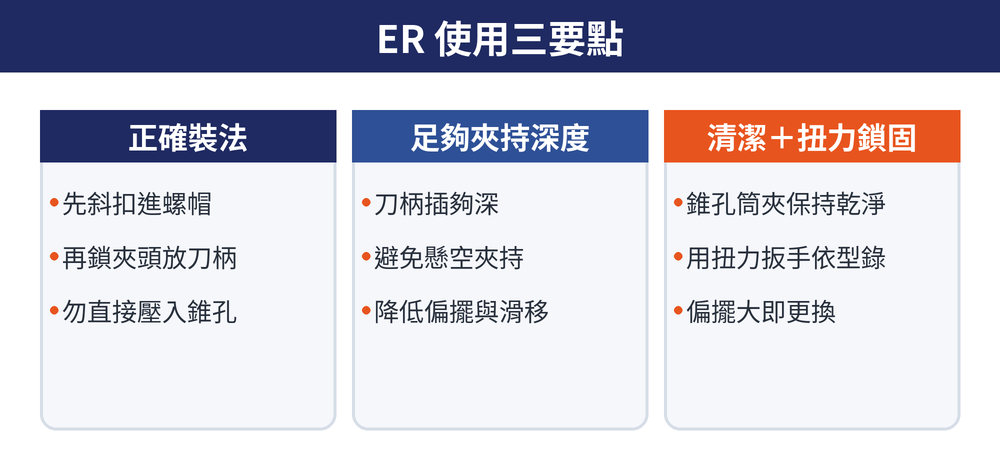
ER 靠螺帽把筒夾往錐孔壓緊,鎖固扭力直接影響夾持力與同心度。過鬆夾持力不足、刀具易滑移;過緊會傷筒夾與螺帽、反而降低壽命與精度。原廠的說法更具體:鎖得太用力會讓內部應力升高,偏擺反而變大;超過規定扭力,還可能讓筒夾或夾頭本體破裂。建議一律使用扭力扳手依型錄鎖固:
| 系列 | 建議鎖固扭力(參考 Nm) | 備註 |
|---|---|---|
| ER16 | 待確認 | 數值依螺帽型式(標準/迷你/高扭力)與廠牌差異大,務必以型錄扭力表為準 |
| ER20 | 待確認 | |
| ER25 | 待確認 | |
| ER32 | 待確認 | |
| ER40 | 待確認 |
各廠螺帽扭力表的適用條件不同(螺帽型式、配用的筒夾型式都會影響數值),本表不列通用值,先標「待確認」;請依所用螺帽(標準/迷你/高扭力)的型錄扭力表,用扭力扳手鎖固。
四、同心度(偏擺)等級
ER 筒夾的偏擺(Run-out)直接決定刀具偏擺、表面品質與刀具壽命。一般分標準級與高精度級,高精度加工應選高精度級並保持清潔:
| 等級 | 偏擺(參考) | 適用 |
|---|---|---|
| 標準級 | 約 ≤0.010 mm | 一般銑/鑽/攻 |
| 高精度級 | 約 ≤0.005 mm | 高速、精加工、小徑刀 |
偏擺值通常在距筒夾端面一段距離(如 3×直徑)量測,實際規格與量測條件以型錄為準。追求更高精度可考慮 SK 高精密筒夾 或直束筒夾系統。
五、正確裝用與保養
裝刀、拆刀照 ①~⑤ 順序做:
| 要點 | 說明 |
|---|---|
| ① 清潔 | 錐孔、筒夾內外、螺帽內側與刀柄先擦乾淨,筒夾開槽的細屑用空氣吹掉;鐵屑或油污會直接放大偏擺 |
| ② 正確裝法 | 先把筒夾以偏心「斜扣」進螺帽的偏心環,再一起鎖上夾頭並放入刀柄;不可先把筒夾直接壓進夾頭錐孔再鎖,會損壞筒夾與錐面 |
| ③ 夾持深度 | 刀柄要插入足夠深度,避免懸空夾持造成偏擺與滑移 |
| ④ 鎖緊 | 先用手鎖,再用扭力扳手依型錄扭力鎖緊(原則見第三節);鎖時夾頭固定在鎖刀座上,或用開口扳手反向撐住,不要用手抓著鎖 |
| ⑤ 拆刀 | 先把螺帽鬆到刀具取得出來即可,取出時小心刀具彈出 |
| 中心出水 | 需冷卻液直達刃口時,選密封(止水)筒夾 |
| 更換時機 | 筒夾屬耗材,偏擺變大、夾持面磨損、有裂紋或鎖不緊時即更換 |
步驟依 NIKKEN、EMUGE 筒夾類刀把說明歸納。
延伸閱讀:〈筒夾怎麼選:ER/SK/直束/後拉〉、〈筒夾損傷與變形解析〉、〈刀桿錐度規格解析〉。
常見問題 FAQ
Q:ER32 能夾多大範圍?
ER32 整個系列可夾 1~20 mm 的刀柄(依安威 2026 工具型錄,各廠略有差異,以所用型錄為準);但那是「整個系列」的範圍,單一支 ER32 筒夾只涵蓋 1 mm,需依刀柄徑選對應的那一支(例如夾 12mm 刀柄就用 12–11mm 那支)。選 ER 筒夾要先定系列、再挑對應尺寸的筒夾。
Q:ER 筒夾要鎖多緊?
依 ER 尺寸與螺帽型式有建議鎖固扭力,數值請查所用螺帽的型錄扭力表。務必用扭力扳手依型錄鎖固:過鬆夾持力不足、刀具易滑移;過緊會傷筒夾與螺帽、降低壽命與精度。實際扭力以原廠型錄為準。
Q:ER 筒夾的同心度重要嗎?
很重要。ER 的偏擺會直接放大成刀具偏擺,影響表面品質與刀具壽命。一般加工用標準級(約 ≤0.010mm),高速或精加工、小徑刀應選高精度級(約 ≤0.005mm),並保持錐孔與筒夾清潔。數值以型錄與量測條件為準。
Q:ER 筒夾要多久更換?
ER 筒夾是耗材,沒有固定壽命。當偏擺變大、夾持面出現磨損或壓痕、有裂紋、或鎖到位仍夾不緊時,就應更換。此外裝法錯誤(未先斜扣進螺帽)或長期過度鎖固都會加速損壞。
本主題的完整導讀見〈孔加工精度完整導讀〉。
本篇屬〈刀桿完整導讀:一端接機台、一端夾刀,兩端分開看就不會選錯〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-07-21|最後更新:2026-10-24









