
偏心車削怎麼做:兩種夾持法與三種偏心量檢驗
偏心車削分兩件事:把工件夾偏,以及確認夾偏的量剛好對。後者更容易被略過,但少了檢驗,車出來的偏心量就只能憑感覺。這篇給四爪夾頭與兩心間兩種夾持法怎麼選,以及量錶、V型枕、塊規三種偏心量檢驗法的公式與實際修正動作。
一、偏心車削在做什麼、用在哪
偏心車削就是讓工件的一段外圓,它的中心不在主軸旋轉軸線上,兩個中心相差的距離叫偏心量 e。
機器上把旋轉運動換成往復運動,靠的就是這個幾何。常見的應用有曲柄軸衝床與牛頭鉋床;產品端則有汽車的轉子引擎、機車曲柄軸、腳踏車踏板、針織機、空氣壓縮機、水平震動篩選機平台、護貝機與腳踏縫紉機。
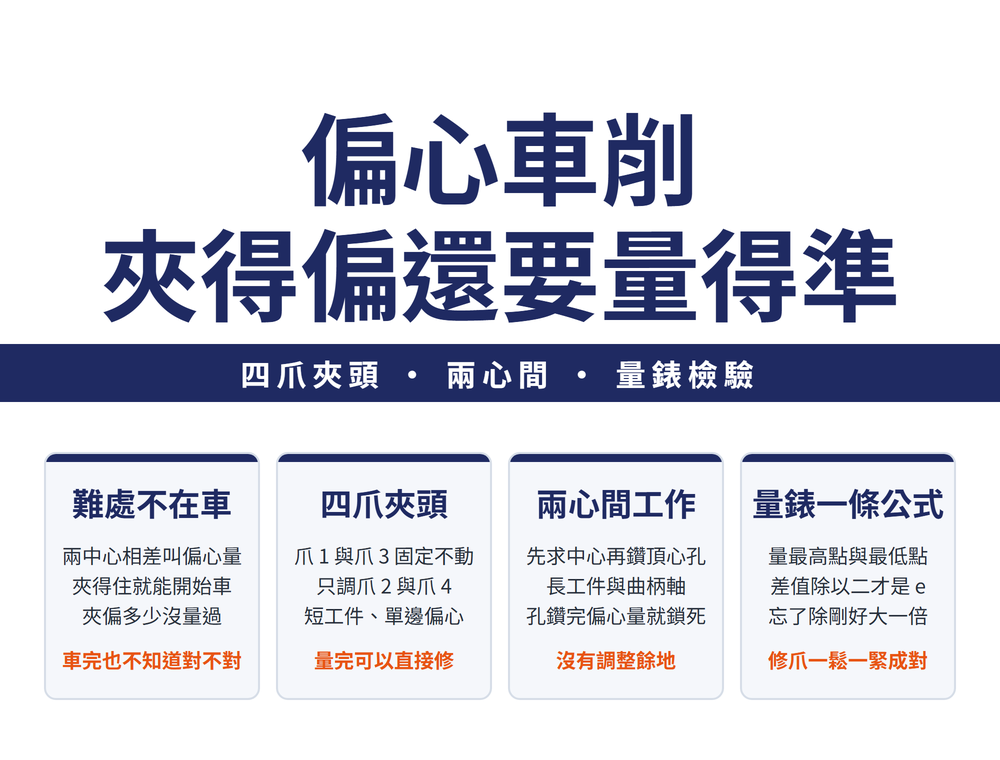
🔑 這件工作真正的難處不在車,在「確認偏心量剛好是圖面要的那個數字」。夾持只要夾得住就能開始車,但夾偏多少沒有量過,車完也不知道對不對。所以下面夾持講兩種、檢驗講三種。
二、四爪夾頭車偏心:只動兩個爪
車床上車偏心可以用三爪、四爪夾頭,或兩心間工作。四爪夾頭是最直接的一種,因為它的四個爪可以各自獨立調整鬆緊。
做法是:爪 1 與爪 3 維持固定不動,只調整爪 2 與爪 4 的鬆緊,讓工件軸線相對夾頭中心偏移一個偏心量 e。沒有偏心時,四個爪的相對位置是對稱的。
📌 記住「一組固定、一組調整」這個分工,後面第五節量完要修正時,動的也是同一組爪,不會愈調愈亂。
三、兩心間工作車偏心:長工件與曲柄軸
工件較長、需要兩端支撐時,改走兩心間:
| 步驟 | 做什麼 |
|---|---|
| 1 | 先求出工件兩端面的中心點 |
| 2 | 在偏移中心點的位置鑽出偏心用頂心孔 |
| 3 | 裝上驅動盤、雞心夾頭與尾座活頂心,主軸旋轉軸線即對應偏心軸線 |
| 4 | 車削主軸端,以螺桿支撐工件,防止車削時彎曲變形 |
| 5 | 調頭車另一端,加裝軟金屬保護片,同樣以螺桿支撐 |
⚠ 偏心量在第 2 步就被鎖死了。頂心孔的位置決定一切,後面夾持與車削都沒有調整餘地——這跟四爪夾頭法可以邊量邊修完全不同。
四、兩種夾持法怎麼選
| 比較項 | 四爪夾頭 | 兩心間工作 |
|---|---|---|
| 步驟 | 簡單快速 | 要先求中心、鑽偏心頂心孔 |
| 適合的工件 | 短工件、單邊偏心 | 長工件、兩端都要偏心的曲柄軸類 |
| 限制 | 夾持長度有限,工件懸伸過長會支撐不穩 | 步驟較多 |
| 偏心量能不能修 | 可以,調爪即可 | 鑽完頂心孔就定了 |
📌 判準一句話:工件短、只有一段偏心,用四爪;工件長、或要調頭做兩端,走兩心間。夾持之外還要注意精車那一刀的走法,見〈車削精加工為什麼要一刀連續走完:連續切削原則與切斷刀的兩個妙用〉。
五、量錶檢驗法:一條公式,兩種場合
三種檢驗法裡最常用的是指示量錶,而它只有一條公式:
偏心量 e = 1/2 ×(最高點量錶刻度值 − 最低點量錶刻度值)
操作方式:量錶量測工件外圓的最低點與最高點讀值(轉 180 度前後各測一次),代入公式。
驗算範例:最高點讀值 6 mm、最低點讀值 2 mm,則 e = 1/2 ×(6 − 2)= 2 mm。
⚠ 公式為什麼要除以 2:工件轉半圈,偏心部位從最低走到最高,量錶看到的行程是偏心量的兩倍。直接把差值當偏心量,會得到剛好大一倍的答案。
六、量完之後怎麼修爪
量錶法的價值在於它當場就能指出要動哪一個爪。以目標偏心量 e = 1 ± 0.04 mm 為例:
| 量到的結果 | 判斷 | 修正動作 |
|---|---|---|
| e = 1/2 ×(3.70 − 2)= 0.85 mm | 偏心量太小 | 爪 4 再放鬆約 15 條,爪 2 再鎖緊約 15 條 |
| 量到大於目標值 | 偏心量太大 | 方向相反:爪 2 放鬆、爪 4 鎖緊 |
| e = 1/2 ×(4 − 2)= 1 mm | 落在公差內 | 不動,開始車削 |
📌 修正永遠是一鬆一緊、成對進行,而且動的就是第二節那組負責調整的爪。只鬆不緊或只緊不鬆,工件會被推到別的位置去。
七、工件卸下車床之後:V型枕與塊規
工件已經車完、要獨立驗收時,車床卡盤不再是旋轉基準,改用平板上的 V 型枕。
V型枕量錶法:工件放進 V 型枕的 V 槽,量錶測頭抵住外圓最高點讀值,把工件轉 180 度再測最低點,代入的是同一條公式。它跟第五節本質相同,差別只在旋轉基準從卡盤換成 V 型枕加平板,適合品管驗收站。
塊規檢驗法則是靜態量法:工件放 V 型枕上,在偏心部位另一側堆疊塊規墊高到恰好與工件外圓頂部平齊,量得堆疊總高 H2。
Y = R + H2(R 為工件半徑,Y 為偏心部位中心高度)
e = Y − X(X 為同一組量測的基準高度)
🔑 三種方法其實是同一個邏輯:先建立一個已知的旋轉或量測基準,再看偏心部位相對這個基準差多少。量錶法讀的是轉動中的極值差,塊規法量的是靜態絕對高度再相減,殊途同歸。
八、常見問題 FAQ
Q:偏心量的公式為什麼要除以 2?
因為工件轉半圈時,偏心部位會從最低點走到最高點,量錶看到的行程是偏心量的兩倍。最高點讀值減最低點讀值得到的是這個雙倍行程,所以要除以 2 才是真正的偏心量。忘了除,答案剛好大一倍,而且數字看起來很合理,不容易當場發現。
Q:四爪夾頭跟兩心間,什麼時候該選哪一個?
看工件長度與偏心段數。四爪夾頭簡單快速,適合短工件、只有單邊偏心,而且量完可以直接調爪修正;缺點是夾持長度有限,工件懸伸太長會支撐不穩。兩心間要先求中心、鑽偏心頂心孔,步驟多,但能處理長工件,也能調頭做兩端都要偏心的曲柄軸類工件。
Q:量出來偏心量不對,要調哪一個爪?
調的是負責調整的那一組爪(爪 2 與爪 4),固定的那一組(爪 1 與爪 3)不動。修正一律成對進行:偏心量太小就放鬆一邊、鎖緊對面那一邊;太大就反過來。只鬆不緊或只緊不鬆,工件會被推到另一個位置,等於重新開始。
Q:工件已經卸下車床,還量得到偏心量嗎?
可以,把旋轉基準換掉就行。放到平板上的 V 型枕裡,量錶抵住外圓最高點讀值,轉 180 度再讀最低點,代入的還是同一條公式。也可以用塊規法:在偏心部位另一側疊塊規墊到與外圓頂部平齊,由半徑加堆疊高度求出中心高,再與基準高度相減。
同一支工件若還要滾花做握持面,參數與毛病反查見〈滾花(壓花)怎麼做:四級紋粗細、預先車小量與車床參數〉。
本主題的完整導讀見〈車削完整導讀〉。
發布日期:2026-09-21|最後更新:2026-09-21









