
滾花(壓花)怎麼做:四級紋粗細、預先車小量與車床參數
滾花是車床上少數不靠切削、靠擠壓成形的工序,所以它的參數跟其他工序全部相反:轉速要慢、進刀要大,工件還會變粗。這篇給四級紋粗細怎麼對工件直徑、工件要先車小多少、車床轉速與進刀怎麼設,以及五類花紋毛病的反查表。
一、滾花不是切削,是擠壓
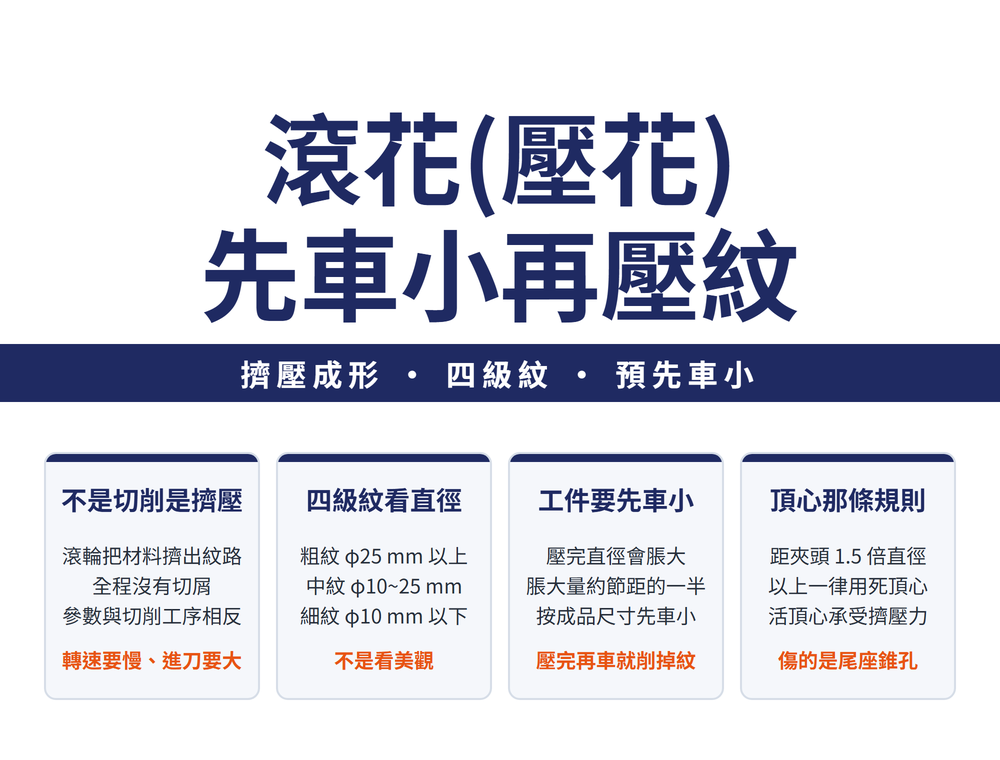
滾花(也叫壓花)是車床上少數不靠切削、靠塑性擠壓成形的加工。滾花輪把材料擠出紋路,沒有切屑。
🔑 這決定了它的所有參數都跟切削工序相反:轉速要慢、進刀量要大,而且工件加工完會變粗,不是變細。拿車外徑的習慣來設滾花,四項裡會錯三項。
| 功用 | 用在哪 |
|---|---|
| 便利握持 | 螺釘、螺帽這類需要常分解組合或旋扭調節的元件 |
| 增加美觀 | 外露手動操作件 |
| 壓迫配合 | 藉滾花加大軸徑,造成迫入或固緊 |
📌 第三項常被忽略:滾花可以當成一種「把軸變粗」的手段,用來做迫入配合。
二、兩種花紋與滾輪怎麼裝
平直紋的紋線與中心軸線平行;菱形紋(斜紋、交叉紋)由兩相對斜紋交叉構成。
| 裝組型式 | 構造 | 壓得出什麼 |
|---|---|---|
| 單輪式 | 一個滾輪以銷連結於刀柄前端 | 只能壓出與該滾輪相同的一種花紋 |
| 雙輪式 | 兩個滾輪上下相對,刀頭套配於刀柄 | 可滾出相對應的交叉紋 |
菱形紋有兩種做法:用右斜(R)加左斜(L)兩個滾輪裝在雙輪式上,或用單一菱形紋滾輪裝在單輪式上直接滾壓。
⚠ 買料與領料時看端面刻記:滾輪端面刻著廠牌、材質與紋齒數;斜線紋滾輪另一端面還刻著斜紋方向(R 為右斜、L 為左斜)。滾輪材質一律用高速鋼(要耐強大擠壓又耐磨),刀柄則是中碳鋼。
三、四級紋怎麼挑:看直徑,不是看美觀
| 等級 | 節距 | 齒數/吋 | 適用工件直徑 |
|---|---|---|---|
| 粗紋 | 1 mm 以上 | 14~20 | φ25 mm 以上 |
| 中紋 | 約 0.7~1.0 mm | 22~36 | φ10~25 mm |
| 細紋 | 約 0.4~0.6 mm | 38~48 | φ10 mm 以下 |
| 特細紋 | 0.4 mm 以下 | 50~60 | 鐘、錶等細小元件 |
📌 選紋的依據是工件直徑,不是想要多好看。小直徑配粗紋,單一齒紋會吃掉斷面太大的比例,紋形反而站不住。
四、工件要先車小:脹大量約為節距的一半
滾花壓完之後,工件直徑會脹大約為齒紋節距的 1/2。所以要按工作圖的成品尺寸事先把工件車小。
| 紋別 | 預先車小量 |
|---|---|
| 粗紋 | 0.8~1.0 mm 以上 |
| 中紋 | 0.4~0.6 mm |
| 細紋 | 0.2~0.4 mm |
🔴 這一步漏掉,成品直徑就直接超出公差,而且滾花壓完沒辦法再車回來——一車就把紋路削掉了。預車小量那一刀的刀具怎麼準備,見〈車刀怎麼磨:高速鋼六步、鎢鋼七步與焊接式的實際順序〉。
五、車床怎麼調:慢轉速、大進刀
| 項目 | 參考值 |
|---|---|
| 切削速度 | 約 4.5~5 公尺/分 |
| 主軸轉速 | 50~100 rpm(太快壓不出理想花紋) |
| 自動進刀量 | 約 0.2~0.5 mm/rev,取紋距的一半 |
| 完成後清潔 | 500~2000 rpm,大量切削液加銅刷清粉屑 |
⚠ 縱向進給用自動比用手動均勻。上表為典型範圍,實際以機台與滾輪廠商的型錄為準。
六、頂心那條規則:要用,而且要用死頂心
判斷基準很明確:滾花部位到夾頭的距離大於工件直徑的 1.5 倍時,應使用頂心。
🔴 更嚴的一條是:凡滾花一定要用頂心,而且要用死頂心。理由不是剛性,是活頂心承受滾花的擠壓力會影響尾座錐孔的精度——傷的是機台,不是這一件工件。
七、第一道就決定成敗:試壓與中心高
「滾花效果決定於第一道的印象。」第一道沒壓對,後面補壓只會越壓越亂。
試壓的做法:刀具向右或向左偏 2°~3°,使滾輪 1/2 以上寬度接觸工作面,橫向進刀約 0.2 mm 或直接吃滿,稍作縱向移位,先壓出約 5 mm 寬的花紋。
📌 看試壓痕就能校中心高:上滾輪吃刀深、下滾輪吃刀淺,代表刀具中心太低,用墊片墊高。
正式滾壓時偏 2°~3° 效果較佳(進給阻力小、可壓到末端),代價是花紋較易生毛邊。壓花1~2 道即可,次數太多浪費時間而且花紋反而凌亂。先退刀再停車;完成後倒角、修毛邊、拭淨上油防銹。
八、五類毛病怎麼查
| 毛病 | 原因 |
|---|---|
| 花紋不清晰 | 壓力不足;滾輪齒鈍;轉速太快;潤滑不足 |
| 花紋凌亂 | 工件、刀具、刀架或刀座不夠緊;重複壓花次數太多;轉速太快;上下滾輪紋距不同 |
| 花紋深淺不同 | 刀具中心不對;滾輪鈍銳不同;刀架不夠緊;工件未支頂或支頂不佳 |
| 刺花毛邊過大 | 滾輪面偏擺大;縱向進給太快;兩滾輪軸心不平行 |
| 花紋變形 | 工件直徑與滾輪紋距不配合;兩滾輪軸心不平行;縱向進給太快或太慢 |
📌 「兩滾輪軸心不平行」同時出現在毛邊過大與花紋變形兩列,所以雙輪式出這兩種毛病時先查它。工件同一支上還有階級要車時,順序怎麼排,見〈階級車削:肩角種類、粗精車相反順序與精車裕量〉。
九、常見問題 FAQ
Q:滾花的轉速為什麼要調到 50~100 rpm 這麼慢?
因為滾花不是切削,是靠滾輪把材料擠出紋路。材料需要時間被擠到定位,轉太快滾輪來不及把紋壓深,壓出來的花紋就不清晰。這也是花紋不清晰的四個原因之一,另外三個是壓力不足、滾輪齒鈍與潤滑不足。
Q:工件到底要先車小多少?
滾花後直徑會脹大約為齒紋節距的一半,所以車小量跟著紋別走:粗紋 0.8~1.0 mm 以上、中紋 0.4~0.6 mm、細紋 0.2~0.4 mm。這一步不能事後補救,因為滾完再車就會把紋路削掉,只能重做一件。
Q:滾花一定要用頂心嗎?活頂心可以嗎?
滾花部位到夾頭距離超過工件直徑 1.5 倍時應使用頂心,實務上的建議是凡滾花都用,而且用死頂心。原因不是工件剛性,而是滾花的擠壓力很大,用活頂心承受會影響尾座錐孔的精度——損失的是機台精度,會跟著之後每一件工件。
Q:花紋壓歪了,可以再壓一次補救嗎?
不建議。滾花 1~2 道即可,重複壓花次數太多本身就是花紋凌亂的原因之一。歪掉多半出在第一道的中心高或夾持剛性,補壓只是在錯的基礎上再疊一層。正確做法是回頭查中心高、刀架與刀座鬆緊,重新試壓 5 mm 確認後再走完。
同一支工件若還要車偏心,夾持與檢驗的做法見〈偏心車削怎麼做:兩種夾持法與三種偏心量檢驗〉。
本主題的完整導讀見〈車削完整導讀〉。
發布日期:2026-09-21|最後更新:2026-09-21









