
球頭刀精加工:殘留高度、行距,選多大球刀
曲面精加工的表面光不光滑,是由「殘留高度」決定的。這篇幫你決定要怎麼把它壓下來:換大一號的球刀,還是把行距調小——兩條路付的代價不一樣。球刀直徑、行距與殘留高度之間的關係,以及該怎麼取捨都在裡面。
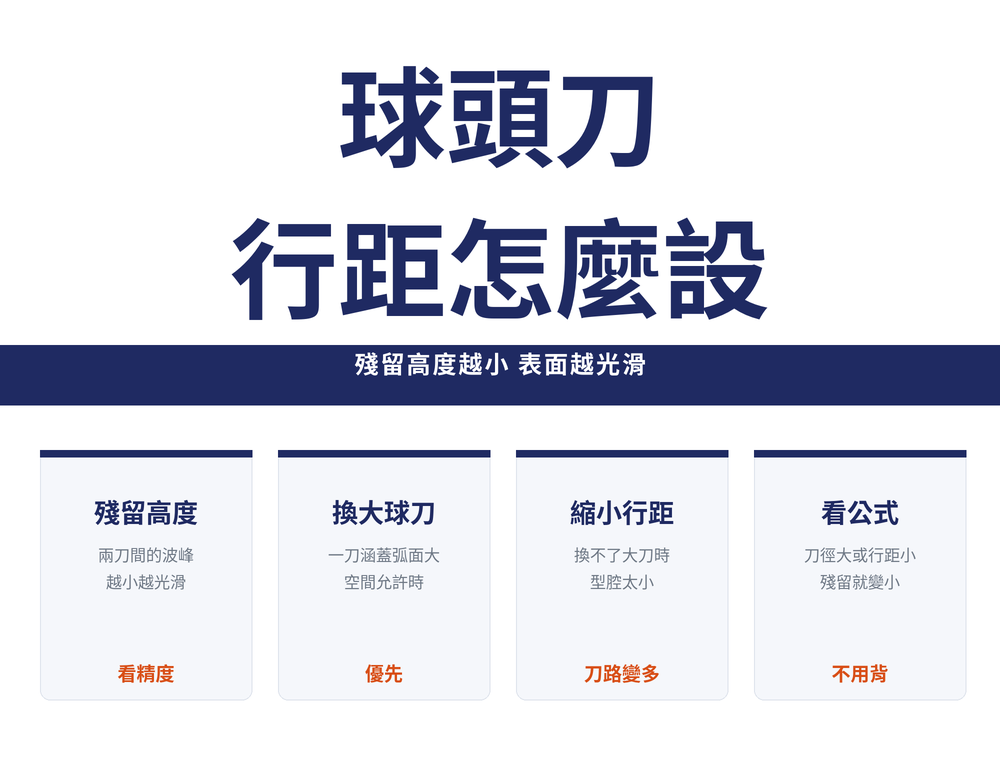
一、殘留高度就是決定表面光不光滑的那個高度
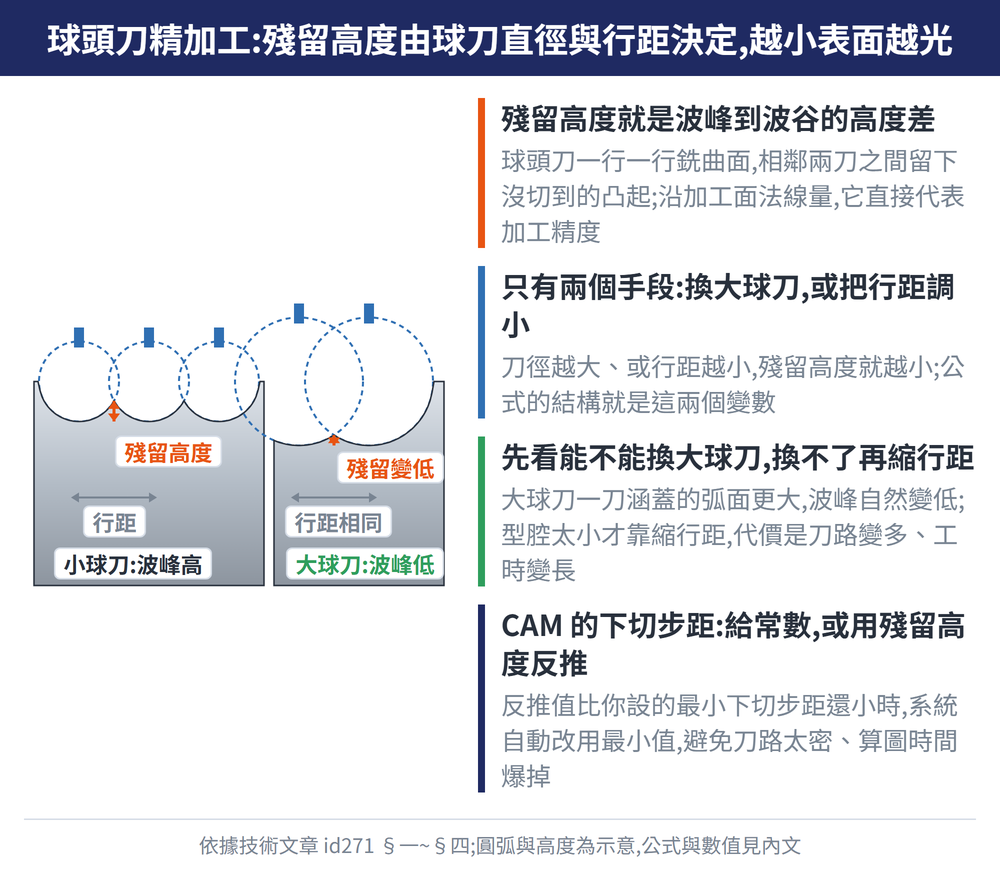
球頭刀一行一行銑曲面時,相鄰兩刀之間會留下一條沒切到的凸起波峰。殘留高度就是這個波峰跟波谷之間的高度差——沿著加工面法線方向量。它是直接代表加工精度的參數:殘留高度越小,表面越光滑。要控制曲面精加工的表面好壞,控制的就是這個高度。
二、公式:殘留高度由球刀直徑和行距決定
對球頭刀來說,殘留高度 h、刀具直徑 d、行距 b 的關係是:
h = d/2 − √( (d/2)² − (b/2)² )
讀法:h 等於「刀徑的一半」減去「根號內(刀徑一半的平方,減去行距一半的平方)」。不用背,看結構就好——刀徑 d 越大、或行距 b 越小,殘留高度 h 就越小,表面越光滑。這就是下一節兩個做法的根據。
行距 b 遠小於刀徑 d 時,上式可以簡化成近似式 h ≈ b² ÷ (4d)(也常寫成 h ≈ b² ÷ 8R,R 為球半徑),兩者算出來幾乎相同。例:d=6 mm、b=0.15 mm,精確式 h=3 − √(9 − 0.075²)≈0.00093765 mm,近似式 h=0.15² ÷ 24≈0.00093750 mm。另一種常見寫法 h=R × {1 − cos[sin⁻¹(b ÷ 2R)]} 與上式完全相等,見〈銑削表面粗糙度計算:球頭刀R與步距P公式〉。
三、要表面更好:換大球刀,或把行距調小
公式告訴你只有兩個手段,兩個都能把殘留高度壓下來:
| 做法 | 什麼時候用 |
|---|---|
| 換大直徑球刀 | 刀庫和加工空間允許時優先——大球刀一刀涵蓋的弧面更大,波峰自然變低 |
| 把行距調小 | 型腔太小、換不了大刀時,只能靠縮小行距換到同樣的殘留高度(代價是刀路變多、工時變長) |
先看能不能換大球刀,換不了再縮行距。至於切削條件(轉速、進給)整體怎麼影響加工精度,見切削條件與加工精度比較。
四、CAM 裡下切步距的兩種設法
等高精加工時,下切步距(每層往下多少)有兩種指定方式:
| 設法 | 怎麼運作 |
|---|---|
| 最小下切步距 | 直接給一個固定的常數值,每層都照這個下 |
| 用殘留高度反推 | 改由你設定的殘留高度目標,加上「最大下切步距」上限,讓系統反推每層該下多少 |
保底規則:如果用殘留高度反推出來的步距,比你設的最小下切步距還小,系統會自動改用最小下切步距——這是避免刀路太密、算圖時間爆掉的保護。
五、常見問題 FAQ
Q:殘留高度是什麼?
球頭刀一行一行銑曲面時,相鄰兩刀之間留下的凸起波峰高度(沿加工面法線量)。它直接代表加工精度,殘留高度越小、表面越光滑。
Q:要讓曲面更光滑,該換大球刀還是縮小行距?
兩個都有效。刀庫和空間允許時優先換大直徑球刀(一刀涵蓋弧面更大、波峰更低);型腔太小換不了大刀時,才靠縮小行距換到同樣效果,代價是刀路變多、工時變長。
Q:球頭刀的殘留高度公式怎麼看?
h = d/2 − √((d/2)² − (b/2)²),h 是殘留高度、d 是刀徑、b 是行距。不用背,看結構就懂:d 越大或 b 越小,h 就越小、表面越好。
Q:CAM 的下切步距怎麼設?
兩種:一是直接給固定的最小下切步距;二是設殘留高度目標,讓系統反推每層步距。若反推值比最小下切步距還小,系統會自動改用最小值,避免刀路過密。
看完還是不確定選哪一支?
圓頭銑刀(球刀)現貨規格可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
本篇屬〈銑削刀路完整導讀:開粗怎麼走、下刀從哪進、精加工怎麼選軌跡〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-12|最後更新:2026-10-19









